Rozwój technologii elektrolizerów wodorowych staje się jednym z kluczowych elementów transformacji energetycznej, a przemysł stalowy odgrywa w tym procesie podwójną rolę: jako dostawca materiałów konstrukcyjnych oraz jako jeden z głównych beneficjentów wykorzystania wodoru w procesach hutniczych. Stal, dzięki swojej różnorodności gatunkowej, możliwościom inżynierskiego kształtowania właściwości oraz stosunkowo niskim kosztom w przeliczeniu na wytrzymałość i trwałość, pozostaje podstawowym materiałem dla konstrukcji i komponentów elektrolizerów. Jednocześnie wprowadzenie wodoru jako nośnika energii i reduktora w metalurgii żelaza stawia przed stalią zupełnie nowe wymagania, związane z odpornością na środowisko korozyjne, zjawisko kruchości wodorowej oraz konieczność pracy przy wysokich ciśnieniach i temperaturach. Zrozumienie roli stali w elektrolizerach wodorowych wymaga spojrzenia zarówno od strony elektrochemii i materiałoznawstwa, jak i logistyki przemysłowej, projektowania instalacji oraz regulacji środowiskowych, które napędzają innowacje w hutnictwie i produkcji komponentów stalowych.
Rola stali w architekturze systemów elektrolizerów
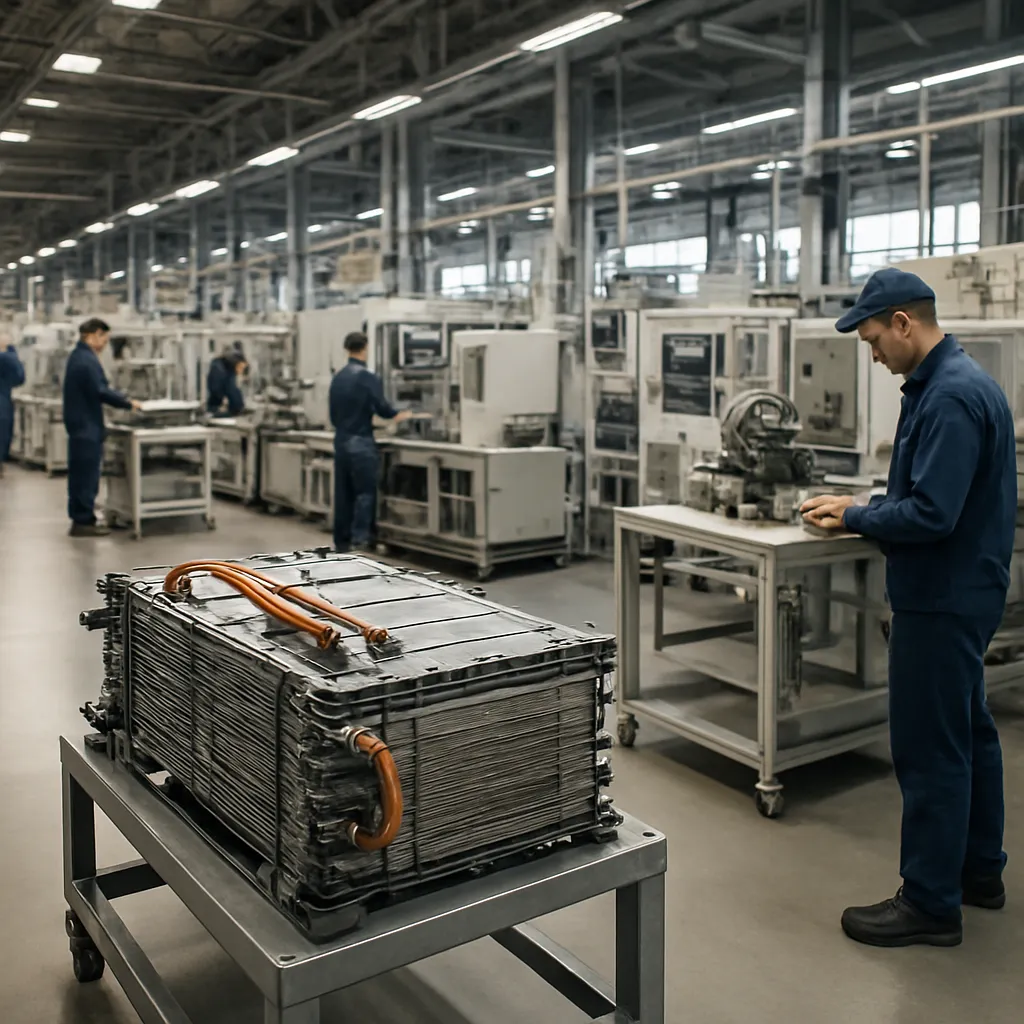
Elektrolizer wodorowy to urządzenie konwertujące energię elektryczną w energię chemiczną zakumulowaną w wiązaniach cząsteczek wodoru. Niezależnie od technologii – alkalicznej (AEL), membranowej PEM czy wysokotemperaturowej (SOEC) – zdecydowana większość elementów nośnych i osłonowych wykonana jest ze stali. Wynika to z kombinacji cech: wysokiej wytrzymałości mechanicznej, dobrej spawalności, możliwości formowania skomplikowanych kształtów, szerokiej bazy norm i standardów oraz relatywnie przewidywalnych zachowań eksploatacyjnych. W masowej produkcji modułów elektrolizerów szczególne znaczenie ma również dojrzałość łańcucha dostaw stali – huty, walcownie, zakłady obróbki plastycznej i cieplnej tworzą rozbudowany ekosystem, pozwalający na szybkie skalowanie produkcji komponentów.
W opisach elektrolizerów często podkreśla się rolę membran, katalizatorów i układów zasilania, jednak z perspektywy przemysłu ciężkiego równie istotna jest stalowa infrastruktura otaczająca część elektrochemiczną. Obudowy modułów, ramy wsporcze stosów ogniw, kolektory, króćce, rurociągi, zbiorniki buforowe, konstrukcje kratowe platform serwisowych – tam wszędzie zastosowanie ma stal konstrukcyjna, wysokowytrzymała lub stal nierdzewna. Wpływ wyboru konkretnego gatunku na bezpieczeństwo, trwałość i koszt całkowity (LCOH – Levelized Cost of Hydrogen) jest ogromny, nawet jeśli w dyskusji publicznej pozostaje mniej widoczny niż tematy związane z efektywnością energetyczną elektrolizy.
Projektanci elektrolizerów stają przed wyzwaniem pogodzenia wymogów bezpieczeństwa ciśnieniowego, odporności na korozję w środowisku alkalicznym lub kwasowym oraz łatwości prefabrykacji. Z tego względu szczególnie istotne stają się gatunki stali o podwyższonej odporności na korozję naprężeniową, na wodorowe pękanie oraz na lokalne formy degradacji – takie jak wżery czy korozja szczelinowa. Równocześnie aspektem coraz silniej branym pod uwagę jest ślad węglowy materiału – stal produkowana przy użyciu wodoru jako reduktora rudy żelaza lub stali pochodzącej w dużej mierze z recyklingu staje się wyróżnikiem konkurencyjnym w projektach nastawionych na dekarbonizację całego łańcucha wartości.
Główne technologie elektrolizerów a wymagania materiałowe dla stali
Aktualnie w przemyśle dominują trzy podstawowe technologie elektrolizy wody: klasyczne elektrolizery alkaliczne (AEL), elektrolizery z membraną protonowymienną (PEM) oraz elektrolizery tlenkowe wysokotemperaturowe (SOEC). Każda z nich stawia przed stalą inne wymagania, wynikające z temperatury pracy, rodzaju elektrolitu, gęstości prądu, ciśnienia oraz oczekiwanej żywotności urządzenia.
Elektrolizery alkaliczne – znaczenie stali konstrukcyjnej i niskostopowej
W elektrolizerach alkalicznych jako elektrolit stosuje się roztwór ługu (najczęściej KOH lub NaOH). Środowisko to jest korozyjnie agresywne, jednak historycznie to właśnie tutaj stal znalazła najszersze zastosowanie. Kluczową rolę odgrywa dobór odpowiednio stopowanych stali ferrytycznych i zastosowanie powłok ochronnych, które ograniczają szybkość degradacji. W typowych rozwiązaniach konstrukcja zewnętrzna elektrolizera, w tym obudowy i ramy, wykonywana jest ze stali węglowych, natomiast elementy stykające się z elektrolitem wymagają stosowania stali odpornych na korozję, niklu lub powłok niklowych.
Wysokociśnieniowe elektrolizery alkaliczne, zdolne do generowania wodoru o ciśnieniach rzędu kilkudziesięciu barów bezpośrednio na wyjściu, wymagają stosowania stali o podwyższonej wytrzymałości mechanicznej i wysokiej ciągliwości, aby uniknąć kruchego pękania. Istotny jest też wpływ wodoru wnikającego do struktury metalu. Zjawisko to może prowadzić do kruchości wodorowej, w której materiał, spełniający wymagania wytrzymałościowe w warunkach laboratoryjnych, ulega nagłemu zniszczeniu w eksploatacji. Dlatego w projektowaniu zbiorników i rur ciśnieniowych współpracujących z elektrolizerami alkalicznymi coraz częściej korzysta się z rozszerzonych badań laboratoryjnych, uwzględniających przenikanie wodoru i pękanie pod działaniem wodoru.
Przemysł stalowy odpowiada na te potrzeby, opracowując gatunki przeznaczone specjalnie do pracy z wodorem, o zoptymalizowanej mikrostrukturze oraz obniżonej zawartości zanieczyszczeń takich jak wodór dyfundujący, fosfor, siarka czy wtrącenia niemetaliczne. Kluczowe jest również zastosowanie obróbki cieplnej minimalizującej naprężenia własne, które w obecności wodoru mogłyby stać się miejscem inicjacji pęknięć.
Elektrolizery PEM – rola stali nierdzewnej i odporność na środowisko kwaśne
Technologia PEM (Proton Exchange Membrane) wykorzystuje membranę polimerową oraz środowisko kwaśne. To drastycznie zmienia wymagania wobec materiałów konstrukcyjnych. W obszarze stosu elektrolizera stosuje się stale nierdzewne, tytan lub jego stopy, natomiast w elementach mniej bezpośrednio narażonych na kontakt z elektrolitem można pozostać przy stali konstrukcyjnej z odpowiednimi powłokami. Dla przemysłu stalowego niezwykle ważną kwestią staje się rozwój takich gatunków stali nierdzewnej i ich obróbki powierzchniowej, które zapewniają długotrwałą pracę w niskim pH przy wysokiej gęstości prądu.
W elektrolizerach PEM istotne są tzw. płyty bipolarne, kanały przepływowe oraz kolektory prądowe. Tradycyjnie często stosowano tu tytan, jednak jego wysoka cena i ograniczona dostępność skłaniają konstruktorów do poszukiwania rozwiązań stalowych. Kluczowa jest tu odporność korozyjna stali oraz jej zachowanie elektrochemiczne, aby nie następowała utrata przewodnictwa ani degradacja materiału. Dlatego rośnie znaczenie powłok na bazie szlachetnych metali nakładanych na stal nierdzewną lub zaawansowanych powłok ceramicznych, które łączą niską rezystancję kontaktową z wysoką trwałością.
W zakresie elementów ciśnieniowych – zbiorników na wodór po stronie katodowej, rurociągów wysokociśnieniowych i armatury – stal pozostaje głównym materiałem, nawet jeśli część z nich wymaga wewnętrznych powłok lub wkładek wykonanych z materiałów bardziej odpornych na korozję. Wysoka czystość wodoru produkowanego w PEM, kluczowa dla zastosowań w ogniwach paliwowych, wymaga również ograniczenia źródeł zanieczyszczeń metalicznych. Odpowiedni dobór stali oraz technologia spawania stają się tu istotnym elementem polityki jakości.
Elektrolizery wysokotemperaturowe SOEC – wyzwania dla stali żaroodpornych
Elektrolizery SOEC (Solid Oxide Electrolysis Cell) pracują w temperaturach rzędu 600–800°C, co diametralnie zmienia kontekst materiałowy. Większość elementów stosu elektrolitycznego wykonuje się z ceramiki przewodzącej jony tlenkowe, jednak elementy nośne, kolektory oraz obudowy muszą wytrzymać zarówno wysoką temperaturę, jak i obecność pary wodnej, wodoru oraz tlenu. Pojawia się potrzeba stosowania stali żaroodpornych, ferrytycznych lub austenitycznych o wysokiej zawartości chromu i dodatków stopowych, które tworzą stabilne warstwy tlenkowe i spowalniają procesy utleniania oraz korozji w wysokiej temperaturze.
Wyzwaniem jest tu nie tylko odporność na pełzanie, ale też kompatybilność cieplna z elementami ceramicznymi – różnice w współczynnikach rozszerzalności cieplnej mogą generować naprężenia prowadzące do uszkodzeń na styku metalu i ceramiki. Dla przemysłu stalowego oznacza to konieczność bardzo precyzyjnego doboru składu chemicznego oraz parametrów obróbki cieplnej, a także rozwój rozwiązań kompozytowych i powłokowych, pozwalających na lepsze dopasowanie właściwości.
Stal w komponentach pomocniczych i infrastrukturze wodorowej
Choć uwaga rynku skupia się na samych elektrolizerach, w praktyce przemysłowej to szeroka infrastruktura stalowa decyduje o powodzeniu inwestycji w technologie wodorowe. Instalacje elektrolizy to rozbudowane systemy obejmujące magazynowanie wody, uzdatnianie, odzysk ciepła, sprężanie wodoru, magazynowanie, przesył oraz integrację z innymi procesami technologicznymi, w tym z hutnictwem. W każdym z tych obszarów stal występuje w różnorodnych postaciach – od blach grubych w zbiornikach po cienkościenne rury ze stali nierdzewnej w układach wysokiej czystości.
Zbiorniki i instalacje ciśnieniowe
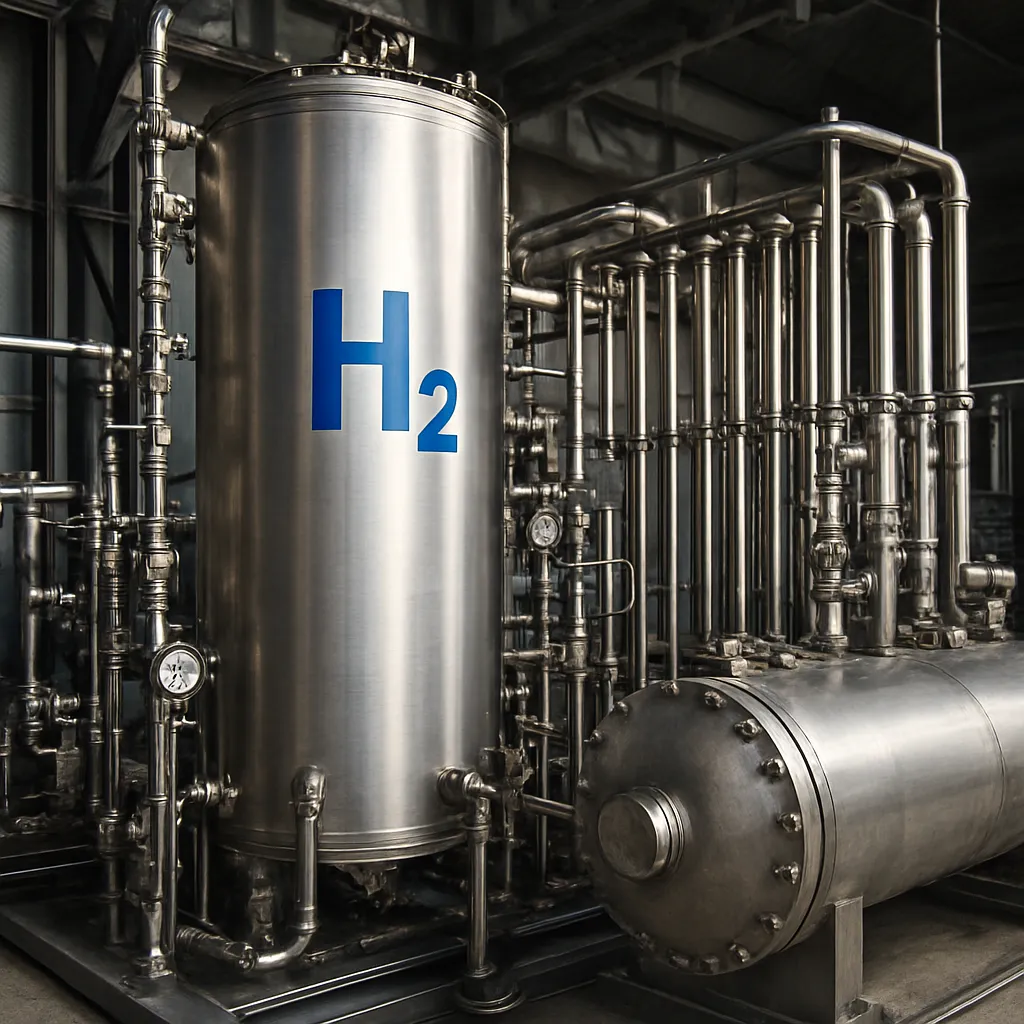
Magazynowanie wodoru jest jednym z najtrudniejszych zagadnień technicznych całego łańcucha wartości. Przy zastosowaniu wodoru w hutnictwie, np. w procesach bezpośredniej redukcji rudy żelaza (DRI) czy w piecach wielkopiecowych adaptowanych do częściowego wdmuchiwania wodoru, niezbędna jest stabilna i bezpieczna infrastruktura magazynowania oraz przesyłu tego gazu. Tradycyjnie stosuje się stalowe zbiorniki ciśnieniowe, których projekt opiera się na szeregu norm dotyczących materiałów, spawania i badań nieniszczących.
Wodór jako najmniejsza i najlżejsza cząsteczka gazowa przenika przez materiały szybciej niż inne gazy i może prowadzić do degradacji ich własności mechanicznych. Dlatego przy projektowaniu zbiorników oraz przewodów dla wodoru coraz częściej korzysta się z wyników badań nad wpływem wodoru na stal, prowadzonych zarówno w skali laboratoryjnej, jak i eksploatacyjnej. Kluczowe pojęcia to kruchość wodorowa, pękanie wodorowe pod wpływem naprężeń oraz dyfuzja wodoru do sieci krystalicznej żelaza. Przemysł stalowy opracowuje specjalne gatunki stali odporne na te zjawiska oraz udoskonala procedury spawania, aby ograniczyć potencjalne strefy koncentracji wodoru.
Zastosowanie wodoru w elektrowniach, rafineriach czy hutach powoduje, że przepisy regulacyjne dotyczące materiałów ciśnieniowych są systematycznie zaostrzane. Producenci stali współpracują z jednostkami certyfikującymi nad opracowaniem wytycznych dedykowanych instalacjom wodorowym, w których wymagania dotyczące udarności, plastyczności i odporności na pękanie w obecności wodoru są wyższe niż w klasycznych instalacjach gazowych.
Rurociągi i armatura dla wodoru
Przyszły system przesyłu wodoru, w tym integracja z istniejącą infrastrukturą gazową, będzie w dużej mierze oparty na stalowych rurociągach. Dyskusja toczy się wokół zastosowania istniejących sieci gazu ziemnego po odpowiednich modyfikacjach materiałowych i eksploatacyjnych lub budowy dedykowanych rurociągów wodorowych. W obu przypadkach stal pozostaje podstawowym materiałem, jednak dobór gatunków i sposobu eksploatacji musi uwzględniać możliwość przyspieszonego uszkodzenia pod wpływem wodoru.
W przypadku rurociągów kluczowe są właściwości odporności na pękanie długookresowe, zachowanie w niskich temperaturach (np. przy transporcie mieszanin wodoru i gazu ziemnego) oraz wpływ licznych cykli ciśnieniowych. Armatura – zawory, zasuwy, kolana, trójniki – musi być wykonana z materiałów charakteryzujących się podobną odpornością na wodór. Dodatkowo w instalacjach zintegrowanych z elektrolizerami istotna jest czystość hydrodynamiczna i chemiczna, aby uniknąć zanieczyszczeń wpływających na jakość wodoru dostarczanego do procesów hutniczych czy ogniw paliwowych.
Producenci stali opracowują gatunki specjalne dla zastosowań wodorowych, łączące dobrą spawalność z wysoką ciągliwością i odpornością na kruchość wodorową. Wykorzystuje się tu m.in. stal drobnoziarnistą o kontrolowanej mikrostrukturze, gdzie ogranicza się obecność pułapek dla wodoru, takich jak niekorzystne wtrącenia siarczkowe czy duże wydzielenia cementytu. Inżynierowie materiałowi stosują zaawansowane symulacje numeryczne i modele dyfuzji wodoru, aby przewidywać zachowanie materiału w długim okresie eksploatacji.
Stalowa infrastruktura towarzysząca
Oprócz elementów bezpośrednio mających kontakt z wodorem, elektrolizery i instalacje wodorowe wykorzystują ogromne ilości klasycznej stali konstrukcyjnej. Chodzi o fundamenty stalowe, konstrukcje wsporcze modułów, estakady rurociągów, ramy urządzeń pomocniczych, słupy i belki hal, a także platformy obsługowe i barierki bezpieczeństwa. Te elementy często wykonuje się ze standardowych gatunków stali walcowanej na gorąco, z uwzględnieniem klasycznych wymagań nośności, odporności ogniowej i trwałości korozyjnej.
W kontekście zrównoważonego rozwoju rośnie jednak oczekiwanie, aby również ta część infrastruktury miała niski ślad węglowy. Pojawia się tu zatem przewaga zakładów stalowych, które wdrażają niskoemisyjne ścieżki produkcji, np. wykorzystując złom stalowy w piecach elektrycznych zasilanych energią odnawialną lub rozwijając procesy uzyskiwania żelaza gąbczastego (DRI) z użyciem wodoru jako reduktora. Taka zielona stal pozwala inwestorom w obszarze technologii wodorowych spełniać coraz bardziej restrykcyjne wymogi raportowania ESG oraz korzystać z mechanizmów wsparcia powiązanych z redukcją emisji gazów cieplarnianych w całym cyklu życia instalacji.
Stal a zjawisko kruchości wodorowej – ograniczenia i strategie przeciwdziałania
Jednym z najistotniejszych wyzwań dla stali w zastosowaniach wodorowych jest zjawisko kruchości wodorowej (HE – Hydrogen Embrittlement). Polega ono na obniżeniu plastyczności i wytrzymałości materiału w wyniku wnikania atomowego wodoru do jego struktury. W elektrolizerach wodór powstaje bezpośrednio na powierzchni materiałów, co sprzyja jego dyfuzji do wnętrza metalu, zwłaszcza w warunkach podwyższonej temperatury i ciśnienia. Dla przemysłu stalowego zrozumienie i kontrola tego zjawiska stały się jednym z priorytetów badawczych.
Mechanizmy kruchości wodorowej są złożone i obejmują m.in. lokalne gromadzenie się wodoru w pułapkach mikrostrukturalnych, takich jak granice ziaren, dyslokacje, wtrącenia oraz wydzielenia faz wtórnych. W obecności naprężeń zewnętrznych lub własnych może to prowadzić do inicjacji mikropęknięć, które następnie rozwijają się w makroskopowe pęknięcia skutkujące awarią elementu. Materiały o wysokiej wytrzymałości, lecz niskiej ciągliwości, szczególnie gatunki wysokowytrzymałe hartowane i odpuszczane, są bardziej podatne na ten typ uszkodzeń niż klasyczne stale konstrukcyjne o umiarkowanej wytrzymałości.
Strategie przeciwdziałania kruchości wodorowej obejmują zarówno poziom projektowania stopu, jak i kształtowania mikrostruktury oraz eksploatacji. Na poziomie składu chemicznego ogranicza się zawartość pierwiastków niekorzystnych (siarka, fosfor) oraz optymalizuje zawartość węgla, manganu, chromu, molibdenu i innych dodatków wpływających na stabilność mikrostruktury. W obróbce cieplnej dąży się do uzyskania drobnoziarnistej, jednorodnej struktury, pozbawionej dużych wydzieleń cementytu czy twardych faz wtórnych, które mogłyby stanowić koncentratory naprężeń.
Na etapie eksploatacji ważne jest ograniczanie maksymalnych naprężeń użytkowych, unikanie gwałtownych zmian ciśnienia oraz temperatury, a także stosowanie powłok ochronnych minimalizujących bezpośredni kontakt wodoru z powierzchnią stali. W praktyce przemysłowej stosuje się różnorodne powłoki metaliczne (np. niklowe), nieorganiczne (tlenkowe, ceramiczne) lub organiczne, a także warstwy dyfuzyjne, które spowalniają dyfuzję wodoru do wnętrza materiału. Coraz częściej wykorzystuje się również zaawansowane symulacje numeryczne do modelowania penetracji wodoru, co pozwala optymalizować grubość i rodzaj powłok w zależności od warunków pracy.
Wpływ technologii wodorowych na transformację przemysłu stalowego
Rozwój elektrolizerów wodorowych oddziałuje na przemysł stalowy w dwojaki sposób. Po pierwsze, rośnie popyt na zaawansowane stale konstrukcyjne, nierdzewne, żaroodporne oraz specjalne gatunki odporne na kruchość wodorową. Po drugie, sam przemysł hutniczy staje się jednym z głównych odbiorców zielonego wodoru, wykorzystując go do dekarbonizacji procesów produkcji stali. To sprzężenie zwrotne powoduje, że huty angażują się w projekty badawczo-rozwojowe związane z elektrolizerami, jednocześnie wdrażając pilotażowe instalacje wodorowe w swoich zakładach.
W obszarze produkcji materiałów dla elektrolizerów huty rozwijają linie produkcyjne dla stali nierdzewnych i stopów specjalnych o kontrolowanej czystości i jednorodności. Wykorzystuje się zaawansowane procesy rafinacji pozapiecowej, odgazowania próżniowego oraz filtracji ciekłej stali, aby zminimalizować obecność wtrąceń i zanieczyszczeń. Jednocześnie coraz większą rolę odgrywają narzędzia cyfrowe – symulacje metalurgiczne, optymalizacja składu stopu i procesów na podstawie algorytmów wspierania decyzji oraz systemy monitorowania jakości w czasie rzeczywistym.
Po stronie zastosowań wodoru w hutnictwie obserwuje się rozwój technologii bezpośredniej redukcji rud żelaza z wykorzystaniem wodoru (H2-DRI). W tym procesie wodór zastępuje gaz ziemny lub koks jako reduktor, co istotnie obniża emisję CO2. Elektrolizery wodorowe, zasilane energią ze źródeł odnawialnych, mogą stać się kluczowym elementem tego łańcucha. Oznacza to, że huty interesują się nie tylko zakupem gotowych elektrolizerów, ale również współtworzeniem specyfikacji materiałowych dla kluczowych komponentów, tak aby były one jak najlepiej dopasowane do specyfiki pracy w zakładach hutniczych.
Wprowadzenie technologii wodorowych do hutnictwa wymusza także modernizację istniejącej infrastruktury stalowej – od pieców, poprzez instalacje odpylania, po systemy transportu wewnętrznego. W wielu przypadkach konieczne jest zastosowanie nowych gatunków stali, bardziej odpornych na zmienione warunki temperaturowe i chemiczne, a także na ewentualne mieszanki gazów zawierające wodór. Udział przemysłu stalowego w rozwoju całego ekosystemu wodorowego staje się więc nie tylko szansą rynkową, ale również warunkiem własnej długoterminowej konkurencyjności.
Projektowanie zrównoważonych łańcuchów dostaw stali dla elektrolizerów
Rosnąca skala planowanych inwestycji w elektrolizery wodorowe stawia przed branżą stalową wyzwanie zapewnienia stabilnych i zrównoważonych łańcuchów dostaw. Wysokowydajne elektrolizery wymagają dużych ilości różnorodnych wyrobów stalowych: blach, rur, profili, odkuwek, odlewów i elementów ciętych laserowo. Wymaga to koordynacji pomiędzy producentami stali, zakładami przetwórczymi, producentami komponentów a końcowymi integratorami systemów wodorowych.
Istotnym trendem jest rosnące znaczenie danych materiałowych i pełnej identyfikowalności wyrobów. Inwestorzy oczekują nie tylko klasycznych atestów hutniczych, ale także informacji o śladzie węglowym, udziale złomu w wsadzie, źródłach energii wykorzystanej w produkcji oraz potencjale recyklingu. Dla producentów stali oznacza to konieczność wdrażania systemów śledzenia danych, cyfrowych paszportów materiałowych oraz zintegrowanych narzędzi raportowania środowiskowego. Coraz częściej spotyka się specyfikacje przetargowe, w których jednym z kryteriów oceny ofert jest intensywność emisji CO2 przypisana do jednostki masy stali.
Projektowanie łańcuchów dostaw uwzględnia również aspekt logistyki – bliskość geograficzną hut do zakładów produkujących elektrolizery, możliwość transportu elementów wielkogabarytowych, a także elastyczność w zakresie partii produkcyjnych. W miarę rozwoju rynku technologii wodorowych oczekuje się przejścia z produkcji prototypowej na seryjną, co otwiera drogę do standaryzacji komponentów stalowych, obniżenia kosztów jednostkowych i lepszego wykorzystania mocy hutniczych. Standaryzacja ta nie może jednak iść kosztem jakości czy bezpieczeństwa – dlatego rozwój norm branżowych dla stali przeznaczonych do instalacji wodorowych staje się jednym z kluczowych kierunków współpracy między producentami a użytkownikami końcowymi.
Innowacje materiałowe i kierunki badań nad stalą dla elektrolizerów
Obszar materiałów dla technologii wodorowych, w tym dla elektrolizerów, jest jednym z najbardziej dynamicznie rozwijających się pól badań w metalurgii i inżynierii materiałowej. Poza klasycznym podejściem do optymalizacji składu chemicznego i obróbki cieplnej, coraz większe znaczenie zyskują technologie powierzchniowe oraz koncepcje materiałów hybrydowych. Celem jest uzyskanie kombinacji: wysokiej wytrzymałości, odporności na wodór, stabilności w środowisku korozyjnym oraz konkurencyjnego kosztu produkcji.
Jednym z kierunków badań jest opracowanie stali o specjalnie zaprojektowanej mikrostrukturze, w której obecne są fazy zdolne do wiązania wodoru w sposób ograniczający jego szkodliwe oddziaływanie. Wykorzystuje się tu zaawansowane techniki analizy mikrostruktury, takie jak mikroskopia elektronowa wysokiej rozdzielczości, tomografia 3D czy spektroskopia atomowa, aby śledzić rozmieszczenie wodoru i jego wpływ na zachowanie materiału podczas obciążenia. Wyniki tych badań zasilają modele numeryczne, w których symuluje się ewolucję mikrostruktury i dyfuzję wodoru w różnych warunkach eksploatacyjnych.
Równolegle rozwijane są technologie powłok, które umożliwiają wykorzystanie tańszych gatunków stali w środowiskach wymagających wysokiej odporności korozyjnej i wodorowej. Powłoki metaliczne na bazie niklu, kobaltu czy stopów szlachetnych nakładane metodami galwanicznymi, natryskiwania cieplnego lub PVD (Physical Vapor Deposition) pozwalają znacząco wydłużyć trwałość komponentów elektrolizerów. W przypadku pracy w wysokich temperaturach szczególne znaczenie mają powłoki ceramiczne i tlenkowe, tworzące bariery dyfuzyjne dla wodoru i tlenu oraz stabilne w warunkach intensywnego utleniania.
Coraz większą rolę w projektowaniu nowych gatunków stali odgrywa wykorzystanie sztucznej inteligencji i uczenia maszynowego. Analiza ogromnych zbiorów danych dotyczących składu chemicznego, parametrów procesów hutniczych i właściwości eksploatacyjnych pozwala identyfikować zależności trudne do uchwycenia klasycznymi metodami. Algorytmy te wspierają projektowanie stopów o zoptymalizowanych właściwościach dla konkretnych zastosowań, np. płyt bipolarnych w elektrolizerach PEM czy rur wysokociśnieniowych dla wodoru. Dzięki temu cykl od koncepcji do wstępnego prototypu materiału może zostać znacząco skrócony, co jest kluczowe w dynamicznie rozwijającym się rynku technologii wodorowych.
Znaczenie stali dla konkurencyjności ekonomicznej wodoru
Ekonomiczna opłacalność produkcji wodoru w dużej mierze zależy od kosztu inwestycyjnego elektrolizerów oraz ich żywotności i niezawodności. Stal, stanowiąc istotną część masy i wartości materiałowej tych urządzeń, wpływa bezpośrednio na nakłady inwestycyjne (CAPEX) oraz koszty utrzymania (OPEX). Optymalny dobór gatunków stali, ich grubości, formy wyrobów oraz technologii łączenia może znacząco obniżyć koszt produkcji wodoru w przeliczeniu na jednostkę energii chemicznej.
Z punktu widzenia producentów elektrolizerów kluczowe jest znalezienie równowagi pomiędzy trwałością a kosztem. Materiały o wybitnych parametrach odpornościowych, takie jak tytan czy wysokostopowe nadstale niklowe, są drogie i trudne w obróbce. Stal, szczególnie odpowiednio dobrana stal nierdzewna i stale specjalne o podwyższonej odporności wodorowej, pozwala zastąpić droższe metale w wielu zastosowaniach, zachowując bezpieczeństwo i trwałość instalacji. Dzięki masowości i rozwiniętemu rynkowi produkcji stali możliwe jest również uzyskanie korzyści skali, co przekłada się na spadek cen komponentów wraz ze wzrostem liczby instalowanych elektrolizerów.
Dodatkowym aspektem ekonomicznym jest możliwość recyklingu stali po zakończeniu życia eksploatacyjnego instalacji wodorowych. Stal, w odróżnieniu od wielu tworzyw sztucznych czy materiałów kompozytowych, może być w wysokim stopniu odzyskiwana i ponownie wykorzystywana jako surowiec wsadowy w hutach. W dobie rosnących wymagań gospodarki obiegu zamkniętego i ograniczonych zasobów pierwotnych jest to istotny argument przemawiający za stalą jako materiałem bazowym dla technologii przyszłości. Recykling stali z elektrolizerów – zarówno konstrukcji nośnych, jak i elementów osłonowych – pozwala zmniejszyć zapotrzebowanie na rudę żelaza i energię pierwotną, a tym samym obniża ślad węglowy całego systemu wodorowego.
W dłuższej perspektywie rozwój rynku wodoru i elektrolizerów może doprowadzić do powstania wyspecjalizowanych segmentów w przemyśle stalowym, nastawionych wyłącznie na produkcję stali i komponentów dla infrastruktury wodorowej. Taka specjalizacja umożliwi dalszą optymalizację kosztów, procesów wytwórczych oraz własności eksploatacyjnych materiałów, co przyspieszy komercjalizację wodoru jako nośnika energii na dużą skalę.