Rozwój przemysłu lotniczego w ogromnym stopniu zależy od doskonałości detali, których pasażer na ogół nie widzi. Do tej kategorii należą m.in. przewody hydrauliczne, paliwowe, klimatyzacyjne i konstrukcyjne wykonywane z precyzyjnie giętych rur. To one tworzą ukryty krwiobieg statku powietrznego, odpowiadając za niezawodne działanie kluczowych systemów. Nowoczesne technologie gięcia rur lotniczych muszą łączyć ekstremalną powtarzalność, odporność materiałową, minimalną masę oraz pełną zgodność z rygorystycznymi normami certyfikacyjnymi. W efekcie sam proces gięcia staje się wysoko zaawansowaną dziedziną inżynierii, w której spotykają się mechanika, materiałoznawstwo, symulacje numeryczne i automatyka przemysłowa.
Specyfika rur lotniczych i wymagania jakościowe
Rury stosowane w lotnictwie różnią się znacząco od tych wykorzystywanych w klasycznym przemyśle maszynowym. Wymagania dotyczą zarówno materiałów, jak i dokładności wymiarowej, sposobu obróbki, a nawet identyfikowalności kolejnych etapów produkcji. Każdy przewód musi pracować niezawodnie w bardzo zróżnicowanych warunkach – od ekstremalnie niskich temperatur na dużych wysokościach, po wysokie temperatury w pobliżu silników i elementów układu napędowego.
Najczęściej stosowane materiały na rury lotnicze to wysokowytrzymałe stopy aluminium, różne gatunki stali nierdzewnej oraz specjalne stopy niklu (np. Inconel) przeznaczone do pracy w wysokich temperaturach. W krytycznych obszarach konstrukcji i układów napędowych stosuje się również stopy tytanu, które łączą wysoką wytrzymałość z niską masą i doskonałą odpornością korozyjną. Dobór materiału uzależniony jest od ciśnienia medium, zakresu temperatury, wymaganego współczynnika bezpieczeństwa, a także od dopuszczalnej masy instalacji.
Pod względem konstrukcyjnym rury lotnicze mają ściśle określone tolerancje na średnicę zewnętrzną, grubość ścianki, owalność oraz chropowatość powierzchni. Dopuszczalne odchyłki są niewielkie, ponieważ nawet niewielka zmiana przekroju może wpłynąć na parametry przepływu lub lokalne koncentracje naprężeń. Istotne są także minimalne promienie gięcia – zbyt mały promień może doprowadzić do pofałdowania ścianki po wewnętrznej stronie łuku albo do jej nadmiernego rozciągnięcia po stronie zewnętrznej.
W konstrukcjach lotniczych każda długość rury jest powiązana z dokumentacją techniczną, numerami seryjnymi, historią obróbki cieplnej oraz wynikami kontroli nieniszczących. Wynika to z konieczności pełnej identyfikowalności, która pozwala w razie potrzeby odtworzyć całą ścieżkę produkcyjną danego elementu. W praktyce oznacza to, że proces gięcia musi być nie tylko precyzyjny, ale również w pełni monitorowany oraz rejestrowany.
Oprócz wytrzymałości i dokładności ogromne znaczenie ma masa przewodów. W lotnictwie dąży się do redukcji każdego zbędnego grama, dlatego inżynierowie systemów rurowych poszukują układów o jak najkrótszej długości, z minimalną liczbą złączy i kolanek, ale przy zachowaniu wszystkich wymogów dotyczących odległości od elementów konstrukcyjnych, promieni gięcia i dostępności podczas montażu oraz serwisu. To z kolei stawia wysokie wymagania wobec programowania maszyn giętarskich i dokładności odwzorowania trójwymiarowych modeli CAD.
Tradycyjne i zaawansowane metody gięcia rur lotniczych
Metody gięcia rur stosowane w lotnictwie można podzielić na klasyczne techniki mechaniczne, technologie wspomagane komputerowo oraz procesy z wykorzystaniem zaawansowanych narzędzi i wypełniaczy ograniczających deformacje przekroju. Każda z metod ma określone zastosowania, zalety i ograniczenia, a wybór technologii zależy od materiału, średnicy, grubości ścianki oraz geometrii wymaganej części.
Gięcie promieniowe z trzpieniem wewnętrznym
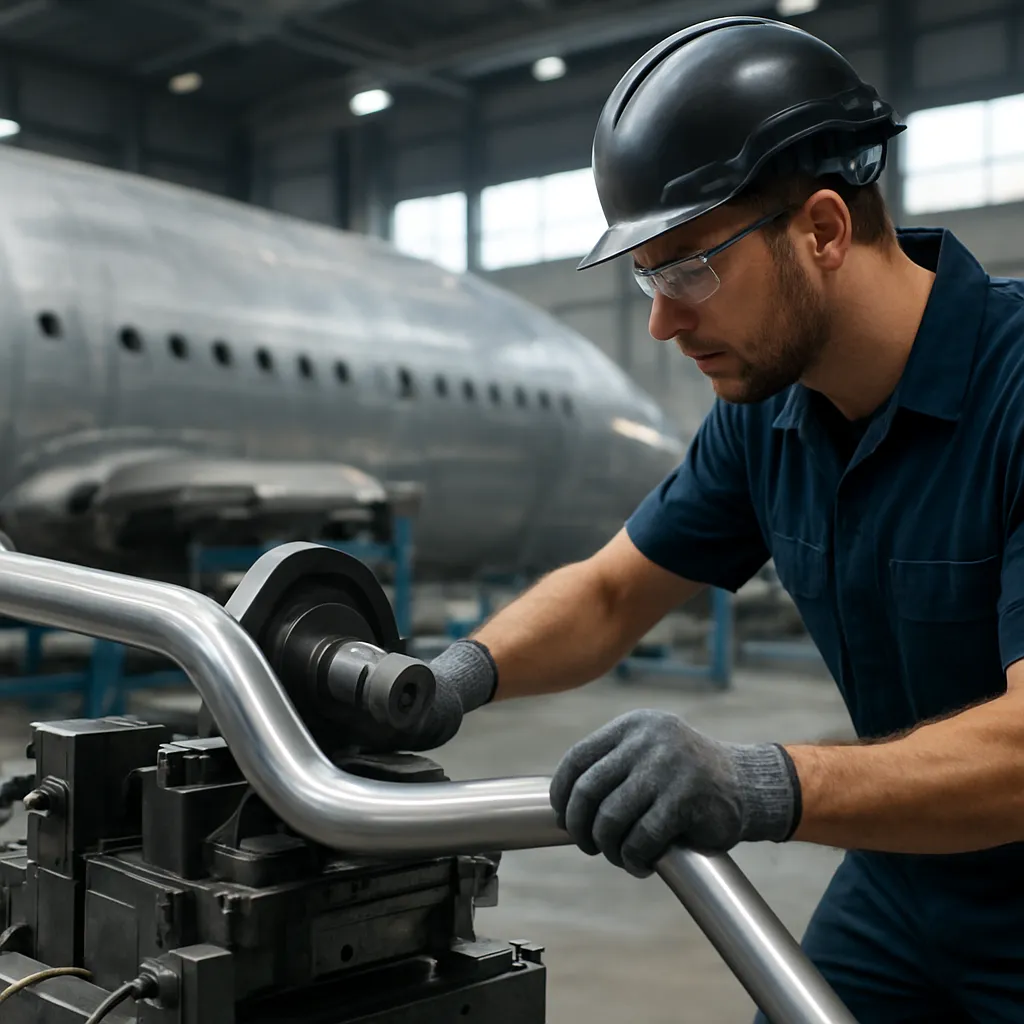
Jedną z najczęściej stosowanych technologii w przemyśle lotniczym jest gięcie promieniowe na giętarkach trzpieniowych. Rura umieszczana jest pomiędzy formą, narzędziem dociskającym i prowadzącym, a następnie zaginana wokół kształtowej matrycy o określonym promieniu. Wewnątrz rury wprowadza się trzpień – często segmentowy – którego zadaniem jest podparcie ścianki wewnętrznej na odcinku gięcia.
Obecność trzpienia znacznie ogranicza ryzyko powstawania zmarszczek i lokalnych zgrubień materiału. Jednocześnie kontroluje się stopień spłaszczenia przekroju. W lotnictwie dopuszczalne wartości spłaszczenia są bardzo ograniczone, dlatego konstrukcja trzpienia, jego położenie i współpraca z pozostałymi elementami narzędzia mają kluczowe znaczenie. Zastosowanie przesuwnych trzpieni wielosegmentowych pozwala uzyskać bardzo małe promienie gięcia przy równomiernym rozkładzie odkształceń.
Gięcie promieniowe sprawdza się szczególnie dobrze przy rurach o stosunkowo grubych ściankach i tam, gdzie wymagana jest powtarzalność setek czy tysięcy identycznych detali. W nowoczesnych zakładach lotniczych giętarki są zintegrowane z systemami pomiarowymi, które na bieżąco weryfikują pozycję oraz odchyłki kątowe, co minimalizuje konieczność ręcznej korekcji.
Gięcie metodą tłoczenia i gięcie obrotowe
W pewnej grupie zastosowań wykorzystuje się również gięcie metodą tłoczenia (push bending) oraz gięcie obrotowe (roll bending). W pierwszym przypadku rura jest przesuwana przez zestaw rolek podtrzymujących, a siła gięcia jest przykładana osiowo, co pozwala na formowanie łuków o zmiennym promieniu bez konieczności stosowania kilku różnych matryc. Technologia ta bywa użyteczna w przypadku długich przewodów o skomplikowanym przebiegu, np. w kadłubach dużych samolotów transportowych.
Gięcie obrotowe opiera się na stopniowym odkształcaniu rury pomiędzy rolkami, które przesuwają się względem siebie. Metoda pozwala tworzyć łuki o dużych promieniach i jest szczególnie przydatna, gdy istotne jest ograniczenie sił działających na element. W lotnictwie wykorzystuje się ją do formowania większych przewodów konstrukcyjnych oraz w sytuacjach, gdy minimalne promienie gięcia nie są tak krytyczne jak w instalacjach hydraulicznych czy paliwowych.
Gięcie z użyciem wypełniaczy i medium wewnętrznego
Dla bardzo wymagających geometrii – małych promieni gięcia w rurach o cienkich ściankach – klasyczne metody mechaniczne nie zawsze zapewniają wymaganą jakość. W takich przypadkach stosuje się technologie wykorzystujące wypełniacze wewnętrzne. Jednym z rozwiązań jest wypełnianie rury specjalnym piaskiem, solą, granulatem lub metalem o niskiej temperaturze topnienia (np. stopem Wooda), który po procesie jest usuwany. Wypełniacz pełni funkcję wewnętrznego oparcia, uniemożliwiając lokalne załamania ścianki.
Bardziej zaawansowaną metodą jest gięcie z użyciem medium pod ciśnieniem, np. oleju lub wody. Rura zostaje szczelnie zamknięta, a następnie poddana działaniu wysokiego ciśnienia wewnętrznego podczas procesu gięcia. Wewnętrzne ciśnienie kompensuje odkształcenie, stabilizując przekrój i ograniczając spłaszczenie. W lotnictwie technika ta jest stosowana głównie w produkcji wyspecjalizowanych przewodów dla najbardziej obciążonych systemów, gdzie wymagana jest wyjątkowo wysoka trwałość zmęczeniowa.
Wspomaganie procesu symulacjami numerycznymi
Wraz ze wzrostem złożoności geometrii rur i wymagań materiałowych, coraz większą rolę odgrywają narzędzia symulacyjne oparte na metodzie elementów skończonych (MES/FEA). Symulacje numeryczne pozwalają przewidywać zachowanie materiału podczas gięcia, rozkład odkształceń, ryzyko lokalnych przetarć, spłaszczeń czy powstania mikropęknięć. Dzięki temu możliwe jest zoptymalizowanie kształtu narzędzi, doboru promieni, a także parametrów procesu – prędkości gięcia, sił docisku, pozycji trzpienia.
W środowisku lotniczym, gdzie każdy nowy typ przewodu musi przejść proces kwalifikacji technologii, wykorzystanie symulacji skraca czas wprowadzania zmian i ogranicza liczbę fizycznych prób. Połączenie symulacji MES z cyfrowym odwzorowaniem całego statku powietrznego umożliwia również analizę wpływu kształtu rur na przepływ medium oraz na ugięcia konstrukcji w różnych konfiguracjach obciążenia.
Automatyzacja, cyfryzacja i kontrola jakości w gięciu rur lotniczych
Nowoczesne gięcie rur lotniczych coraz wyraźniej odchodzi od ręcznego ustawiania maszyn i korekcji „na doświadczenie” w stronę pełnej automatyzacji procesów. Wynika to z rosnącej złożoności konstrukcji, wymogów powtarzalności oraz konieczności dokumentowania każdej operacji w ramach systemów jakości zgodnych z normami takimi jak AS9100 czy EN 9100.
Giętarki CNC i integracja z systemami CAD/CAM
Podstawą współczesnej produkcji są giętarki CNC wieloosiowe, umożliwiające programowanie trajektorii gięcia w sposób bezpośrednio związany z modelem 3D przewodu. W typowym procesie inżynierowie konstruktorzy tworzą model instalacji rurowej w systemie CAD, uwzględniając wszystkie ograniczenia przestrzenne, promienie gięcia i punkty mocowania. Następnie model ten jest automatycznie konwertowany do kodu sterującego maszyną, często z wykorzystaniem specjalistycznych modułów CAM.
Giętarka CNC wykonuje sekwencję ruchów – obrotów, posuwów i zamknięć narzędzi – zgodnie z wygenerowanym programem. Odpowiednio skonfigurowany system sterowania umożliwia dynamiczną kompensację sprężystego odsprężenia materiału, co jest szczególnie istotne dla rur z tytanu czy wysokowytrzymałych stopów niklu. Dzięki temu uzyskuje się bardzo wysoką zgodność kątów i promieni gięcia z wartościami projektowymi, przy minimalnej liczbie prób i poprawek.
Integracja z systemami CAD/CAM pozwala również na szybkie wprowadzanie zmian wynikających z modyfikacji konstrukcji płatowca lub instalacji. Zamiast ręcznego przeliczania długości rozwinięcia i kątów gięcia, inżynier aktualizuje model 3D, a system generuje zaktualizowane dane wejściowe dla maszyn. To znacząco skraca czas przygotowania produkcji i ogranicza ryzyko błędów ludzkich.
Cyfrowe bliźniaki i wirtualne uruchomienie procesu
Kolejnym etapem rozwoju jest wykorzystanie koncepcji cyfrowego bliźniaka (digital twin) dla procesu gięcia rur. W tej metodzie tworzy się szczegółowy model wirtualny giętarki wraz z jej napędami, narzędziami oraz charakterystyką odkształcania konkretnego materiału. Cyfrowy bliźniak umożliwia przeprowadzenie wirtualnego uruchomienia procesu – sprawdzenie kolizji, weryfikację zakresów ruchu i optymalizację kolejności gięć jeszcze zanim uruchomiona zostanie produkcja fizyczna.
W lotnictwie, gdzie seria produkcyjna wielu detali jest stosunkowo niewielka, ograniczenie próbnych uruchomień i minimalizacja liczby zniszczonych prototypów ma wymierne korzyści finansowe i logistyczne. Ponadto cyfrowy bliźniak może zostać wykorzystany do analizy wpływu zużycia narzędzi na jakość gięcia, a także do planowania terminów wymiany matryc i trzpieni, co wpisuje się w koncepcję predykcyjnego utrzymania ruchu.
Zaawansowane systemy pomiarowe i skanowanie 3D
Proces gięcia rur lotniczych jest ściśle sprzężony z kontrolą jakości. Kluczowym narzędziem są współrzędnościowe maszyny pomiarowe (CMM) oraz skanery 3D, które pozwalają zweryfikować kształt gotowego przewodu w odniesieniu do modelu cyfrowego. W praktyce rura umieszczana jest w przestrzeni pomiarowej, a następnie wykonywany jest jej skan lub pomiar punktowy; wynik porównywany jest z nominalną geometrią zapisaną w systemie CAD.
Analiza odchyłek pozwala na automatyczne generowanie korekt programów gięcia. W niektórych zakładach stosuje się pętlę zamkniętą: po wyprodukowaniu pierwszej partii przewodów wyniki pomiarów są automatycznie przesyłane do systemu sterowania maszyny, który koryguje wartości kątów i przesunięć, tak aby kolejne sztuki mieściły się w zawężonych tolerancjach. Umożliwia to uzyskanie bardzo stabilnego procesu nawet przy zmienności właściwości materiałowych z różnych partii hutniczych.
Skanowanie 3D jest także istotne podczas modernizacji starszych statków powietrznych lub adaptacji istniejących konstrukcji do nowych zadań. W przypadku braku aktualnej dokumentacji instalacji rurowych możliwe jest zeskanowanie wnętrza kadłuba i rekonstrukcja geometrii przewodów, a następnie zaprojektowanie nowych rur z wykorzystaniem współczesnych technologii gięcia. Ułatwia to proces retrofitu, wymianę przestarzałych systemów oraz integrację nowych urządzeń pokładowych.
Kontrola nieniszcząca i wymagania certyfikacyjne
Oprócz weryfikacji geometrii, w lotnictwie obowiązkowa jest szczegółowa kontrola nieniszcząca (NDT) przewodów. W zależności od materiału i funkcji przewodu stosuje się badania penetracyjne, radiograficzne (RT), ultradźwiękowe (UT) lub prądy wirowe (ET). Celem jest wykrycie ewentualnych mikropęknięć, nieciągłości materiału, miejsc nadmiernego rozrzedzenia ścianki lub nieprawidłowości pochodzących np. z procesu walcowania rur.
Istotną rolę odgrywa również kontrola chropowatości i czystości wewnętrznej powierzchni przewodu. W przypadku układów paliwowych i hydraulicznych wymagana jest niska chropowatość, która ogranicza opory przepływu oraz redukuje ryzyko osadzania zanieczyszczeń. Rury po procesie gięcia są często myte w specjalnych myjniach ultradźwiękowych, a następnie suszone i zabezpieczane przed korozją. Proces ten jest dokładnie udokumentowany, aby spełnić wymagania audytów prowadzonych przez organ nadzoru lotniczego i klientów OEM.
Wymagania certyfikacyjne obejmują też proces kwalifikacji technologii gięcia. Przed wdrożeniem seryjnej produkcji dla nowego typu przewodu przygotowuje się serię próbną, która przechodzi szereg badań wytrzymałościowych, zmęczeniowych i środowiskowych. Na tej podstawie ustala się dopuszczalne zakresy parametrów procesu, graniczne wartości promieni gięcia oraz kryteria odrzutu. Dokumentacja ta staje się częścią pakietu certyfikacyjnego danego statku powietrznego lub systemu zamontowanego na pokładzie.
Rozwój materiałów, automatyzacja montażu i kierunki innowacji
Postęp w zakresie gięcia rur lotniczych jest silnie związany z ewolucją materiałów konstrukcyjnych oraz dążeniem do maksymalnej automatyzacji całego łańcucha wytwarzania – od przygotowania odcinków rur, przez gięcie, po montaż w strukturze statku powietrznego. Równolegle rozwijają się koncepcje integracji rur z kompozytami, a także stosowania druku 3D dla najbardziej skomplikowanych kształtów przewodów.
Rury ze stopów zaawansowanych i materiały hybrydowe
Nowoczesne samoloty, szczególnie konstrukcje o zwiększonej efektywności paliwowej czy maszyny przeznaczone do lotów na dużych pułapach, stawiają przed materiałami nowe wyzwania. Z jednej strony rośnie udział kompozytów w strukturze płatowca, z drugiej w układach napędowych i systemach pomocniczych stosuje się coraz wyższe temperatury pracy, aby poprawić sprawność. Skutkuje to potrzebą wykorzystania zaawansowanych stopów niklu, tytanu i wysokowytrzymałych stali nierdzewnych, które cechuje podwyższona odporność na pełzanie i zmęczenie cieplne.
Gięcie rur z takich stopów jest znacznie trudniejsze niż w przypadku klasycznych stopów aluminium. Materiały te mają wyższą granicę plastyczności i mniejszą podatność na odkształcenia, co wymusza stosowanie większych sił, dokładniejszej kontroli parametrów oraz często wstępnych obróbek cieplnych. W niektórych przypadkach proces gięcia łączy się z kontrolowanym nagrzewaniem odcinka rury – lokalne podwyższenie temperatury w strefie gięcia ułatwia kształtowanie bez ryzyka powstania niekontrolowanych pęknięć.
Równocześnie rośnie zainteresowanie materiałami hybrydowymi i warstwowymi. Jednym z kierunków jest łączenie metalowych rur z kompozytowymi obejmami i wspornikami, co pozwala zoptymalizować masę całego układu przy zachowaniu wymaganej sztywności. Wymaga to jednak bardzo precyzyjnego odwzorowania geometrii rury, aby idealnie dopasować ją do kształtu kompozytowej struktury. Tym samym jakość gięcia staje się nie tylko kwestią wytrzymałości, lecz także dopasowania do złożonych powierzchni otaczającej konstrukcji.
Automatyzacja montażu instalacji rurowych
Tradycyjnie montaż instalacji rurowych w statkach powietrznych był procesem wysoce manualnym. Monterzy dopasowywali prowadzenie przewodów bezpośrednio w kadłubie, często dokonując drobnych korekt czy dogięć. Wraz ze wzrostem złożoności konstrukcji oraz wymaganiami dotyczącymi powtarzalności coraz większą rolę odgrywają rozwiązania zautomatyzowane i standaryzowane.
Nowoczesne technologie gięcia pozwalają na przygotowanie przewodów o tak wysokiej dokładności, że montaż sprowadza się do ich wpięcia w przygotowane wcześniej punkty mocowania. Aby to osiągnąć, proces projektowania obejmuje nie tylko geometrię rury, ale też dokładne pozycjonowanie obejm, uchwytów oraz przejść przez grodzie i wręgi. W efekcie przewody powstają niejako „pod klucz”, a wszelkie tolerancje gromadzą się w ściśle kontrolowanych miejscach.
Na etapie montażu coraz częściej wykorzystuje się również roboty oraz zrobotyzowane systemy pozycjonujące. Umożliwiają one precyzyjne umieszczanie rur w ciasnych przestrzeniach kadłuba czy skrzydeł, gdzie dostęp dla człowieka jest ograniczony. Robot może np. przytrzymywać przewód w określonej pozycji, podczas gdy operator wykonuje operacje łączenia, zakuwania końcówek lub dokręcania złączy. W połączeniu z technologiami skanowania 3D możliwa jest weryfikacja poprawności montażu bezpośrednio na linii produkcyjnej.
Integracja z drukiem 3D i koncepcja „rur kształtowych”
Rozwój technologii przyrostowych (AM – Additive Manufacturing) otwiera nowe możliwości w zakresie kształtowania przewodów w lotnictwie. Choć klasyczne gięcie rur nadal pozostaje najbardziej efektywnym kosztowo sposobem wytwarzania większości instalacji, w niektórych zastosowaniach coraz częściej stosuje się elementy drukowane 3D z metali, np. z proszków tytanowych czy niklowych.
Drukowane addytywnie „rury kształtowe” pozwalają uzyskać bardzo skomplikowane trójwymiarowe geometrie, których wykonanie wyłącznie poprzez gięcie byłoby niemożliwe lub ekonomicznie nieuzasadnione. Dotyczy to m.in. krótkich odcinków przejściowych w układach paliwowych i powietrznych, elementów integrujących kilka funkcji (kolanka, trójniki, wsporniki) czy odcinków prowadzących medium w bardzo ciasnych przestrzeniach otoczonych innymi komponentami. Często łączy się klasyczne odcinki giętych rur z drukowanymi łącznikami, tworząc zintegrowane moduły o zoptymalizowanym kształcie.
Jednocześnie druk 3D nie eliminuje potrzeby gięcia – raczej uzupełnia proces, umożliwiając redukcję liczby złączy i elementów pośrednich. Inżynierowie mogą zaprojektować cały system przewodów w sposób bardziej zintegrowany, łącząc odcinki gięte z elementami drukowanymi w miejscach, gdzie wymagane jest nietypowe ukształtowanie przekroju, rozgałęzienia lub dodatkowe funkcje, takie jak integracja czujników czy uchwytów.
Przemysł 4.0, analiza danych i bezpieczeństwo eksploatacji
Nowoczesne technologie gięcia rur lotniczych wpisują się również w szerszy trend cyfryzacji przemysłu, określany jako Przemysł 4.0. Giętarki, systemy pomiarowe, skanery 3D oraz oprogramowanie CAD/CAM tworzą rozbudowany ekosystem wymiany danych, w którym każda operacja jest rejestrowana i analizowana. Dane procesowe – takie jak siły gięcia, momenty, odchyłki kątowe, temperatury czy czas trwania operacji – mogą być wykorzystywane do monitorowania stanu maszyn i jakości produkcji w czasie rzeczywistym.
W dłuższej perspektywie pozwala to budować modele predykcyjne jakości przewodów. Analiza danych z procesu gięcia, połączona z wynikami kontroli NDT i danymi eksploatacyjnymi (np. z rejestrów obsługowych statków powietrznych), umożliwia identyfikację subtelnych zależności między parametrami produkcji a trwałością w warunkach rzeczywistej pracy. Dzięki temu można dostosowywać proces technologiczny tak, aby zwiększać margines bezpieczeństwa tam, gdzie jest to najbardziej potrzebne, lub optymalizować go w obszarach, gdzie rezerwy są nadmierne.
Systemy zarządzania danymi produkcyjnymi, wspierane przez rozwiązania klasy MES i PLM, zapewniają pełną ścieżkę audytową każdego przewodu – od wytopu materiału, przez walcowanie, gięcie, obróbkę końcówek, po montaż w konkretnym egzemplarzu statku powietrznego. Taka kompletna historia jest nie tylko wymogiem regulacyjnym, lecz także narzędziem pozwalającym doskonalić procesy i szybciej reagować w sytuacjach wymagających serwisowania lub modyfikacji floty.
Wraz z rosnącą rolą danych rośnie także znaczenie cyberbezpieczeństwa. Programy gięcia, modele 3D przewodów, parametry materiałowe i wyniki analiz MES stanowią wrażliwą własność intelektualną producentów. Zabezpieczenie tych informacji przed nieuprawnionym dostępem jest tak samo ważne, jak fizyczne bezpieczeństwo procesów zachodzących na hali produkcyjnej. Nowoczesne systemy sterowania giętarkami są więc projektowane z myślą o bezpiecznej komunikacji sieciowej i kontroli dostępu.
Rozwój technologii gięcia rur lotniczych łączy w sobie dorobek klasycznej inżynierii mechanicznej, automatyzacji procesów, robotyki, symulacji numerycznych, drukowania addytywnego oraz zaawansowanej metrologii. Efektem jest możliwość wytwarzania lżejszych, bardziej złożonych i jednocześnie bardziej niezawodnych systemów przewodów, które stanowią jeden z filarów bezpieczeństwa i efektywności współczesnych oraz przyszłych statków powietrznych. W tym kontekście technologie gięcia nie są już tylko operacją warsztatową, ale integralnym, wysoko specjalistycznym elementem całego łańcucha projektowania i produkcji w przemyśle lotniczym.