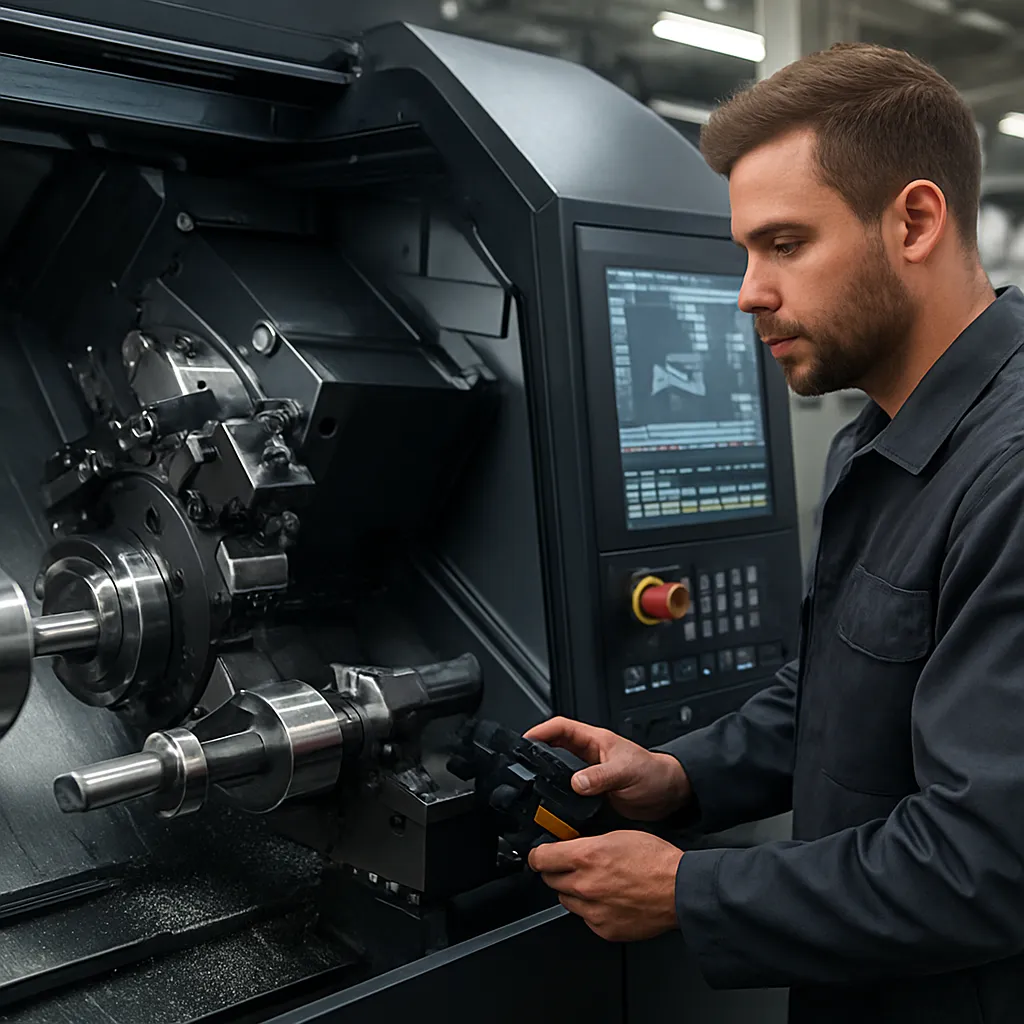
Rewolucja w obróbce skrawaniem przebiega dziś przede wszystkim na poziomie narzędzi, a szczególnie wyraźnie widać ją w technice toczenia. Nowe generacje narzędzi tokarskich zmieniają logikę planowania procesów, sposób konstruowania obrabiarek oraz cały łańcuch wytwarzania w przemyśle maszynowym. Od szybkości i niezawodności toczenia zależy opłacalność produkcji, możliwość realizacji trudnych geometrii oraz jakość końcowa elementów, które trafiają do silników, przekładni, układów hydraulicznych czy precyzyjnych mechanizmów medycznych. Postęp nie polega już wyłącznie na poprawie wytrzymałości płytek skrawających, ale na integracji narzędzi z systemami sterowania, monitoringu stanu i cyfrowego planowania produkcji.
Materiałowe i konstrukcyjne podstawy nowoczesnych narzędzi tokarskich
Rozwój narzędzi tokarskich jest ściśle związany z postępem materiałowym. To, jak szybko i stabilnie można toczyć stal hartowaną, stopy tytanu czy nadstopy niklu, wynika z połączenia geometrii ostrza, mikrogeometrii krawędzi, rodzaju powłoki i sposobu mocowania płytki. Wraz z rosnącymi wymaganiami przemysłu maszynowego – krótszym czasem cyklu, zwiększoną trwałością elementów, miniaturyzacją części – dawne rozwiązania oparte głównie na węglikach spiekanych bez powłok okazały się niewystarczające.
Klasyczne płytki z węglika spiekanego nadal stanowią trzon wyposażenia tokarek, ale ich parametry zostały radykalnie poprawione. Zaawansowane **powłoki** PVD i CVD, o złożonej wielowarstwowej strukturze, umożliwiają prowadzenie obróbki w reżimie wysokich prędkości skrawania, przy jednoczesnym ograniczeniu zużycia ściernego, adhezyjnego i dyfuzyjnego. Powłoki z twardych azotków i węglikoazotków metali przejściowych, zoptymalizowane pod konkretny zakres materiałów obrabianych, pozwalają na dopasowanie parametrów skrawania do strategii produkcyjnej zakładu – od długich serii z naciskiem na maksymalną trwałość narzędzia po elastyczne partie małej wielkości, gdzie ważniejsza jest uniwersalność jednej płytki.
Istotnym kierunkiem rozwoju są również narzędzia z cermetalu, ceramiki technicznej, CBN i PCD. W obróbce hartowanych komponentów układów napędowych oraz elementów łożysk trzpień z regularnego azotku boru (CBN) stał się standardem, który zastępuje tradycyjne szlifowanie. Skraca to łańcuch technologiczny i umożliwia realizację całego procesu na jednej obrabiarce tokarsko-frezarskiej. Z kolei narzędzia z diamentu polikrystalicznego (PCD) znajdują rosnące zastosowanie przy toczeniu stopów aluminium, materiałów kompozytowych oraz tworzyw z wypełniaczami, zapewniając wyjątkowo wysoką jakość powierzchni przy ograniczonym zużyciu narzędzia.
Nowe generacje obejmują również znaczący postęp w geometrii narzędzi. Producenci stosują zoptymalizowane kąty natarcia i przyłożenia, łamacze wióra o złożonych kształtach oraz celowo kształtowaną mikrogeometrię krawędzi, taką jak zaokrąglenia kontrolowane w skali dziesiątych części setnej milimetra. Taka precyzja, wspierana analizami numerycznymi oraz zaawansowaną metrologią, pozwala na skierowanie sił skrawania w pożądanym kierunku, stabilizację powstawania wióra i ograniczenie drgań własnych układu narzędzie–uchwyt–obrabiany przedmiot.
Nie można pominąć roli samego korpusu oprawki tokarskiej. Sztywność, masa własna, sposób mocowania płytki, a nawet wewnętrzne kanały chłodzące decydują o efektywności całego rozwiązania. Korpusy są często projektowane z wykorzystaniem symulacji MES, a w przypadku bardziej złożonych konstrukcji – także w technologii przyrostowej. Druk 3D metali umożliwia tworzenie skomplikowanych sieci kanałów chłodziwa, których wykonanie metodami tradycyjnymi byłoby nieopłacalne lub praktycznie niemożliwe. Tym samym pojawia się możliwość lokalnego chłodzenia krawędzi skrawającej przy jednoczesnym zachowaniu wysokiej sztywności całego narzędzia.
Nowe strategie toczenia, stabilność procesu i kontrola wióra
Sama ewolucja materiałów i geometrii nie wyczerpuje potencjału nowych generacji narzędzi tokarskich. Równie ważne okazały się innowacyjne strategie skrawania, które wykorzystują możliwości nowoczesnych sterowań CNC. Tam, gdzie dawniej dominowały klasyczne przejścia wzdłużne i poprzeczne, dziś stosuje się dynamiczne ścieżki narzędzia, zoptymalizowane pod kątem stałego obciążenia ostrza oraz efektywnego odprowadzania wiórów.
Jednym z przykładów jest toczenie z kontrolą stałego kąta opasania, inspirowane strategią frezowania trochoidalnego. Polega ono na takim prowadzeniu trajektorii narzędzia, by siły skrawania pozostawały możliwie stałe, a temperatura procesu nie przekraczała progowych wartości dla danej kombinacji materiał obrabiany–materiał ostrza. W praktyce przekłada się to na dłuższą trwałość narzędzia oraz mniejszą podatność na nieprzewidziane wykruszenia krawędzi.
Kolejną innowacją jest toczenie z wysokimi posuwami, w którym geometrycznie zoptymalizowana płytka pozwala na wykonanie znacznych objętości skrawanego materiału w bardzo krótkim czasie, przy niewielkiej głębokości skrawania. Tego typu strategia znajduje zastosowanie w zgrubnej obróbce elementów wymagających później bardzo dokładnego wykończenia. Dzięki eliminacji dużych obciążeń promieniowych można minimalizować odkształcenia cienkościennych części, takich jak pierścienie, tuleje czy obudowy.
Centralnym zagadnieniem pozostaje kontrola wióra, kluczowa dla w pełni zautomatyzowanych linii produkcyjnych. Nieodpowiednio formowany wiór może prowadzić do plątania się w strefie skrawania, uszkodzeń narzędzia, a nawet zatrzymania pracy obrabiarki. Nowe geometrie łamaczy wiórów projektowane są z wykorzystaniem symulacji przepływu materiału i testów eksperymentalnych, tak aby niezależnie od drobnych zmian warunków skrawania wiór był łamany na krótkie odcinki i skutecznie odprowadzany z obszaru obróbki.
W trudnoskrawalnych materiałach, takich jak nadstopy żarowytrzymałe, lotnicze stopy tytanu czy stale nierdzewne austenityczne, istotne znaczenie ma odpowiednie chłodzenie i smarowanie. Zastosowanie chłodziwa wysokociśnieniowego, doprowadzanego przez wnętrze narzędzia, przynosi kilka efektów jednocześnie: schłodzenie krawędzi skrawającej, rozbijanie wióra strumieniem cieczy oraz wypłukiwanie odprysków, mogących powodować zjawisko narostu krawędziowego. W połączeniu ze specjalnymi powłokami o niewielkim współczynniku tarcia otrzymuje się stabilne warunki skrawania nawet przy bardzo dużych obciążeniach cieplnych.
Na stabilność procesu ogromny wpływ wywiera też redukcja drgań. Rozwój tokarskich narzędzi tłumionych, z wbudowanymi masami bezwładnościowymi i elementami o właściwościach tłumiących, umożliwia obróbkę elementów o dużym wysięgu lub przy niekorzystnej sztywności zamocowania. Dzięki temu tokarki mogą realizować zadania, które wcześniej wymagały dodatkowych operacji lub innego typu obrabiarki. Połączenie takich narzędzi z odpowiednią regulacją parametrów skrawania oraz analizą częstotliwości własnych całego układu pozwala na wyraźne skrócenie czasu cyklu przy zachowaniu wysokiej jakości powierzchni.
Narzędzia tokarskie kolejnych generacji stają się coraz bardziej wyspecjalizowane dla konkretnych segmentów przemysłu. W branży motoryzacyjnej nacisk kładzie się na szybkie toczenie żeliw i stali konstrukcyjnych przy zachowaniu powtarzalności wymiarowej w produkcji wielkoseryjnej. W sektorze lotniczym głównym wyzwaniem jest obróbka stopów o bardzo niskiej przewodności cieplnej, gdzie każdy błąd prowadzi do przegrzania krawędzi. Z kolei przemysł medyczny wymaga nie tylko wysokiej precyzji i jakości powierzchni, ale też możliwości obróbki biomateriałów o specyficznych własnościach, takich jak stale implantologiczne, tytan medyczny czy specjalne polimery wysokotemperaturowe.
W każdym z tych obszarów innowacyjne koncepcje toczenia, dedykowane geometrie ostrzy oraz zintegrowane rozwiązania chłodzące stanowią odpowiedź na rosnące wymagania konstruktorów. Coraz częściej znika podział na etap zgrubny i wykończeniowy, a jedno zaawansowane narzędzie przejmuje funkcję obu, o ile tylko parametry skrawania i sztywność układu na to pozwalają. To uproszczenie procesu przekłada się na mniejszą liczbę oprawek w magazynie narzędziowym i krótsze czasy przezbrojenia.
Cyfryzacja, integracja z obrabiarką i inteligentne systemy narzędziowe
Nowe generacje narzędzi tokarskich nie funkcjonują w oderwaniu od kontekstu cyfryzacji produkcji. Dla wielu przedsiębiorstw kluczowym krokiem okazało się przejście od tradycyjnego do cyfrowego zarządzania danymi narzędziowymi. Obejmuje to zarówno precyzyjne modele 3D narzędzi, jak i ich parametry technologiczne, dane identyfikacyjne oraz historię pracy w konkretnych procesach.
Zastosowanie inteligentnych oprawek wyposażonych w układy pomiarowe i komunikacyjne umożliwia monitorowanie obciążeń, drgań oraz temperatury w bezpośrednim sąsiedztwie krawędzi skrawającej. Dane te są przekazywane do sterowania obrabiarki lub systemu nadrzędnego, który może na bieżąco korygować parametry obróbki lub przewidywać moment wymiany narzędzia. Koncepcja predykcyjnego utrzymania ruchu przeniesiona na poziom narzędzi tokarskich pozwala unikać nieplanowanych przestojów oraz uszkodzeń drogich detali powstałych wskutek nagłego wykruszenia ostrza.
Istotną rolę odgrywa integracja narzędzi z oprogramowaniem CAD/CAM. Trójwymiarowe biblioteki narzędzi, udostępniane przez producentów, umożliwiają realistyczną symulację procesów toczenia, w tym sprawdzanie kolizji, ocenę sztywności i optymalizację trajektorii. Dzięki temu inżynier technolog może jeszcze przed uruchomieniem produkcji opracować optymalne strategie zgrubne i wykończeniowe, uwzględniając pełny kinematyczny model maszyny oraz rzeczywiste właściwości narzędzi.
W nowoczesnych zakładach przemysłu maszynowego narzędzia tokarskie są powiązane z systemami identyfikacji, takimi jak RFID czy kody 2D grawerowane na oprawkach. Umożliwia to automatyczne przypisywanie narzędzia do konkretnej operacji w planie produkcyjnym, kontrolę jego historii użytkowania oraz precyzyjną ewidencję kosztów. Informacje o liczbie wykonanych detali, czasie efektywnej pracy, parametrach skrawania i sposobach ostrzenia mogą być gromadzone i analizowane pod kątem optymalizacji całego parku maszynowego.
Istotny jest również aspekt organizacji gospodarki narzędziowej. Rozbudowane magazyny narzędzi, systemy szaf automatycznych i integracja z oprogramowaniem ERP pozwalają na minimalizację stanów magazynowych bez ryzyka przestojów z powodu braku odpowiedniej płytki czy oprawki. W połączeniu z analizą danych eksploatacyjnych można identyfikować narzędzia nadmiernie zużywające się, wskazywać operacje problematyczne oraz dobierać trwalsze rozwiązania materiałowe, nawet kosztem wyższej ceny jednostkowej.
Cyfryzacja wspiera także rozwój nowych modeli biznesowych w obszarze narzędzi tokarskich. Pojawia się koncepcja narzędzia jako usługi, w której dostawca nie sprzedaje jedynie fizycznych komponentów, ale też pełen pakiet wiedzy aplikacyjnej, parametryzacji procesów oraz ciągłego monitoringu. Dla wielu zakładów przemysłu maszynowego oznacza to przesunięcie odpowiedzialności za dobór i optymalizację narzędzi na wyspecjalizowanych partnerów, co pozwala skoncentrować się na projektowaniu produktu i zarządzaniu łańcuchem dostaw.
Szczególnie interesującym obszarem rozwoju są narzędzia tokarskie przeznaczone do pracy w zautomatyzowanych komórkach z robotami. Wymagają one nie tylko wysokiej niezawodności, ale też przewidywalnego zużycia i jednoznacznych kryteriów wymiany. Integracja z systemami wizyjnymi, które oceniają stan krawędzi skrawającej, stanie się prawdopodobnie jednym z głównych kierunków rozwoju w kolejnych latach. Ocena mikrouszkodzeń i stopnia zużycia może być automatyzowana dzięki algorytmom rozpoznawania obrazów, wspieranym przez uczenie maszynowe.
Nowe generacje narzędzi tokarskich w coraz większym stopniu uwzględniają także wymagania zrównoważonego rozwoju. Optymalizacja geometrii pod kątem zmniejszenia zużycia energii, redukcja ilości stosowanego chłodziwa, a także możliwość regeneracji i ponownego powlekania korpusów czy płytek stają się elementami strategii producentów i użytkowników. Tokarki, na których pracują zaawansowane narzędzia, stanowią kluczowe ogniwo w dążeniu do mniejszego śladu środowiskowego w całym cyklu życia wyrobu.
W kolejnych latach należy spodziewać się jeszcze silniejszego powiązania narzędzi tokarskich z koncepcją fabryki cyfrowej i pełnej automatyzacji. Procesy toczenia będą coraz częściej projektowane z myślą o ciągłej wymianie informacji między obrabiarką, systemem planowania produkcji, działem konstrukcyjnym i dostawcą narzędzi. Zmienią się tym samym kompetencje wymagane od technologów: oprócz wiedzy materiałowej i znajomości klasycznych parametrów skrawania kluczowe stanie się rozumienie przepływu danych, analityka procesu i umiejętność korzystania z wirtualnych bliźniaków maszyn oraz narzędzi.
Tokarskie narzędzia przyszłości będą zatem nie tylko twardsze czy trwalsze, ale przede wszystkim bardziej świadome swojej roli w zintegrowanym systemie produkcyjnym. Dla przemysłu maszynowego oznacza to dalsze zwiększanie wydajności, jakości oraz elastyczności wytwarzania, a także lepsze wykorzystanie zasobów i potencjału technologii skrawania.