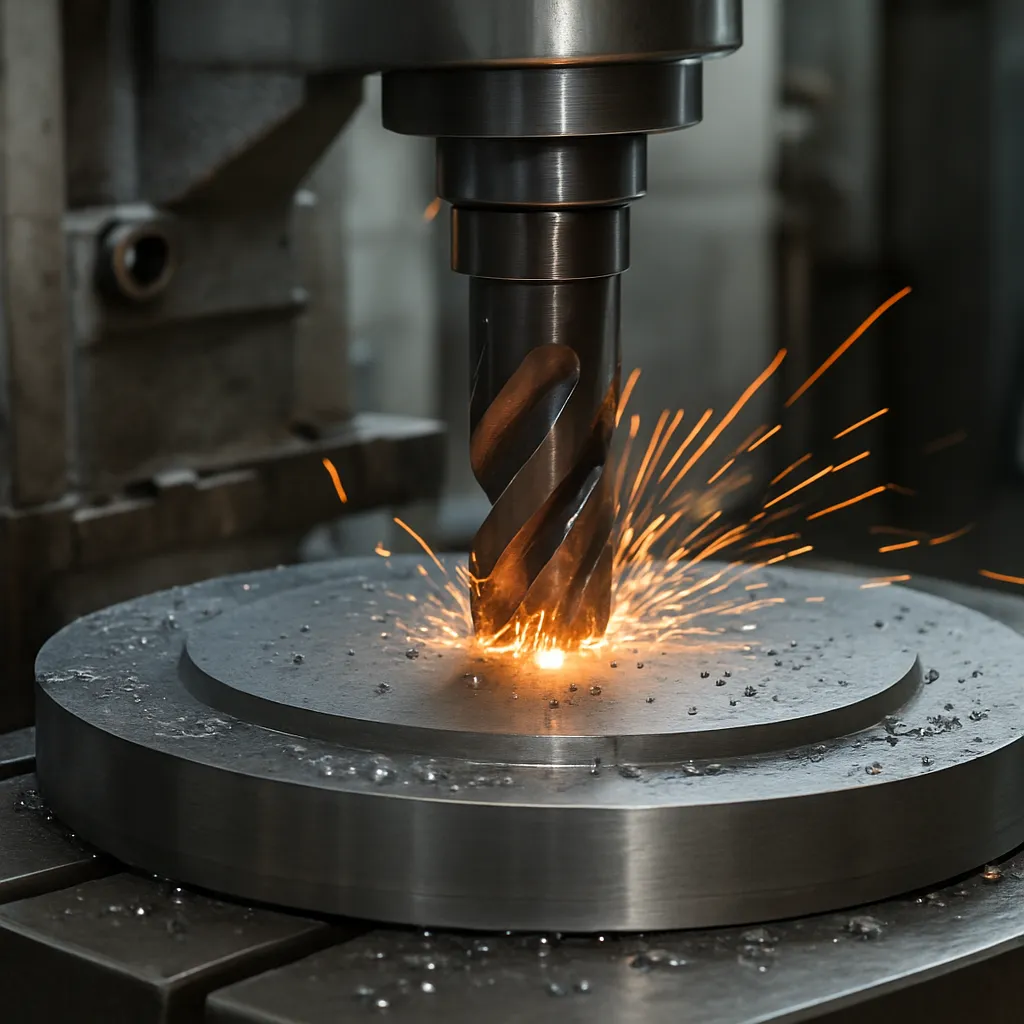
Produkcja elementów z materiałów supertwardych stała się jednym z kluczowych kierunków rozwoju współczesnego przemysłu maszynowego. Rosnące wymagania dotyczące trwałości, precyzji i niezawodności maszyn sprawiają, że klasyczne stale narzędziowe lub żeliwa coraz częściej okazują się niewystarczające. Zastosowanie materiałów charakteryzujących się ekstremalną twardością, odpornością na ścieranie oraz stabilnością wymiarową w wysokich temperaturach umożliwia konstruowanie narzędzi i podzespołów o znacznie wydłużonej żywotności. Jednocześnie produkcja takich elementów jest procesem złożonym, kosztownym i wymagającym specjalistycznego parku maszynowego oraz ścisłej kontroli parametrów technologicznych. Zrozumienie właściwości materiałów supertwardych oraz technologii ich obróbki stanowi więc fundament dla przedsiębiorstw dążących do zwiększenia konkurencyjności i innowacyjności swoich wyrobów.
Charakterystyka materiałów supertwardych stosowanych w przemyśle maszynowym
Do grupy materiałów supertwardych zalicza się przede wszystkim diament (naturalny i syntetyczny) oraz regularny azotek boru (CBN – Cubic Boron Nitride), a także rozwinięte na ich bazie kompozyty i materiały warstwowe. Ich wspólną cechą jest bardzo wysoka twardość, zazwyczaj wielokrotnie przewyższająca twardość typowych stali narzędziowych. Dzięki temu są one wykorzystywane w formie płytek skrawających, ściernic, wkładek narzędziowych, wkładek matrycowych czy jako powłoki wzmacniające najbardziej obciążone fragmenty elementów maszyn.
Diament syntetyczny otrzymywany jest głównie dwiema metodami: metodą wysokociśnieniowo-wysokotemperaturową (HPHT) oraz metodą chemicznego osadzania z fazy gazowej (CVD – Chemical Vapor Deposition). Proces HPHT polega na odtworzeniu warunków panujących we wnętrzu Ziemi: bardzo wysokiego ciśnienia i temperatury, w których grafit ulega przemianie w strukturę diamentu. W technologii CVD stosuje się mieszaninę gazów zawierających węgiel, które w warunkach plazmowych rozkładają się, a atomy węgla osadzają się na podłożu, tworząc cienkowarstwowy lub grubszy krystaliczny film diamentowy.
Regularny azotek boru jest drugim, po diamencie, najtwardszym znanym materiałem. CBN produkuje się również metodą HPHT, zwykle z heksagonalnego azotku boru jako materiału wyjściowego. Jego kluczową przewagą nad diamentem jest bardzo wysoka odporność chemiczna w kontakcie z żelazem i stopami żelaza. Diament podczas obróbki stali ulega niekorzystnym reakcjom chemicznym i przyspieszonemu zużyciu, natomiast CBN zachowuje stabilność, co czyni go idealnym materiałem do obróbki stali hartowanych, żeliw lub stopów żarowytrzymałych.
W praktyce przemysłowej rzadko wykorzystuje się diament lub CBN w postaci monokryształów. Zdecydowanie częściej spotyka się materiały spiekane: PCD (Polycrystalline Diamond) oraz PCBN (Polycrystalline Cubic Boron Nitride). Są to wielokrystaliczne struktury, w których ziarna supertwarde są połączone ze sobą poprzez spoiwo metaliczne lub ceramiczne i spieczone pod wysokim ciśnieniem i temperaturą. Tak powstałe materiały łączą olbrzymią twardość z większą odpornością na kruche pękanie oraz możliwością formowania z nich płytek o skomplikowanej geometrii.
W przemyśle maszynowym materiały supertwarde stosowane są między innymi w:
- narzędziach skrawających do toczenia, frezowania, wytaczania oraz rozwiercania,
- narzędziach do szlifowania, dogładzania i honowania elementów precyzyjnych,
- głowicach do wiercenia skał oraz odwiertów geologicznych i naftowych,
- wkładkach matryc kuźniczych i narzędzi do cięcia na zimno i na gorąco,
- elementach łożysk, prowadnic, uszczelnień i zaworów pracujących w szczególnie trudnych warunkach eksploatacyjnych.
Coraz większe znaczenie mają również powłoki supertwarde, takie jak diament amorficzny (ta-C, DLC – Diamond Like Carbon) czy zaawansowane powłoki na bazie azotków i węglików. Osadza się je metodami PVD i CVD na narzędziach wykonanych ze stali szybkotnącej, węglików spiekanych lub ceramiki, zwiększając ich odporność na zużycie przy stosunkowo niewielkim wzroście kosztu jednostkowego narzędzia.
Procesy technologiczne wytwarzania elementów z materiałów supertwardych
Produkcja elementów z materiałów supertwardych różni się istotnie od wytwarzania komponentów ze stali, żeliwa czy klasycznych stopów metali. Trudności wynikają z niezwykle wysokiej twardości, kruchości i wrażliwości na defekty strukturalne. Dobór metod obróbki musi uwzględniać zarówno wymagany kształt końcowy, jak i specyficzne właściwości fizyczne oraz chemiczne danego materiału.
Formowanie i spiekanie materiałów supertwardych
Kluczowym etapem produkcji PCD i PCBN jest proces spiekania prowadzony zwykle pod ekstremalnym ciśnieniem rzędu kilku gigapaskali i w temperaturach dochodzących do 1500–2000 °C. Na tym etapie ustala się ostateczna mikrostruktura materiału: wielkość i rozkład ziaren, rodzaj i ilość spoiwa, porowatość oraz naprężenia wewnętrzne. Te parametry decydują o późniejszych właściwościach użytkowych, takich jak odporność na pękanie, przewodnictwo cieplne czy stabilność w wysokich temperaturach skrawania.
Formowanie półfabrykatów polega zazwyczaj na ułożeniu warstwy proszku diamentowego lub CBN na podłożu z twardego węglika spiekanego, a następnie na wspólnym spiekaniu. Powstaje w ten sposób dwuwarstwowy kompozyt: warstwa robocza z materiału supertwardego połączona z nośnikiem zapewniającym odpowiednią wytrzymałość mechaniczną oraz możliwość zamocowania płytki w oprawce narzędziowej. Grubość warstwy roboczej dobiera się w zależności od przeznaczenia narzędzia – od kilkuset mikrometrów do kilku milimetrów.
Ze względu na wysoki koszt proszków diamentowych i CBN optymalizacja geometrii półfabrykatów ma duże znaczenie ekonomiczne. Producenci dążą do minimalizacji strat materiału podczas dalszej obróbki, projektując kształty bloków spiekanych w taki sposób, aby jak najefektywniej rozmieścić z nich przyszłe płytki skrawające czy wkładki narzędziowe. Pociąga to za sobą konieczność precyzyjnego planowania procesu rozkroju, w czym coraz częściej pomagają algorytmy optymalizacyjne i systemy CAD/CAM.
Metody obróbki kształtowej i wykańczającej
Ze względu na ogromną twardość PCD i PCBN konwencjonalne metody obróbki mechanicznej, takie jak toczenie nożami z węglika spiekanego czy frezowanie narzędziami HSS, są w praktyce bezużyteczne. Do cięcia, kształtowania i obróbki wykańczającej stosuje się głównie technologie specjalne: szlifowanie diamentowe, cięcie laserowe, obróbkę elektroerozyjną (EDM) oraz mikroobróbkę strumieniowo-ścierną.
Szlifowanie diamentowe jest podstawową metodą nadawania kształtu ostrzom z PCD i PCBN. Wykorzystuje się ściernice z diamentem osadzonym w spoiwie metalicznym, żywicznym lub ceramicznym. Dobór ziarnistości, twardości i struktury ściernicy, jak również parametrów skrawania, ma bezpośredni wpływ na jakość krawędzi skrawającej, chropowatość powierzchni oraz ilość generowanego ciepła. Nadmierny wzrost temperatury w strefie szlifowania może prowadzić do uszkodzenia struktury diamentu lub CBN, powstawania mikropęknięć i naprężeń rozciągających, co skraca żywotność narzędzia.
Coraz powszechniej stosuje się również cięcie i mikroobróbkę laserową. Laser o wysokiej gęstości mocy umożliwia wykonywanie precyzyjnych nacięć, szczelin, mikrokanalików chłodzących oraz skomplikowanych kształtów krawędzi. Zaletą tej metody jest brak bezpośredniego kontaktu narzędzia z materiałem obrabianym, co redukuje zużycie narzędzi tradycyjnych. Jednak proces ten wymaga precyzyjnego sterowania mocą i czasem naświetlania, aby uniknąć nadmiernego przegrzania i grafityzacji diamentu.
Istotną rolę odgrywa także obróbka elektroerozyjna, zwłaszcza w przypadku elementów o złożonej geometrii. EDM wykorzystuje zjawisko erozji iskrowej zachodzącej w przerwie międzyelektrodowej wypełnionej dielektrykiem. Pomimo że czysty diament jest izolatorem, spieki diamentowe zawierające metaliczne spoiwa mogą być obrabiane elektroerozyjnie. Umożliwia to wykonywanie precyzyjnych gniazd, otworów i profili, które byłyby trudne lub niemożliwe do uzyskania innymi metodami.
Kontrola jakości i badania nieniszczące
W produkcji elementów z materiałów supertwardych kluczowe znaczenie ma kontrola jakości na każdym etapie procesu. Pęknięcia, porowatość, niejednorodności struktury czy defekty połączenia warstwy supertwardej z podłożem mogą skutkować nagłymi, katastrofalnymi uszkodzeniami narzędzia podczas eksploatacji. Dlatego stosuje się zaawansowane metody badań nieniszczących, takie jak tomografia rentgenowska, ultradźwiękowe metody fazowe, akustyczna emisja czy mikroskopia elektronowa powierzchni.
Ocenia się między innymi:
- zawartość i jednolitość rozkładu ziaren diamentowych lub CBN,
- spójność połączenia z podłożem z węglika spiekanego,
- obecność mikropęknięć oraz inkluzji niepożądanych faz,
- dokładność wymiarową i kształtową krawędzi skrawającej,
- parametry chropowatości powierzchni po obróbce.
Wysoki koszt jednostkowy płytek PCD i PCBN sprawia, że nawet niewielki odsetek braków produkcyjnych generuje znaczące straty finansowe. Z tego powodu producenci inwestują w zautomatyzowane systemy inspekcyjne, integrujące pomiary optyczne 3D, profilometrię oraz analizę obrazu wspomaganą algorytmami sztucznej inteligencji. Pozwala to na szybsze wykrywanie odchyleń procesowych i bieżącą korektę parametrów spiekania lub obróbki szlifierskiej.
Zastosowania, wyzwania i kierunki rozwoju w produkcji elementów supertwardych
Elementy z materiałów supertwardych znajdują zastosowanie wszędzie tam, gdzie oczekuje się wyjątkowej trwałości narzędzi, stabilności wymiarowej oraz wydajności procesu obróbki. Dotyczy to zarówno przemysłu maszynowego w wąskim rozumieniu, jak i sektorów pokrewnych: lotnictwa, energetyki, motoryzacji czy produkcji form i narzędzi.
Zastosowania w obróbce skrawaniem i szlifowaniu
Najbardziej rozpowszechnionym zastosowaniem materiałów supertwardych są narzędzia skrawające. PCD wykorzystywany jest głównie do obróbki materiałów nieżelaznych: stopów aluminium, metali nieżelaznych, tworzyw sztucznych wzmacnianych włóknami, spieków ceramicznych oraz kompozytów na bazie aluminium i magnezu. Pozwala on na uzyskiwanie bardzo wysokich prędkości skrawania, długiej trwałości ostrza oraz doskonałej jakości powierzchni, co ma istotne znaczenie na przykład przy obróbce precyzyjnych elementów dla przemysłu lotniczego.
PCBN natomiast dominuje w obróbce stali hartowanych, żeliw i trudno skrawalnych stopów niklu czy kobaltu. Zastosowanie ostrzy z PCBN umożliwia zastąpienie kilkuetapowej obróbki szlifowaniem przez jednoprzebiegowe toczenie wykańczające, co skraca czas produkcji i redukuje liczbę koniecznych przezbrojeń. Dodatkowo narzędzia te zachowują dużą odporność na zużycie ścierne i adhezyjne, nawet w warunkach skrawania na sucho, co sprzyja ograniczeniu wykorzystania chłodziw i olejów obróbkowych.
W szlifowaniu powszechnie stosuje się ściernice diamentowe oraz CBN, szczególnie w procesach wymagających obróbki materiałów utwardzonych lub ceramicznych. Ściernice te charakteryzuje stabilność geometryczna, możliwość pracy przy wysokich prędkościach obwodowych oraz wysokiej intensywności usuwania naddatku. Kluczowe znaczenie ma jednak właściwy dobór spoiwa ściernicy i przeprowadzanie regularnego kondycjonowania (dressing), aby zachować odpowiednią ostrość ziarna i zdolność samoostrzenia.
Elementy maszyn o zwiększonej trwałości eksploatacyjnej
Poza narzędziami skrawającymi w przemyśle maszynowym coraz częściej stosuje się elementy konstrukcyjne wykonane z materiałów supertwardych lub pokryte powłokami diamentowymi. Przykładem są:
- wkładki i listwy prowadzące w systemach transportu wewnętrznego, narażone na intensywne ścieranie,
- pierścienie i płytki oporowe w pompach i zaworach, pracujące w środowisku zawierającym cząstki ścierne,
- elementy łożysk o podwyższonej odporności na zużycie przy ograniczonym smarowaniu,
- igły, rolki i trzpienie prowadzące w maszynach tekstylnych i drukarskich, gdzie wymagana jest bardzo wysoka odporność na tarcie przy jednoczesnej niewielkiej masie.
Stosowanie powłok diamentopodobnych (DLC) na powierzchniach współpracujących pozwala znacząco obniżyć współczynnik tarcia i zużycie tribologiczne, co przekłada się na zmniejszenie strat energii, redukcję zapotrzebowania na smarowanie oraz wydłużenie okresów międzyprzeglądowych. Rozwój technologii PVD i CVD umożliwia nanoszenie takich warstw na skomplikowane geometrycznie detale, a także na elementy o zróżnicowanej twardości rdzenia, co jest szczególnie przydatne w przypadku części maszyn podlegających zmiennym obciążeniom dynamicznym.
Wyzwania technologiczne i ekonomiczne
Mimo korzyści związanych z zastosowaniem materiałów supertwardych, ich szerokie wdrożenie w przemyśle maszynowym napotyka na szereg wyzwań. Pierwszym z nich jest wysoki koszt surowca oraz procesów jego przetwarzania. Produkcja spieków PCD i PCBN wymaga bardzo specjalistycznych pras wysokociśnieniowych, zaawansowanej aparatury kontrolno-pomiarowej oraz kosztownych środków pomocniczych. Inwestycje w taki park maszynowy są opłacalne dopiero przy dużej skali produkcji lub w przypadku wytwarzania narzędzi o wysokiej wartości dodanej.
Drugim istotnym problemem jest złożoność procesów projektowania narzędzi supertwardych. Konieczne jest uwzględnienie zjawisk cieplno-mechanicznych zachodzących podczas obróbki skrawaniem, takich jak lokalne przegrzewanie strefy skrawania, dyfuzja chemiczna czy pękanie zmęczeniowe krawędzi. Powoduje to, że standardowe procedury doboru geometrii ostrza i parametrów skrawania muszą zostać zastąpione zaawansowanymi symulacjami oraz doświadczalną optymalizacją.
Niezależnie od kwestii technologicznych, wyzwaniem pozostaje także dostępność odpowiednio wykwalifikowanej kadry inżynierskiej i operatorskiej. Obsługa urządzeń do szlifowania diamentowego czy cięcia laserowego, a także interpretacja wyników złożonych badań nieniszczących, wymagają specjalistycznego przygotowania. Przedsiębiorstwa, które decydują się na wdrożenie produkcji elementów supertwardych, często inwestują w programy szkoleń oraz współpracę z jednostkami naukowymi.
Kierunki rozwoju i perspektywy zastosowań
Kierunki rozwoju produkcji elementów supertwardych w przemyśle maszynowym wyznaczają zarówno postęp w dziedzinie materiałoznawstwa, jak i zmieniające się wymagania rynkowe. Jednym z najważniejszych trendów jest opracowywanie nowych gatunków PCD i PCBN o zoptymalizowanej mikrostrukturze, łączącej bardzo wysoką twardość z większą odpornością na kruche pękanie oraz szoki cieplne. Osiąga się to poprzez modyfikację składu spoiwa, kontrolę wielkości ziaren oraz wprowadzanie gradientowej budowy materiału, w której powierzchniowa warstwa robocza jest twardsza, a warstwy głębsze – bardziej odporne na obciążenia udarowe.
Równolegle rozwijane są technologie cienkowarstwowych powłok diamentowych i azotkowych, osadzanych przy użyciu niskotemperaturowych procesów CVD i PVD. Umożliwia to pokrywanie wrażliwych termicznie podłoży, na przykład stopów aluminium czy stali ulepszonych cieplnie, bez ryzyka degradacji ich własności mechanicznych. Celem jest osiągnięcie efektu zbliżonego do materiałów monolitycznie supertwardych, przy znacznie niższych kosztach materiałowych i większej elastyczności konstrukcyjnej.
Coraz większe znaczenie zyskuje także cyfryzacja procesów produkcyjnych. Zastosowanie systemów CAD/CAM, symulacji MES oraz algorytmów optymalizacyjnych umożliwia bardziej precyzyjne projektowanie kształtu narzędzi, trajektorii obróbki oraz warunków skrawania, co w efekcie przekłada się na dłuższą trwałość narzędzi i wyższą jakość obrabianych powierzchni. Integracja maszyn do szlifowania diamentowego i EDM z systemami monitoringu on-line pozwala na bieżąco analizować drgania, temperaturę, siły skrawania oraz zużycie ściernicy, a następnie automatycznie korygować parametry obróbki.
Istotnym aspektem rozwoju produkcji elementów supertwardych jest również dążenie do zwiększenia efektywności energetycznej i ograniczenia wpływu na środowisko. Obejmuje to optymalizację procesów spiekania w kierunku niższego zużycia energii, odzysk ciepła technologicznego, zastosowanie chłodzenia minimalną ilością czynnika (MQL) oraz rozwijanie technologii regeneracji i ponownego ostrzenia zużytych płytek PCD i PCBN. Powtórne wykorzystanie częściowo zużytych narzędzi, poprzez ich przeszlifowanie i nadanie nowej geometrii krawędzi, pozwala zmniejszyć zapotrzebowanie na surowce supertwarde i obniżyć koszty narzędzi w przeliczeniu na jednostkę wytwarzanego wyrobu.
Postęp w dziedzinie materiałów supertwardych otwiera przed przemysłem maszynowym perspektywę dalszej automatyzacji i zwiększenia wydajności procesów obróbki. Możliwość stosowania wyższych prędkości skrawania, mniejszej liczby przezbrojeń, a także ograniczenia operacji wykańczających stwarza warunki do budowy wysoko zautomatyzowanych linii produkcyjnych. W połączeniu z rosnącymi wymaganiami co do trwałości i precyzji eksploatowanych maszyn sprawia to, że rola materiałów supertwardych będzie systematycznie rosła, stając się jednym z kluczowych elementów przewagi technologicznej nowoczesnych przedsiębiorstw produkcyjnych.