Rosnące wymagania wobec jakości powłok ochronnych, presja na redukcję kosztów eksploatacyjnych oraz zaostrzone normy środowiskowe sprawiają, że zakłady przemysłu maszynowego coraz częściej sięgają po zautomatyzowane, nowoczesne linie do malowania proszkowego. Technologia ta, kojarzona przez lata głównie z prostym barwieniem konstrukcji stalowych, stała się dziś kluczowym elementem strategii produkcyjnej – wpływa na trwałość wyrobów, efektywność energetyczną zakładu, organizację pracy oraz możliwość spełnienia restrykcyjnych certyfikacji branżowych.
Podstawy technologii malowania proszkowego w przemyśle maszynowym
Malowanie proszkowe jest metodą nakładania powłok polimerowych, w której medium lakiernicze ma postać drobnego proszku, a nie ciekłej farby zawierającej rozpuszczalniki. Cząstki proszku są elektrostatycznie naładowane i nanoszone na odpowiednio przygotowaną powierzchnię metalową. Następnie, w piecu polimeryzacyjnym, dochodzi do stopienia i usieciowania powłoki, co prowadzi do uzyskania trwałej, jednolitej warstwy ochronno-dekoracyjnej.
W przemysłowych liniach do malowania maszyn, urządzeń i komponentów metalowych stosuje się z reguły dwie podstawowe metody aplikacji: natrysk elektrostatyczny oraz natrysk triboelektryczny. W pierwszym przypadku pistolet natryskowy nadaje cząstkom proszku ładunek elektryczny (najczęściej ujemny), a malowany element jest uziemiony, co powoduje przyciąganie proszku do powierzchni. W drugim – ładunek nadawany jest poprzez tarcie proszku o kanały pistoletu tribo, bez udziału wysokiego napięcia. Dobór metody zależy od geometrii detalu, wymaganej równomierności pokrycia oraz warunków pracy ciągu technologicznego.
W odróżnieniu od tradycyjnych farb ciekłych, farby proszkowe nie zawierają lotnych rozpuszczalników, co znacząco redukuje emisję lotnych związków organicznych (LZO). Dla zakładów przemysłu maszynowego oznacza to łatwiejsze spełnienie wymogów środowiskowych, uproszczony system wentylacji, a często także brak konieczności stosowania rozbudowanych instalacji do termicznego utleniania oparów rozpuszczalników. Zmniejszenie ilości niebezpiecznych odpadów płynnych ogranicza obciążenie administracyjne, koszty utylizacji oraz ryzyko incydentów środowiskowych.
Istotną cechą technologii proszkowej jest bardzo wysoki stopień wykorzystania materiału. Nadmiar proszku, który nie osiadł na detalu podczas pierwszego przejścia, może zostać odzyskany w systemie recyrkulacji i ponownie użyty. Dobrze zaprojektowana linia, wyposażona w nowoczesną kabinę lakierniczą z efektywnym systemem odzysku, pozwala osiągnąć poziom wykorzystania farby na poziomie powyżej 95%. Z perspektywy przemysłu maszynowego, gdzie elementy bywają ciężkie, duże i o skomplikowanych kształtach, przekłada się to na wymierne oszczędności materiałowe i ograniczenie ilości odpadów.
Na jakość finalnej powłoki wpływa nie tylko sam proces aplikacji, lecz również odpowiednio dobrany profil wypalania w piecu polimeryzacyjnym. Temperatura i czas wygrzewania muszą być dopasowane do rodzaju proszku (epoksydowy, poliestrowy, hybrydowy, poliuretanowy) oraz do masy detalu. Zbyt krótki czas wygrzewania skutkuje niedostatecznym usieciowaniem, a w konsekwencji gorszą odpornością mechaniczną i chemiczną. Z kolei przegrzanie może prowadzić do przebarwień lub nadmiernego spadku połysku. W przypadku dużych konstrukcji maszynowych, o zróżnicowanej grubości ścianek, projektanci linii muszą uwzględnić zjawisko nierównomiernego nagrzewania, co wymaga często stosowania strefowego sterowania piecem lub specjalnych zawiesi kompensujących rozkład temperatur.
Warto również podkreślić, że malowanie proszkowe umożliwia uzyskanie szerokiej gamy efektów wizualnych – od jednolitych kolorów RAL, przez struktury, metaliki, aż po specjalne powłoki antygraffiti czy o podwyższonej odporności na promieniowanie UV. Dla producentów maszyn jest to narzędzie budowania rozpoznawalności marki poprzez charakterystyczne barwy korporacyjne, a jednocześnie środek zwiększający wartość użytkową, np. dzięki łatwiejszemu utrzymaniu czystości obudów i osłon.
Kluczowe elementy nowoczesnej linii do malowania proszkowego
Nowoczesne linie do malowania proszkowego w przemyśle maszynowym stanowią rozbudowane systemy, w których każdy element ma wpływ na końcową jakość powłoki oraz ekonomię procesu. Podstawowa architektura takiej linii obejmuje najczęściej: strefę przygotowania powierzchni, system transportu, kabinę aplikacji proszku, piec polimeryzacyjny oraz układy sterowania i nadzoru. Coraz częściej w skład linii wchodzą także roboty lakiernicze, systemy szybkiej zmiany koloru oraz zintegrowane moduły kontroli jakości powłoki.
Przygotowanie powierzchni i systemy mycia
Jakość przygotowania powierzchni jest jednym z najważniejszych czynników determinujących trwałość powłoki proszkowej na elementach maszyn. W praktyce przemysłowej stosuje się złożone ciągi obróbki wstępnej, które mogą obejmować mycie alkaliczne, odtłuszczanie, płukanie wodą demineralizowaną, środki konwersyjne (fosforanowanie żelazowe, cynkowe lub technologie bezfosforanowe oparte na nanoceramice), a w przypadku dużych konstrukcji również obróbkę strumieniowo-ścierną (śrutowanie, piaskowanie).
Linia przygotowania powierzchni może mieć formę tunelu natryskowego, w którym detale przechodzą kolejno przez poszczególne sekcje, lub stanowisk zanurzeniowych z wannami chemicznymi. Wybór rozwiązania zależy od gabarytów elementów, ilości produkcyjnej oraz rodzaju zanieczyszczeń. Dla przemysłu maszynowego, gdzie często występują ciężkie ramy, korpusy i spawane konstrukcje nośne, istotna jest możliwość skutecznego usuwania zgorzeliny, pozostałości środków antykorozyjnych, olejów obróbczych i topników spawalniczych.
Nowoczesne linie wykorzystują zaawansowane systemy filtracji i odzysku wody procesowej, co redukuje zużycie mediów i ilość odpadów chemicznych. Automatyczne dozowanie chemikaliów, ciągły pomiar przewodności oraz kontrola temperatury kąpieli pozwalają utrzymywać stabilne warunki procesu, co z kolei minimalizuje zmienność przyczepności powłoki i ryzyko powstawania wad takich jak pęcherze czy łuszczenie się farby. Coraz większe znaczenie zyskują technologie bezchromianowe i bezfosforanowe, zgodne z regulacjami REACH, co jest kluczowe dla eksportu maszyn na rynki objęte zaostrzonym prawem środowiskowym.
Systemy transportu wewnętrznego
Sercem każdej zautomatyzowanej linii proszkowej jest dobrze zaprojektowany system transportu detali. W zależności od charakteru produkcji stosuje się przenośniki podwieszone o ruchu ciągłym, systemy „stop-and-go” z możliwością zatrzymania w określonych strefach, a także zaawansowane układy typu power-and-free, pozwalające na buforowanie i elastyczne sterowanie przepływem detali.
W przemyśle maszynowym elementy są często ciężkie i wymagają stosowania wieszaków o dużej nośności, zaprojektowanych tak, aby zapewnić równomierne pokrycie proszkiem wszystkich powierzchni. Konstrukcja zawiesi musi umożliwiać minimalizację tzw. efektu klatki Faradaya, czyli niedomalowania trudno dostępnych zakamarków, wnęk, połączeń śrubowych i spoin. Projektowanie zawiesi staje się tu dziedziną inżynierską, łączącą zagadnienia wytrzymałościowe, elektryczne (gwarantowanie dobrego uziemienia) oraz organizacyjne (czas przezbrojeń, ergonomia załadunku i rozładunku).
Zaawansowane systemy transportu pozwalają na integrację linii malarskiej z pozostałymi odcinkami procesu produkcyjnego. Możliwe jest automatyczne przekazywanie ram i podzespołów z gniazd spawalniczych lub montażowych bezpośrednio do strefy przygotowania powierzchni, co redukuje liczbę przeładunków i ryzyko uszkodzeń mechanicznych. Wysoki stopień automatyzacji, uzupełniony o czytniki RFID lub kody kreskowe, umożliwia śledzenie partii produkcyjnych, rejestrowanie parametrów procesu oraz dokumentowanie zgodności z normami jakościowymi, np. ISO 12944 dla powłok antykorozyjnych.
Kabiny lakiernicze, aplikacja proszku i odzysk
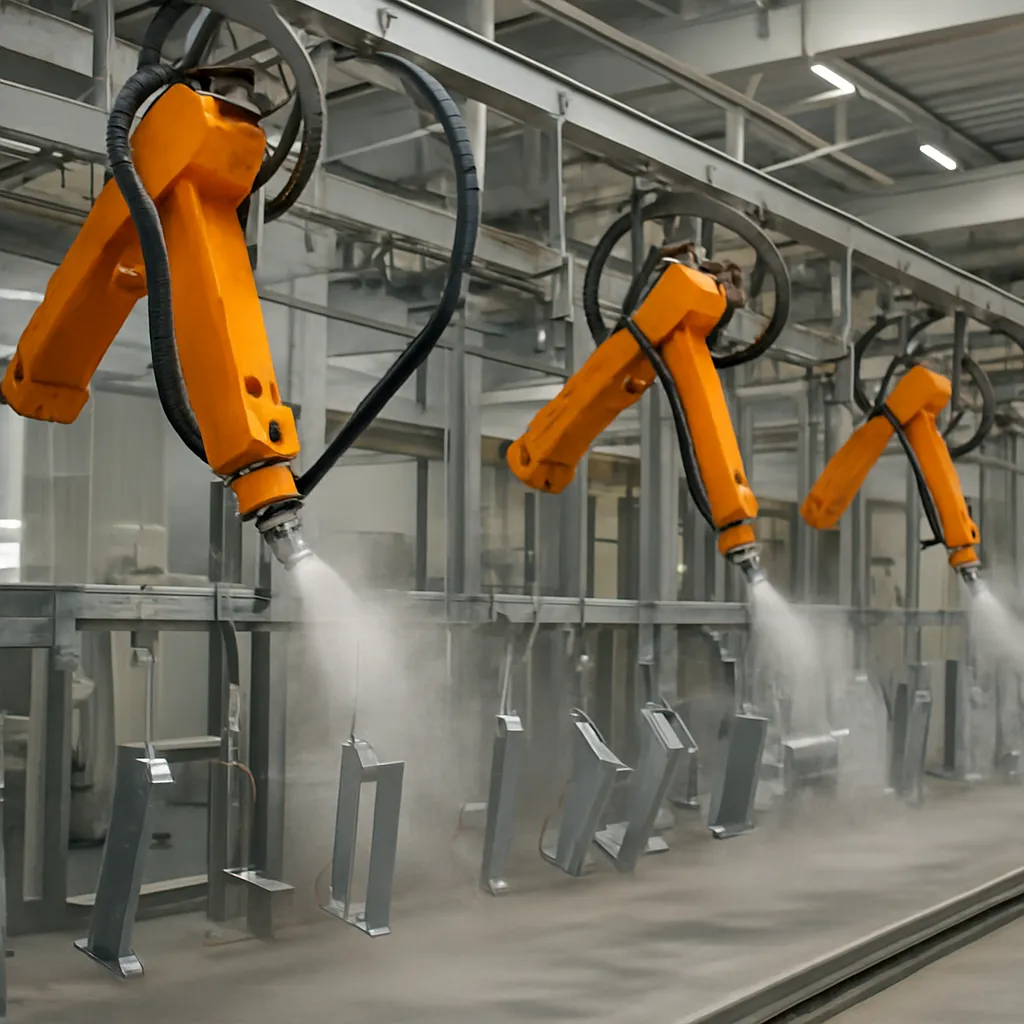
Kabina lakiernicza stanowi widoczny, ale tylko jeden z wielu kluczowych elementów linii. W nowoczesnych systemach kabina jest projektowana z myślą o szybkim przepływie powietrza, minimalizacji osadzania proszku na ścianach oraz ułatwieniu czyszczenia przy zmianie koloru. W zakładach produkujących maszyny w kilku wersjach kolorystycznych szczególnie ważna jest możliwość dynamicznego przezbrajania linii przy jak najkrótszych przestojach.
Nowoczesne kabiny wykorzystują systemy szybkiej zmiany koloru oparte na modułowych podajnikach proszku, zautomatyzowanym czyszczeniu przewodów i filtrów oraz zoptymalizowanej geometrii wnętrza. Dzięki temu czas przejścia z jednego koloru na inny można ograniczyć do kilkunastu minut, przy jednoczesnym minimalizowaniu strat materiałowych. W warunkach produkcji maszynowej, gdzie partie produkcyjne często są zróżnicowane, taka elastyczność ma istotne znaczenie dla łącznego czasu dostępności linii.
Systemy odzysku proszku opierają się na filtrach patronowych lub cyklonach, w których zassane powietrze jest oczyszczane, a cząstki proszku trafiają ponownie do obiegu. Aby zachować powtarzalną jakość powłoki, konieczne jest kontrolowanie stopnia zmieszania proszku świeżego z odzyskanym oraz monitorowanie parametrów takich jak wilgotność, temperatura i ładunek elektrostatyczny. Zbyt duży udział proszku z odzysku może wpływać na stabilność koloru i właściwości mechaniczne, dlatego linie wyposażone są w zautomatyzowane układy dozujące oraz czujniki poziomu proszku w zbiornikach.
Piec polimeryzacyjny i zarządzanie energią
Piec do wygrzewania powłoki proszkowej jest jednym z najbardziej energochłonnych elementów linii. W zależności od wymaganych parametrów procesu stosuje się piece gazowe, olejowe lub elektryczne, a w przypadku specjalistycznych aplikacji – również promienniki podczerwieni lub systemy hybrydowe łączące ogrzewanie konwekcyjne z IR.
Dla przemysłu maszynowego charakterystyczne są duże, masywne detale, których nagrzanie do wymaganej temperatury (zwykle w zakresie 160–200°C) wymaga znacznych nakładów energii. Dlatego nowoczesne piece projektuje się z uwzględnieniem wysokiej izolacyjności cieplnej, efektywnej recyrkulacji powietrza, strefowego sterowania temperaturą oraz systemów odzysku ciepła z powietrza wylotowego. Integracja pieca z systemami zarządzania energią w zakładzie umożliwia optymalizację profilu zużycia i dostosowanie pracy linii do zmiennej taryfy energetycznej.
Zaawansowane sterowniki pieca pozwalają na definiowanie wielu receptur wypalania, dopasowanych do rodzaju malowanego proszku i charakterystyki konkretnego detalu. Zapis historii parametrów procesu (temperatura w komorze, temperatura detalu, czas wygrzewania) staje się częścią dokumentacji jakościowej produktu końcowego. Jest to szczególnie ważne dla producentów maszyn pracujących w środowiskach agresywnych – portach morskich, zakładach chemicznych, kopalniach – gdzie trwałość powłoki ma bezpośredni wpływ na bezpieczeństwo eksploatacji.
Automatyzacja, robotyzacja i systemy sterowania
Rosnąca złożoność produkcji maszyn przemysłowych sprzyja automatyzacji procesów malowania. Wiele zakładów wdraża roboty lakiernicze współpracujące z systemami wizyjnymi 3D, które identyfikują geometrię detalu i automatycznie dostosowują trajektorię ruchu pistoletów. Dzięki temu możliwe jest uzyskanie powtarzalnej grubości powłoki, ograniczenie nadmiernego zużycia proszku oraz zminimalizowanie ryzyka niedomalowań w trudno dostępnych miejscach.
Systemy sterowania linii integrują dane z różnych obszarów: czujników temperatury, przepływomierzy powietrza, mierników przewodności kąpieli, sterowników przenośników, paneli operatorskich kabiny lakierniczej oraz układów odzysku proszku. Coraz częściej stosuje się rozwiązania klasy SCADA i MES, umożliwiające monitorowanie bieżącej wydajności linii, analizę przestojów, harmonogramowanie zleceń i powiązanie danych procesowych z systemami ERP.
Istotnym kierunkiem rozwoju jest cyfryzacja procesu powlekania. Zbieranie danych o grubości powłoki, temperaturze w czasie rzeczywistym oraz zużyciu mediów pozwala budować modele predykcyjne, wykorzystujące analitykę danych. Dzięki temu można np. z wyprzedzeniem identyfikować ryzyko przekroczenia tolerancji grubości powłoki na określonej partii elementów czy planować konserwację filtrów i dysz aplikacyjnych na podstawie ich faktycznego obciążenia, a nie sztywnego harmonogramu czasowego.
Korzyści, wyzwania i kierunki rozwoju w zastosowaniach dla przemysłu maszynowego
Nowoczesne linie do malowania proszkowego przynoszą zakładom przemysłu maszynowego szereg wymiernych korzyści, począwszy od poprawy parametrów technicznych powłok, poprzez obniżenie kosztów produkcji, aż po pozytywny wpływ na bezpieczeństwo pracy i wizerunek przedsiębiorstwa. Jednocześnie wdrożenie takiej linii wiąże się z koniecznością pokonania szeregu wyzwań organizacyjnych, technologicznych i inwestycyjnych.
Przewagi technologiczne i ekonomiczne
Powłoki proszkowe zapewniają wysoką odporność na korozję, ścieranie oraz czynniki atmosferyczne. W przypadku maszyn narażonych na pracę w trudnych warunkach, takich jak ładowarki, dźwigi, urządzenia górnicze czy maszyny rolnicze, odpowiednio dobrany system powłokowy może znacząco wydłużyć okres międzyremontowy, zmniejszyć częstotliwość napraw lakierniczych i ograniczyć ryzyko korozji podpowłokowej. Przekłada się to na niższe koszty eksploatacji po stronie użytkownika końcowego i stanowi istotny argument sprzedażowy dla producenta.
Wysoki stopień automatyzacji linii proszkowych umożliwia precyzyjne zarządzanie grubością powłoki, co redukuje nadmierne zużycie farby. Stałe monitorowanie parametrów procesu pozwala optymalizować zużycie energii i chemikaliów w strefie przygotowania powierzchni. W efekcie całkowity koszt jednostkowy powłoki na kilogram czy metr kwadratowy wyrobu może być istotnie niższy niż w tradycyjnych systemach malowania ciekłego, zwłaszcza w produkcji seryjnej i wielkoseryjnej.
Wymiar ekologiczny ma coraz większe znaczenie w ocenie konkurencyjności zakładu. Brak emisji LZO i ograniczona ilość odpadów niebezpiecznych ułatwiają uzyskiwanie certyfikatów środowiskowych, a także spełnianie wymogów dużych odbiorców przemysłowych, dla których ślad środowiskowy dostawców jest jednym z kryteriów wyboru. Nowoczesne linie proszkowe pozwalają budować wizerunek odpowiedzialnego producenta, co ma znaczenie zarówno w relacjach B2B, jak i w kontekście polityki ESG dużych grup kapitałowych.
Wyzwania wdrożeniowe i organizacyjne
Inwestycja w kompletną, zautomatyzowaną linię do malowania proszkowego wiąże się z dużymi nakładami kapitałowymi. Obejmuje nie tylko zakup samej linii, ale także dostosowanie infrastruktury budynkowej: przygotowanie fundamentów pod piec, modernizację instalacji elektrycznej i gazowej, budowę systemów wentylacji i filtracji, a także integrację z istniejącymi ciągami produkcyjnymi. W przypadku zakładów o ugruntowanej strukturze produkcji projekt wdrożeniowy wymaga często przeorganizowania przepływu materiałów i czasowego ograniczenia bieżącej produkcji.
Istotnym aspektem jest także dostosowanie kompetencji zespołu. Obsługa nowoczesnej linii wymaga personelu o kwalifikacjach nie tylko lakierniczych, ale również z zakresu automatyki, utrzymania ruchu, chemii procesowej i analizy danych. Szkolenie operatorów, technologów oraz służb utrzymania ruchu staje się integralną częścią projektu wdrożeniowego. Brak odpowiedniego przygotowania kadry może prowadzić do niewykorzystania potencjału linii, częstych przestojów oraz problemów z utrzymaniem stabilnej jakości powłok.
W przypadku produkcji wieloasortymentowej, typowej dla wielu producentów maszyn, dodatkowym wyzwaniem jest efektywne planowanie zleceń pod kątem kolorów, grubości powłok i wymaganego przygotowania powierzchni. Niewłaściwa sekwencja zleceń może skutkować nadmierną liczbą przezbrojeń, wzrostem ilości odpadów i spadkiem ogólnej wydajności. Dlatego coraz istotniejszą rolę odgrywają systemy informatyczne wspierające harmonogramowanie pracy linii i integrujące ją z planem produkcji całego zakładu.
Trendy rozwojowe i przyszłość linii proszkowych
Rozwój technologii malowania proszkowego w przemyśle maszynowym zmierza w kilku wyraźnie zarysowanych kierunkach. Pierwszym z nich jest dalsza automatyzacja i robotyzacja. Roboty wyposażone w zaawansowane algorytmy uczenia maszynowego są w stanie optymalizować trajektorie ruchu pistoletów w oparciu o dane z poprzednich cykli, minimalizując zużycie proszku i zapewniając powtarzalność powłoki nawet przy złożonej geometrii detali. Integracja robotów z systemami CAD/CAM pozwala generować programy malowania bezpośrednio na podstawie modeli 3D maszyn, co skraca czas uruchamiania nowych wyrobów.
Drugim istotnym trendem jest rosnąca rola cyfryzacji i analityki danych. Linie lakiernicze są wyposażane w liczne czujniki mierzące parametry procesu, takie jak przepływ powietrza w kabinie, temperatura i wilgotność otoczenia, ciśnienie w układach natryskowych, poziom proszku w zbiornikach czy stopień zabrudzenia filtrów. Dane te, zbierane i analizowane w czasie rzeczywistym, umożliwiają wdrożenie koncepcji utrzymania predykcyjnego oraz ciągłego doskonalenia parametrów procesu.
Trzecim obszarem rozwoju jest rozwój samych materiałów powłokowych. Producenci farb proszkowych opracowują nowe formulacje o podwyższonej odporności chemicznej, lepszej elastyczności, krótszym czasie polimeryzacji lub niższej wymaganej temperaturze wygrzewania. Niższa temperatura polimeryzacji oznacza bezpośrednie oszczędności energii oraz możliwość malowania elementów wrażliwych na wysokie temperatury. Pojawiają się również powłoki funkcjonalne – antystatyczne, antybakteryjne, o regulowanej chropowatości powierzchni – które mogą znaleźć zastosowanie w specjalistycznych maszynach dla przemysłu farmaceutycznego, spożywczego czy elektronicznego.
Czwartym kierunkiem jest integracja zagadnień środowiskowych z projektowaniem linii. Dotyczy to nie tylko redukcji zużycia energii i chemikaliów, lecz także projektowania linii z myślą o łatwej rozbudowie, recyklingu elementów po okresie eksploatacji oraz minimalizacji emisji hałasu i pyłów. Coraz większą rolę odgrywają audyty energetyczne i środowiskowe przeprowadzane już na etapie koncepcyjnym projektu, co pozwala dobrać takie rozwiązania technologiczne, które w całym cyklu życia inwestycji będą miały możliwie najmniejszy wpływ na otoczenie.
Istotnym polem innowacji pozostaje również integracja linii lakierniczej z koncepcją Przemysłu 4.0. Cyfrowe bliźniaki linii – wirtualne modele odzwierciedlające zachowanie rzeczywistego systemu – umożliwiają symulację zmian w parametrach procesu, testowanie nowych układów zawiesi czy modyfikacji pieców bez ingerencji w realną infrastrukturę. Dzięki temu producenci maszyn są w stanie szybciej wprowadzać na rynek nowe modele urządzeń, redukując ryzyko związane z pierwszymi seriami produkcyjnymi.
Wreszcie, rośnie znaczenie współpracy między producentami linii, dostawcami farb proszkowych a wytwórcami maszyn. Projektowanie systemu powlekania coraz częściej odbywa się na etapie projektowania samej maszyny – tak, aby jej geometria, sposób dzielenia na podzespoły oraz rozwiązania konstrukcyjne (np. ukrywanie spoin, dobór materiałów) sprzyjały efektywnemu malowaniu proszkowemu. Tego rodzaju podejście, określane niekiedy jako „design for coating”, pozwala osiągnąć lepsze parametry użytkowe wyrobu przy jednoczesnym obniżeniu kosztów powłok.
Nowoczesne linie do malowania proszkowego stają się zatem jednym z kluczowych elementów przewagi konkurencyjnej w przemyśle maszynowym. Łączą w sobie zaawansowaną inżynierię procesową, automatykę, robotyzację, cyfryzację i wiedzę materiałową, tworząc kompleksowe środowisko produkcyjne, które wykracza daleko poza tradycyjnie pojmowaną „lakiernię”. Dla przedsiębiorstw planujących modernizację lub budowę nowych zakładów inwestycja w taką linię oznacza nie tylko poprawę jakości powłok, lecz przede wszystkim możliwość elastycznego reagowania na zmiany rynku, spełniania rosnących wymagań klientów oraz budowania długoterminowej konkurencyjności w oparciu o efektywność i zrównoważony rozwój.
W tym kontekście rola działów technicznych i inwestycyjnych w przedsiębiorstwach maszynowych przestaje ograniczać się do wyboru pojedynczych urządzeń. Stają się one architektami zintegrowanych systemów powlekania, w których każdy element – od profilu przygotowania powierzchni, przez konstrukcję zawiesi, po algorytmy sterowania pracą przenośników – wpływa na końcowy rezultat. Umiejętne wykorzystanie potencjału nowoczesnych linii proszkowych pozwala nie tylko spełniać normy i oczekiwania rynku, lecz także aktywnie kształtować kierunek rozwoju całego sektora przemysłu maszynowego.
Konsekwencją tych zmian jest stopniowe przekształcanie lakierni z pomocniczego działu w strategiczny węzeł procesu produkcyjnego. To tutaj decyduje się nie tylko o estetyce wyrobu, ale także o jego trwałości, odporności na warunki pracy, a pośrednio – o całkowitym koszcie posiadania ponoszonym przez użytkownika końcowego. Linie do malowania proszkowego, wyposażone w zaawansowane systemy nadzoru i kontroli jakości, dostarczają danych, które mogą być wykorzystywane do projektowania kolejnych generacji maszyn, optymalizacji konstrukcji i lepszego dostosowania wyrobów do rzeczywistych warunków eksploatacji.
W rezultacie nowoczesne systemy powlekania stają się integralną częścią wartości oferowanej przez producentów maszyn. Nie są już jedynie narzędziem nadawania koloru, ale złożonym środowiskiem inżynierskim, które łączy wymagania mechaniczne, chemiczne, środowiskowe i biznesowe w spójną, efektywną całość.