Maszyny do obróbki elementów stalowych stanowią fundament współczesnego przemysłu maszynowego, budowlanego oraz energetycznego. Od precyzyjnego wycięcia najmniejszego detalu po formowanie masywnych konstrukcji nośnych – to właśnie odpowiednio dobrane urządzenia decydują o powtarzalności wymiarów, jakości powierzchni oraz trwałości wytwarzanych komponentów. Stal, jako materiał konstrukcyjny, łączy wysoką wytrzymałość z dobrymi właściwościami technologicznymi, ale jednocześnie stawia wysokie wymagania wobec parku maszynowego: konieczne jest zachowanie sztywności układu, odpowiednia moc napędu, stabilne chłodzenie oraz precyzyjne sterowanie ruchem. Dobór technologii, rodzaju obrabiarki i parametrów pracy przekłada się nie tylko na koszt wytworzenia pojedynczego elementu, lecz także na zdolność przedsiębiorstwa do szybkiej reakcji na potrzeby rynku oraz integracji z nowoczesnymi systemami planowania produkcji.
Charakterystyka stali jako materiału obrabianego i jej znaczenie dla doboru maszyn
Stal należy do materiałów o bardzo szerokim zakresie własności mechanicznych, wynikających z różnych składów chemicznych, sposobów wytopu oraz obróbki cieplnej. W praktyce przemysłowej spotyka się zarówno stale niskowęglowe do zastosowań konstrukcyjnych, jak i stale ulepszane cieplnie, nierdzewne czy narzędziowe, o twardościach znacznie przewyższających możliwości obróbki standardowymi narzędziami. To zróżnicowanie sprawia, że precyzyjny dobór rodzaju obrabiarki, jej mocy, prędkości obrotowych oraz rodzaju chłodzenia ma kluczowe znaczenie dla ekonomiki procesu. Maszyna przeznaczona do obróbki miękkich stali konstrukcyjnych nie zawsze poradzi sobie z twardymi stalami narzędziowymi czy trudnoobrabialnymi stopami przeznaczonymi na elementy wysoko obciążone.
Podstawowym parametrem wpływającym na dobór maszyny jest wytrzymałość i twardość stali. Im materiał jest twardszy, tym większa siła skrawania jest potrzebna do oderwania wióra, a co za tym idzie, rosną wymagania wobec sztywności i mocy napędów głównych oraz posuwowych. Niewystarczająco wydajna obrabiarka spowoduje powstawanie drgań, szybsze zużycie narzędzi oraz problemy z utrzymaniem tolerancji wymiarowych. Dlatego producenci maszyn CNC konstruują osobne serie urządzeń przeznaczonych do ciężkiej obróbki, wyposażając je w wzmocnione wrzeciona, masywne odlewy korpusów i zaawansowane systemy tłumienia drgań.
Istotne znaczenie ma również skład chemiczny stali, w tym zawartość dodatków stopowych takich jak chrom, nikiel, molibden czy wanad. Ułatwiają one uzyskanie określonych parametrów eksploatacyjnych, ale pogarszają skrawalność, czyli zdolność materiału do obróbki skrawaniem. Przy obróbce stali wysoko stopowych, w tym odpornych na korozję, zdecydowanie większą rolę odgrywa efektywny system chłodzenia, nowoczesne materiały na płytki skrawające oraz stabilne prowadzenie narzędzia. Maszyny stosowane do takich zadań muszą być kompatybilne z chłodzeniem wysokociśnieniowym przez wrzeciono, a ich konstrukcja powinna umożliwiać łatwe odprowadzanie wiórów, aby zapobiegać ich gromadzeniu i uszkodzeniom obrabianych powierzchni.
W kontekście obróbki plastycznej stali kluczowe są również jej właściwości odkształceniowe, określane przez granicę plastyczności, wydłużenie i przewężenie. Procesy takie jak gięcie, walcowanie czy kucie wymagają maszyn zdolnych do przenoszenia bardzo dużych obciążeń, a zarazem zapewniających powtarzalność kształtu. Dla przykładu, w produkcji profili stalowych stosuje się walcarki profilowe, których układy napędowe i przekładnie muszą być przystosowane do długotrwałej pracy pod stałym obciążeniem. Niewłaściwy dobór ciężaru i sztywności ramy maszyny powoduje niekontrolowane sprężyste ugięcia, a w efekcie niejednakowy wymiar końcowy na długości elementu.
Nie można pominąć także znaczenia właściwości cieplnych stali. Podczas procesów skrawania generowane są znaczne ilości ciepła, które musi być odprowadzone z rejonu styku narzędzie–materiał. Jeżeli obrabiarka nie dysponuje odpowiednim układem chłodzenia i smarowania, powierzchnia obrabiana ulega przegrzaniu, co skutkuje zmianami strukturalnymi, mikropęknięciami oraz pogorszeniem odporności zmęczeniowej. Z kolei w procesach obróbki plastycznej na gorąco zarówno piec nagrzewający, jak i prasa lub walcarka muszą być przystosowane do pracy w podwyższonych temperaturach oraz do kontroli parametrów termicznych w czasie rzeczywistym. W tym zakresie rośnie znaczenie integracji maszyn z systemami pomiaru temperatury, umożliwiającymi automatyczną korekcję parametrów procesu.
Charakterystyka stali, obejmująca także podatność na utwardzanie podczas odkształcenia, wpływa na dobór technologii obróbki końcowej. Elementy hartowane wymagają często wykończenia metodami o niewielkim naddatku i wysokiej dokładności, takimi jak szlifowanie, docieranie czy honowanie. Wymusza to stosowanie wyspecjalizowanych szlifierek wyposażonych w precyzyjne prowadnice, dokładne układy pomiarowe oraz stabilne konstrukcyjnie korpusy maszynowe. W zakładach przemysłowych oznacza to zwykle konieczność rozbudowy parku maszynowego o osobne linie obróbki wykańczającej, różniące się znacząco od typowych tokarek czy frezarek ogólnego przeznaczenia.
Znaczenie powyższych aspektów ilustruje praktyka firm zajmujących się wytwarzaniem elementów stalowych dla motoryzacji, lotnictwa czy sektora energetycznego. W tych branżach projekt konstrukcyjny komponentu jest zawsze tworzony w ścisłym powiązaniu z zakładanym parkiem maszynowym. Już na etapie koncepcji inżynierowie określają, jakie technologie obróbki zostaną wykorzystane, jakie tolerancje są realnie osiągalne i jakie są koszty jednostkowe wytworzenia detalu przy dostępnych maszynach. Pozwala to uniknąć sytuacji, w której zaprojektowany element wymagałby inwestycji w zupełnie nowe urządzenia, co mogłoby znacząco opóźnić wdrożenie go do produkcji seryjnej.
Obróbka skrawaniem elementów stalowych – kluczowe maszyny, technologie i parametry
Obróbka skrawaniem jest jednym z najczęściej stosowanych sposobów kształtowania elementów stalowych w przemyśle maszynowym. Jej istota polega na usuwaniu naddatku materiału w postaci wióra za pomocą narzędzia o odpowiedniej geometrii i twardości. Dla stali istotne jest nie tylko dobranie odpowiedniego narzędzia skrawającego, ale przede wszystkim wybór właściwej maszyny, która zapewni stabilność procesu i możliwość automatyzacji. W praktyce przemysłowej dominują tu trzy grupy urządzeń: tokarki, frezarki oraz centra obróbcze, coraz częściej w wykonaniu złożonym, łączącym różne operacje w jednym zamocowaniu.
Tokarki służą głównie do obróbki detali obrotowych, takich jak wały, tuleje, pierścienie czy tarcze. W obróbce stali stosuje się zarówno klasyczne tokarki uniwersalne, jak i nowoczesne tokarki CNC z napędzanymi narzędziami oraz możliwością frezowania. Przy produkcji elementów wielkoseryjnych wykorzystuje się tokarki karuzelowe i automaty tokarskie, które pozwalają na znaczną redukcję czasu jednostkowego. Dla stali wymagającej ciężkiej obróbki wybiera się maszyny o wzmocnionych wrzecionach, dużej średnicy przelotu oraz zwiększonej sztywności podpór. Kluczowe znaczenie ma tu właściwe ustawienie parametrów skrawania, takich jak prędkość obrotowa, posuw i głębokość skrawania, aby wykorzystać w pełni możliwości obrabiarki bez ryzyka przeciążenia napędu.
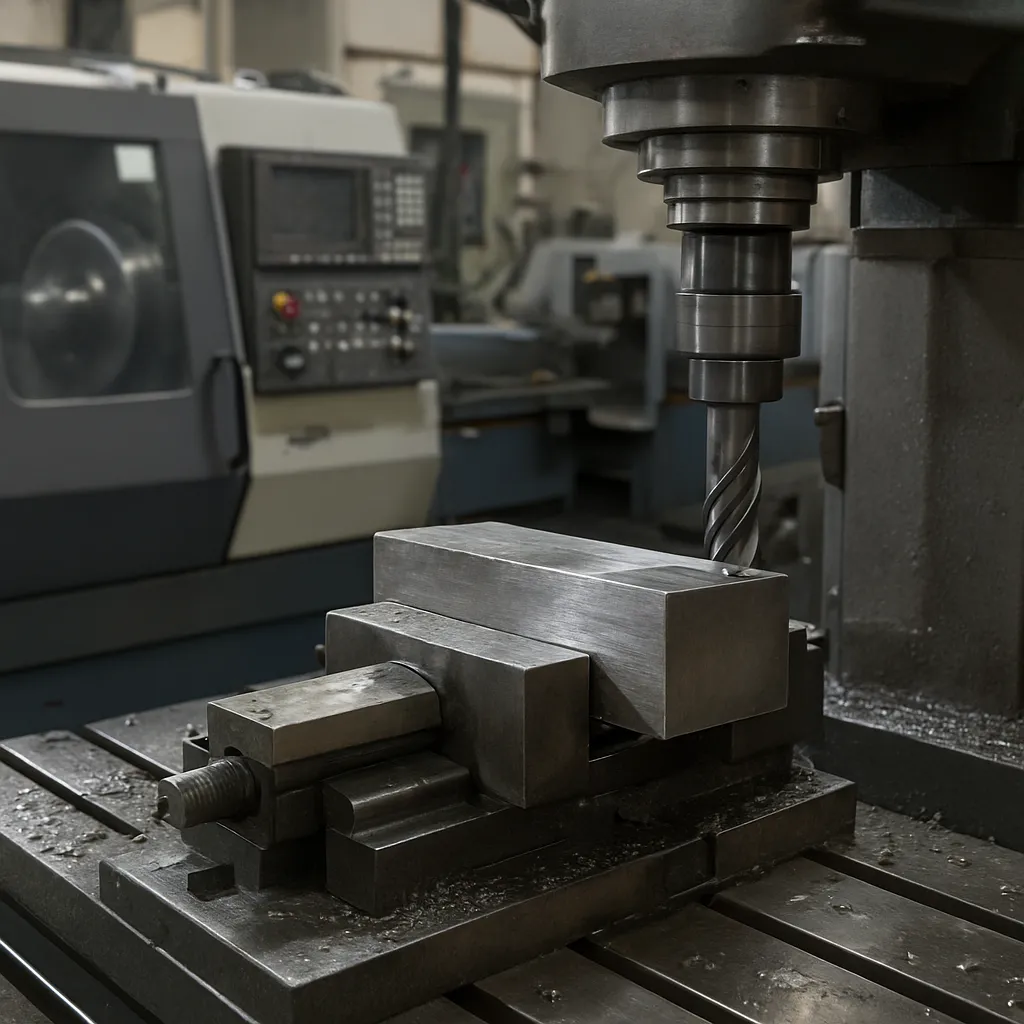
Frezarki i centra frezarskie znajdują zastosowanie przy kształtowaniu płaszczyzn, rowków, kieszeni oraz złożonych geometrii przestrzennych. W przemyśle stalowych elementów maszynowych często spotyka się poziome centra obróbcze wyposażone w magazyny narzędzi i stoły obrotowe, pozwalające na pięcioosiową obróbkę w jednym zamocowaniu. Takie rozwiązanie minimalizuje błędy pozycjonowania i umożliwia osiąganie bardzo wysokiej dokładności, co ma szczególne znaczenie w produkcji korpusów przekładni, obudów łożyskowych czy elementów form wtryskowych. Właściwości stali wymagają zastosowania nowoczesnych materiałów narzędziowych, takich jak węgliki spiekane, ceramika czy narzędzia pokrywane powłokami PVD i CVD, które zwiększają odporność na ścieranie oraz utlenianie w wysokich temperaturach.
Centra obróbcze, łączące funkcje tokarki, frezarki i wiertarki, stają się standardem w zakładach produkujących złożone elementy stalowe. Umożliwiają one wykonywanie wielu operacji technologicznych w jednym cyklu roboczym, bez konieczności przeładunku detalu. Przekłada się to na skrócenie łańcucha operacji, redukcję liczby mocowań oraz poprawę powtarzalności. W zaawansowanych maszynach CNC stosuje się układy sterowania zdolne do jednoczesnego sterowania kilkoma osiami, co pozwala na obróbkę skomplikowanych powierzchni przestrzennych, jak łopatki turbin, śruby okrętowe czy elementy wirników. W przypadku stali istotne jest także ciągłe monitorowanie obciążenia wrzeciona, temperatury oraz stanu narzędzia, co umożliwia wczesne wykrycie nieprawidłowości mogących prowadzić do uszkodzeń detalu lub samej maszyny.
Parametry obróbki skrawaniem elementów stalowych dobiera się na podstawie danych katalogowych narzędzi oraz zaleceń producentów obrabiarek, uwzględniając takie czynniki, jak twardość materiału, rodzaj operacji, głębokość skrawania i wymagania dotyczące chropowatości powierzchni. W praktyce dąży się do osiągnięcia optymalnej równowagi pomiędzy trwałością narzędzia a wydajnością procesu. Zbyt agresywne parametry prowadzą do szybkiego zużycia narzędzia i pogorszenia jakości powierzchni, natomiast zbyt zachowawcze powodują niepotrzebne wydłużenie czasu obróbki. Maszyny wyposażone w zaawansowane sterowania CNC pozwalają na korzystanie z cykli adaptacyjnych, które automatycznie korygują parametry w zależności od obciążenia i warunków skrawania.
Ważnym zagadnieniem jest także zarządzanie wiórem, szczególnie przy obróbce stali ciągliwych, które tworzą długie, skręcone wióry. Mogą one prowadzić do zakleszczeń narzędzia, uszkodzeń powierzchni obrabianej oraz problemów z odprowadzaniem ciepła. Dlatego konstrukcja obrabiarek przewiduje zastosowanie odpowiednio ukształtowanych osłon, przenośników wiórów oraz dysz chłodzących. W programach CNC stosuje się strategie obróbkowe sprzyjające łamaniu wióra, takie jak cykle przerywane czy obróbka trochoidalna. Wysokociśnieniowe układy chłodzenia, często zintegrowane ze sterowaniem numerycznym, pozwalają na precyzyjne kierowanie strumienia chłodziwa w strefę skrawania, co jest szczególnie istotne w obróbce stali nierdzewnych i trudnoobrabialnych.
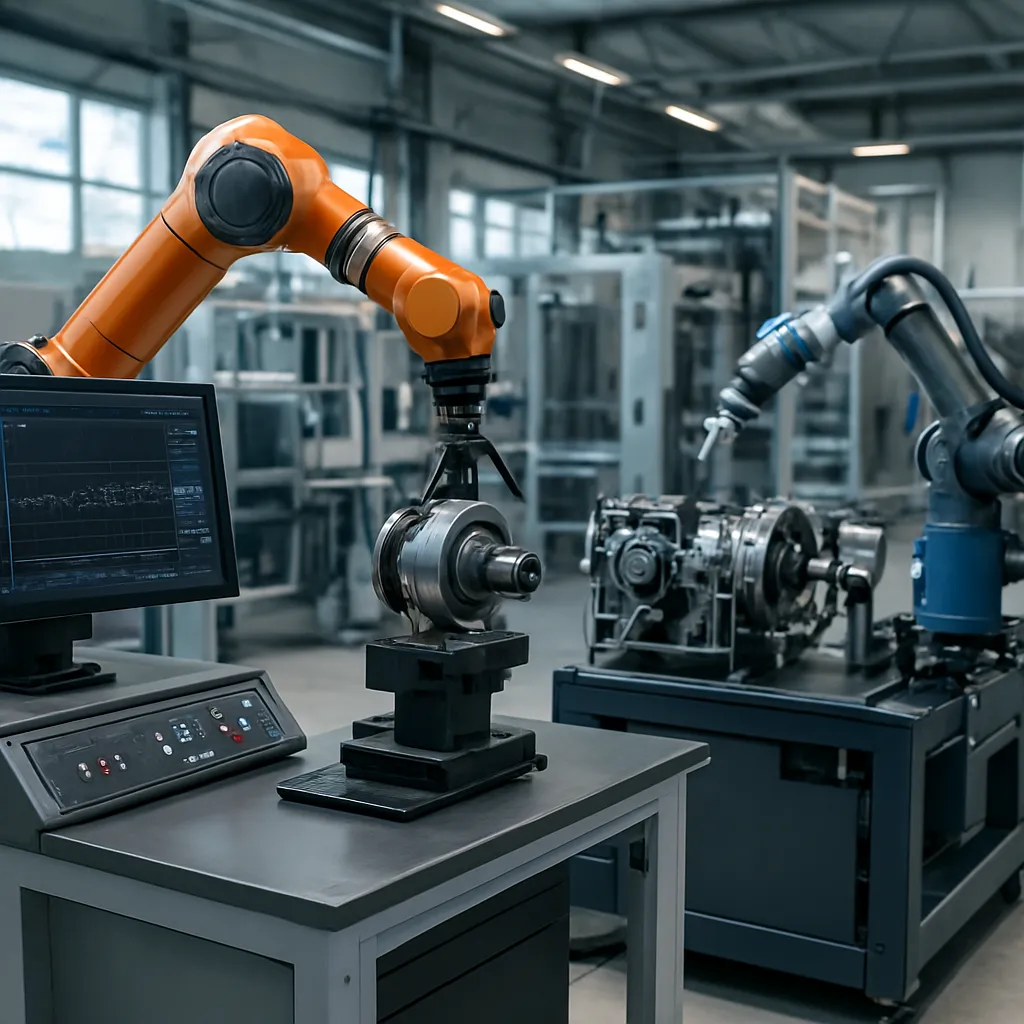
Coraz większe znaczenie ma integracja obrabiarek ze zautomatyzowanymi systemami podawania i odbioru detali. W przypadku serii produkcyjnych elementów stalowych, takich jak wały przekładni, koła zębate czy pierścienie łożyskowe, stosuje się roboty przemysłowe oraz manipulatory liniowe, które obsługują maszyny CNC bez udziału operatora. Umożliwia to pracę w trybie bezzałogowym przez wiele godzin, co znacząco podnosi efektywność wykorzystania parku maszynowego. Osiągnięcie stabilnej jakości wymaga jednak utrzymania w pełni powtarzalnych warunków obróbki, w tym właściwej kompensacji zużycia narzędzi i kontroli wymiarów, realizowanych niekiedy bezpośrednio na maszynie za pomocą sond pomiarowych.
Rozwój obróbki skrawaniem elementów stalowych idzie w parze z rosnącym wykorzystaniem oprogramowania wspomagającego. Systemy CAD/CAM pozwalają na generowanie złożonych ścieżek narzędzia i automatyczne dobieranie strategii obróbki dostosowanych do rodzaju materiału i wymagań dokładnościowych. Sterowania CNC nowych generacji umożliwiają symulację procesu w czasie rzeczywistym oraz wykrywanie potencjalnych kolizji przed rozpoczęciem cyklu. Dla użytkownika końcowego oznacza to redukcję czasu przygotowawczego, mniejsze ryzyko błędów i lepsze wykorzystanie możliwości maszyn, co ma szczególne znaczenie w produkcji jednostkowej i małoseryjnej, gdzie często zachodzi konieczność szybkiej zmiany asortymentu obrabianych detali.
Maszyny do obróbki plastycznej, spawania i cięcia stali – od konstrukcji po automatyzację
Obróbka skrawaniem nie jest jedynym sposobem kształtowania elementów stalowych. Równie istotne znaczenie mają procesy obróbki plastycznej, spawania oraz cięcia termicznego, które umożliwiają szybkie formowanie złożonych kształtów przy ograniczonym zużyciu materiału. W każdym z tych obszarów stosuje się specjalistyczne maszyny, projektowane z uwzględnieniem wysokich sił oddziaływania, intensywnego nagrzewania oraz konieczności zapewnienia stabilności wymiarowej produktów.
W grupie maszyn do obróbki plastycznej szczególne miejsce zajmują prasy mechaniczne i hydrauliczne oraz giętarki. W przypadku stali arkuszowej do produkcji elementów karoserii, obudów czy paneli konstrukcyjnych stosuje się najczęściej prasy mimośrodowe i hydrauliczne o dużej sile nacisku, współpracujące z tłocznikami progresywnymi. Umożliwia to kształtowanie skomplikowanych form w kilku kolejnych operacjach, przy jednoczesnym zachowaniu wysokiej wydajności. Konstrukcja takich pras musi zapewniać nie tylko odpowiednią sztywność ramy, ale także precyzyjne prowadzenie suwaka, co bezpośrednio wpływa na trwałość narzędzi i jakość gotowego wyrobu. Z kolei giętarki do profili i rur stalowych wykorzystuje się przy produkcji konstrukcji przestrzennych, balustrad czy ram maszyn. Ich budowa opiera się na zestawach rolek lub trzpieni, które pozwalają kontrolować promień gięcia oraz minimalizować sprężyste odkształcenia powrotne.
W przemyśle konstrukcji stalowych szeroko rozpowszechnione są walcarki do blach i profili, których zadaniem jest nadanie elementom zakrzywionych kształtów, np. przy produkcji zbiorników, rur wielkośrednicowych czy łukowych dźwigarów. Wybór odpowiedniej walcarki zależy od grubości i gatunku stali, a także od wymaganego promienia gięcia. Im większa grubość materiału, tym istotniejsze staje się zapewnienie odpowiedniej mocy napędu oraz dobór średnic roboczych rolek. Przy projektowaniu takich maszyn bierze się pod uwagę nie tylko wytrzymałość zmęczeniową elementów nośnych, ale również ergonomię obsługi i możliwość integracji z systemami podawania materiału, co ma kluczowe znaczenie w liniach produkcyjnych o wysokim stopniu automatyzacji.
Osobną, niezwykle ważną kategorię stanowią maszyny do spawania elementów stalowych. Rozwój technologii spawalniczych doprowadził do upowszechnienia procesów MIG/MAG, TIG oraz spawania łukiem krytym, a także spawania laserowego. W nowoczesnych zakładach coraz częściej wykorzystuje się zrobotyzowane stanowiska spawalnicze, w których robot przemysłowy współpracuje ze źródłem prądu spawania, pozycjonerem oraz systemem wizji maszynowej. Tego rodzaju rozwiązania umożliwiają realizację złożonych ścieżek spoin z wysoką powtarzalnością, co jest niezbędne przy produkcji seryjnej ram pojazdów, konstrukcji nośnych maszyn czy elementów infrastruktury transportowej. Maszyny do spawania muszą być przystosowane do pracy w trudnych warunkach, z uwzględnieniem wysokiej temperatury, odprysków oraz zapylenia, co znajduje odzwierciedlenie w ich konstrukcji i systemach zabezpieczeń.
Niemałą rolę odgrywają również urządzenia do cięcia stali, zarówno w postaci blach, jak i profili. Do najbardziej rozpowszechnionych technologii należą cięcie plazmowe, gazowe oraz laserowe. Maszyny do cięcia plazmowego i gazowego stosuje się głównie do grubych blach, gdzie liczy się możliwość przecinania materiału o znacznej grubości oraz stosunkowo niskie koszty eksploatacji. Z kolei wycinarki laserowe, zwłaszcza w wykonaniu z wykorzystaniem źródeł fibrowych, zapewniają wysoką precyzję cięcia, niewielką szerokość szczeliny oraz doskonałą jakość krawędzi, co często eliminuje konieczność dalszej obróbki wykańczającej. Konstrukcja tych maszyn obejmuje portale o wysokiej sztywności, precyzyjne układy napędów liniowych oraz zaawansowane systemy sterowania, które pozwalają na optymalizację tras cięcia i minimalizację odpadów materiałowych.
Maszyny do cięcia i spawania coraz częściej integruje się w kompletne linie technologiczne, w których materiał jest kolejno rozkrawany, formowany, spawany i poddawany kontroli jakości. Automatyzacja tych procesów wymaga zastosowania odpowiednio zaprojektowanych manipulatorów, systemów podawania oraz zaawansowanego oprogramowania nadzorującego. W efekcie możliwe jest osiągnięcie wysokiej wydajności przy jednoczesnym zachowaniu stałych parametrów jakościowych, co ma kluczowe znaczenie w produkcji elementów stalowych dla przemysłu kolejowego, budownictwa czy energetyki wiatrowej. W takich zastosowaniach szczególnie istotne staje się monitorowanie parametrów procesu, np. prądu spawania, prędkości cięcia czy temperatury w strefie obróbki, które są archiwizowane i analizowane w celu zwiększenia niezawodności całego systemu.
Rozwój maszyn do obróbki plastycznej, spawania i cięcia stali idzie w kierunku większej elastyczności i możliwości szybkiego przezbrajania. Rozwiązania modułowe pozwalają dostosować konfigurację linii technologicznej do aktualnych potrzeb produkcyjnych, bez konieczności kosztownych modernizacji całych systemów. Producenci maszyn oferują różne warianty wyposażenia dodatkowego, obejmującego systemy pomiarowe, czujniki położenia, układy kompensacji ugięć czy integrację z oprogramowaniem planującym produkcję. Dzięki temu zakłady przemysłowe mogą płynnie reagować na zmiany w zapotrzebowaniu na określone typy elementów stalowych, zachowując jednocześnie wysoką efektywność i jakość wyrobów.
Wszystkie wymienione grupy maszyn łączy potrzeba zapewnienia długotrwałej stabilności pracy w warunkach dużych obciążeń mechanicznych i termicznych. Osiąga się to poprzez odpowiedni dobór materiałów konstrukcyjnych, właściwe projektowanie przekrojów nośnych oraz stosowanie systemów diagnostyki stanu technicznego. Coraz częściej maszyny wyposażone są w czujniki drgań, temperatury, ciśnienia i przepływu, których sygnały są analizowane przez wbudowane algorytmy lub przez zewnętrzne systemy nadzoru. Umożliwia to wczesne wykrycie zużycia łożysk, luzów w układach napędowych czy problemów z układem chłodzenia, zanim dojdzie do awarii zatrzymującej produkcję.
W kontekście eksploatacji maszyn do obróbki elementów stalowych coraz większą rolę odgrywa także planowanie utrzymania ruchu w oparciu o dane rzeczywiste. Zamiast tradycyjnych przeglądów wykonywanych w sztywnych odstępach czasu, stosuje się strategię utrzymania predykcyjnego, w której harmonogram działań serwisowych jest dostosowany do faktycznego stanu technicznego urządzeń. Pozwala to ograniczyć nieplanowane przestoje, zminimalizować koszty remontów i lepiej wykorzystać możliwości parku maszynowego. Kluczowe znaczenie ma tu automatyzacja gromadzenia i analizy danych, integrująca maszyny produkcyjne z systemami nadzoru i planowania.
Dla przedsiębiorstw przemysłu maszynowego inwestycje w nowoczesne maszyny do obróbki stali stają się nie tylko kwestią zwiększenia mocy produkcyjnych, ale również sposobem na poprawę konkurencyjności. Urządzenia wyposażone w zaawansowane systemy CNC, robotyka wspomagająca transport detali, integracja z systemami CAD i CAM, a także możliwość gromadzenia danych produkcyjnych w czasie rzeczywistym tworzą środowisko sprzyjające implementacji koncepcji przemysłu 4.0. W takim otoczeniu maszyny do obróbki elementów stalowych przestają być traktowane jako pojedyncze urządzenia, a zaczynają funkcjonować jako elementy większych, inteligentnych systemów produkcyjnych, które umożliwiają skrócenie czasu realizacji zleceń, poprawę jakości i pełną identyfikowalność procesów.