Kontrola procesu walcowania na zimno jest jednym z kluczowych obszarów inżynierii produkcji w hutnictwie stali i metali nieżelaznych. To właśnie na etapie precyzyjnego odkształcania plastycznego w niskiej temperaturze decyduje się o ostatecznych własnościach blach, taśm i wyrobów długich: ich dokładności wymiarowej, jakości powierzchni, wytrzymałości, plastyczności oraz podatności na dalsze procesy, takie jak głębokie tłoczenie, gięcie czy formowanie na zimno. Prawidłowo zaprojektowany i nadzorowany proces walcowania na zimno pozwala zwiększyć konkurencyjność zakładu hutniczego, ograniczyć zużycie energii oraz zminimalizować ilość złomu technologicznego. Wymaga to jednak ścisłego powiązania parametrów technologicznych z właściwościami materiału, zaawansowanych systemów pomiarowych oraz zintegrowanych narzędzi automatyzacji i sterowania.
Podstawy procesu walcowania na zimno w hutnictwie
Walcowanie na zimno polega na odkształcaniu plastycznym metalu w temperaturze niższej od temperatury rekrystalizacji, zwykle w temperaturze otoczenia. W hutnictwie stali jest to typowy etap następujący po walcowaniu na gorąco, który umożliwia uzyskanie finalnych grubości blach rzędu dziesiątych lub setnych części milimetra przy zachowaniu wysokiej jakości powierzchni. Proces ten prowadzi do zauważalnego umocnienia materiału na skutek nagromadzenia dyslokacji i zmian w mikrostrukturze, co bezpośrednio przekłada się na wzrost granicy plastyczności i wytrzymałości na rozciąganie przy jednoczesnym spadku plastyczności.
Najważniejszym celem procesu jest kontrolowane uzyskanie zadanej redukcji grubości przy zachowaniu określonych tolerancji geometrycznych: grubości, płaskości, prostoliniowości oraz wymiarów poprzecznych taśmy. Ważnym aspektem jest także zapewnienie pożądanych własności mechanicznych, takich jak umocnienie odkształceniowe, anisotropia, wydłużenie czy granica sprężystości, zgodnie z normami i specyfikacją klienta. W przypadku wielu gatunków stali i stopów metali kolorowych proces walcowania na zimno jest powiązany z późniejszym wyżarzaniem, które ma na celu odtworzenie wymaganej plastyczności i kontrolowane ukształtowanie mikrostruktury.
Odpowiednie rozumienie zjawisk zachodzących podczas walcowania na zimno jest warunkiem koniecznym do skutecznej kontroli procesu. Odkształcenie jest silnie nieliniowe, a rozkład naprężeń i odkształceń w strefie kontaktu walców z taśmą zależy od tarcia, sztywności stanowiska, elastycznego ugięcia walców, geometrii walców i parametrów smarowania. Z tego względu w zaawansowanych walcowniach stosuje się nie tylko doświadczenie technologów, ale także modele numeryczne, metody analityczne i narzędzia sztucznej inteligencji wspierające podejmowanie decyzji produkcyjnych.
Elementy stanowiska walcowniczego i ich znaczenie dla kontroli procesu
Walcownia zimna składa się najczęściej z klatek walcowniczych (dwu‑, cztero‑ lub sześciowalcowych, a w przypadku wymagających zastosowań także sześciowalcowych typu Sendzimira), systemu podawania i zwijania taśmy, urządzeń prostujących, układów smarująco‑chłodzących, zaawansowanych systemów pomiarowych oraz zintegrowanego układu sterowania. Każdy z tych elementów ma bezpośredni wpływ na stabilność procesu i jakość końcowego wyrobu, a ich właściwa konfiguracja jest podstawą efektywnej kontroli technologicznej.
Najważniejszym składnikiem linii jest klatka walcownicza, w której realizowana jest właściwa redukcja grubości. Konstrukcja klatki obejmuje zespół walców roboczych i wsporczych, mechanizmy nastaw osiowych i poprzecznych, systemy kompensacji ugięcia walców oraz układy docisku. W nowoczesnych walcowniach stosuje się rozwiązania umożliwiające dynamiczną korekcję profilu taśmy, takie jak zginanie walców (work roll bending), korekcja korony walców czy aktywną regulację luzu w łożyskach. Dzięki temu można na bieżąco przeciwdziałać niekorzystnym zjawiskom, jakimi są wybrzuszenia krawędzi, falistość środkowa albo lokalne zgrubienia.
Elementem o znaczeniu krytycznym dla kontroli procesu jest układ napędowy i system regulacji prędkości walcowania. Stabilność prędkości wejściowej i wyjściowej taśmy oraz właściwe rozłożenie redukcji pomiędzy poszczególne klatki ma wpływ zarówno na obciążenia mechaniczne stanowiska, jak i na rozkład odkształcenia w materiale. Zbyt gwałtowne zmiany prędkości walcowania mogą prowadzić do niekontrolowanych pików obciążenia, poślizgu taśmy, a w skrajnych przypadkach do zerwania wstęgi lub uszkodzenia walców. Dlatego stosuje się złożone układy napędów z regulacją częstotliwości falownikami, sprzężone z czujnikami napięcia taśmy, momentu obrotowego i prądu silników.
System smarowania i chłodzenia w procesie walcowania na zimno pełni kilka funkcji jednocześnie. Z jednej strony zmniejsza współczynnik tarcia między taśmą a walcami, ułatwiając odkształcenie i ograniczając zużycie powierzchni roboczych. Z drugiej strony odpowiada za odprowadzanie ciepła generowanego podczas procesu, co ma kluczowe znaczenie dla stabilności wymiarowej i strukturalnej materiału. Właściwy dobór lepkości, dodatków uszlachetniających oraz parametrów natrysku emulsji walcowniczej jest warunkiem utrzymania powtarzalności warunków technologicznych, a tym samym jakości produkowanej taśmy.
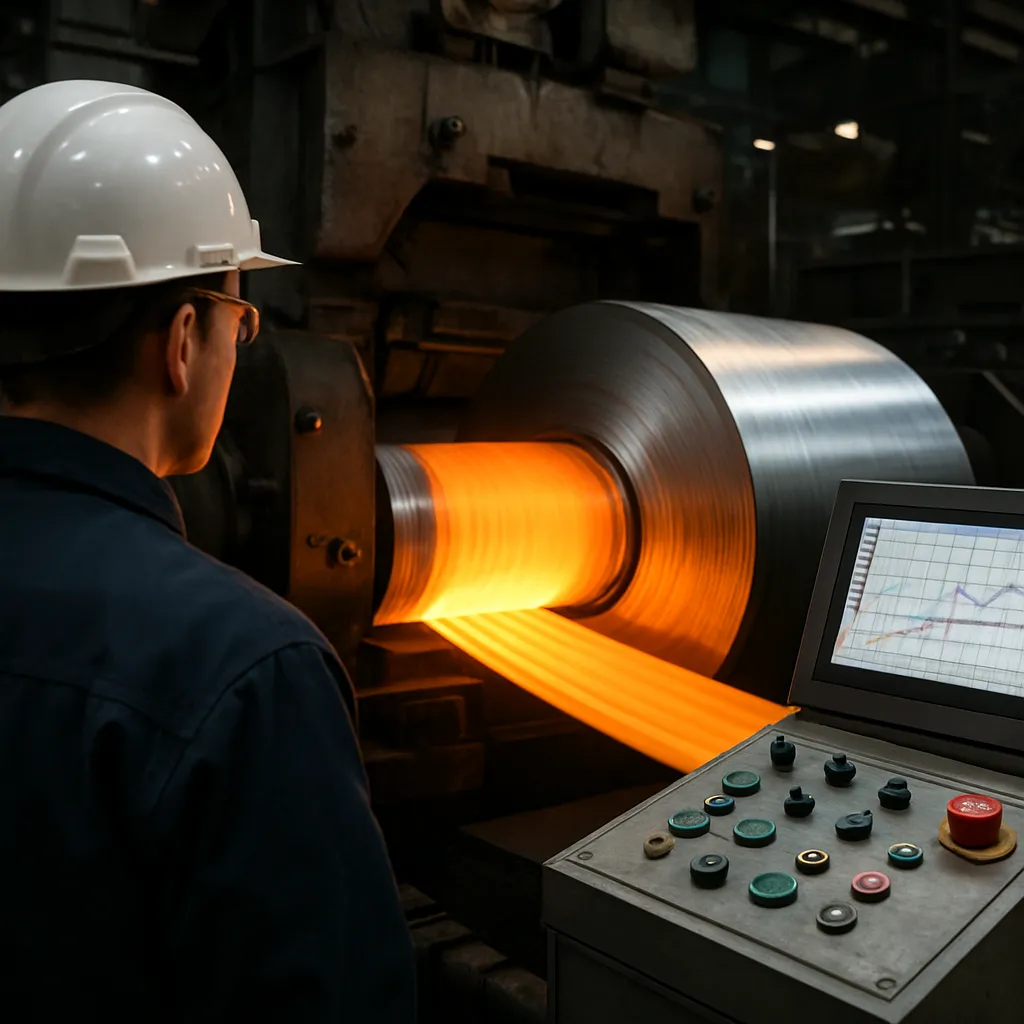
Kontrola procesu wymaga ponadto precyzyjnych systemów pomiarowych: czujników grubości opartych na promieniowaniu rentgenowskim lub izotopowym, laserowych mierników profilu, skanerów płaskości oraz kamer wizji maszynowej do inspekcji powierzchni. Dane z tych urządzeń są przekazywane do nadrzędnego systemu sterowania, który w czasie rzeczywistym dokonuje analizy odchyłek i koryguje nastawy walcowni. W ten sposób zamyka się pętla regulacji, której celem jest minimalizacja różnic między parametrami zadanymi a osiąganymi w procesie.
Parametry technologiczne i strategie ich kontroli
Efektywna kontrola walcowania na zimno wymaga zrozumienia wzajemnych powiązań między parametrami technologicznymi a odpowiedzią materiału. Do najważniejszych parametrów należą: redukcja jednostkowa i całkowita, siła walcowania, moment walcowania, prędkość przepływu, temperatura procesu, napięcie taśmy, charakterystyka smarowania oraz geometria walców. Zmiana każdego z tych parametrów powoduje szereg konsekwencji dla przebiegu odkształcenia, rozkładu naprężeń oraz jakości gotowego wyrobu.
Redukcja grubości w danej klatce jest podstawowym parametrem określającym intensywność odkształcenia. Zbyt mała redukcja może skutkować brakiem odpowiedniego umocnienia materiału, nieekonomicznym wykorzystaniem linii technologicznej oraz koniecznością wykonania dodatkowych przepustów. Z kolei nadmierna redukcja zwiększa ryzyko niestabilności procesu, rozwoju lokalnych szyjek oraz pęknięć, a także prowadzi do nadmiernego wzrostu sił walcowania i obciążenia napędów. Z tego powodu rozkład redukcji w ciągu walcowniczym planuje się na etapie technologii, analizując zarówno możliwości stanowiska, jak i charakterystykę walcowanego gatunku stali.
Siła walcowania jest parametrem pochodnym, ale o fundamentalnym znaczeniu dla projektowania i eksploatacji walcowni. Bezpośrednio zależy ona od twardości materiału, wielkości redukcji, szerokości taśmy, tarcia oraz ugięcia walców. Monitorowanie siły walcowania pozwala wykrywać nieprawidłowości w procesie, takie jak zmiany twardości wsadu, niejednorodności strukturalne czy pogorszenie warunków smarowania. W praktyce stosuje się tensometryczne pomiary siły w stojakach klatki, których sygnały są wykorzystywane w systemach automatycznej regulacji grubości (AGC – Automatic Gauge Control) oraz profilowaniem poprzecznym taśmy.
Prędkość walcowania i napięcie taśmy są kolejnymi kluczowymi parametrami. Wyższa prędkość zwiększa wydajność procesu, ale jednocześnie nasila generowanie ciepła i może prowadzić do wzrostu temperatury taśmy oraz walców. Skutkuje to zmianą warunków tarcia, a tym samym odchyłkami w grubości oraz pogorszeniem jakości powierzchni. Napięcie wstęgi pomiędzy klatkami musi być utrzymywane w określonym przedziale, aby zapobiec pofałdowaniu, lokalnemu rozciąganiu lub zerwaniu materiału. W tym celu stosuje się specjalne systemy pomiaru i regulacji napięcia, często połączone z układami sterowania zwijakami i rozwijakami.
Istotnym aspektem kontroli procesu jest zarządzanie temperaturą materiału i walców. Choć walcowanie na zimno odbywa się nominalnie w temperaturze otoczenia, intensywne odkształcenie plastyczne generuje znaczne ilości ciepła. Lokalny wzrost temperatury może prowadzić do zmian w oporze plastycznym, a tym samym do wahań siły walcowania oraz grubości taśmy. Dlatego projektuje się obiegi chłodzenia walców oraz stosuje systemy pomiaru temperatury taśmy, często przy wykorzystaniu pirometrów bezkontaktowych. Odpowiednie zarządzanie temperaturą jest szczególnie istotne przy walcowaniu cienkich taśm ze stali wysokowytrzymałych i stopów specjalnych.
Regulacja procesu uwzględnia również stan powierzchni walców i taśmy, który wpływa na warunki tarcia, smarowania oraz formowanie się tekstury powierzchni. Regularne szlifowanie i teksturowanie walców (na przykład metodą elektroiskrową lub laserową) umożliwia uzyskanie kontrolowanej chropowatości, istotnej z punktu widzenia późniejszych operacji tłoczenia czy malowania. Kontrola tych parametrów wymaga ścisłej współpracy między działem technologii, utrzymania ruchu i kontroli jakości.
Systemy automatycznego sterowania i pomiaru w walcowaniu na zimno
Nowoczesne walcownie zimne są w znacznym stopniu zautomatyzowane, a skuteczna kontrola procesu jest możliwa dzięki rozbudowanym systemom pomiarowym i sterującym. Zastosowanie zaawansowanych algorytmów regulacji umożliwia utrzymanie kluczowych parametrów w wąskich granicach tolerancji, co jest niezbędne przy produkcji blach przeznaczonych do zadań o wysokich wymaganiach, takich jak motoryzacja, sprzęt AGD czy przemysł opakowaniowy.
Podstawowym elementem jest system automatycznej regulacji grubości (AGC). Opiera się on na pomiarze grubości taśmy za pomocą czujników rentgenowskich lub izotopowych umieszczonych za klatką walcowniczą. Sygnał z czujnika jest porównywany z wartością zadaną, a różnica wykorzystywana do korekty docisku walców lub luzu w łożyskach. W bardziej zaawansowanych rozwiązaniach uwzględnia się również dynamiczne modele sprężystego ugięcia walców, a regulacja odbywa się w kilku pętlach: szybkiej (feed-forward) oraz wolniejszej (feedback), aby kompensować zarówno zakłócenia przewidywalne, jak i losowe.
Kolejnym ważnym systemem jest regulacja profilu i płaskości taśmy. Do oceny płaskości wykorzystuje się specjalne rolki pomiarowe, w których rozmieszczone są czujniki siły rejestrujące rozkład naprężeń w poprzek szerokości taśmy. Analiza tych danych pozwala na identyfikację charakteru niepłaskości: fal krawędziowych, fal środkowych czy lokalnych wybrzuszeń. System sterowania reaguje na te odchyłki poprzez zmianę zginania walców, korekcję korony lub modyfikację rozkładu redukcji między klatkami. W efekcie uzyskuje się taśmę o wysokiej płaskości, co jest szczególnie istotne w zastosowaniach wymagających precyzyjnego dalszego formowania.
Istotnym uzupełnieniem są systemy kontroli jakości powierzchni, oparte na kamerach wysokiej rozdzielczości i algorytmach przetwarzania obrazu. Pozwalają one wykrywać wtrącenia, rysy, wżery, defekty walców oraz inne nieciągłości powierzchni, które mogłyby dyskwalifikować wyrób z określonych zastosowań. Detekcja wady jest natychmiast przekazywana do systemu zarządzania produkcją, który podejmuje decyzję o ewentualnej zmianie parametrów walcowania, korekcie smarowania lub konieczności wymiany walców. Informacje te są również wykorzystywane do analizy przyczynowej i doskonalenia procesu w dłuższej perspektywie.
Automatyzacja w nowoczesnych walcowniach obejmuje również obszar zarządzania recepturami technologicznych ustawień linii. Każdy gatunek stali, zakres grubości i szerokości taśmy ma przypisaną określoną sekwencję nastaw: plan redukcji, prędkości walcowania, poziomy napięcia, parametry smarowania i chłodzenia. System sterowania porównuje dane z aktualnej produkcji z wartościami historycznymi, uwzględniającymi wcześniejsze przebiegi procesu dla podobnych wyrobów. Pozwala to na stopniową optymalizację receptur i zmniejszenie rozrzutu parametrów końcowych.
Coraz bardziej powszechne staje się wykorzystanie metod analityki danych i uczenia maszynowego. Na podstawie dużych zbiorów danych produkcyjnych buduje się modele przewidujące zachowanie procesu przy określonych nastawach. Modele te mogą sugerować operatorom optymalne parametry startowe dla nowego asortymentu lub ostrzegać przed przekroczeniem dopuszczalnych obciążeń mechanicznych. W ten sposób kontrola procesu walcowania na zimno przenosi się z poziomu reaktywnego na poziom predykcyjny, co pozwala ograniczyć ilość awarii, poprawić stabilność jakości oraz zwiększyć efektywność energetyczną całej linii.
Znaczenie kontroli procesu dla własności materiału i jakości wyrobu
Precyzyjna kontrola procesu walcowania na zimno ma bezpośredni wpływ na mikrostrukturę i własności mechaniczne materiału. W trakcie intensywnego odkształcenia plastycznego dochodzi do gromadzenia się dyslokacji i rozdrobnienia ziarna, co skutkuje umocnieniem odkształceniowym. Jednocześnie w strukturze powstaje anizotropia, której stopień zależy od wielkości i rozkładu odkształcenia, a także od wyjściowego stanu materiału po walcowaniu na gorąco i ewentualnych obróbkach cieplnych. Kontrola parametrów redukcji i rozkładu odkształcenia pozwala na kształtowanie właściwości w sposób dostosowany do konkretnego zastosowania blachy.
W branżach takich jak motoryzacja szczególnie istotne jest uzyskanie połączenia wysokiej wytrzymałości ze zdolnością do głębokiego tłoczenia. Wymaga to precyzyjnego doboru stopnia umocnienia podczas walcowania na zimno oraz odpowiednio zaprojektowanego cyklu wyżarzania międzyoperacyjnego lub końcowego. Nadmierne umocnienie może ograniczyć możliwości formowania i prowadzić do pęknięć podczas tłoczenia, natomiast zbyt małe umocnienie obniża nośność konstrukcji. W tym kontekście kontrola procesu walcowania na zimno jest kluczowym narzędziem do uzyskania właściwej równowagi pomiędzy tymi wymaganiami.
Jakość powierzchni taśmy jest kolejnym obszarem silnie związanym z kontrolą procesu. Niewłaściwie dobrane parametry smarowania, nadmierne obciążenie walców lub zanieczyszczenia w emulsji mogą prowadzić do powstawania rys, wżerów, wgnieceń lub zmatowień powierzchni. Takie wady są szczególnie niepożądane w przypadku wyrobów przeznaczonych do późniejszego powlekania, lakierowania lub stosowania w widocznych elementach nadwozi i obudów. Utrzymanie stabilnych warunków procesu, regularne monitorowanie stanu emulsji i powierzchni walców, a także szybka reakcja na odchyłki mają podstawowe znaczenie dla eliminacji wad powierzchniowych.
Kontrola procesu walcowania na zimno przekłada się również na dokładność wymiarową wyrobów. Niewielkie odchyłki grubości czy płaskości mogą być niedopuszczalne w wielu zastosowaniach, szczególnie w elementach konstrukcyjnych, sprężynujących oraz w cienkościennych profilach formowanych na zimno. Dlatego walcownie, które obsługują wymagające sektory rynku, inwestują w zaawansowane systemy pomiarowe, automatyczne układy kompensacji odkształceń oraz precyzyjne modele obliczeniowe do przewidywania zachowania się taśmy w zmiennych warunkach technologicznych.
Z punktu widzenia zarządzania jakością niezwykle istotna jest możliwość prześledzenia historii procesu dla każdego kręgu lub partii materiału. Nowoczesne systemy rejestracji danych umożliwiają przyporządkowanie do konkretnej partii wszystkich kluczowych parametrów: sił walcowania, redukcji, prędkości, temperatur, napięć, parametrów smarowania oraz wyników pomiarów online. Taka identyfikowalność jest podstawą do właściwej analizy przyczyn pojawiania się wad, a także stanowi wymaganie wielu standardów branżowych i norm jakościowych stosowanych przez odbiorców w przemyśle.
Rola personelu i organizacji pracy w utrzymaniu kontroli procesu
Choć proces walcowania na zimno jest w dużym stopniu zautomatyzowany, nadal kluczową rolę odgrywa kompetentny personel: operatorzy linii, technolodzy, specjaliści utrzymania ruchu oraz inżynierowie jakości. To od ich wiedzy i doświadczenia zależy właściwa interpretacja danych z systemów pomiarowych oraz podejmowanie działań zapobiegawczych w obliczu zbliżających się zakłóceń. Zrozumienie wzajemnych powiązań między parametrami technologicznymi i ich wpływem na własności wyrobu jest niezbędne do podejmowania trafnych decyzji na poziomie operacyjnym.
Organizacja pracy w walcowni musi uwzględniać nie tylko bieżącą kontrolę procesu, ale również działania profilaktyczne i doskonalące. Należą do nich regularne przeglądy stanu walców, systemów łożyskowych, układów napędowych i smarujących, a także okresowa kalibracja czujników i urządzeń pomiarowych. Każde odchylenie w pracy tych elementów może bowiem prowadzić do stopniowego pogorszenia jakości produkcji, które nie zawsze jest natychmiast uchwytne w standardowych raportach produkcyjnych.
Istotnym elementem zarządzania procesem jest także odpowiednio zaprojektowany system raportowania i analizy danych. W nowoczesnych hutach stosuje się narzędzia informatyczne, które wizualizują przebieg kluczowych parametrów procesu w czasie, umożliwiają szybkie porównywanie z wartościami referencyjnymi oraz sygnalizują trend zbliżania się do granic tolerancji. Dzięki temu można wcześniej zidentyfikować potencjalne problemy i podjąć działania korygujące zanim pojawią się wyroby niezgodne z wymaganiami odbiorcy.
Nie bez znaczenia pozostaje także szkolenie i podnoszenie kwalifikacji personelu. Nowe gatunki stali, rosnące wymagania klientów oraz rozwój technologii automatyzacji sprawiają, że wiedza zdobyta raz nie jest wystarczająca na całe życie zawodowe. Programy szkoleń powinny obejmować zarówno zagadnienia z zakresu metalurgii i inżynierii materiałowej, jak i obsługę systemów sterowania, interpretację danych z czujników oraz metody rozwiązywania problemów jakościowych. Współpraca między działami technologii, produkcji, utrzymania ruchu i jakości jest niezbędna dla utrzymania spójnej strategii kontroli procesu i szybkiego reagowania na zmieniające się uwarunkowania rynkowe.
Trendy rozwojowe w kontroli procesu walcowania na zimno
Rozwój technologii w przemyśle hutniczym prowadzi do coraz bardziej zaawansowanych rozwiązań w zakresie kontroli procesu walcowania na zimno. Jednym z kluczowych kierunków jest integracja systemów pomiarowych, sterowniczych i planistycznych w ramach koncepcji przemysłu 4.0. Dane z czujników rozmieszczonych na całej linii są zbierane w czasie rzeczywistym, przetwarzane w dedykowanych platformach analitycznych i wykorzystywane do bieżącej optymalizacji procesu. Takie podejście umożliwia na przykład dynamiczne dopasowanie prędkości i redukcji do zmiennych właściwości wsadu, co pozwala na bardziej efektywne wykorzystanie możliwości linii przy zachowaniu wymaganej jakości.
Kolejnym trendem jest rozwój cyfrowych bliźniaków linii walcowniczej, czyli wirtualnych modeli odzwierciedlających w czasie rzeczywistym stan rzeczywistego procesu. Modele te, oparte na połączeniu klasycznych metod obliczeniowych z technikami sztucznej inteligencji, umożliwiają symulację wpływu zmian parametrów na przebieg walcowania, obciążenia mechaniczne i końcowe własności wyrobu. Operatorzy mogą w ten sposób testować alternatywne scenariusze bez ryzyka zakłócenia produkcji, a wyniki symulacji służą do optymalizacji receptur technologicznych.
Znaczącą rolę w doskonaleniu kontroli procesu odgrywa również rozwój czujników i technik pomiarowych. Wprowadzane są między innymi bardziej precyzyjne czujniki grubości, systemy 3D do mapowania profilu i płaskości, a także urządzenia monitorujące w czasie rzeczywistym stan oleju i emulsji walcowniczej. Dzięki temu możliwe jest wcześniejsze wykrycie zużycia walców, degradacji parametrów smarowania czy narastania zanieczyszczeń, co umożliwia planowanie działań serwisowych w sposób minimalizujący przestoje produkcyjne.
Istotnym aspektem jest także rosnące znaczenie efektywności energetycznej i zrównoważonego rozwoju. Kontrola procesu walcowania na zimno coraz częściej obejmuje monitorowanie i optymalizację zużycia energii elektrycznej, mediów technologicznych oraz materiałów pomocniczych. Zaawansowane algorytmy sterowania dążą do minimalizacji strat energii przy jednoczesnym utrzymaniu jakości produktu. W tym kontekście szczególną rolę odgrywa optymalizacja planu redukcji, dobór prędkości walcowania oraz zarządzanie temperaturą i smarowaniem, tak aby uzyskać możliwie najwyższą sprawność całego procesu.
Wraz z rozwojem nowych gatunków stali, w tym zaawansowanych stali wysokowytrzymałych i wielofazowych, rośnie znaczenie współpracy między działami badawczo‑rozwojowymi a produkcją. Projektowanie takich materiałów wymaga ścisłego powiązania parametrów metalurgicznych i procesów obróbki plastycznej z docelowymi zastosowaniami. Kontrola procesu walcowania na zimno staje się w tym ujęciu integralną częścią łańcucha projektowania materiału – od składu chemicznego, przez warunki walcowania na gorąco i chłodzenia, po sekwencję redukcji, walcowania na zimno i obróbki cieplnej końcowej.
W rezultacie kontrola procesu walcowania na zimno przestaje być postrzegana jedynie jako zestaw narzędzi do utrzymania wymiarów i jakości w granicach norm. Coraz bardziej jest ona traktowana jako strategiczny obszar tworzenia wartości dodanej w przemyśle hutniczym, umożliwiający produkcję zaawansowanych materiałów o ściśle zdefiniowanych własnościach i przeznaczeniu. W tym kontekście kluczowe staje się łączenie tradycyjnej wiedzy inżynierskiej z możliwościami, jakie dają nowoczesne systemy sterowania, analiza danych i symulacje numeryczne, a także świadome zarządzanie kompetencjami personelu na wszystkich poziomach organizacji.
Znaczenie tych aspektów jest szczególnie widoczne w zakładach, które specjalizują się w produkcji blach walcowanych na zimno dla sektora motoryzacyjnego, energetycznego i konstrukcyjnego. Tam wymagania co do powtarzalności, dokładności i długoterminowej stabilności procesu są wyjątkowo wysokie, a każdy niekontrolowany incydent może oznaczać nie tylko straty materiałowe, ale również utratę zaufania odbiorców. Dlatego rozwój metod kontroli, ich integracja z systemami zarządzania produkcją oraz ciągłe doskonalenie praktyk operacyjnych pozostają jednym z najważniejszych wyzwań i zarazem kierunków rozwoju współczesnego hutnictwa.
W perspektywie kolejnych lat można spodziewać się dalszej integracji systemów sterowania walcowni z innymi etapami łańcucha wartości – od stalowni i walcowni na gorąco po linie wykańczające, ocynkownicze i powlekające. Umożliwi to kontrolę pełnego cyklu wytwarzania materiału w oparciu o spójne modele procesowe i dane produkcyjne. Walcowanie na zimno, jako etap kluczowy dla nadania finalnych własności i tolerancji wymiarowych, pozostanie centrum uwagi inżynierów procesu, specjalistów automatyki oraz analityków danych. Ich wspólnym zadaniem będzie dalsze zwiększanie precyzji i niezawodności tego procesu, przy jednoczesnym spełnianiu coraz bardziej wymagających kryteriów jakościowych, ekonomicznych i środowiskowych.