Znaczenie wody chłodzącej w hutnictwie jest kluczowe zarówno z punktu widzenia bezpieczeństwa pracy, trwałości urządzeń, jak i jakości wytwarzanej stali. W nowoczesnych stalowniach systemy chłodzenia wodą stanowią złożoną infrastrukturę obejmującą obiegi otwarte i zamknięte, instalacje uzdatniania oraz rozbudowane układy monitoringu parametrów procesowych. Właściwe zaprojektowanie i eksploatacja takich systemów decyduje o stabilności procesu stalowniczego, ograniczeniu zużycia mediów, a także o minimalizacji oddziaływania na środowisko. Poniższy tekst omawia rolę wody chłodzącej w kluczowych etapach produkcji stali, aspekty techniczne i eksploatacyjne instalacji chłodniczych oraz kierunki dalszej optymalizacji i automatyzacji tych układów w przemyśle hutniczym.
Znaczenie i rola wody chłodzącej w procesach stalowniczych
Woda jest najpowszechniej stosowanym czynnikiem chłodzącym w hutnictwie ze względu na swoją dużą pojemność cieplną, dostępność oraz stosunkowo niski koszt przygotowania. W procesach stalowniczych pełni ona zarówno funkcję medium odprowadzającego ciepło z urządzeń, jak i czynnika bezpośrednio kształtującego strukturę stali w etapach jej szybkiego chłodzenia. Od jakości i parametrów obiegu wody zależy trwałość pieców, intensywność produkcji, zużycie energii, a także bezpieczeństwo pracy ludzi i instalacji.
W typowej stalowni zużycie wody, liczone łącznie z obiegami recyrkulacyjnymi, sięga wielu tysięcy metrów sześciennych na dobę. Z tego względu niezwykle istotne jest tworzenie układów zamkniętych, w których ta sama porcja wody po schłodzeniu i uzdatnieniu jest ponownie kierowana do odbiorników ciepła. Współczesne huty dążą do maksymalnego ograniczenia poboru wody z ujęć powierzchniowych i podziemnych, a także do redukcji ilości ścieków technologicznych. Prawidłowo zaprojektowany system chłodzenia umożliwia jednoczesne spełnienie wymagań technologicznych oraz restrykcyjnych norm środowiskowych.
Rola wody chłodzącej jest szczególnie widoczna w obszarach, gdzie występują ekstremalne strumienie ciepła: przy piecach elektrycznych, w strefach odlewania i ciągłego wykańczania wsadu, w walcowniach na gorąco oraz w instalacjach koksowniczych i aglomeracyjnych. Bez efektywnego i niezawodnego chłodzenia nie byłoby możliwe osiągnięcie obecnych wydajności linii produkcyjnych ani zachowanie wymaganej jakości metalurgicznej wyrobów stalowych.
Systemy chłodzenia wodą w stalowni – konstrukcja, parametry i eksploatacja
Elementy składowe układu chłodzenia
Typowy system chłodzenia wodą w stalowni składa się z kilku podstawowych elementów: ujęcia wody (lub punktu zasilania w wodę przemysłową), stacji pomp, rurociągów magistralnych i rozdzielczych, wymienników ciepła, urządzeń chłodniczych (chłodnie wentylatorowe lub chłodnie kominowe), zbiorników retencyjnych oraz instalacji uzdatniania. Uzupełnieniem są systemy pomiarowe i automatyki nadzorujące przepływy, temperatury, ciśnienia, jakość chemiczną oraz ewentualne wycieki.
Stacja pomp zapewnia utrzymanie wymaganego ciśnienia w obiegu oraz dostarczenie odpowiedniej ilości wody do wszystkich odbiorników ciepła. Projektując układ pompowania, bierze się pod uwagę nie tylko straty ciśnienia na rurociągach i armaturze, ale także wymagania poszczególnych urządzeń, które często różnią się pod względem maksymalnej dopuszczalnej temperatury wody zasilającej i wody powrotnej. Z tego powodu systemy chłodzenia dzieli się na kilka pod-obiegów przystosowanych do konkretnych grup odbiorników.
Wymienniki ciepła pełnią rolę bufora pomiędzy wodą obiegową a innymi mediami, na przykład olejem hydraulicznym, powietrzem sprężonym lub wodą lodową w układach specjalistycznych. W wielu hutach spotyka się rozwiązania, w których ciepło odebrane wodą z urządzeń technologicznych jest częściowo odzyskiwane, na przykład do ogrzewania pomieszczeń pomocniczych, podgrzewu wody użytkowej lub mediów procesowych.
Obiegi otwarte i zamknięte
W systemach hutniczych można wyróżnić obiegi otwarte, półzamknięte i zamknięte. Obieg otwarty polega na jednorazowym wykorzystaniu wody do chłodzenia, a następnie odprowadzeniu jej do odbiornika, zwykle rzeki lub zbiornika wodnego, po uprzednim spełnieniu wymagań dotyczących temperatury i jakości. Ze względu na rosnące wymogi środowiskowe oraz koszt uzdatniania wody, obiegi otwarte są obecnie ograniczane do minimum.
W obiegach półzamkniętych woda po odebraniu ciepła trafia do chłodni, gdzie jest schładzana poprzez kontakt z powietrzem i częściowe odparowanie. Następnie wraca do systemu jako czynnik chłodniczy. Tego rodzaju systemy wymagają ciągłego uzupełniania ubytków (tzw. woda uzupełniająca) oraz okresowego zrzutu części wody obiegowej, aby utrzymać parametry chemiczne w dopuszczalnych granicach. Obiegi półzamknięte są bardzo rozpowszechnione w hutnictwie, ponieważ stanowią kompromis pomiędzy zużyciem wody surowej a złożonością techniczną instalacji.
Obiegi zamknięte cechują się brakiem bezpośredniego kontaktu wody z atmosferą. Woda krąży w hermetycznym układzie rurociągów i wymienników ciepła, a ciepło oddawane jest do drugiego obiegu (najczęściej półzamkniętego) poprzez wymiennik. Tego typu rozwiązania zapewniają najwyższą jakość wody pod względem czystości, co jest szczególnie istotne w chłodzeniu wrażliwych urządzeń, takich jak miedziowane elementy pieców łukowych czy krystalizatory maszyn COS. Obiegi zamknięte pozwalają na utrzymanie stabilnych parametrów termicznych, co przekłada się na większą trwałość elementów konstrukcyjnych.
Parametry pracy i materiały konstrukcyjne
Parametry pracy systemów chłodzenia wodą zależą od specyfiki odbiorników ciepła. Typowe wartości temperatury wody zasilającej w stalowniach mieszczą się w przedziale 25–35°C, natomiast dopuszczalna temperatura wody powrotnej może przekraczać 45°C, jeżeli umożliwia to konstrukcja instalacji. Ciśnienia robocze zazwyczaj mieszczą się w granicach kilku do kilkunastu barów, a prędkości przepływu w przewodach są dobierane tak, aby ograniczyć zarówno zjawiska erozyjne, jak i osadzanie się kamienia.
Dobór materiałów rurociągów oraz urządzeń wchodzących w kontakt z wodą chłodzącą jest istotnym zagadnieniem inżynierskim. Ze względu na agresywność chemiczną wody obiegowej (zwłaszcza w obecności tlenu rozpuszczonego, soli i produktów korozji) powszechnie stosuje się stale węglowe odpowiednio zabezpieczone, stale nierdzewne lub tworzywa sztuczne w odcinkach o mniejszym obciążeniu mechanicznym. W rejonach o szczególnie niekorzystnych warunkach (wysoka temperatura, obecność czynników korozyjnych) stosuje się powłoki ochronne, na przykład na bazie żywic epoksydowych lub gumowe wykładziny amortyzujące uderzenia hydrauliczne i erozję.
Bezpieczeństwo pracy i ryzyko awarii
Systemy chłodzenia wodą w hutnictwie są ściśle powiązane z bezpieczeństwem procesów o wysokiej temperaturze i dużej energii cieplnej. Awaria układu chłodzenia może doprowadzić do przegrzania elementów konstrukcyjnych pieca, pęknięć, rozszczelnień, a w skrajnym przypadku do wycieku ciekłej stali lub żużla. Dlatego instalacje chłodnicze są zwykle zdublowane lub wyposażone w awaryjne źródła zasilania pomp, a węzły krytyczne posiadają czujniki temperatury i przepływu zintegrowane z systemami automatycznego wyłączania urządzeń.
Ryzyko powstawania wycieków jest dodatkowo zwiększone przez oddziaływanie rozszerzalności cieplnej oraz częste cykle nagrzewania i chłodzenia elementów metalowych. Projektanci układów biorą pod uwagę nie tylko maksymalne obciążenie cieplne, lecz także charakter zmian temperatury w czasie, dobierając odpowiednie kompensatory, dylatacje i elastyczne połączenia rurociągów. Niezbędne jest również prowadzenie regularnych przeglądów stanu technicznego instalacji chłodniczych, w tym badań nieniszczących spoin, pomiarów grubości ścianek oraz inspekcji wewnętrznych przewodów.
Uzdatnianie wody chłodzącej i kontrola jakości
Utrzymanie odpowiednich parametrów fizykochemicznych wody jest warunkiem niezawodnej pracy instalacji chłodniczych. W nieuzdatnionej wodzie występują jony powodujące wytrącanie się osadów (przede wszystkim węglany i siarczany wapnia i magnezu), a także rozpuszczone gazy sprzyjające korozji (tlen i dwutlenek węgla). W obecności wysokich temperatur oraz turbulentnego przepływu dochodzi do przyspieszonego powstawania kamienia, który ogranicza efektywność wymiany ciepła i może prowadzić do przegrzania ścianek urządzeń.
Procesy uzdatniania obejmują filtrację mechaniczną, korektę odczynu pH, dozowanie inhibitorów korozji, środków przeciwosadowych oraz biocydów hamujących rozwój mikroorganizmów. W obiegach otwartych i półzamkniętych istotne jest również usuwanie zawiesin i produktów korozji, które mogłyby osadzać się w rurociągach lub tworzyć szlam w zbiornikach. W wielu instalacjach stosuje się automatyczne systemy pomiaru przewodności, twardości i zawartości tlenu rozpuszczonego, co pozwala na bieżąco korygować dawki środków chemicznych.
Odpowiednio dobrana strategia uzdatniania wpływa nie tylko na trwałość urządzeń, lecz także na efektywność energetyczną całego procesu. Cienka warstwa osadu na ściankach wymienników może powodować znaczące zwiększenie oporów cieplnych, zmuszając do podwyższania temperatur pracy urządzeń i zwiększania przepływów wody. W skali całej huty przekłada się to na większe zużycie energii elektrycznej do napędu pomp oraz na wyższe koszty eksploatacji.
Zastosowanie wody chłodzącej w kluczowych procesach hutniczych
Chłodzenie pieców elektrycznych i konwertorów
Piec elektryczny łukowy jest jednym z najbardziej obciążonych cieplnie urządzeń w stalowni. W czasie topienia złomu i rafinacji ciekłej stali dochodzi do oddawania ogromnych ilości ciepła do ścian płaszcza pieca, sklepienia oraz elementów miedzianych znajdujących się w strefie łuku. Aby zapewnić odpowiednią żywotność tych elementów, stosuje się intensywne chłodzenie wodą, często w obiegach zamkniętych o podwyższonej czystości. Przepływy wody są tak dobierane, aby temperatura na wyjściu z najbardziej obciążonych fragmentów nie przekraczała wartości granicznych określonych przez producenta pieca.
W przypadku konwertorów tlenowych oraz pieców próżniowych stosuje się podobne zasady. Woda chłodząca utrzymuje temperaturę płaszcza oraz stref przyłączeniowych poniżej poziomu, przy którym mogłoby dojść do degradacji materiału ogniotrwałego i stalowej konstrukcji nośnej. Znacznym wyzwaniem jest zapewnienie niezawodności chłodzenia w warunkach dynamicznych obciążeń termicznych podczas cyklicznego napełniania i opróżniania konwertora, a także zmian ciśnienia wewnętrznego związanych z procesem odgazowania stali.
Szczególnym zagrożeniem w tych instalacjach jest niekontrolowany kontakt wody z ciekłym metalem. W przypadku powstania nieszczelności i przedostania się wody do wnętrza pieca może dojść do gwałtownego odparowania, a w konsekwencji do wyrzutu stali i żużla. Aby zminimalizować to ryzyko, stosuje się podział układu chłodzenia na sekcje, zawory odcinające reagujące na spadek ciśnienia lub przepływu, a także ciągły monitoring temperatury wody na wejściu i wyjściu z poszczególnych obiegów. W niektórych hutach wprowadza się również układy detekcji wycieków oparte na pomiarze różnicy masy wody krążącej w pętli.
Chłodzenie urządzeń odlewniczych i maszyn COS
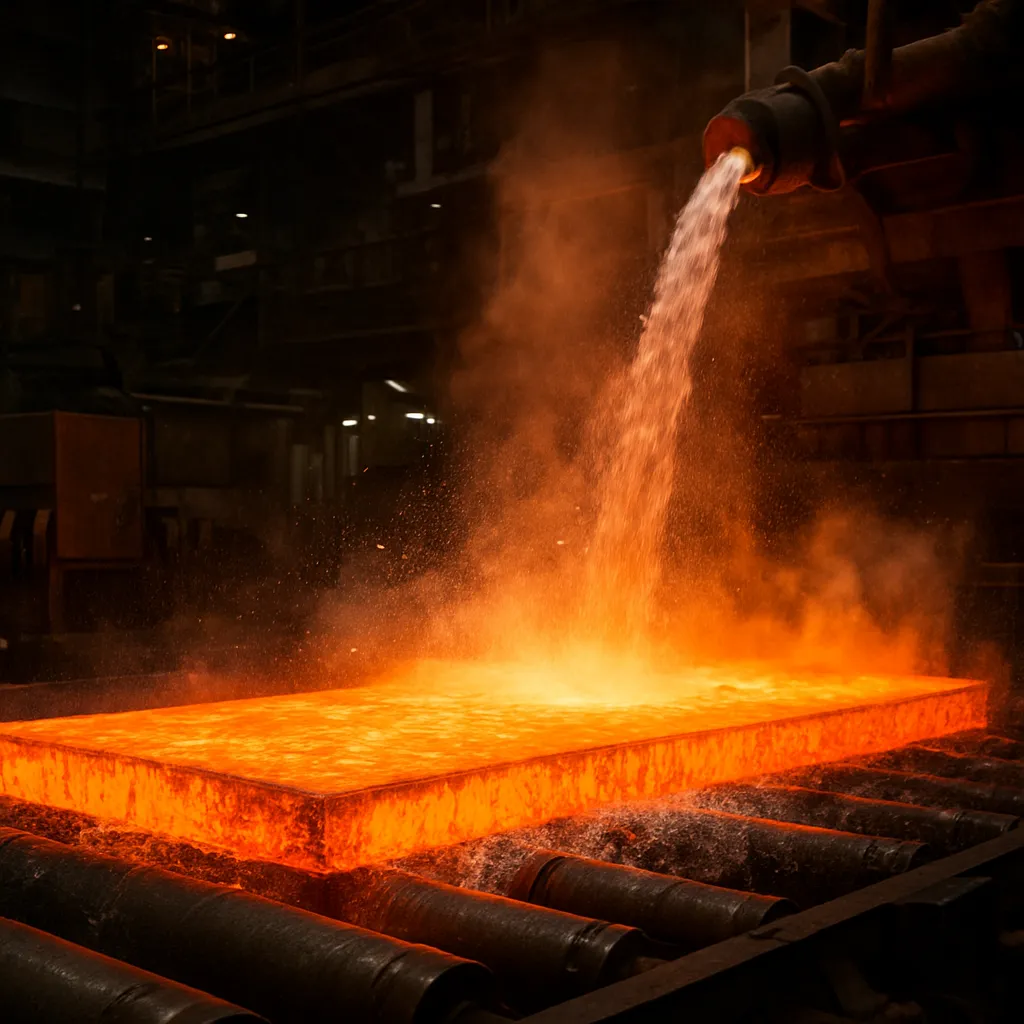
Podczas ciągłego odlewania stali kluczowe znaczenie ma intensywne i równomierne chłodzenie krystalizatora oraz wstępnie uformowanej kęsy, bramy lub wlewki. W krystalizatorze dochodzi do szybkiej przemiany ciekłej stali w stałą powłokę krzepnącą, której grubość i jednorodność zależą od ilości ciepła odbieranego przez ściany chłodzone wodą. Parametry wody – temperatura, prędkość przepływu, ciśnienie – muszą być ściśle kontrolowane, aby zapobiec lokalnym przegrzaniom lub zbyt intensywnemu chłodzeniu prowadzącemu do wad wewnętrznych, takich jak pęknięcia czy segregacja składników.
W dalszej części linii COS chłodzenie wodą odbywa się w strefie natryskowej, gdzie na powierzchnię gorącej kęsy kierowane są dysze wody o odpowiednio dobranej gęstości strumienia. Równomierne rozmieszczenie dysz oraz precyzyjna regulacja intensywności natrysku zapewniają kontrolowany gradient temperatury w przekroju odlewu. Zbyt agresywne chłodzenie może powodować naprężenia wewnętrzne i deformacje, natomiast zbyt słabe – niedostateczne utrwalenie struktury i problemy w dalszej obróbce walcowniczej.
Woda w tych układach jest często zanieczyszczana produktami korozji, pyłem metalicznym i resztkami topników, dlatego duże znaczenie ma skuteczne oczyszczanie obiegu. Stosuje się osadniki, filtry mechaniczne, układy flotacyjne oraz systemy separacji magnetycznej drobin metalu. Utrzymanie czystości obiegu ma wpływ nie tylko na trwałość dysz i rurociągów, lecz także na jakość powierzchni odlewów, gdyż cząstki stałe mogą powodować erozję i lokalne zakłócenia natrysku.
Chłodzenie walcowni na gorąco i obróbki wykańczającej
W procesach walcowania na gorąco woda chłodząca jest wykorzystywana zarówno do chłodzenia walców roboczych i łożysk, jak i do kontrolowanego chłodzenia walcowanych pasm, kęsów lub prętów. W strefie klatek walcowniczych obciążenie cieplne jest bardzo duże ze względu na bezpośredni kontakt walców z rozgrzanym metalem. Woda doprowadzana do walców musi zapewnić szybkie odprowadzenie ciepła, a jednocześnie nie może powodować szoków termicznych prowadzących do pęknięć powierzchni roboczej.
W przypadku chłodzenia walcowanego materiału woda odgrywa rolę narzędzia kształtującego końcową mikrostrukturę i własności mechaniczne stali. Intensywność chłodzenia, rozmieszczenie dysz, a także skład chemiczny wody (np. zawartość jonów wpływających na powstawanie osadów) mają wpływ na przebieg przemian fazowych podczas stygnięcia. W nowoczesnych walcowniach stosuje się zaawansowane systemy sterowania, które regulują ciśnienie i natężenie przepływu wody w poszczególnych strefach chłodzenia w zależności od gatunku stali, grubości taśmy oraz wymaganych własności końcowych.
Istotnym aspektem jest również zagadnienie recyrkulacji i schładzania wody odbierającej duże ilości ciepła w krótkim czasie. Woda spływająca z linii walcowniczej jest zgromadzona w korytach i zbiornikach, gdzie ulega wstępnemu ochłodzeniu oraz separacji zanieczyszczeń stałych. Następnie kierowana jest do chłodni lub wymienników ciepła, a po schłodzeniu wraca do obiegu. Wymaga to starannego bilansowania strumieni ciepła i masy, aby uniknąć przegrzewania obiegu i zapewnić stabilne warunki pracy.
Chłodzenie pomocniczych instalacji energetycznych i środowiskowych
Poza bezpośrednimi procesami stalowniczymi, woda chłodząca jest szeroko stosowana w instalacjach pomocniczych, takich jak turbogeneratorownie, sprężarkownie, systemy odsiarczania spalin czy elektrofiltry. W tych obszarach chłodzenie odpowiada za utrzymanie odpowiednich parametrów pracy urządzeń energetycznych oraz aparatury środowiskowej, na przykład absorberów w instalacjach odsiarczania. Stabilność pracy takich układów ma wpływ na ciągłość produkcji stali, gdyż awarie energetyczne lub przekroczenie norm emisyjnych mogą wymusić ograniczenie lub wstrzymanie pracy głównych wydziałów.
W wielu hutach stosuje się zintegrowane systemy chłodzenia, w których część ciepła pochodzącego z procesów stalowniczych jest wykorzystywana w instalacjach pomocniczych lub w lokalnych systemach ciepłowniczych. W ten sposób woda chłodząca staje się nośnikiem energii odpadowej, która może zostać zagospodarowana, zmniejszając zapotrzebowanie na paliwa pierwotne. Rozwiązania tego typu wymagają jednak precyzyjnego projektowania wymienników ciepła, bilansowania strumieni oraz dostosowania automatyki do zmiennych warunków obciążenia.
Aspekty środowiskowe i regulacyjne
Stosowanie wody chłodzącej w hutnictwie wiąże się z koniecznością spełnienia licznych wymogów środowiskowych dotyczących ilości i jakości odprowadzanych ścieków oraz temperatury wód zrzutowych. Normy te ograniczają maksymalną dopuszczalną temperaturę wody wprowadzanej do odbiorników, a także zawartość zawiesin, metali ciężkich, olejów czy związków biogennych. W praktyce oznacza to konieczność stosowania rozbudowanych systemów oczyszczania, osadników, separatorów oleju oraz stacji dozowania reagentów chemicznych.
Rosnące znaczenie ma także aspekt efektywności zużycia wody, wyrażany między innymi wskaźnikami ilości wody przypadającej na jednostkę wyprodukowanej stali. W hutnictwie obserwuje się trend stopniowego zmniejszania tego wskaźnika poprzez modernizację instalacji, zwiększanie udziału obiegów zamkniętych, likwidację przecieków oraz wprowadzanie precyzyjnego monitoringu. Działania te są nie tylko odpowiedzią na wymagania regulacyjne, lecz także sposobem na redukcję kosztów produkcji i zwiększenie konkurencyjności zakładów.
Nowoczesne kierunki rozwoju i optymalizacji systemów chłodzenia wodnego
Automatyzacja, monitoring i diagnostyka online
Rozwój systemów sterowania i cyfryzacji procesów przemysłowych pozwolił na znacznie dokładniejsze zarządzanie pracą instalacji chłodniczych w hutnictwie. Współczesne układy pomiarowe umożliwiają ciągły zapis parametrów w wielu punktach obiegu: temperatury, ciśnienia, przepływu, przewodności, zawartości tlenu rozpuszczonego czy mętności. Dane te są przekazywane do systemów sterowania klasy DCS lub SCADA, które analizują ich zmienność w czasie, wykrywają anomalie oraz generują alarmy w przypadku przekroczenia progów ostrzegawczych.
Coraz częściej stosuje się także algorytmy zaawansowanej diagnostyki, oparte na modelach numerycznych i metodach uczenia maszynowego. Na podstawie danych historycznych możliwe jest opracowanie wzorców pracy instalacji, które później służą do wczesnego wykrywania nieprawidłowości, takich jak stopniowe zmniejszanie przepływu w danej gałęzi (świadczące o zarastaniu rurociągu), wzrost temperatury w sekcjach krytycznych lub niewyjaśnione fluktuacje ciśnienia. Tego typu podejście umożliwia przejście od utrzymania reaktywnego do prewencyjnego i predykcyjnego.
Automatyzacja obejmuje również zaawansowane sterowanie zaworami regulacyjnymi, prędkością pomp i pracą wentylatorów chłodni. W oparciu o bieżące zapotrzebowanie na chłód w poszczególnych obiegach, system może dynamicznie modyfikować parametry pracy, minimalizując jednocześnie zużycie energii elektrycznej. Szczególne znaczenie ma to w dużych hutach, gdzie układy chłodzenia stanowią istotny udział w bilansie energetycznym zakładu.
Odzysk ciepła i poprawa efektywności energetycznej
Woda chłodząca przenosi znaczne ilości ciepła odpadowego, które w tradycyjnych rozwiązaniach jest w dużej części wypuszczane do atmosfery w chłodniach lub do wód powierzchniowych. Współczesne podejście do efektywności energetycznej zakłada maksymalne zagospodarowanie tego ciepła w ramach zakładu lub w otoczeniu. W praktyce oznacza to stosowanie wymienników ciepła pozwalających na przekazywanie energii z gorących obiegów technologicznych do obiegów ogrzewania budynków, przygotowania ciepłej wody użytkowej lub niskotemperaturowych procesów technologicznych.
W niektórych przypadkach możliwe jest zastosowanie pomp ciepła współpracujących z wodą chłodzącą, co pozwala podnieść poziom temperaturowy odzyskanego ciepła do wartości użytecznych z punktu widzenia systemów grzewczych. Choć wiąże się to z dodatkowymi nakładami inwestycyjnymi, tego rodzaju instalacje mogą przynieść znaczące oszczędności energii pierwotnej oraz redukcję emisji CO₂, co jest szczególnie istotne w kontekście polityki klimatycznej i rosnących kosztów uprawnień do emisji.
Optymalizacja zużycia energii obejmuje także dobór wysoko sprawnych pomp, wykorzystanie przemienników częstotliwości oraz racjonalne zarządzanie pracą chłodni. Regulacja prędkości obrotowej wentylatorów, sterowanie położeniem przepustnic powietrza i optymalne wykorzystanie warunków atmosferycznych (na przykład pracy nocnej przy niższych temperaturach) pozwalają na zmniejszenie kosztów eksploatacji bez pogorszenia bezpieczeństwa procesu.
Redukcja zużycia wody i gospodarka obiegowa
Trend przechodzenia na gospodarkę o obiegu zamkniętym obejmuje również wodę w hutnictwie. Dąży się do maksymalnego ograniczenia poboru wody surowej przez zwiększanie recyrkulacji, odzyskiwanie wody z kondensatu pary technologicznej, a także wykorzystanie wód opadowych i oczyszczonych ścieków komunalnych jako źródła zasilania. W tym kontekście woda chłodząca staje się elementem szerzej rozumianej gospodarki wodnej zakładu, wymagającej skoordynowanego zarządzania bilansami na poziomie całej huty.
W praktyce oznacza to konieczność modernizacji istniejących instalacji, redukcji wycieków, uszczelniania zbiorników i rurociągów, a także wdrażania zaawansowanych metod uzdatniania, umożliwiających ponowne wykorzystanie wody o gorszej jakości. Coraz większe znaczenie mają techniki membranowe, takie jak odwrócona osmoza, ultrafiltracja czy nanofiltracja, które pozwalają na głębokie oczyszczenie wody i usunięcie zarówno zanieczyszczeń stałych, jak i rozpuszczonych. Dzięki temu możliwe jest tworzenie obiegów niemal bezodpływowych, w których straty wody ograniczają się głównie do parowania.
Istotnym elementem jest również edukacja personelu oraz wprowadzenie systemów zarządzania środowiskowego, które wymuszają monitorowanie wskaźników zużycia wody i wprowadzanie programów optymalizacyjnych. Zmiana świadomości użytkowników instalacji prowadzi do lepszej dyscypliny w zakresie konserwacji, szybszego reagowania na wycieki oraz racjonalnego korzystania z zasobów wodnych.
Nowe materiały i technologie ochrony przed korozją i osadami
Postęp materiałowy ma istotny wpływ na trwałość i niezawodność systemów chłodzenia wodą. Zastosowanie rur z tworzyw termoplastycznych o podwyższonej odporności chemicznej, kompozytów oraz nowoczesnych powłok ochronnych pozwala ograniczyć tempo korozji i powstawania osadów. W regionach szczególnie narażonych na uszkodzenia mechaniczne stosuje się kombinacje materiałów, łączące wytrzymałość stali z ochronnymi właściwościami powłok polimerowych lub ceramicznych.
W obszarze chemicznej kontroli osadów i korozji rozwijane są inhibitory bardziej przyjazne środowisku, o mniejszej toksyczności i większej biodegradowalności. Zmniejsza to ryzyko negatywnego wpływu na odbiorniki wodne oraz upraszcza procesy oczyszczania ścieków. Opracowywane są również metody monitorowania stanu powierzchni instalacji w czasie rzeczywistym, na przykład za pomocą specjalnych kuponów korozyjnych wyposażonych w czujniki, których sygnały są analizowane w systemach sterowania.
Nowoczesne strategie przeciwdziałania osadom obejmują nie tylko dozowanie środków chemicznych, ale także kontrolę parametrów fizycznych: temperatury, prędkości przepływu, ciśnienia oraz lokalnych turbulencji. Modelowanie komputerowe przepływów (CFD) pozwala przewidzieć miejsca potencjalnego odkładania się osadów lub powstawania stref stagnacji wody i odpowiednio modyfikować geometrię rurociągów, rozkład dysz oraz rozmieszczenie armatury.
Integracja z systemami zarządzania produkcją i środowiskiem
Woda chłodząca jest coraz częściej traktowana nie jako odrębny element infrastruktury, lecz jako integralna część całego systemu zarządzania produkcją stalowniczą. W praktyce polega to na powiązaniu danych dotyczących pracy instalacji chłodniczych z informacjami o przebiegu procesów metalurgicznych, parametrach jakościowych stali oraz wskaźnikach środowiskowych. Dzięki temu możliwe jest nie tylko reagowanie na bieżące zdarzenia, ale także analizowanie zależności między sposobem chłodzenia a jakością wyrobów i kosztem ich wytworzenia.
Systemy klasy MES i ERP, rozszerzone o moduły gospodarki wodno-ściekowej, pozwalają na prowadzenie kompleksowych analiz bilansu wody w całym zakładzie, identyfikowanie obszarów o największym zużyciu i strat, a także planowanie inwestycji modernizacyjnych w oparciu o dane ekonomiczne i ekologiczne. Tego rodzaju podejście wpisuje się w ideę przemysłu 4.0, w której wszystkie kluczowe zasoby – energia, surowce, woda – są monitorowane i optymalizowane z wykorzystaniem narzędzi cyfrowych.
Integracja aspektów technicznych, jakościowych i środowiskowych wymaga zaangażowania interdyscyplinarnych zespołów, obejmujących specjalistów od procesów stalowniczych, inżynierów środowiska, automatyków, informatyków oraz analityków danych. Wspólna praca nad optymalizacją systemów chłodzenia wodą prowadzi do wypracowania rozwiązań, które łączą wymagania produkcyjne z celami zrównoważonego rozwoju, zapewniając długoterminową konkurencyjność przemysłu hutniczego.