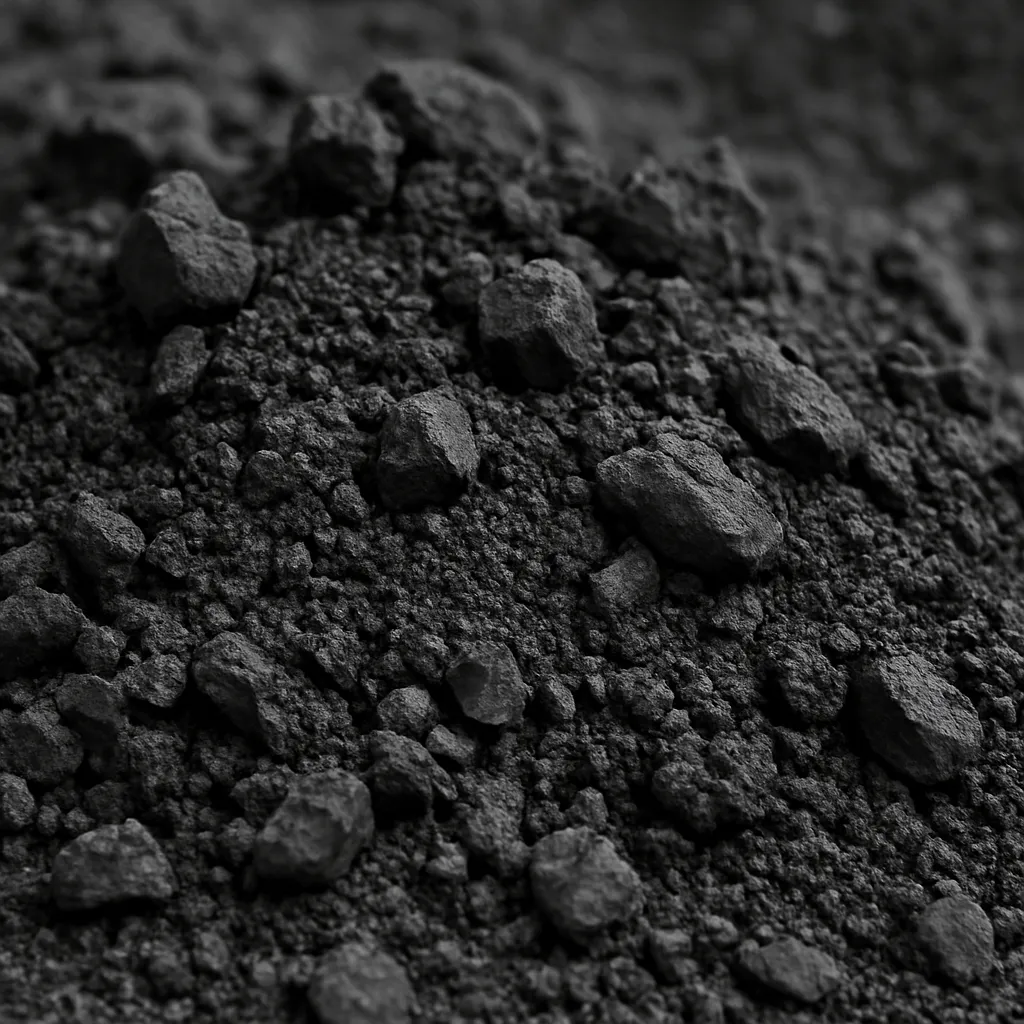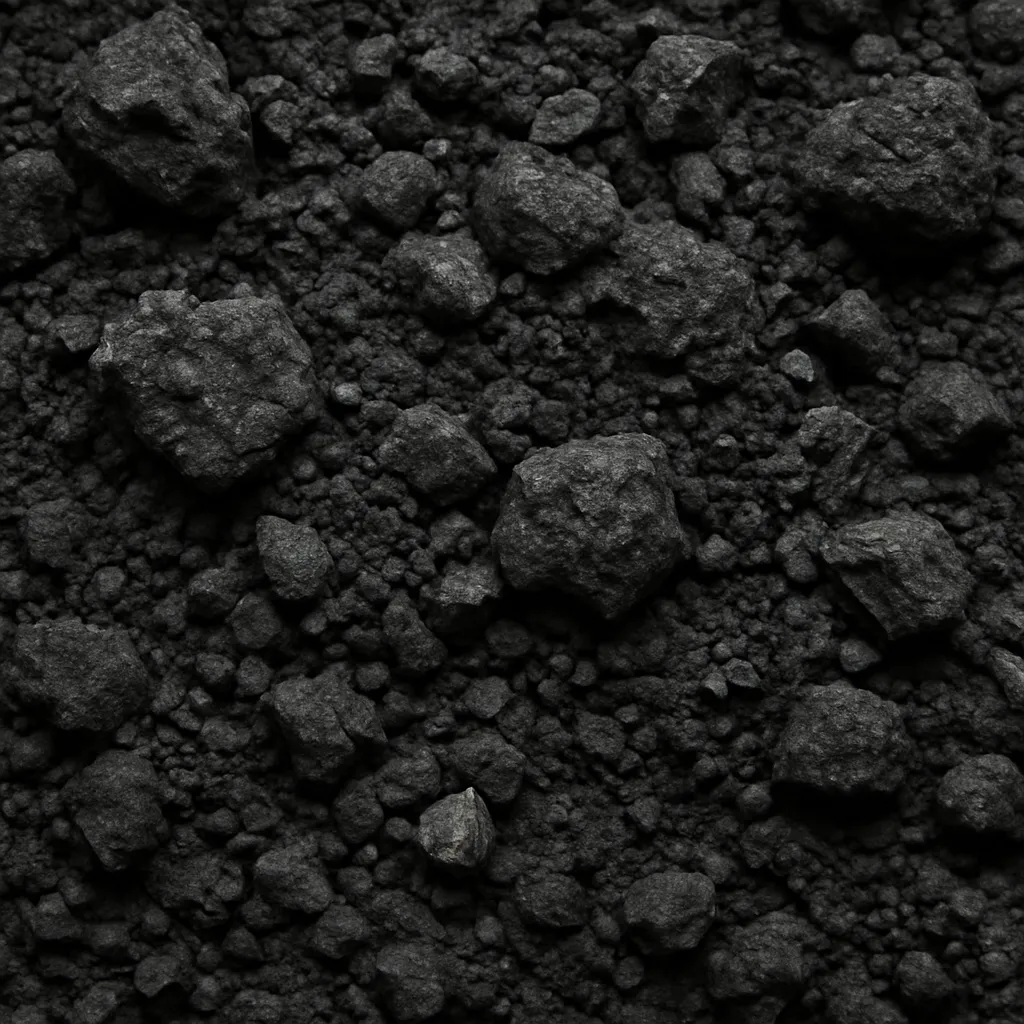
Węgiel aktywny impregnowany jest wyspecjalizowanym materiałem sorpcyjnym o ogromnym znaczeniu technologicznym i gospodarczym. Łączy w sobie niezwykle rozwiniętą powierzchnię właściwą typową dla klasycznego węgla aktywnego z dodatkowymi funkcjonalnościami wynikającymi z obecności impregnatów chemicznych. Dzięki temu potrafi selektywnie wiązać określone substancje, neutralizować toksyczne gazy, usuwać zanieczyszczenia z cieczy i powietrza oraz pełnić funkcję nośnika dla wysoce aktywnych faz katalitycznych. Jest szeroko stosowany w ochronie środowiska, branży chemicznej, energetyce, a także w sektorze bezpieczeństwa i obronności. Zrozumienie jego struktury, procesu wytwarzania oraz mechanizmów działania jest kluczowe zarówno dla projektowania nowych instalacji przemysłowych, jak i dla oceny opłacalności ekonomicznej nowoczesnych technologii oczyszczania i zabezpieczania.
Charakterystyka węgla aktywnego impregnowanego i mechanizmy działania
Węgiel aktywny impregnowany stanowi odmianę tradycyjnego węgla aktywnego, w której powierzchnia porowata pokryta jest lub nasycona określonymi związkami chemicznymi. Klasyczny węgiel aktywny działa głównie poprzez fizyczną adsorpcję, związaną z oddziaływaniem van der Waalsa i dużym rozwinięciem powierzchni. Impregnacja modyfikuje tę powierzchnię, dodając nowe centra aktywne, zdolne do reakcji chemicznych, wiązań kompleksowych, jonowymiennych lub katalitycznych.
Struktura porowata tego materiału obejmuje porowatość mikro-, mezo- i makro-, co umożliwia adsorpcję cząsteczek o różnej wielkości. Mikropory stanowią główne miejsce wiązania małych cząsteczek, podczas gdy mezopory odpowiadają za transport dyfuzyjny i dostęp adsorbatów do wnętrza ziarna sorbentu. Makropory pełnią rolę kanałów transportowych, ułatwiających przepływ gazu lub cieczy przez złoże. Dzięki połączeniu wielopoziomowej porowatości i obecności związków impregnatowych, węgiel aktywny impregnowany jest w stanie usuwać zarówno zanieczyszczenia organiczne, jak i nieorganiczne, w tym silnie toksyczne gazy kwasowe i zasadowe.
W praktyce przemysłowej wykorzystuje się szeroki wachlarz impregnatów, takich jak sole metali (miedzi, srebra, cynku), wodorotlenki alkalii (np. NaOH, KOH), węglany, siarczany, a także związki amoniowe czy fosforanowe. Każda z tych grup nadaje węglowi inny profil aktywności. Na przykład impregnacja związkami miedzi lub srebra może znacząco poprawiać zdolność sorbentu do neutralizacji związków siarki, a zastosowanie wodorotlenków wiąże się z wysoką skutecznością w usuwaniu gazów kwaśnych, takich jak HCl czy SO2. Dobór impregnatu i jego zawartości jest więc ściśle związany z docelowym zastosowaniem sorbentu.
Istotnym elementem charakterystyki węgla impregnowanego jest także chemia powierzchni, obejmująca obecność różnorodnych grup tlenowych, azotowych czy siarkowych. Naturalnie występujące grupy funkcyjne (karboksylowe, fenolowe, laktonowe) mogą zostać zmodyfikowane podczas procesu impregnacji, co zmienia kwasowo-zasadowy charakter powierzchni i wpływa na dystans elektronowy między adsorbentem a adsorbowaną cząsteczką. W efekcie, oprócz klasycznej adsorpcji fizycznej, węgiel aktywny impregnowany może działać poprzez reakcje chemisorpcji, wymianę jonową, tworzenie kompleksów koordynacyjnych czy katalityczny rozkład adsorbowanych substancji.
Ważną cechą tego materiału jest jego elastyczność aplikacyjna. Można go projektować w postaci proszku, granulatów, brykietów, monolitów, a także filców czy tkanin węglowych impregnowanych na powierzchni włókien. Umożliwia to stosowanie w najróżniejszych konfiguracjach instalacyjnych – od klasycznych kolumn adsorpcyjnych w oczyszczalniach ścieków, przez kompaktowe filtry powietrza w systemach HVAC, po zaawansowane filtry osobiste w maskach przeciwgazowych i odzieży ochronnej.
Parametrami krytycznymi opisującymi jakość węgla aktywnego impregnowanego są m.in. powierzchnia właściwa, objętość porów, rozkład wielkości porów, rodzaj i zawartość impregnatu, wytrzymałość mechaniczna, odporność na ścieranie, gęstość nasypowa, a także stabilność termiczna i chemiczna. Dla użytkownika końcowego kluczowe znaczenie mają wskaźniki takie jak pojemność adsorpcyjna na określony zanieczyszczacz, spadek ciśnienia na złożu, czas przełamania (tzw. breakthrough time) w warunkach przepływu gazu zawierającego substancję toksyczną oraz możliwość regeneracji materiału po nasyceniu.
Proces wytwarzania węgla aktywnego impregnowanego
Produkcja węgla aktywnego impregnowanego jest procesem wieloetapowym, wymagającym precyzyjnej kontroli zarówno parametrów termicznych, jak i chemicznych. W dużym uproszczeniu można wyróżnić trzy podstawowe etapy: przygotowanie surowca i wytworzenie węgla aktywnego, właściwą impregnację, a następnie suszenie, stabilizację i ewentualną obróbkę końcową.
Surowce i otrzymywanie węgla aktywnego
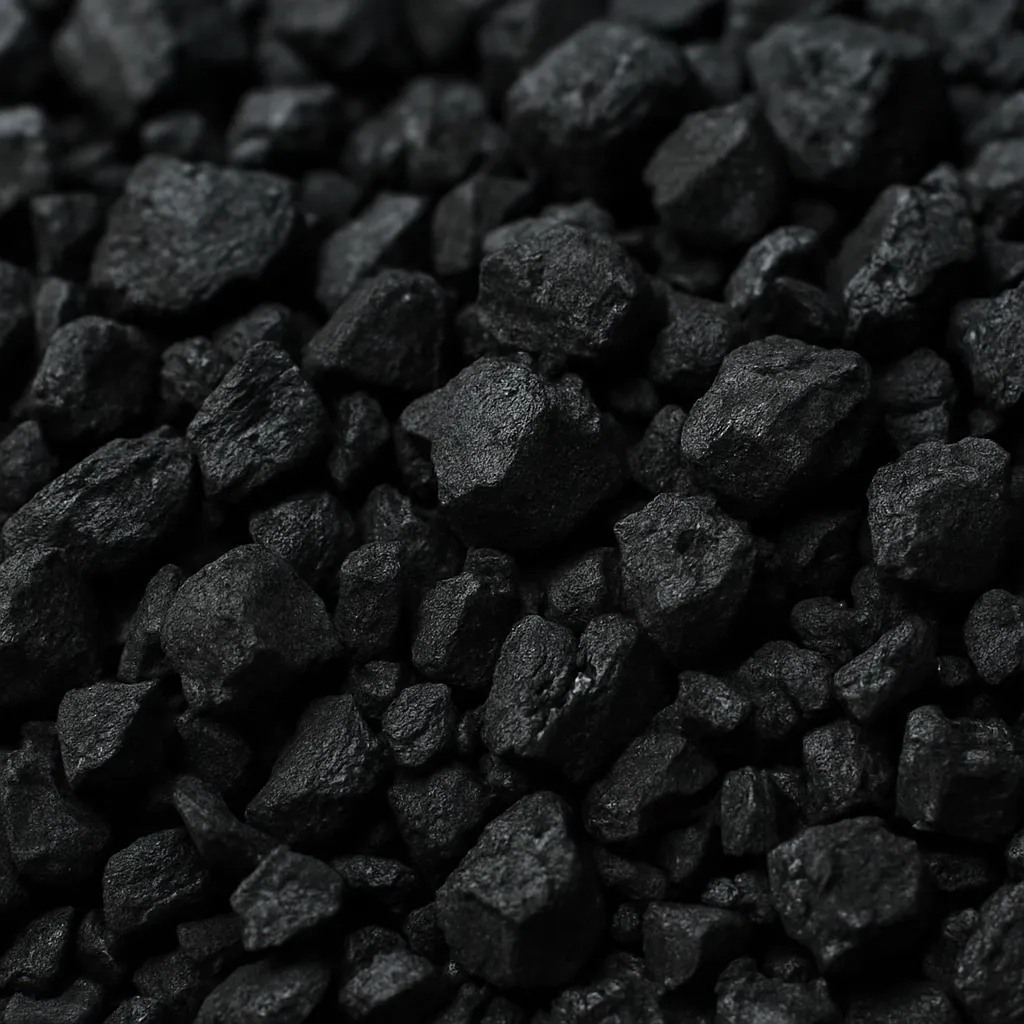
Podstawą jest odpowiednio dobrany surowiec węglowy. Najczęściej wykorzystuje się węgiel kamienny, brunatny, antracyt, koks naftowy, a także materiały pochodzenia roślinnego, takie jak łupiny orzecha kokosowego, drewno czy odpady rolnicze o wysokiej zawartości węgla stałego. Wybór surowca determinuje strukturę porowatą przyszłego adsorbentu, jego twardość, odporność chemiczną i cenę. Na przykład, węgiel kokosowy daje sorbenty o dużej zawartości mikroporów i wysokiej twardości, szczególnie cenione w filtracji gazów pod dużymi obciążeniami mechanicznymi.
Wytworzenie klasycznego węgla aktywnego odbywa się dwiema podstawowymi metodami: chemiczną i fizyczną. W aktywacji chemicznej surowiec impregnuje się substancjami takimi jak chlorek cynku, fosforany czy wodorotlenki, a następnie poddaje procesowi karbonizacji i aktywacji w stosunkowo niższej temperaturze. W aktywacji fizycznej materiał wstępnie zwęglony (koks) podgrzewa się w obecności utleniaczy gazowych, takich jak para wodna czy dwutlenek węgla, w wyższej temperaturze. Powstaje w ten sposób materiał o rozwiniętej powierzchni porowatej, który stanowi bazę do dalszej impregnacji.
Otrzymany węgiel surowy jest sortowany pod względem uziarnienia, oczyszczany z popiołów i drobnych frakcji, a następnie poddawany badaniom laboratoryjnym, które pozwalają ocenić jego właściwości sorpcyjne, strukturę porowatą i parametry mechaniczne. Dopiero po zatwierdzeniu jakości można przejść do właściwego procesu impregnacji, którego przebieg musi być dokładnie dopasowany do docelowego zastosowania materiału.
Proces impregnacji chemicznej
Impregnacja polega na równomiernym naniesieniu na powierzchnię i do wnętrza porów węgla aktywnego określonych związków chemicznych. Realizuje się ją zwykle metodą mokrą, rzadziej suchą lub gazową. W metodzie mokrej węgiel miesza się z roztworem impregnatu o ustalonym stężeniu, stosując mieszalniki bębnowe, mieszalniki z płaszczem grzewczym lub reaktory wyposażone w mieszadła intensywne. Kluczowe jest zapewnienie odpowiedniego stosunku fazy ciekłej do stałej, aby impregnat mógł przeniknąć głęboko w strukturę porowatą, jednocześnie nie powodując sklejania cząstek czy nadmiernego zawilgocenia złoża.
W zależności od rodzaju impregnatu, pH roztworu, temperatura procesu i czas kontaktu są precyzyjnie regulowane. Zastosowanie soli metali wymaga najczęściej środowiska lekko kwaśnego lub obojętnego, podczas gdy wodorotlenki i węglany alkalii wprowadza się w warunkach alkalicznych. Czas impregnacji może wynosić od kilkudziesięciu minut do kilku godzin, w zależności od rozmiaru cząstek węgla, lepkości roztworu oraz pożądanej zawartości impregnatu w końcowym produkcie.
Metody suche i gazowe znajdują zastosowanie głównie w wysokospecjalistycznych produktach. W metodzie suchej impregnat w postaci proszku miesza się z suchym węglem w mieszarkach intensywnych, czasem przy podwyższonej temperaturze, aby poprawić dyspersję. Metoda gazowa polega na wprowadzaniu do złoża węgla aktywnego gazowych prekursorów impregnatu, które rozkładają się lub reagują na powierzchni węgla, tworząc aktywne centra sorpcyjne.
Dla wielu zastosowań istotna jest precyzyjna kontrola równomierności pokrycia. Nadmierne stężenie impregnatu może doprowadzić do zablokowania części porów, a co za tym idzie – obniżenia całkowitej pojemności sorpcyjnej dla innych związków. Z kolei zbyt mała ilość impregnatu obniża skuteczność w usuwaniu specyficznych zanieczyszczeń lub toksyn. Dlatego proces impregnacji jest ściśle monitorowany, a próbki pobierane w trakcie produkcji poddaje się analizom chemicznym i fizykochemicznym.
Suszenie, aktywacja wtórna i stabilizacja
Po zakończeniu impregnacji mokrej nadmiar roztworu jest odprowadzany, a materiał poddaje się suszeniu. Ten etap przeprowadza się zazwyczaj w suszarniach obrotowych, suszarniach fluidalnych lub tunelowych w kontrolowanej atmosferze i temperaturze. Zbyt wysoka temperatura może spowodować rozkład części impregnatu lub nadmierną utratę funkcjonalnych grup tlenowych, podczas gdy zbyt niska wydłuża czas suszenia i zwiększa koszty operacyjne. Optymalizacja tego etapu ma duże znaczenie dla stabilności chemicznej i trwałości węgla podczas eksploatacji.
W niektórych technologiach stosuje się dodatkową aktywację termiczną lub chemiczną już po impregnacji, tzw. aktywację wtórną. Jej celem jest dalsze rozwinięcie porowatości, odparowanie lotnych składników i utrwalenie impregnatu w strukturze węgla. Proces może zachodzić w atmosferze obojętnej, redukującej lub lekko utleniającej, w zależności od rodzaju zastosowanych dodatków. Niekiedy prowadzi się także procesy pasywacji, polegające na kontrolowanym utlenianiu powierzchni w celu zredukowania reaktywności nadmiernie aktywnych centrów, które mogłyby prowadzić do niepożądanych reakcji ubocznych.
Po zakończeniu suszenia i stabilizacji materiał jest chłodzony, przesiewany w celu uzyskania wymaganej frakcji granulometrycznej, a następnie pakowany w worki, big bagi lub szczelne pojemniki stalowe. W przypadku produktów przeznaczonych do szczególnie wymagających zastosowań (takich jak filtry przeciwgazowe) stosuje się opakowania barierowe o kontrolowanej atmosferze wewnętrznej, aby uniknąć przedwczesnego nasycenia sorbentu wilgocią oraz zanieczyszczeniami obecnymi w powietrzu magazynowym.
Każda partia produkcyjna przechodzi końcową kontrolę jakości, obejmującą oznaczenie zawartości impregnatu, analizę rozkładu porów, testy mechaniczne (np. odporność na ścieranie) oraz badania wydajnościowe w warunkach zbliżonych do rzeczywistej eksploatacji. Standardy jakości często określają minimalny czas przełamania dla określonych gazów toksycznych, maksymalny dopuszczalny spadek ciśnienia na złożu i stabilność parametrów w podwyższonej temperaturze czy przy zmieniającej się wilgotności.
Zastosowania, branże przemysłu i znaczenie gospodarcze
Węgiel aktywny impregnowany znajduje zastosowanie w szerokim spektrum gałęzi przemysłu, wyróżniając się tam, gdzie wymagane jest selektywne usuwanie określonych substancji lub wysoka odporność na agresywne środowisko. Jest kluczowym materiałem w technologiach ochrony powietrza i wody, systemach bezpieczeństwa chemicznego, w przemyśle chemicznym i petrochemicznym, a także w aplikacjach specjalnych, takich jak oczyszczanie gazów procesowych czy zabezpieczenia przed bronią chemiczną.
Ochrona powietrza i środowiska
Jednym z najważniejszych obszarów wykorzystania węgla aktywnego impregnowanego są systemy oczyszczania powietrza z toksycznych gazów i par. Stosuje się go w filtrach przemysłowych, centralach wentylacyjnych, systemach HVAC w budynkach użyteczności publicznej i obiektach o podwyższonym ryzyku chemicznym. Dzięki impregnatom o charakterze zasadowym sorbent skutecznie wiąże kwaśne gazy, takie jak chlorowodór, dwutlenek siarki, siarkowodór czy tlenki azotu. Z kolei odpowiednie modyfikacje powierzchni umożliwiają usuwanie związków zasadowych oraz gazów o właściwościach redukujących lub utleniających.
W sektorze gospodarki komunalnej i ochrony środowiska węgiel impregnowany wykorzystuje się do dezodoryzacji powietrza na oczyszczalniach ścieków, składowiskach odpadów, w instalacjach przetwarzania odpadów komunalnych i przemysłowych. Usuwanie odorów, w tym lotnych związków siarki i azotu, znacząco redukuje uciążliwość zapachową, poprawiając warunki życia mieszkańców w sąsiedztwie takich instalacji. Sorbenty te znajdują zastosowanie również w systemach filtracji powietrza w laboratoriach, zakładach farmaceutycznych i chemicznych, gdzie konieczna jest ochrona personelu oraz środowiska przed emisją niebezpiecznych par i aerozoli.
W niektórych technologiach usuwania związków rtęci i innych metali ciężkich z gazów spalinowych węgiel impregnowany pełni funkcję kluczowego sorbentu. Impregnaty zawierające halogenki czy związki siarki mogą tworzyć stabilne formy związane z metalami ciężkimi, które następnie są wychwytywane z przepływającego strumienia gazu. Takie rozwiązania wspierają spełnianie rygorystycznych norm emisji w elektrowniach, spalarniach odpadów czy instalacjach przemysłu metalurgicznego.
Bezpieczeństwo, obrona i ochrona osobista
Szczególną i bardzo wymagającą dziedziną zastosowań węgla aktywnego impregnowanego są systemy ochrony przed substancjami chemicznymi o wysokiej toksyczności. Sorbent ten jest podstawowym składnikiem filtrów do masek przeciwgazowych, sprzętu ochrony dróg oddechowych oraz odzieży ochronnej używanej przez służby ratownicze, wojsko, straż pożarną czy jednostki reagowania na zagrożenia chemiczne i biologiczne.
W tych aplikacjach kluczową rolę odgrywa wysoki stopień selektywności i zdolność do szybkiego i trwałego wiązania związków bojowych, takich jak fosforoorganiczne środki paralityczno-drgawkowe, a także toksyczne przemysłowe związki chemiczne. Zastosowanie złożonych mieszanin impregnatów (np. kombinacje soli metali, amin, wodorotlenków) pozwala uzyskać sorbenty zdolne do neutralizacji zarówno ograniczonej grupy związków, jak i szerokiego spektrum potencjalnych zagrożeń chemicznych.
Filtropochodne systemy ochronne muszą spełniać wymagania dotyczące bardzo długiego czasu przełamania przy stosunkowo niewielkich oporach oddechowych, co wymaga precyzyjnego kompromisu między stopniem impregnacji a utrzymaniem wysokiej porowatości i przepuszczalności powietrza. Dlatego w tym segmencie prowadzi się intensywne prace badawczo-rozwojowe nad nowymi kombinacjami impregnatu i innowacyjnymi strukturami sorbentu, w tym nad tkaninami węglowymi impregnowanymi, które pozwalają na uzyskanie ochrony przy stosunkowo niewielkiej masie i grubości materiału.
Przemysł chemiczny, petrochemiczny i energetyka
W przemyśle chemicznym i petrochemicznym węgiel aktywny impregnowany wykorzystuje się zarówno w procesach oczyszczania surowców i produktów, jak i jako nośnik faz katalitycznych. Impregnaty mogą pełnić funkcję aktywnych centrów reakcji, a sam węgiel – stabilnego i przewodzącego nośnika, który zapewnia odpowiedni rozkład fazy aktywnej w reaktorze. Takie układy stosuje się np. w reakcjach utleniania, redukcji czy katalitycznego rozkładu związków organicznych.
W rafineriach i instalacjach petrochemicznych sorbenty impregnowane są wykorzystywane do usuwania zanieczyszczeń zawierających siarkę, azot i metale z gazów procesowych i ciekłych produktów naftowych. Przykładem może być usuwanie siarkowodoru i merkaptanów z gazów rafineryjnych, gdzie odpowiednio dobrane impreganty reagują z tymi związkami, przekształcając je w formy mniej szkodliwe lub łatwiejsze do utylizacji. W energetyce węglowej i gazowej węgiel impregnowany stosuje się z kolei do oczyszczania gazów spalinowych i gazów energetycznych przed ich dalszym wykorzystaniem, np. w turbinach gazowych czy silnikach wysokoprężnych.
W wielu procesach technologicznych niezbędne jest usunięcie śladowych ilości związków mogących zakłócać działanie katalizatorów, powodować korozję aparatury lub obniżać jakość produktu końcowego. Węgiel aktywny impregnowany z odpowiednio dobranym zestawem impregnatów bywa stosowany jako etap końcowego wygładzania (polishing step) strumieni gazowych i ciekłych, usuwając pozostałości związków siarki, chloru, amoniaku czy substancji o agresywnym charakterze.
Znaczenie gospodarcze i kierunki rozwoju
Znaczenie gospodarcze węgla aktywnego impregnowanego wynika z kilku nakładających się na siebie trendów: zaostrzania norm środowiskowych, wzrostu znaczenia bezpieczeństwa chemicznego, rozwoju branży farmaceutycznej i chemicznej wysokiej czystości, a także z transformacji energetycznej, która obejmuje zaawansowane systemy oczyszczania emisji. Popyt na wyspecjalizowane sorbenty rośnie zarówno w krajach wysoko uprzemysłowionych, jak i w gospodarkach wschodzących, gdzie buduje się rozbudowaną infrastrukturę przemysłową i komunalną.
Na poziomie makroekonomicznym węgiel impregnowany przyczynia się do ograniczania kosztów zewnętrznych związanych z zanieczyszczeniem środowiska i zagrożeniami zdrowotnymi. Skuteczne usuwanie związków toksycznych i gazów o dużej uciążliwości zapachowej redukuje obciążenia systemów opieki zdrowotnej, zmniejsza liczbę skarg mieszkańców oraz ryzyko kar za przekroczenia norm emisji. W sektorze bezpieczeństwa państwa wysokiej jakości sorbenty są elementem infrastruktury ochronnej, umożliwiając funkcjonowanie służb ratunkowych i wojska w środowisku skażonym substancjami chemicznymi.
Rynek węgla aktywnego impregnowanego napędzany jest także przez rozwój technologii związanych z magazynowaniem i transportem gazów, produkcją półprzewodników, czystych chemikaliów oraz leków. W wielu z tych branżach konieczne jest stosowanie wielostopniowych systemów filtracji i oczyszczania mediów procesowych, w których węgiel impregnowany zajmuje miejsce jednego z kluczowych materiałów barierowych. Rosnące wymagania dotyczące niezawodności i powtarzalności parametrów prowadzą do dalszej specjalizacji produktów i intensyfikacji badań nad nowymi typami impregnatów oraz nowatorskimi strukturami porowatymi.
Obecnie obserwuje się również wyraźny trend w kierunku wykorzystania surowców odnawialnych i odpadów rolnych do produkcji bazowego węgla aktywnego, co wpisuje się w ideę gospodarki o obiegu zamkniętym. Adaptacja takich surowców do procesów impregnacji wymaga jednak modyfikacji technologii, aby uzyskać odpowiednią stabilność i parametry sorpcyjne. Jednocześnie rozwija się segment regeneracji węgla impregnowanego, umożliwiający częściowe odzyskiwanie jego zdolności sorpcyjnych oraz obniżenie kosztów eksploatacji instalacji. Wyzwanie stanowi tu zachowanie stabilności impregnatu przy wielokrotnych cyklach regeneracyjnych oraz bezpieczne postępowanie z odpadami zawierającymi związane na sorbencie substancje toksyczne.
Przyszłe kierunki rozwoju obejmują integrację węgla aktywnego impregnowanego z innymi nanomateriałami, takimi jak tlenek grafenu, nanocząstki metali szlachetnych czy złożone struktury polimerowe. Celem jest tworzenie kompozytów o bardzo wysokiej selektywności i pojemności sorpcyjnej, zdolnych do działania w skrajnie trudnych warunkach procesowych. Rozwijane są także inteligentne sorbenty o właściwościach samoregenerujących się lub zdolne do sygnalizowania stopnia nasycenia poprzez zmiany właściwości optycznych czy elektrycznych.
Znaczenie gospodarcze węgla aktywnego impregnowanego będzie więc prawdopodobnie rosło wraz z dalszym zaostrzaniem wymogów środowiskowych, rozwojem infrastruktury krytycznej oraz rosnącą świadomością zagrożeń chemicznych. Jako wyspecjalizowany adsorbent, i jednocześnie nośnik dla faz aktywnych, pozostanie on jednym z podstawowych narzędzi inżynierii chemicznej i ochrony środowiska, a inwestycje w jego rozwój technologiczny będą wspierać konkurencyjność wielu sektorów przemysłu na rynkach globalnych.
Na styku nauki i praktyki przemysłowej węgiel aktywny impregnowany jest przykładem materiału, który ewoluuje wraz z potrzebami gospodarki – od tradycyjnych zastosowań w prostych filtrach gazów i cieczy, przez zaawansowane systemy ochrony osobistej, aż po wysoko wyspecjalizowane procesy chemiczne i technologiczne. Analiza trendów wskazuje, że rola tego materiału będzie coraz bardziej złożona, a jego właściwości będą dostosowywane do coraz bardziej specyficznych scenariuszy zastosowań, w których liczą się nie tylko parametry techniczne i ekonomiczne, ale także wymogi zrównoważonego rozwoju, bezpieczeństwa i odporności infrastruktury na zagrożenia o charakterze chemicznym i środowiskowym.