Rozwój rynku aut specjalnych – od limuzyn rządowych po pojazdy inkaso i wozy dowodzenia dla służb – wymusił gwałtowny postęp w dziedzinie ochrony biernej, w tym przede wszystkim w konstrukcji szyb kuloodpornych. Element, który z pozoru wygląda jak zwykła szyba, w rzeczywistości jest wielowarstwowym kompozytem o precyzyjnie zaprojektowanej strukturze, masie i sposobie pracy pod obciążeniem balistycznym. W motoryzacji, gdzie każdy dodatkowy kilogram wpływa na osiągi, zużycie paliwa oraz trwałość układu jezdnego, technologia produkcji szyb kuloodpornych staje się kluczowym obszarem inżynierii bezpieczeństwa, łącząc wymagania mechaniki, chemii materiałów, optyki i ergonomii kierowcy.
Specyfika szyb kuloodpornych w pojazdach specjalnych
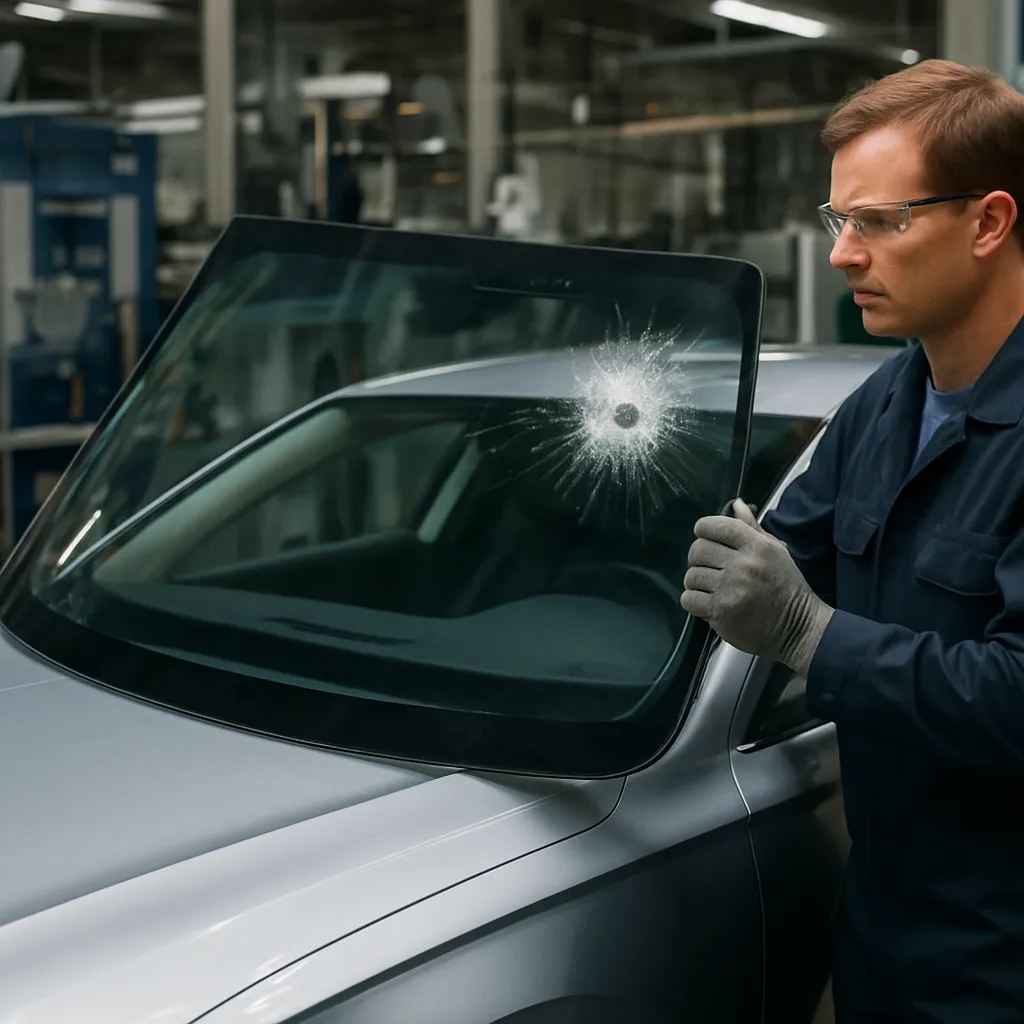
W przemyśle motoryzacyjnym szyby kuloodporne są stosowane tam, gdzie istnieje realne ryzyko ostrzału z broni palnej lub ataków materiałami wybuchowymi. Dotyczy to przede wszystkim pojazdów kategorii VIP, samochodów eskortowych, mobilnych stanowisk dowodzenia, pojazdów policji i wojska, a także pojazdów konwojowych przewożących wartości pieniężne. W odróżnieniu od standardowych szyb laminowanych, stosowanych powszechnie w autach cywilnych, konstrukcja szyb kuloodpornych musi zapewnić odporność nie tylko na uderzenie, ale także na przebicie i odspojenie od ramy, przy zachowaniu możliwie dobrej widoczności oraz akceptowalnej masy.
Kluczową różnicą jest ich struktura warstwowa. Typowa szyba kuloodporna do samochodu specjalnego składa się z naprzemiennych warstw szkła mineralnego, tworzyw polimerowych i specjalnych folii wiążących. Grubość całkowita dla klas odporności stosowanych w pojazdach (np. poziomy odpowiadające normom EN 1063 czy NIJ) może sięgać od około 22–24 mm dla niższych klas aż do 60–80 mm dla najwyższej odporności na ostrzał z broni długiej. Zastosowanie w motoryzacji wymaga jednak limitowania grubości i masy, dlatego producenci poszukują konfiguracji minimalizujących ciężar przy zachowaniu wymaganego stopnia ochrony.
Kwestia masy ma znaczenie nie tylko dla dynamiki pojazdu, ale i dla konstrukcji jego nadwozia. Przejście z klasycznej szyby czołowej o grubości ok. 4–6 mm do szyby kuloodpornej o grubości kilkudziesięciu milimetrów oznacza wzrost masy pojedynczego elementu nawet kilkukrotnie. Wymusza to modyfikacje słupków, ram drzwi, zawiasów i uszczelnień, a także stosowanie wzmocnionych siłowników lub prowadnic, gdy szyby mają mieć możliwość uchylania. Proces projektowania pojazdu opancerzonego nie kończy się więc na doborze materiału – musi obejmować integrację szyby z całą strukturą nadwozia.
Istotnym wymogiem jest również zachowanie parametrów optycznych. Kierowca oraz pasażerowie muszą mieć pełną, niezakłóconą widoczność, bez zniekształceń obrazu, refleksów i podwójnych konturów, które mogłyby utrudniać ocenę odległości czy prowadzenie pojazdu w nocy. W produkcji szyb kuloodpornych dla sektora motoryzacyjnego tolerancje optyczne są znacznie ostrzejsze niż np. dla stałych paneli kuloodpornych stosowanych w architekturze. Oznacza to konieczność zastosowania specjalnie przygotowanych tafli szklanych, precyzyjnego cięcia, szlifowania i laminowania, a także ścisłej kontroli jakości na każdym etapie.
Wreszcie, szyby kuloodporne muszą wykazywać wysoką odporność na czynniki eksploatacyjne typowe dla ruchu drogowego: drgania podwozia, skręcanie nadwozia, gwałtowne zmiany temperatury, ekspozycję na promieniowanie UV, uderzenia drobnymi kamieniami oraz obciążenia związane z pracą wycieraczek. Prawidłowe połączenie warstw oraz dobór polimerów wewnętrznych musi zapewniać wieloletnią trwałość bez powstawania pęcherzy, zmętnień czy delaminacji, co jest jednym z najtrudniejszych wyzwań technologicznych.
Materiały i wielowarstwowe struktury szkła kuloodpornego
Produkcja szyb kuloodpornych do aut specjalnych opiera się na zaawansowanych materiałach, których właściwości mechaniczne, optyczne i chemiczne są ściśle projektowane. Podstawą jest szkło sodowo-wapniowe o wysokiej klarowności, często w wersji o podwyższonej wytrzymałości, hartowane lub częściowo wstępnie naprężone. W wielu konstrukcjach wykorzystuje się kombinacje szkła float z warstwami szkła heat-strengthened, aby uzyskać połączenie odporności na uderzenia, stabilności wymiarowej i kontroli rozkładu naprężeń wewnętrznych.
Drugim kluczowym komponentem są polimery i tworzywa sztuczne pełniące rolę warstw absorbujących energię. Tradycyjnie stosuje się poliwęglan (PC), który charakteryzuje się bardzo wysoką odpornością na uderzenia i dużą plastycznością. Typowa szyba kuloodporna zawiera co najmniej jedną wewnętrzną warstwę poliwęglanu o grubości od kilku do kilkunastu milimetrów. Warstwa ta odpowiada za zatrzymanie odłamków szkła oraz przejęcie resztkowej energii pocisku po perforacji zewnętrznych warstw szklanych.
Pomiędzy szkłem a poliwęglanem stosuje się z kolei folie wiążące, najczęściej na bazie poliwinylo-butyralu (PVB) lub żywic poliuretanowych. Materiały te zapewniają adhezję międzywarstwową, tłumienie drgań oraz kontrolowane pękanie szkła, dzięki czemu nawet przy znacznym uszkodzeniu szyba utrzymuje integralność. Zaawansowane folie PVB projektuje się tak, aby zachowywały elastyczność w szerokim zakresie temperatur, co jest niezbędne w pojazdach eksploatowanych od stref klimatu chłodnego po gorący.
W przypadku najwyższych klas ochrony stosuje się również kompozyty szklano-ceramiczne oraz specjalne szkła borokrzemowe lub aluminosilikatowe o zwiększonej odporności termicznej i mechanicznej. Czasem sięga się po warstwy na bazie szkła chemicznie wzmacnianego (ion exchange), którego powierzchnia charakteryzuje się wysoką odpornością na zarysowania i mikropęknięcia inicjujące rozpad pod wpływem uderzenia balistycznego. Połączenie takich szkliw ze strukturami poliwęglanowymi pozwala uzyskać **wysoką** odporność przy relatywnie niższej masie całkowitej szyby.
Innym ważnym trendem w technologii jest wykorzystanie powłok i warstw funkcjonalnych. Na zewnętrznych powierzchniach szyb stosuje się powłoki hydrofobowe i oleofobowe, ograniczające przywieranie brudu i ułatwiające spływanie wody, co poprawia widoczność w trudnych warunkach. Dodatkowo można nanosić powłoki antyrefleksyjne, zmniejszające odblaski światła słonecznego i reflektorów, a także cienkie warstwy metaliczne zapewniające ochronę przed promieniowaniem UV i IR. W pojazdach o podwyższonej tajności operacyjnej wprowadza się czasem powłoki ograniczające sygnaturę termiczną.
Struktura szyby kuloodpornej jest projektowana warstwa po warstwie, z uwzględnieniem kierunku spodziewanego ostrzału. Typowo strona zewnętrzna (od strony potencjalnego zagrożenia) zawiera twardsze, bardziej kruche warstwy szklane, które mają za zadanie rozkruszyć i spowolnić pocisk, powodując jego deformację oraz rozproszenie energii. Strona wewnętrzna, skierowana do wnętrza pojazdu, jest bardziej elastyczna, często oparta na poliwęglanie, absorbuje resztę energii i zapobiega przedostaniu się odłamków do kabiny. Takie stopniowane przejście od twardości do ciągliwości nazywa się gradacją właściwości mechanicznych w przekroju szyby.
Dla pojazdów specjalnych istotnym zagadnieniem jest także projektowanie krawędzi szyb. W strefach mocowania – w uszczelkach lub ramkach – występują koncentracje naprężeń, które mogą stać się punktem inicjacji pęknięcia pod ostrzałem. Dlatego krawędzie są szlifowane, polerowane, a często dodatkowo zabezpieczane elastycznymi profilami. Używa się również klejów strukturalnych o wysokiej przyczepności, które łączą szybę z ramą nadwozia, pomagając w rozpraszaniu obciążeń i utrzymaniu elementu w pozycji nawet przy wielokrotnym trafieniu.
Ze względu na zastosowanie motoryzacyjne, istotna jest też integracja funkcji dodatkowych: w szybach kuloodpornych montuje się przewody do podgrzewania (odszraniania), anteny radiowe, pola czujników deszczu oraz systemów wspomagających kierowcę. Wymaga to precyzyjnego rozplanowania torów przewodzących wewnątrz laminatu, tak aby nie tworzyły obszarów osłabienia ani nie zaburzały przejrzystości. Opracowano więc specjalne technologie metalizacji i sitodruku, które są kompatybilne z procesami laminowania szkła i poliwęglanu.
Procesy wytwarzania i kontrola jakości szyb kuloodpornych
Technologie produkcji szyb kuloodpornych do aut specjalnych bazują na precyzyjnych, wieloetapowych procesach, w których kluczowe są zarówno parametry mechaniczne, jak i optyczne. Pierwszym krokiem jest przygotowanie tafli szklanych – cięcie z płyt bazowych, obróbka krawędzi oraz kształtowanie, często w postaci gięcia, aby szyba odpowiadała geometrii nadwozia. Gięcie odbywa się w piecach z kontrolą temperatury i czasu, gdzie szkło pod wpływem ciepła przyjmuje wymaganą krzywiznę na odpowiednich formach. Wymaga to dokładnego modelowania 3D, aby dopasowanie do karoserii było idealne i nie generowało naprężeń montażowych.
Następnie realizuje się proces hartowania lub wzmacniania cieplnego, w którym tafle szkła są podgrzewane do temperatur rzędu kilkuset stopni Celsjusza, a potem gwałtownie schładzane strumieniem powietrza. Dzięki temu w ich strukturze powstaje specyficzny rozkład naprężeń ściskających na powierzchni i rozciągających wewnątrz, co zwiększa odporność na uderzenia i szoki termiczne. W przypadku szyb kuloodpornych parametry tego procesu są tak dobierane, aby zapewnić kompatybilność z późniejszym laminowaniem i zminimalizować ryzyko samoczynnego pęknięcia.
Równolegle przygotowuje się warstwy poliwęglanu oraz folie wiążące. Poliwęglan jest docinany, szlifowany i pokrywany powłokami ochronnymi, często twardymi lakierami zwiększającymi odporność na zarysowania. Folie PVB lub poliuretanowe są kondycjonowane w kontrolowanej wilgotności, przycinane i układane zgodnie z projektem warstwowym. Czystość jest tu krytyczna – wszelki kurz, pęcherzyki czy zanieczyszczenia mogą stać się zarodkami pęknięć lub powodować wady optyczne widoczne dla użytkownika.
Kluczowym etapem jest laminowanie, czyli łączenie wszystkich warstw w jeden monolityczny panel. W pierwszej fazie następuje tzw. pre-laminacja – warstwy są składane w odpowiedniej kolejności, często na podgrzewanych stołach montażowych, a następnie wprowadzane do komór próżniowych lub walców odgazowujących. Celem jest usunięcie powietrza z przestrzeni międzywarstwowych i wstępne sklejenie struktury. Kolejno zestaw trafia do autoklawu, w którym pod wysokim ciśnieniem i w podwyższonej temperaturze następuje pełne związanie folii z powierzchniami szkła i poliwęglanu.
Parametry autoklawowania – temperatura, ciśnienie, czas – są dokładnie określane dla danego systemu materiałowego. Niewystarczające nagrzanie może skutkować słabą adhezją i późniejszą delaminacją, z kolei nadmierne przegrzanie może degradować polimery, obniżając ich wytrzymałość i klarowność optyczną. Producenci stosują rozbudowane systemy monitoringu, rejestrując przebieg procesu dla każdej partii szyb, co jest istotne zarówno z punktu widzenia jakości, jak i możliwości późniejszego odtworzenia warunków produkcji.
Po laminowaniu następują obróbki wykończeniowe: przycinanie nadmiarów folii, dodatkowe szlifowanie krawędzi, wiercenie otworów montażowych (jeśli konstrukcja tego wymaga) oraz nanoszenie uszczelnień i elementów montażowych. Dużą uwagę przykłada się do stref kontaktu z uszczelkami i klejami strukturalnymi, ponieważ niejednorodności w tych obszarach mogą prowadzić do przecieków wody lub przeciągów, a także do punktowych naprężeń przy pracującej karoserii.
Jednym z najważniejszych aspektów produkcji jest rozbudowana kontrola jakości. Weryfikacja optyczna obejmuje ocenę zniekształceń (tzw. refrakcji), występowania falistości, podwójnych obrazów, pęcherzy, wtrąceń czy zarysowań. Stosuje się zarówno inspekcję wizualną, jak i pomiary za pomocą urządzeń rejestrujących rozkład załamania światła w przekroju szyby. Z punktu widzenia użytkownika istotne jest, aby nawet przy dużej grubości szyby obraz był stabilny, a linie proste obserwowane przez szybę pozostawały liniami prostymi, bez efektu soczewki.
Kolejnym poziomem są badania mechaniczne i balistyczne. Producent szyb musi wykazać, że jego produkt spełnia wymagania odpowiednich klas odporności. W tym celu przeprowadza się testy ostrzału z określonej broni, zdefiniowanej odległości, energii i kąta, rejestrując penetrację, rozkład pęknięć oraz ewentualne odspojenia laminatu. W pojazdach specjalnych często wymaga się także testów wielokrotnego ostrzału w ograniczonej strefie, aby ocenić zachowanie szyby przy serii strzałów, co jest istotne dla działań taktycznych.
Oprócz badań balistycznych przeprowadza się również testy środowiskowe: cykle temperaturowe od mrozu po wysokie temperatury, przyspieszone starzenie UV, testy kondensacji wilgoci oraz badania odporności na działanie środków chemicznych używanych do mycia i odladzania. Istotne jest, aby po tych cyklach szyba zachowała swą integralność i nie wykazywała objawów zmętnienia czy delaminacji. W pojazdach eksploatowanych w warunkach bojowych stosuje się dodatkowe sprawdziany odporności na wstrząsy i drgania, symulujące jazdę w terenie oraz wybuchy w pobliżu pojazdu.
Nie można pominąć aspektu integracji szyb z systemami elektronicznymi pojazdu. Nowoczesne auta specjalne wyposażone są w liczne czujniki, kamery, systemy wspomagające kierowcę i łączność. Szyby kuloodporne muszą być kompatybilne z tymi rozwiązaniami, np. przepuszczać fale określonych częstotliwości radiowych, nie zakłócać działania radarów krótkiego zasięgu czy systemów rozpoznawania znaków drogowych. W wielu przypadkach producenci muszą więc prowadzić testy elektromagnetyczne i optoelektroniczne, aby zintegrować ochronę balistyczną z wymaganiami systemów pokładowych.
Końcowy etap to montaż szyb w pojeździe. Odbywa się on często w wyspecjalizowanych zakładach opancerzania, gdzie karoseria jest wzmacniana płytami stalowymi lub kompozytowymi, a otwory okienne są dopasowywane do grubych, ciężkich paneli szklanych. Stosuje się tu kleje strukturalne o wysokiej przyczepności i elastyczności, które przenoszą obciążenia z szyby na konstrukcję nadwozia i równocześnie kompensują ruchy wynikające z pracy karoserii. Prawidłowy montaż jest równie ważny jak jakość samej szyby – źle zamocowany element może zostać wypchnięty przy silnym uderzeniu, nawet jeśli sam laminat wytrzyma bez perforacji.
Cały cykl produkcji szyb kuloodpornych do aut specjalnych stanowi złożony proces przemysłowy, w którym inżynierowie muszą równoważyć bezpieczeństwo, masę, ergonomię i estetykę. Technologia ich wytwarzania jest nieustannie rozwijana, a nowe generacje materiałów, powłok i procesów laminowania mają na celu osiągnięcie coraz lepszej kombinacji ochrony, komfortu i żywotności eksploatacyjnej pojazdów opancerzonych.