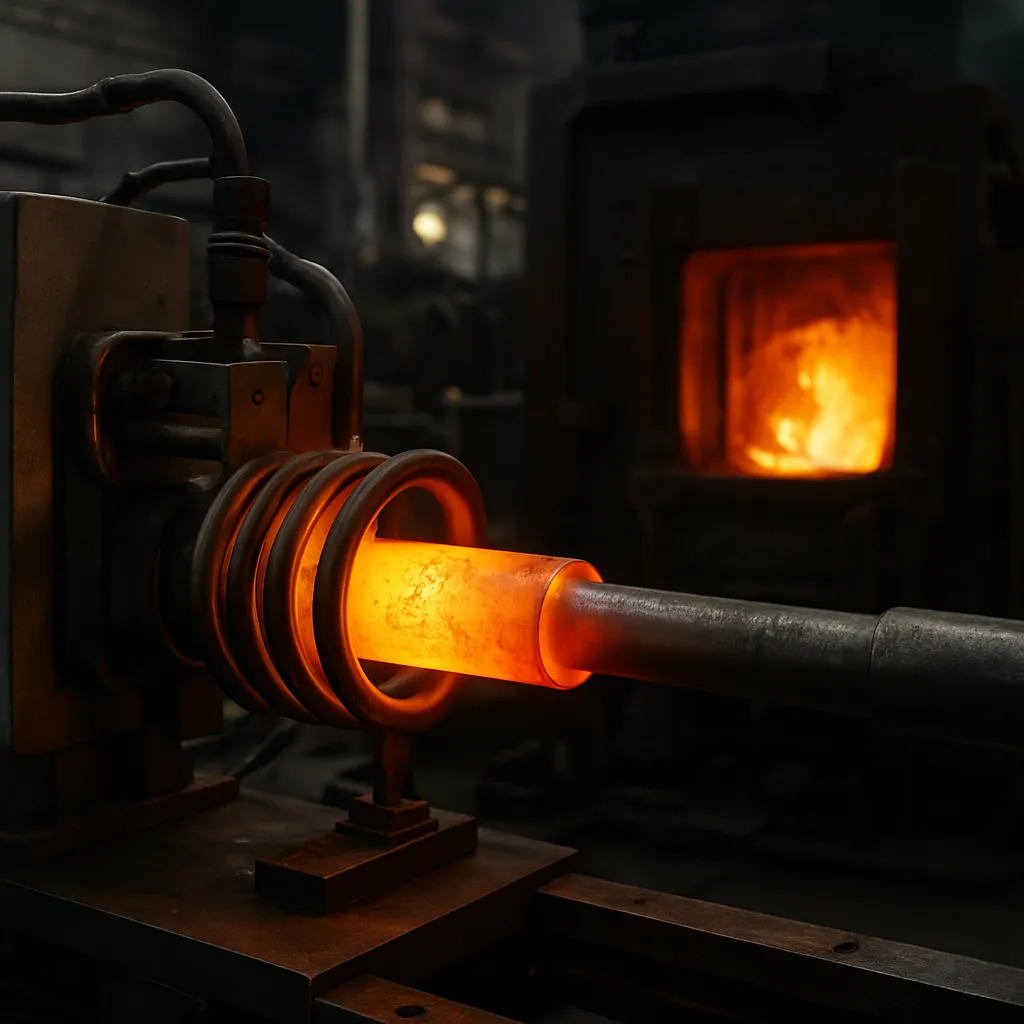
Hartowanie indukcyjne stali stało się jednym z kluczowych narzędzi inżynierskich w nowoczesnym przemyśle hutniczym i obróbki cieplnej, umożliwiając precyzyjne kształtowanie własności mechanicznych bez konieczności pełnego nagrzewania całego wsadu. Rozwój elektroniki mocy, źródeł prądów średniej i wysokiej częstotliwości oraz zaawansowanych systemów sterowania sprawił, że proces ten można dziś bardzo dokładnie modelować, kontrolować i integrować z liniami produkcyjnymi walcowni, kuźni, odlewni oraz zakładów obróbki mechanicznej. Szczególne znaczenie ma możliwość lokalnej modyfikacji warstwy wierzchniej elementów maszyn, narzędzi i części konstrukcyjnych przy jednoczesnym zachowaniu ciągłości procesu hutniczego, wysokiej wydajności i powtarzalności parametrów wytrzymałościowych. Nowoczesne metody hartowania indukcyjnego łączą w sobie osiągnięcia metalurgii, automatyki, informatyki i nauki o materiałach, tworząc kompleksowy system, który zaczyna się już na etapie projektowania składu chemicznego stali, a kończy na cyfrowej kontroli jakości gotowego wyrobu.
Podstawy fizyczne hartowania indukcyjnego w kontekście procesów hutniczych
Hartowanie indukcyjne opiera się na zjawiskach elektromagnetycznych i przemianach fazowych w stali. Przez induktor przepływa prąd o odpowiedniej częstotliwości, wytwarzając wokół niego zmienne pole magnetyczne. W materiale przewodzącym pole to generuje prądy wirowe, które w wyniku oporu elektrycznego powodują nagrzewanie metalu. Z punktu widzenia hutnictwa jest to metoda pozwalająca na selektywne nagrzewanie określonych stref półwyrobu lub wyrobu gotowego bez konieczności ingerencji w cały przekrój poprzeczny.
Kluczową rolę odgrywa efekt naskórkowości, który decyduje o rozkładzie gęstości prądów wirowych w materiale. Głębokość wnikania prądu maleje wraz ze wzrostem częstotliwości i wzrostem przewodności elektrycznej. W praktyce przemysłu hutniczego oznacza to, że dobór częstotliwości generatora stanowi narzędzie do kształtowania grubości zahartowanej warstwy: dla detali wymagających płytkiego utwardzenia stosuje się wysokie częstotliwości, dla większych przekrojów – częstotliwości średnie lub nawet niskie.
Hartowanie indukcyjne jest ściśle powiązane z przemianami fazowymi w stalach, w szczególności z tworzeniem martenzytu. W trakcie nagrzewania do zakresu austenitycznego, zależnego od składu chemicznego, następuje rozpuszczenie wcześniej istniejących faz (np. perlitu, cementytu) i homogenizacja struktury. Szybkie chłodzenie prowadzi do przesycenia roztworu stałego węgla i powstania twardej martenzytycznej mikrostruktury. W hutnictwie i obróbce cieplnej dąży się do tego, aby proces ten przebiegał możliwie jednorodnie w warstwie powierzchniowej, przy jednoczesnym zachowaniu ciągliwego rdzenia, co zapewnia pożądany kompromis pomiędzy twardością, odpornością na zużycie i udarnością.
Istotnym zagadnieniem jest dobór mikrostruktury wyjściowej przed hartowaniem indukcyjnym. Huty coraz częściej dostarczają półwyroby o specjalnie przygotowanej mikrostrukturze bainitycznej lub drobnoziarnistej perlitycznej, zoptymalizowanej pod kątem późniejszego hartowania indukcyjnego. Ma to szczególne znaczenie w przypadku wałów, kół zębatych czy szyn kolejowych, gdzie powtarzalność parametrów jest krytyczna, a lokalne przegrzania lub zbyt wolne chłodzenie mogłyby prowadzić do niejednorodności twardości i przedwczesnych uszkodzeń eksploatacyjnych.
W nowoczesnych stalowniach i walcowniach proces hartowania indukcyjnego coraz częściej jest sprzęgnięty z wcześniejszymi operacjami cieplno-plastycznymi. Przykładem jest kontrolowane chłodzenie po walcowaniu na gorąco, wstępna normalizacja, a następnie lokalne utwardzanie indukcyjne wybranych stref. Taki zintegrowany łańcuch technologiczny pozwala na obniżenie kosztów, skrócenie ścieżki wytwórczej oraz uzyskanie własności użytkowych precyzyjnie dopasowanych do warunków pracy elementu.
Nowoczesne technologie, źródła mocy i sterowanie procesem
Rozwój hartowania indukcyjnego w przemyśle hutniczym jest bezpośrednio związany z postępem w dziedzinie źródeł zasilania i systemów sterowania. Klasyczne generatory lampowe zostały w dużej mierze zastąpione przez układy tranzystorowe w oparciu o IGBT lub MOSFET, które oferują większą sprawność energetyczną, bardziej elastyczną regulację częstotliwości oraz możliwość integracji z systemami monitoringu procesów w czasie rzeczywistym. Tendencja ta wpisuje się w szerszy nurt cyfryzacji i automatyzacji hutniczych linii produkcyjnych.
Nowoczesne źródła mocy do hartowania indukcyjnego pozwalają na dynamiczną zmianę parametrów w trakcie nagrzewania. Możliwe jest np. zastosowanie krótkiej fazy nagrzewania wstępnego przy niższej częstotliwości, aby wprowadzić ciepło głębiej w materiał, a następnie przejście na wyższą częstotliwość, by doprecyzować profil cieplny w warstwie powierzchniowej. Zastosowanie sterowania cyfrowego umożliwia definiowanie całych programów nagrzewania, dostosowanych do konkretnego gatunku stali, wymiarów detalu oraz wymaganej głębokości utwardzenia.
W hutnictwie duże znaczenie ma również konstrukcja induktorów. Nowoczesne induktory projektuje się z użyciem numerycznych metod obliczeniowych, takich jak analiza MES pola elektromagnetycznego i przewodzenia ciepła. Umożliwia to optymalizację rozkładu temperatury, minimalizację strat energii oraz ograniczenie przegrzewania krawędzi i naroży. W zaawansowanych liniach technologicznych wykorzystuje się induktory segmentowe, które można szybko wymieniać oraz dopasowywać do różnych profili: prętów, szyn, rur, pierścieni czy kół zębatych.
Coraz ważniejszą rolę odgrywa pomiar i kontrola temperatury w trakcie hartowania. Powszechnie stosuje się pirometry optyczne i kamery termowizyjne, pozwalające na bezkontaktowy pomiar temperatury powierzchni z wysoką rozdzielczością czasową. Dane te są przetwarzane przez sterowniki PLC lub systemy nadrzędne typu SCADA, które mogą korygować moc generatora, prędkość przesuwu detalu oraz natężenie chłodzenia. W efekcie otrzymuje się system adaptacyjny, zdolny do kompensacji zmienności właściwości wsadu hutniczego, np. drobnych różnic w składzie chemicznym czy wymiarach geometrycznych.
Wprowadzenie algorytmów uczenia maszynowego do analizy danych procesowych stanowi kolejny etap rozwoju nowoczesnych metod hartowania indukcyjnego. Systemy te mogą identyfikować subtelne zależności pomiędzy parametrami nagrzewania, składem chemicznym stali, mikrostrukturą wyjściową oraz właściwościami końcowymi. W przemyśle hutniczym otwiera to drogę do tworzenia tzw. cyfrowych bliźniaków linii hartowniczych, gdzie wirtualny model procesu jest nieustannie aktualizowany na podstawie danych z produkcji. Umożliwia to optymalizację energetyczną, redukcję odkształceń, a także szybką reakcję na odchylenia jakościowe.
Warto podkreślić, że hartowanie indukcyjne wpisuje się w wymagania zrównoważonej i odpowiedzialnej produkcji stalowej. Dzięki lokalnemu charakterowi nagrzewania ogranicza się zużycie energii w porównaniu z tradycyjnymi piecami komorowymi, redukuje się również emisję gazów cieplarnianych, zwłaszcza w zakładach, które dysponują niskoemisyjnymi źródłami energii elektrycznej. Dodatkowo, wysoka powtarzalność procesu sprzyja ograniczaniu braków produkcyjnych i ilości złomu, co ma bezpośrednie przełożenie na efektywność wykorzystania surowców w hutnictwie.
Zastosowania przemysłowe, integracja z liniami hutniczymi i perspektywy rozwoju
Hartowanie indukcyjne znalazło szerokie zastosowanie w różnorodnych segmentach przemysłu hutniczego i okołohutniczego. Jednym z najważniejszych obszarów jest produkcja elementów dla przemysłu motoryzacyjnego: wałów, kół zębatych, półoś, pierścieni łożyskowych, sworzni oraz różnych części układów napędowych i zawieszenia. Huty, które specjalizują się w wytwarzaniu stali konstrukcyjnych i łożyskowych, coraz częściej oferują wyroby gotowe lub półfabrykaty zintegrowane procesowo z hartowaniem indukcyjnym, realizowanym bezpośrednio na liniach produkcyjnych lub w wyspecjalizowanych centrach obróbczych.
W przemyśle kolejowym hartowanie indukcyjne wykorzystywane jest do wzmacniania powierzchni tocznych kół, osi zestawów kołowych oraz powierzchni główek szyn. Lokalne utwardzenie pozwala znacząco zwiększyć odporność na zmęczenie kontaktowe, pitting i zużycie ścierne przy jednoczesnym zachowaniu ciągliwego rdzenia, zdolnego do przenoszenia znacznych obciążeń dynamicznych. Integracja tych procesów z ciągłym walcowaniem szyn i obręczy kół skraca łańcuch logistyczny i ułatwia kontrolę jakości na każdym etapie, od wytopu po gotowy wyrób.
Innym ważnym obszarem są narzędzia hutnicze i kuźnicze, takie jak walce robocze, pierścienie, trzpienie i matryce. Hartowanie indukcyjne umożliwia tu selektywne wzmacnianie powierzchni najbardziej narażonych na zużycie, np. linii styku z materiałem plastycznie odkształcanym, przy jednoczesnym unikaniu nadmiernego utwardzenia całej objętości detalu. Pozwala to zmniejszyć skłonność do pęknięć cieplnych i odkształceń trwałych, wydłużając trwałość narzędzi oraz obniżając koszty eksploatacyjne walcowni i kuźni.
Coraz większą popularność zdobywa ciągłe hartowanie indukcyjne długich elementów walcowanych, takich jak pręty do sprężyn, wałki, prowadnice czy elementy stosowane w maszynach górniczych. Linie te są projektowane tak, aby pracować w trybie ciągłym, z automatycznym załadunkiem, transportem i chłodzeniem. Umożliwia to połączenie operacji walcowania, prostowania, hartowania i odpuszczania w jednym, zintegrowanym ciągu technologicznym, co jest korzystne zarówno z punktu widzenia ekonomicznego, jak i jakościowego.
Nowoczesne hartownie indukcyjne w zakładach hutniczych są coraz częściej wyposażane w zaawansowane systemy kontroli jakości. Oprócz tradycyjnych metod, takich jak pomiar twardości powierzchniowej i głębokości warstwy zahartowanej, wykorzystuje się techniki nieniszczące: ultradźwięki, prądy wirowe czy badania magnetyczne. Integracja wyników tych badań z systemem sterowania procesem pozwala na tworzenie zamkniętej pętli sprzężenia zwrotnego, w której parametry hartowania mogą być korygowane na podstawie bieżących danych z inspekcji, a nie wyłącznie na podstawie statystycznych prób kontrolnych.
W kontekście przyszłości hutnictwa istotnym kierunkiem rozwoju jest personalizacja właściwości warstwy wierzchniej. Projektanci stali i technologii coraz częściej zakładają zróżnicowanie profilu twardości i naprężeń szczątkowych w jednym detalu w zależności od lokalnych warunków pracy. Hartowanie indukcyjne, ze względu na swoją precyzję i możliwość cyfrowego sterowania, jest naturalnym narzędziem do realizacji takich koncepcji. Można wyobrazić sobie wał, w którym łożyskowane czopy mają inną głębokość i twardość warstwy niż strefy współpracujące z uszczelnieniami, a wszystko to uzyskane w ramach jednego, wieloetapowego programu nagrzewania indukcyjnego.
Perspektywy rozwoju nowoczesnych metod hartowania indukcyjnego wiążą się również z projektowaniem nowych gatunków stali dedykowanych do tego typu obróbki. Wzrost zawartości pierwiastków takich jak molibden, chrom czy wanad, a także modyfikacje zawartości węgla i manganu, pozwalają uzyskać bardziej stabilny zakres austenityzacji, większą hartowność i lepszą odporność na odpuszczanie. Z punktu widzenia hutnictwa oznacza to konieczność ścisłej współpracy między działami projektowania stali, walcowniami, działami obróbki cieplnej i odbiorcami finalnymi, aby w pełni wykorzystać potencjał lokalnego nagrzewania indukcyjnego.
W miarę zaostrzania wymagań środowiskowych i energochłonności procesów przemysłowych coraz większą rolę odgrywa także integracja hartowania indukcyjnego z systemami odzysku ciepła oraz zasilania z odnawialnych źródeł energii. Energia elektryczna z farm wiatrowych czy fotowoltaicznych może być efektywnie wykorzystana w generatorach indukcyjnych, a odpowiednio sterowane magazyny energii umożliwiają kompensację wahań mocy. Dla nowoczesnych hut, dążących do redukcji śladu węglowego, lokalne, precyzyjne i sterowalne hartowanie indukcyjne staje się jednym z kluczowych elementów strategii dekarbonizacji produkcji stali.
Znaczenie hartowania indukcyjnego w przemyśle hutniczym będzie zatem systematycznie rosło. Kombinacja wysokiej wydajności, możliwości automatyzacji, powtarzalności jakości oraz kompatybilności z trendami cyfryzacji i ekologizacji przemysłu sprawia, że technologia ta przestaje być traktowana wyłącznie jako jedna z wielu metod obróbki cieplnej, a staje się integralnym elementem zaawansowanych, inteligentnych linii produkcyjnych stali i wyrobów stalowych.