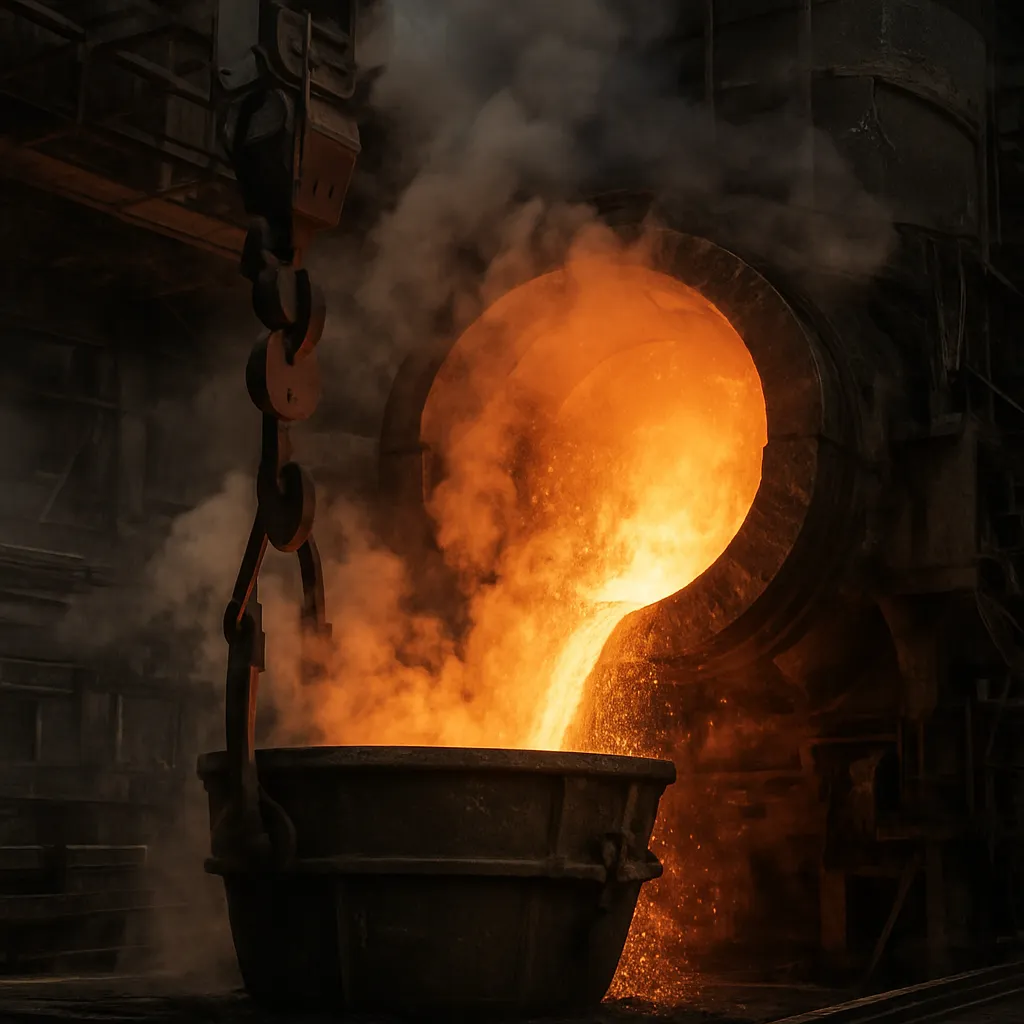
Proces wytopu metali, zwłaszcza żelaza i stali, stanowi fundament przemysłu hutniczego oraz całej gospodarki opartej na materiałach konstrukcyjnych. Współczesne instalacje hutnicze są jednak nie tylko miejscem produkcji, lecz także źródłem emisji różnorodnych gazów, które oddziałują na przebieg reakcji wysokotemperaturowych, trwałość urządzeń, jakość wytwarzanego metalu oraz na środowisko naturalne. Analiza wpływu zanieczyszczeń gazowych na proces wytopu wymaga spojrzenia zarówno z perspektywy chemii i termodynamiki, jak i technologii przemysłowej, bezpieczeństwa pracy oraz regulacji prawnych. Zrozumienie roli substancji takich jak tlenki azotu, tlenki siarki, para wodna, tlenek węgla, dwutlenek węgla czy lotne związki organiczne pozwala optymalizować procesy, ograniczać zużycie energii oraz minimalizować ilość wadliwego wsadu i odpadów hutniczych. Odpowiednio zaprojektowane systemy oczyszczania, monitoringu i regulacji składu gazów procesowych stają się dziś równie istotne, jak same piece hutnicze, kadzie i urządzenia odlewnicze.
Charakterystyka zanieczyszczeń gazowych w procesach hutniczych
W hutnictwie żelaza i stali, ale także w produkcji metali nieżelaznych, atmosfera pieca jest jednym z kluczowych czynników decydujących o jakości wytopu. W przestrzeni roboczej pieców szybowych, konwertorów tlenowych, pieców elektrycznych łukowych czy pieców indukcyjnych krąży mieszanina gazów procesowych: tlen, azot, tlenek węgla, dwutlenek węgla, wodór, para wodna, tlenki siarki i azotu, a także pozostałości gazów technicznych używanych do przedmuchiwania. Do tego dochodzą niekontrolowane domieszki pochodzące z paliw stałych, ciekłych i gazowych, jak również zanieczyszczeń wsadu, strumieni powietrza wtórnego i nieszczelności instalacji. Z pozoru niewielkie zmiany składu tej mieszaniny mogą powodować daleko idące konsekwencje dla kinetyki reakcji redukcji rud, odsiarczania, odtleniania i rafinacji ciekłego metalu.
Najczęściej analizowaną grupą substancji są tlenki siarki (SO₂, SO₃), powstające w wyniku spalania paliw zawierających siarkę, takich jak koks wielkopiecowy, węgiel czy ciężkie oleje opałowe. W warunkach wysokiej temperatury część siarki może także przechodzić do fazy gazowej bezpośrednio z wsadu rudnego lub złomu zanieczyszczonego związkami siarki. W obecności pary wodnej, tlenu oraz pyłów metalicznych tlenki siarki tworzą mieszaniny o silnie korozyjnym charakterze. Udział tej grupy zanieczyszczeń jest szczególnie krytyczny w procesach, w których dąży się do uzyskania stali niskosiarkowych, stosowanych później w przemyśle energetycznym, chemicznym oraz w produkcji elementów odpowiedzialnych konstrukcyjnie.
Podobnie istotne są zanieczyszczenia związane z tlenkami azotu (NO, NO₂, N₂O), które powstają w płomieniach o wysokiej temperaturze przy obecności azotu z powietrza oraz tlenu z paliw i gazów technologicznych. W piecach przemysłowych NOx nie tylko stanowią problem emisji środowiskowej, ale także mogą wpływać na przebieg reakcji utleniania i redukcji poprzez zmianę potencjału utleniająco–redukującego atmosfery. Dla procesów, w których wymaga się atmosfery ochronnej lub redukcyjnej, nadmierna ilość tlenków azotu stanowi istotne zagrożenie stabilności parametrów jakościowych wytopu.
Osobną kategorię stanowi para wodna i ogólniej wilgotność gazów procesowych. Nawet relatywnie niewielka ilość H₂O w atmosferze pieca może wpływać na równowagę reakcji C + H₂O ⇌ CO + H₂, a tym samym zmieniać stosunek tlenku węgla do wodoru oraz ogólną reaktywność atmosfery wobec metalu i żużla. W wielu instalacjach, zwłaszcza w piecach łukowych opalanych gazem, zbyt wysoki poziom pary wodnej prowadzi do niepożądanego utleniania składników stopu, zwiększonego zużycia elektrod, a także do intensywniejszego zużycia materiałów ogniotrwałych. Kontrola zawartości pary wodnej w gazach procesowych, choć często bagatelizowana, jest jednym z elementów decydujących o stabilności termicznej i chemicznej wytopu.
Zanieczyszczenia gazowe obejmują także tlenek węgla (CO) i dwutlenek węgla (CO₂), które, poza swoją podstawową rolą w procesach redukcji rud żelaza, mogą w nadmiernym stężeniu negatywnie oddziaływać na warunki bezpieczeństwa oraz na efektywność termodynamiczną procesu. W hucie głównymi źródłami CO są piece wielkopiecowe, konwertory oraz piece łukowe, w których spalanie węgla, koksu i gazów palnych często odbywa się w warunkach niecałkowitego utlenienia. W zależności od konstrukcji instalacji, część strumienia gazów wielkopiecowych jest odzyskiwana i zawracana jako nośnik energii lub surowiec w innych wydziałach zakładu. Jednak zbyt wysoka zawartość zanieczyszczeń wtórnych – pyłów, związków siarki i azotu, pary wodnej – ogranicza możliwości efektywnego wykorzystania tego gazu i wymusza rozbudowane systemy oczyszczania.
Coraz większą rolę w analizie zanieczyszczeń gazowych odgrywają śladowe ilości lotnych związków organicznych, fluorowców oraz metali ciężkich w postaci par i aerozoli. Substancje te pochodzą z dodatków do paliw, powłok ochronnych na złomie, smarów, olejów, a także z niektórych flokulantów i reagentów stosowanych w procesie przygotowania wsadu. Choć ich udział masowy jest niewielki, mogą one przyczyniać się do powstawania trudno usuwalnych osadów w kanałach spalin, powodować zjawiska korozyjne oraz wpływać na emisję związków szczególnie niebezpiecznych dla zdrowia pracowników.
Oddziaływanie zanieczyszczeń gazowych na przebieg i jakość wytopu
Wpływ zanieczyszczeń gazowych na procesy hutnicze przejawia się zarówno bezpośrednio, poprzez udział w reakcjach chemicznych zachodzących w strefie wytopu, jak i pośrednio, poprzez modyfikację warunków termicznych, przepływowych i materiałowych. Jednym z najważniejszych aspektów jest oddziaływanie gazów na równowagę reakcji redukcji tlenków żelaza i innych metali zawartych w rudach oraz złomie. W atmosferze pieca wielkopiecowego, gdzie zasadnicza redukcja zachodzi z udziałem tlenku węgla, obecność dodatkowych utleniaczy, takich jak tlen, NOx czy nadmiar CO₂, może przesuwać równowagę w kierunku zwiększonego utlenienia metalu, co skutkuje większą ilością żużla i wyższym zużyciem reduktorów.
W przypadku pieców elektrycznych łukowych, w których wsad stanowi głównie złom stali, istotne znaczenie ma zawartość gazów utleniających nad kąpielą metaliczną. Nadmierna ilość pary wodnej, tlenu czy tlenków azotu prowadzi do wzrostu strat żelaza w postaci tlenków przechodzących do żużla, a także do wypalania dodatków stopowych, takich jak chrom, mangan czy krzem. W efekcie konieczne jest późniejsze korygowanie składu chemicznego stali, co zwiększa zużycie dodatków i koszty produkcji. Dodatkowo, intensywne utlenianie powierzchni ciekłej stali może sprzyjać tworzeniu się pęcherzy gazowych i wtrąceń niemetalicznych, pogarszających własności mechaniczne gotowych wyrobów.
Kluczowym problemem jest także przenikanie gazów do wnętrza ciekłego metalu. Wodór i azot, obecne w atmosferze pieca lub pochodzące z wilgoci zawartej w wsadzie, mogą rozpuszczać się w stali, tworząc potem niebezpieczne wtrącenia gazowe i mikroporowatość. Skutkiem są zjawiska takie jak kruchość wodorowa, obniżenie udarności czy pękanie podczas spawania i obróbki cieplnej. Z tego względu w wielu hutach przykłada się ogromną wagę do kontroli ciśnienia parcjalnego wodoru i azotu nad lustrem ciekłej stali oraz do stosowania procesów próżniowej obróbki pozapiecowej, które pozwalają obniżyć zawartość gazów rozpuszczonych w stopie.
Zanieczyszczenia gazowe mają również bezpośredni wpływ na stan materiałów ogniotrwałych, wyłożenia pieców i kanałów spalinowych. Tlenki siarki i para wodna mogą reagować z zasadowymi składnikami wyłożeń, takimi jak dolomit, magnezyt czy wapno, tworząc siarczany i inne związki o odmiennych właściwościach fizykochemicznych. W konsekwencji dochodzi do osłabienia struktury cegieł ogniotrwałych, zwiększenia ich porowatości i przyspieszonego zużycia. Podobne zjawiska obserwuje się przy obecności chloru, fluoru oraz lotnych związków alkaliów, które w temperaturach pieca tworzą agresywne związki z krzemionką i gliną. Degradacja wyłożeń ogniotrwałych nie tylko zwiększa koszty konserwacji, ale także zmienia warunki pracy pieca, prowadząc do utraty szczelności i zwiększenia infiltracji niekontrolowanych strumieni powietrza.
Istotny jest również wpływ gazów na warstwę żużla, która pełni w procesach hutniczych funkcję zarówno ochronną, jak i technologicznie czynną. Węglowodorowe i siarkowe składniki atmosfery mogą modyfikować skład chemiczny żużla, zmieniając jego lepkość, zdolność do wiązania zanieczyszczeń metalicznych oraz właściwości termoizolacyjne. Nadmierna zawartość siarki sprzyja powstawaniu siarczków w żużlu i w metalu, co utrudnia odsiarczanie i prowadzi do przekroczenia limitów jakościowych w gotowym produkcie. Podobnie, obecność znacznych ilości tlenków azotu lub utleniającej mieszaniny tlen–para wodna może powodować niekontrolowane utlenianie składników żużla i zmieniać jego podstawowość, co bezpośrednio wpływa na efektywność procesów rafinacji stali.
Na poziomie organizacji całego procesu wytopu zanieczyszczenia gazowe oddziałują także na bilans energetyczny. Gazy zawierające dużą ilość niepalnych składników (CO₂, N₂, para wodna) obniżają wartość opałową mieszaniny i pogarszają warunki spalania w palnikach piecowych. Aby utrzymać wymaganą temperaturę w strefie topienia, konieczne jest zwiększenie zużycia paliw, co z kolei generuje dodatkowe emisje i zamyka błędne koło nadmiernych obciążeń środowiskowych. Odpowiednie zarządzanie recyrkulacją gazów procesowych, ich oczyszczaniem i kondycjonowaniem staje się więc jednym z kluczowych elementów strategii efektywności energetycznej współczesnych hut.
Nie bez znaczenia są wreszcie aspekty bezpieczeństwa technicznego. Tlenek węgla jest silnie toksycznym gazem o praktycznie nieodczuwalnym zapachu, co w połączeniu z licznymi kanałami gazowymi, komorami spalania i nieszczelnościami instalacji stwarza realne ryzyko zatrucia personelu. Podwyższona zawartość CO w otoczeniu stanowisk pracy wymaga rozbudowanego systemu monitoringu, detekcji i wentylacji. Dodatkowo, mieszaniny gazów palnych i utleniających mogą tworzyć strefy wybuchowe, zwłaszcza w instalacjach odpylania, gdzie obecne są także drobne frakcje pyłów metalicznych. Z tego powodu zarządzanie zanieczyszczeniami gazowymi ma wymiar nie tylko technologiczny i środowiskowy, ale także ściśle związany z ochroną zdrowia i życia pracowników.
Metody ograniczania i kontroli zanieczyszczeń gazowych w hutnictwie
W odpowiedzi na rosnące wymagania dotyczące jakości stali, efektywności energetycznej i ochrony środowiska, przemysł hutniczy rozwija szerokie spektrum metod ograniczania oraz kontrolowania zanieczyszczeń gazowych. Podstawowym kierunkiem działań jest modyfikacja samych procesów wytopu poprzez optymalizację wsadu, poprawę jakości stosowanych paliw, a także stosowanie gazów technicznych o wysokiej czystości. Zmniejszenie zawartości siarki w koksie, węglu czy gazie koksowniczym bezpośrednio przekłada się na redukcję emisji tlenków siarki, a staranny dobór złomu pod kątem zawartości powłok organicznych i innych zanieczyszczeń minimalizuje powstawanie lotnych związków organicznych i substancji korozyjnych.
Ważnym narzędziem ograniczania wpływu zanieczyszczeń gazowych jest integracja procesów wytopu z obróbką pozapiecową. Zastosowanie instalacji próżniowych, pieców kadziowych oraz systemów wdmuchiwania gazów obojętnych (argon, azot w kontrolowanych ilościach) pozwala na usuwanie nadmiaru wodoru, azotu i tlenu rozpuszczonych w ciekłej stali. Tym samym, nawet jeśli w strefie wytopu dochodzi do nieuniknionej absorpcji pewnych ilości gazów, kontrolowane procesy rafinacji pozapiecowej mogą przywrócić pożądany poziom czystości metalurgicznej. Kluczowe jest tu jednak zachowanie równowagi między wykorzystaniem azotu jako tańszego gazu roboczego a ryzykiem nadmiernego azotowania stali, szczególnie w przypadku gatunków o podwyższonej udarności i odporności na pękanie.
Na poziomie instalacji odpylania i oczyszczania gazów stosuje się szereg technologii ukierunkowanych na redukcję konkretnych grup zanieczyszczeń. Dla tlenków siarki powszechnie wykorzystuje się metody odsiarczania spalin w oparciu o sorbenty wapniowe i magnezowe, które w warunkach odpowiednio dobranej temperatury i wilgotności reagują z SO₂, tworząc obojętne siarczany możliwe do późniejszego zagospodarowania. W przypadku tlenków azotu coraz częściej stosuje się techniki selektywnej redukcji katalitycznej i niekatalitycznej (SCR, SNCR), w których do strumienia gazów wprowadza się amoniak lub mocznik, redukujące NOx do azotu cząsteczkowego. Skuteczne działanie tych instalacji wymaga jednak stabilnego składu spalin oraz precyzyjnego sterowania temperaturą, co stawia wysokie wymagania automatyce hutniczej.
Istotnym elementem strategii ograniczania wpływu zanieczyszczeń gazowych jest rozbudowany system pomiarów i nadzoru. W nowoczesnych hutach stosuje się ciągłe pomiary stężenia kluczowych składników gazów procesowych – tlenu, tlenku i dwutlenku węgla, tlenków azotu, tlenków siarki oraz pary wodnej – zarówno w komorach pieców, jak i w kanałach spalinowych. Dane z czujników są przekazywane do systemów sterowania, które na bieżąco korygują parametry procesu, takie jak natężenie dopływu powietrza, paliw, gazów technicznych czy szybkość recyrkulacji spalin. W ten sposób możliwe jest utrzymanie pożądanego potencjału utleniająco–redukującego atmosfery, minimalizacja strat ciepła oraz ograniczanie emisji zanieczyszczeń przy jednoczesnym zapewnieniu stabilnej jakości produktu.
Nie można pominąć znaczenia modernizacji konstrukcji pieców i urządzeń hutniczych. Zastosowanie nowoczesnych wyłożeń ogniotrwałych odpornych na działanie agresywnych gazów, poprawa szczelności konstrukcji, wprowadzenie systemów palników niskoemisyjnych i zaawansowanej recyrkulacji spalin – to rozwiązania, które pozwalają ograniczyć powstawanie i oddziaływanie zanieczyszczeń u źródła. W wielu zakładach wdraża się także systemy odzysku ciepła z gorących gazów procesowych, co nie tylko poprawia efektywność energetyczną, ale również umożliwia ich wstępne schłodzenie i oczyszczenie przed wprowadzeniem do atmosfery lub ponownym wykorzystaniem w innych częściach zakładu.
Na końcu warto zwrócić uwagę na aspekty organizacyjne i regulacyjne. Prawidłowe zarządzanie zanieczyszczeniami gazowymi wymaga nie tylko dostępności odpowiednich technologii, ale także skutecznego systemu nadzoru, procedur eksploatacyjnych i szkoleń personelu. Operatorzy pieców, inżynierowie procesu i służby utrzymania ruchu muszą posiadać wiedzę na temat wpływu składu gazów na jakość wytopu, trwałość urządzeń oraz bezpieczeństwo pracy. Wdrażanie systemów zarządzania środowiskowego zgodnych z międzynarodowymi normami, a także spełnianie wymagań wynikających z pozwoleń zintegrowanych, wymusza systematyczną analizę emisji, raportowanie i ciągłe doskonalenie procesów. W tym kontekście zanieczyszczenia gazowe przestają być jedynie ubocznym skutkiem wytopu, a stają się parametrem technologicznym, który należy świadomie kształtować w celu osiągnięcia optymalnych rezultatów produkcyjnych, ekonomicznych i środowiskowych.
Rozwój hutnictwa w kierunku gospodarki niskoemisyjnej wymaga konsekwentnego łączenia rozwiązań procesowych, materiałowych, energetycznych i organizacyjnych. Technologie takie jak bezpośrednia redukcja rud żelaza przy użyciu wodoru, elektryfikacja procesów wytopu, zwiększony recykling złomu czy stosowanie paliw alternatywnych otwierają nowe możliwości ograniczania powstawania szkodliwych składników gazowych. Jednocześnie rodzą nowe wyzwania związane z kontrolą jakości atmosfery pieców, oddziaływaniem produktów spalania i rozkładu na materiały konstrukcyjne oraz z zapewnieniem stabilnej jakości metalu. Zrozumienie i właściwe zarządzanie wpływem zanieczyszczeń gazowych staje się więc jednym z centralnych zagadnień nowoczesnej metalurgii, warunkiem osiągnięcia wysokiej jakości wyrobów, konkurencyjności ekonomicznej i zgodności z rosnącymi wymaganiami środowiskowymi.