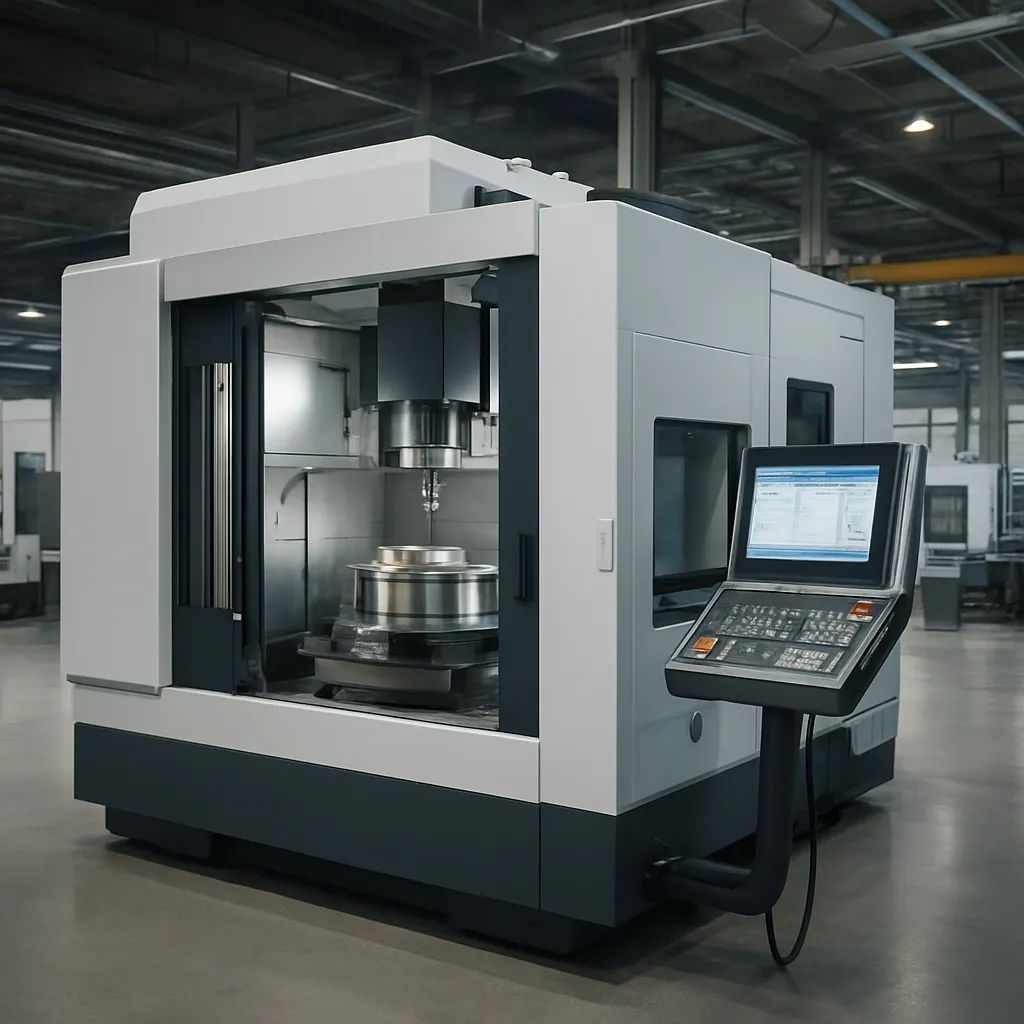
Zaawansowane centrum obróbcze stało się sercem nowoczesnego zakładu produkcyjnego, łącząc w jednej maszynie precyzję, szybkość oraz możliwość pełnej integracji z cyfrowym łańcuchem dostaw. Dla przemysłu maszynowego oznacza to radykalne skrócenie czasu wprowadzania nowych wyrobów na rynek, redukcję kosztów jednostkowych oraz wyższy, powtarzalny poziom jakości. Połączenie technologii wieloosiowej, automatyzacji podawania detali oraz zaawansowanego oprogramowania sterującego zmienia sposób projektowania i wytwarzania komponentów maszyn, narzędzi oraz złożonych podzespołów. Tam, gdzie kiedyś konieczna była cała linia klasycznych obrabiarek, dziś często wystarcza jedno, odpowiednio skonfigurowane centrum obróbcze, zdolne do pracy w trybie ciągłym, pod nadzorem operatora lub w pełni autonomicznie.
Znaczenie zaawansowanych centrów obróbczych w przemyśle maszynowym
Przemysł maszynowy od zawsze był branżą intensywnie kapitałochłonną, w której decyzje inwestycyjne podejmowane są z myślą o wielu latach eksploatacji. Pojawienie się zaawansowanych centrów obróbczych zrewolucjonizowało sposób planowania parku maszynowego: przedsiębiorstwa przestały myśleć wyłącznie w kategoriach pojedynczych obrabiarek, a zaczęły postrzegać centrum jako elastyczną platformę produkcyjną, zdolną przejmować zadania całych gniazd technologicznych. Zintegrowanie wielu operacji – frezowania, wiercenia, rozwiercania, gwintowania, a nierzadko także toczenia – w jednej maszynie pozwoliło skrócić łańcuch technologiczny, zredukować liczbę przezbrojeń oraz ograniczyć błędy związane z wielokrotnym mocowaniem detalu.
Znaczenie zaawansowanych centrów obróbczych jest szczególnie widoczne tam, gdzie produkuje się elementy o skomplikowanej geometrii, wymagające wysokiej dokładności wymiarowej oraz niskiej chropowatości powierzchni. Dotyczy to zarówno branży **lotniczej**, motoryzacyjnej, jak i budowy maszyn specjalnych. Zastosowanie pięcioosiowych lub więcej-osiowych centrów obróbczych pozwala wykonać detale w jednym zamocowaniu, co drastycznie zmniejsza ryzyko kumulacji błędów ustawczych. Dzięki temu rośnie powtarzalność, a czas potrzebny na dopasowanie części podczas montażu zostaje zredukowany do minimum.
W praktyce oznacza to również zwiększenie elastyczności produkcji. Gdy odbiorcy oczekują krótkich serii, indywidualnych modyfikacji oraz częstej aktualizacji konstrukcji, zaawansowane centrum obróbcze może szybko przejść z wytwarzania jednego rodzaju detali do innego, przy minimalnych przestojach. Rozbudowane systemy sterowania numerycznego, wyposażone w funkcje zarządzania bibliotekami narzędzi, korekcjami oraz cyklami obróbkowymi, umożliwiają planowanie zadań z wyprzedzeniem, a także łatwe przywracanie wcześniejszych konfiguracji. W połączeniu z cyfrowym planowaniem produkcji przedsiębiorstwo zyskuje realną zdolność reagowania na zmiany popytu, skracając terminy realizacji zamówień.
Warto podkreślić, że we współczesnym rozumieniu centrum obróbcze nie jest już tylko zbiorem mechaniki wysokiej klasy. To element większego ekosystemu, w którym kluczową rolę odgrywa integracja z systemami CAD/CAM, ERP oraz MES. Wysoki poziom automatyzacji sprawia, że centrum może funkcjonować jako węzeł w sieci produkcyjnej, współdzieląc dane o narzędziach, programach i zleceniach produkcyjnych. W takim układzie sukces wdrożenia zależy nie tylko od specyfikacji technicznej urządzenia, ale także od tego, jak dobrze wpisuje się ono w planowaną architekturę informatyczną zakładu.
Kluczowe cechy techniczne i funkcjonalne centrum obróbczego
Zaawansowane centrum obróbcze wyróżnia się szeregiem cech, które odróżniają je od klasycznych obrabiarek konwencjonalnych oraz podstawowych maszyn CNC. Po pierwsze, istotnym elementem jest konstrukcja mechaniczna zapewniająca sztywność, tłumienie drgań i stabilność termiczną. Maszyna projektowana jest tak, aby utrzymywać dokładność pozycjonowania oraz powtarzalność w całym obszarze roboczym, nawet podczas długotrwałej pracy z dużymi prędkościami posuwu. W tym celu producenci stosują odpowiednie kombinacje żeliwa, stali oraz kompozytów mineralnych, a także zaawansowane rozwiązania prowadnic ślizgowych lub tocznych.
Kolejnym filarem jest **wrzeciono**, którego parametry – moc, moment obrotowy, zakres prędkości, rodzaj łożyskowania – determinują możliwości obróbcze. Wrzeciona o wysokiej prędkości obrotowej, często z napędem bezpośrednim, umożliwiają obróbkę z dużymi prędkościami skrawania, szczególnie w materiałach takich jak aluminium czy tworzywa sztuczne. Z kolei wrzeciona o wysokim momencie obrotowym, dostosowane do niższych obrotów, sprawdzają się przy obróbce stali narzędziowych, nadstopów czy tytanu. W wielu centrach obróbczych stosuje się systemy monitorowania temperatury i drgań wrzeciona, co pozwala na predykcyjną diagnostykę i minimalizację ryzyka awaryjnego postoju.
Nierozerwalnie z wrzecionem związany jest układ **automatycznej wymiany narzędzi**, wykorzystujący magazyny tarczowe, łańcuchowe lub wielopoziomowe. Liczba dostępnych narzędzi, czas wymiany oraz możliwość równoległego przygotowywania kolejnych narzędzi podczas pracy mają bezpośrednie przełożenie na efektywność. Dla złożonych zadań, obejmujących kilkadziesiąt operacji, zastosowanie rozbudowanego magazynu redukuje konieczność ingerencji operatora i umożliwia realizację całych programów obróbczych bez przerywania cyklu. Co więcej, zaawansowane sterowania pozwalają na przypisywanie zapasowych narzędzi oraz automatyczną kompensację zużycia, wykrywaną na podstawie wzrostu obciążenia wrzeciona lub danych z systemów pomiarowych.
Nie do przecenienia jest rola systemu sterowania CNC. Nowoczesne sterowania udostępniają nie tylko klasyczne funkcje programowania G-kodowego, ale także szereg cykli parametrycznych, bibliotek technologicznych oraz graficznych interfejsów wspierających operatora. Kluczową funkcją jest dynamiczna korekcja ścieżki narzędzia, uwzględniająca deformacje termiczne, elastyczność układu oraz ewentualne odchyłki geometryczne maszyny. W efekcie możliwe jest uzyskanie wysokiej dokładności kształtu bez konieczności nadmiernego spowalniania posuwów w newralgicznych fragmentach toru.
Zaawansowane centra obróbcze coraz częściej wyposażane są w dodatkowe osie obrotowe i uchylne. Dzięki temu typowe centrum trzyosiowe może przekształcić się w maszynę pięcioosiową, zapewniając dostęp narzędzia do powierzchni trudno dostępnych w jednym zamocowaniu. Obracany stół, głowice uchylne lub kombinacje obu rozwiązań pozwalają nie tylko skrócić czas obróbki, lecz również poprawić jakość, gdyż długość narzędzia można utrzymać na możliwie niskim poziomie, co redukuje ugięcia i drgania. Pięcioosiowa kinematyka staje się standardem w produkcji elementów form wtryskowych, łopatek turbinowych, korpusów pomp i sprężarek, a także skomplikowanych korpusów maszyn.
Nie mniej istotny jest system chłodzenia i odprowadzania wiórów. Obróbka z wysokimi prędkościami skrawania generuje znaczne ilości ciepła, które musi zostać efektywnie odprowadzone z obszaru skrawania. Zastosowanie chłodziwa doprowadzanego przez wrzeciono lub bezpośrednio przez narzędzie umożliwia dotarcie medium chłodzącego w głąb otworów i kanałów, co poprawia warunki skrawania i przedłuża żywotność narzędzi. Odpowiednio zaprojektowany układ transportu wiórów, z przenośnikami wiórów i filtracją chłodziwa, zapobiega gromadzeniu się zanieczyszczeń i zapewnia stabilność procesu.
Rosnącą rolę odgrywają zintegrowane systemy pomiarowe. Sondy pomiarowe pozwalają na automatyczne bazowanie detali, kontrolę wymiarów pośrednich oraz finalną weryfikację elementów bez potrzeby zdejmowania ich z maszyny. W połączeniu z oprogramowaniem analitycznym można tworzyć zamkniętą pętlę regulacji, gdzie wyniki pomiarów wpływają na bieżącą korekcję narzędzi lub parametrów obróbki. Takie rozwiązanie jest szczególnie wartościowe w produkcji komponentów o wysokiej precyzji, gdzie każda zmiana temperatury otoczenia lub zużycia narzędzia może znacząco wpłynąć na uzyskiwane wyniki.
Integracja centrów obróbczych z cyfrową fabryką i automatyzacją
Wdrażanie zaawansowanych centrów obróbczych w odseparowaniu od reszty procesów produkcyjnych nie wykorzystuje w pełni ich potencjału. Prawdziwą przewagę konkurencyjną zapewnia dopiero integracja z koncepcją inteligentnej fabryki, w której przepływ informacji jest tak samo ważny jak przepływ materiałów. Z perspektywy przemysłu maszynowego istotne jest, aby centrum obróbcze stało się aktywnym uczestnikiem wymiany danych – zarówno na etapie planowania, jak i realizacji produkcji.
Podstawą jest integracja z systemami **CAD/CAM**, które odpowiadają za przygotowanie modeli 3D oraz generowanie ścieżek narzędzi. Dzięki bezpośredniej wymianie danych pomiędzy środowiskiem projektowym a sterowaniem CNC można ograniczyć ryzyko błędów związanych z ręcznym wprowadzaniem programów i parametrów. Coraz częściej stosowane są cyfrowe bliźniaki maszyn – wirtualne modele odzwierciedlające kinematykę centrum obróbczego, jego ograniczenia oraz wyposażenie narzędziowe. Na tak przygotowanym modelu możliwe jest przeprowadzenie symulacji i weryfikacji programów obróbczych jeszcze przed ich wgraniem na rzeczywistą maszynę, co minimalizuje ryzyko kolizji oraz nieoptymalnych ruchów jałowych.
Następnym krokiem jest połączenie z systemami planowania i nadzoru produkcji, takimi jak ERP i MES. Dzięki temu centrum obróbcze otrzymuje informacje o priorytetach zleceń, dostępności materiałów oraz obciążeniu pozostałych zasobów. Sterowanie CNC może automatycznie pobierać odpowiednie programy, narzędzia oraz dane technologiczne, przypisane do konkretnego detalu i klienta. W efekcie skraca się czas przygotowania zlecenia, a ryzyko pomyłki podczas dobierania parametrów zostaje ograniczone. Z drugiej strony maszyna przekazuje informacje zwrotne o rzeczywistych czasach obróbki, przestojach oraz ewentualnych alarmach, co umożliwia bieżące korygowanie planu produkcji.
Kluczowym elementem integracji jest również automatyzacja transportu i obsługi detali. Zaawansowane centra obróbcze coraz częściej współpracują z robotami przemysłowymi lub zautomatyzowanymi systemami magazynowymi. Roboty odpowiadają za załadunek i rozładunek półfabrykatów, obracanie detali, wymianę palet, a niekiedy także za proste operacje wykańczające, takie jak gratowanie. Dzięki takiej konfiguracji możliwe jest utrzymanie pracy centrum obróbczego w trybie ciągłym, również poza standardowymi godzinami pracy zakładu, bez konieczności stałego nadzoru operatora.
Nowoczesne rozwiązania obejmują zintegrowane systemy paletowe, w których wiele detali przygotowanych jest do obróbki na osobnych paletach. System zarządzania paletami decyduje, który detal ma zostać wprowadzony do strefy roboczej maszyny, bazując na priorytetach produkcyjnych. Operator może przygotować nowe zlecenia, podczas gdy centrum obróbcze realizuje bieżący program. Taki układ pozwala na równoległe prowadzenie prac przygotowawczo–organizacyjnych i obróbkowych, co znacząco skraca przestoje.
Nie można pominąć roli systemów monitoringu stanu maszyny oraz analizy danych eksploatacyjnych. W ramach koncepcji **Przemysł 4.0** centra obróbcze wyposażane są w liczne czujniki mierzące temperaturę, drgania, obciążenia napędów, przepływ chłodziwa oraz parametry elektryczne. Dane te trafiają do systemów analitycznych, które wykrywają anomalie i umożliwiają wdrożenie konserwacji predykcyjnej. Zamiast reagować na awarie, przedsiębiorstwo może planować działania serwisowe z wyprzedzeniem, minimalizując wpływ przestojów na harmonogram produkcji. Dodatkowym atutem jest możliwość porównywania wydajności różnych maszyn oraz identyfikowania wąskich gardeł w całym procesie.
Integracja z cyfrową fabryką ma także wymiar jakościowy. Połączenie danych pomiarowych z systemami zarządzania jakością umożliwia śledzenie historii każdego detalu – od materiału wsadowego, poprzez parametry obróbki, aż po wyniki kontroli końcowej. Taka identyfikowalność jest kluczowa w branżach regulowanych, gdzie wymagane jest udokumentowanie pełnego łańcucha produkcyjnego. Centrum obróbcze staje się jednym z głównych źródeł danych jakościowych, dostarczając informacji o rzeczywistych wymiarach, odchyłkach oraz korektach wprowadzonych w trakcie procesu.
Wraz z rosnącym stopniem integracji pojawia się konieczność zapewnienia odpowiedniego poziomu bezpieczeństwa danych. Dostęp zdalny do sterowań CNC, aktualizacje oprogramowania czy transmisja programów obróbczych muszą być zabezpieczone przed ingerencją z zewnątrz. Producenci centrów obróbczych oraz dostawcy systemów IT coraz większy nacisk kładą na szyfrowanie komunikacji, kontrolę uprawnień użytkowników oraz rejestrowanie działań wykonywanych na maszynie. W przemyśle maszynowym, gdzie obrabiane są często elementy o strategicznym znaczeniu, ochrona know-how technologicznego i danych konstrukcyjnych staje się jednym z priorytetów.
Pełne wykorzystanie potencjału integracji wymaga zmiany sposobu myślenia o roli centrum obróbczego. Nie jest ono już wyłącznie narzędziem do kształtowania materiału, ale również źródłem informacji, które mogą służyć do optymalizacji całego łańcucha wartości – od projektowania, poprzez planowanie produkcji, aż po serwis i eksploatację gotowych maszyn. Dzięki temu przedsiębiorstwa z branży maszynowej zyskują możliwość tworzenia bardziej dopasowanych, zaawansowanych wyrobów, przy jednoczesnym zachowaniu kontroli nad kosztami i terminami realizacji.
Rola kompetencji, organizacji pracy i strategii rozwoju parku maszynowego
Choć zaawansowane centrum obróbcze jest narzędziem o ogromnym potencjale technologicznym, jego faktyczna wartość w dużej mierze zależy od przygotowania organizacyjnego przedsiębiorstwa oraz kompetencji personelu. Sam zakup maszyny, nawet o najbardziej imponujących parametrach, nie gwarantuje sukcesu inwestycji. Konieczne jest zbudowanie odpowiedniego otoczenia technologicznego, organizacyjnego i szkoleniowego, dzięki któremu centrum obróbcze stanie się integralną częścią strategii rozwoju firmy.
Podstawowym wyzwaniem jest zapewnienie odpowiednio wykwalifikowanej kadry. Operator centrum obróbczego musi nie tylko znać obsługę sterowania CNC, lecz również rozumieć zagadnienia technologii skrawania, doboru narzędzi, parametrów obróbki i zasad mocowania detali. W zaawansowanych zastosowaniach niezbędna jest umiejętność pracy z systemami CAM, interpretacji danych pomiarowych oraz diagnozowania problemów występujących w trakcie procesu. W praktyce oznacza to konieczność ciągłego doskonalenia umiejętności, zarówno na poziomie operatorów, jak i technologów, programistów CNC oraz personelu utrzymania ruchu.
Ważnym elementem jest również właściwa organizacja procesów przygotowawczo–technologicznych. Wprowadzenie nowego centrum obróbczego do istniejącego parku maszynowego często wymaga przeanalizowania całej marszruty technologicznej. Należy określić, które operacje zostaną przeniesione na nowe urządzenie, jakie zadania pozostaną na dotychczasowych maszynach oraz w jaki sposób zbilansować obciążenie między poszczególnymi stanowiskami. Często okazuje się, że to nie parametry samego centrum, lecz sposób jego wykorzystania decyduje o końcowym efekcie. Przykładowo, rezygnacja z niektórych operacji pośrednich, możliwych do zintegrowania w jednym zamocowaniu, pozwala zredukować liczbę kontroli międzyoperacyjnych i transportów wewnętrznych.
Strategiczne planowanie rozwoju parku maszynowego wymaga spojrzenia długoterminowego. Decyzja o inwestycji w zaawansowane centrum obróbcze powinna uwzględniać nie tylko aktualną strukturę zamówień, ale także prognozy dotyczące przyszłych wymagań klientów. Kluczowe pytania dotyczą rodzaju obrabianych materiałów, oczekiwanej dokładności, wielkości serii, możliwości rozbudowy o dodatkowe osie, magazyny narzędziowe lub systemy automatyzacji. W praktyce bardzo istotna jest elastyczność: lepiej zainwestować w rozwiązania, które można stopniowo doposażać, niż w urządzenie o sztywno zdefiniowanej konfiguracji, ograniczającej dalszy rozwój.
Niebagatelną rolę odgrywa współpraca z dostawcami maszyn, narzędzi i oprogramowania. Wielu producentów centrów obróbczych oferuje wsparcie aplikacyjne, pomagając w doborze konfiguracji maszyny, optymalizacji procesów oraz wdrażaniu nowych technologii obróbki. Korzystanie z takiego wsparcia umożliwia szybsze osiągnięcie zakładanych wskaźników wydajności i jakości. Dostawcy narzędzi skrawających udostępniają z kolei bazy danych z zalecanymi parametrami, strategie frezowania wysokowydajnego czy rozwiązania pozwalające na obróbkę materiałów trudno skrawalnych. Odpowiednia synergia między maszyną, narzędziem i oprogramowaniem staje się jednym z kluczowych czynników sukcesu.
W kontekście organizacyjnym ważne jest, aby wdrożenie zaawansowanego centrum obróbczego zostało powiązane z procesem standaryzacji. Dotyczy to zarówno sposobu przygotowania dokumentacji technologicznej, jak i tworzenia baz narzędzi, ustalania warunków mocowania detali oraz procedur kontroli jakości. Standaryzacja pozwala ograniczyć liczbę błędów, przyspieszyć przezbrojenia oraz ułatwić szkolenie nowych pracowników. Jednocześnie ułatwia skalowanie produkcji – raz zdefiniowane rozwiązania można przenosić na kolejne maszyny lub linie produkcyjne.
Nie można pominąć kwestii ekonomicznych. Analiza opłacalności inwestycji w centrum obróbcze powinna uwzględniać nie tylko cenę zakupu urządzenia, ale również koszty eksploatacji, serwisu, narzędzi, chłodziw, energii oraz planowanej automatyzacji. Wiele przedsiębiorstw stosuje podejście oparte na całkowitym koszcie posiadania, gdzie pod uwagę brane są również potencjalne korzyści wynikające z redukcji braków, skrócenia czasu realizacji zleceń oraz możliwości wejścia na nowe rynki. Często okazuje się, że nawet relatywnie wysoki koszt inwestycji zwraca się szybko, jeśli centrum umożliwia realizację zleceń o wyższej marży lub pozwala przejąć produkcję od zewnętrznych kooperantów.
Ważnym aspektem jest także zarządzanie ryzykiem. Zaawansowane centrum obróbcze staje się kluczowym ogniwem w procesie produkcyjnym, a jego awaria może poważnie zakłócić funkcjonowanie całego zakładu. Dlatego konieczne jest opracowanie procedur awaryjnych, obejmujących m.in. utrzymanie pewnej redundancji w parku maszynowym, przygotowanie alternatywnych marszrut technologicznych lub współpracę z kooperantami, którzy w razie potrzeby mogą przejąć część produkcji. Równocześnie istotne jest zapewnienie odpowiedniego poziomu zapasów krytycznych części zamiennych oraz umów serwisowych gwarantujących szybki czas reakcji.
W perspektywie długookresowej zaawansowane centra obróbcze wpływają również na kształtowanie kultury organizacyjnej przedsiębiorstwa. Wymuszają podejście oparte na danych, ciągłym doskonaleniu oraz współpracy między działami konstrukcyjnymi, technologicznymi, produkcyjnymi i jakościowymi. Projektanci muszą uwzględniać możliwości i ograniczenia dostępnych technologii obróbki, technolodzy – optymalizować procesy pod kątem wykorzystania pięcioosiowej kinematyki czy automatycznej wymiany narzędzi, a kadra kierownicza – tworzyć warunki sprzyjające innowacjom i rozwojowi kompetencji.
W efekcie zaawansowane centrum obróbcze staje się nie tylko narzędziem realizacji bieżących zamówień, ale również platformą umożliwiającą wprowadzanie na rynek nowych, bardziej złożonych produktów. Przemysł maszynowy, korzystając z takich rozwiązań, może szybciej reagować na zmiany technologiczne, wykorzystując potencjał materiałów o podwyższonej wytrzymałości, konstrukcji lekkich czy układów o zwiększonej efektywności energetycznej. Warunkiem powodzenia jest jednak spójna strategia rozwoju, obejmująca zarówno aspekty techniczne, jak i organizacyjne oraz kompetencyjne.
Zaawansowane centra obróbcze, wyposażone w wieloosiową kinematykę, rozbudowane magazyny narzędzi, systemy pomiarowe oraz integrację z cyfrową infrastrukturą fabryki, wyznaczają obecnie standard w przemyśle maszynowym. Ich efektywne wykorzystanie wymaga inwestycji nie tylko w sprzęt, lecz również w ludzi, procesy oraz oprogramowanie. Odpowiednio zaprojektowane i zarządzane centrum obróbcze staje się źródłem przewagi konkurencyjnej, umożliwiając produkcję komponentów o wysokiej wartości dodanej, w krótkich terminach i przy kontrolowanych kosztach, co w realiach globalnej konkurencji ma znaczenie wręcz **strategiczne**.