Przemysł włóknin stanowi jedno z najbardziej dynamicznie rozwijających się ogniw współczesnego sektora tekstylnego. Włókniny, dzięki swojej specyficznej budowie i technologii wytwarzania, zajmują dziś kluczowe miejsce w tak różnych obszarach, jak medycyna, filtracja, budownictwo, motoryzacja, odzież ochronna czy segment higieniczny. U podstaw ich właściwości i zastosowań leżą wyspecjalizowane urządzenia do formowania włóknin, które determinują nie tylko wydajność produkcji, lecz także strukturę, gramaturę, równomierność oraz parametry wytrzymałościowe gotowego wyrobu. Zrozumienie zasad działania tych maszyn, ich konfiguracji oraz wymagań eksploatacyjnych jest kluczowe zarówno dla projektantów linii technologicznych, jak i dla producentów poszukujących przewagi konkurencyjnej poprzez optymalizację procesów i wdrażanie rozwiązań o wyższym stopniu automatyzacji.
Klasyfikacja włóknin i podstawowe metody ich formowania
Pod pojęciem włókniny kryje się szeroka grupa materiałów, które różnią się pod względem surowca, metody formowania runa, a także sposobu jego utrwalania. Wspólną cechą jest brak uporządkowanego splotu typowego dla tkanin i dzianin – struktura włókniny powstaje przede wszystkim poprzez losowe lub kontrolowane układanie włókien bądź włókienek (filamentów), a następnie ich mechaniczne, termiczne lub chemiczne łączenie. Kluczowym etapem całego procesu jest właśnie formowanie warstwy włóknistej, w którym zasadniczą rolę odgrywają wyspecjalizowane linia technologiczne i urządzenia.
Ze względu na sposób wytwarzania runa włókninowego wyróżnia się przede wszystkim:
- włókniny typu drylaid – runo formowane z luźnych włókien, najczęściej przy pomocy maszyny zgrzeblącej (carding) lub urządzeń aerodynamicznych,
- włókniny typu wetlaid – runo tworzone z zawiesiny włókien w wodzie, analogicznie do technologii papierniczej,
- włókniny typu spunlaid – runo z ciągłych włókienek wytwarzanych bezpośrednio z polimeru (np. spunbond, meltblown).
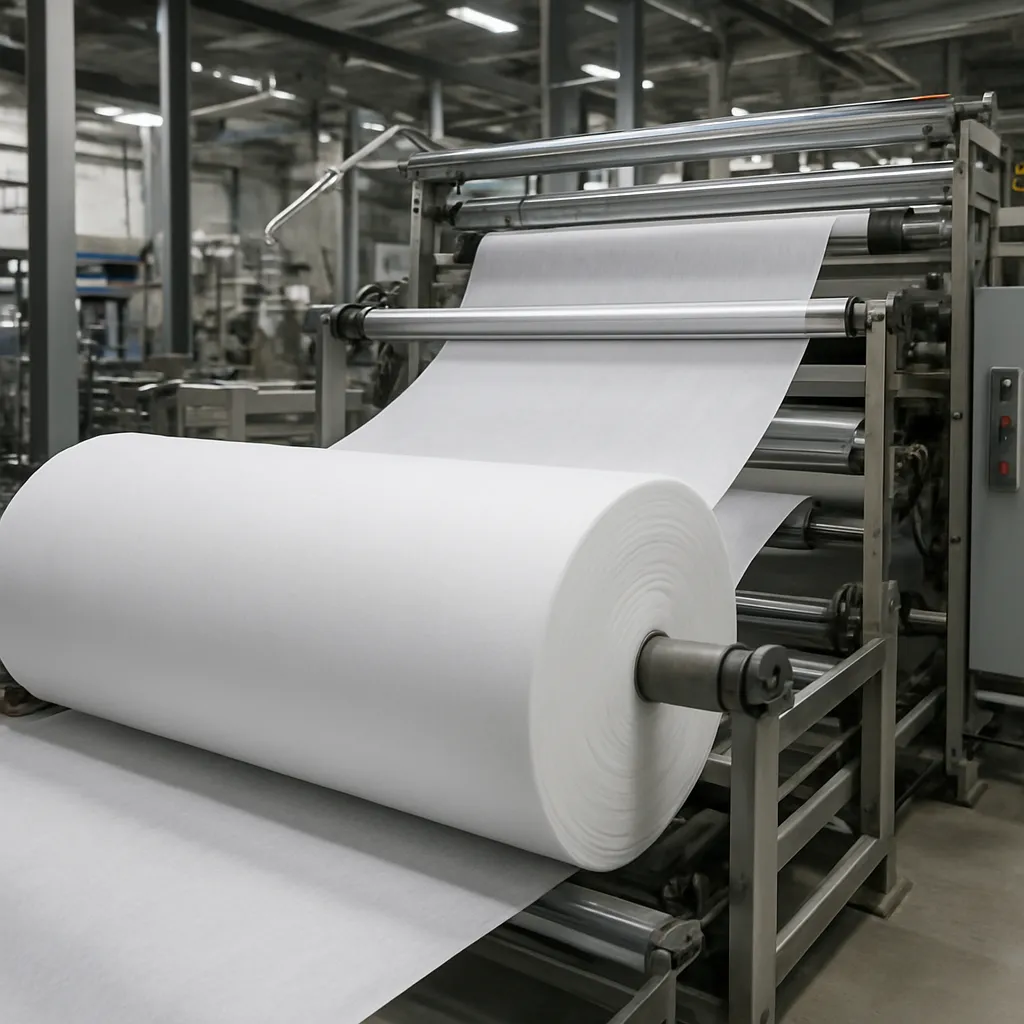
Każda z wymienionych technologii wymaga zastosowania specyficznych maszyn i układów transportu materiału. W linii produkcyjnej możemy wyodrębnić kilka grup urządzeń: do przygotowania surowca (otwieracze, mieszarki), do formowania runa (zgrzeblarki, urządzenia aerodynamiczne, układy hydrodynamiczne i pneumatyczne), do utrwalania (igłowarki, kalandry termiczne, urządzenia do spilśniania, instalacje do łączenia wodą pod ciśnieniem) oraz do wykończenia (np. cięcie, nawijanie, konfekcjonowanie). Największy wpływ na geometrię i strukturę materiału ma właśnie segment formowania, którego konstrukcja przesądza o orientacji włókien, jednorodności czy możliwości tworzenia struktur wielowarstwowych.
W praktyce przemysłowej dobór konkretnych maszyn formujących zależy przede wszystkim od zakładanego zastosowania włókniny. Materiały filtracyjne wymagają kontrolowanej porowatości i określonego rozkładu wielkości porów, podczas gdy włókniny medyczne – bardzo wysokiej czystości, jednorodności i przewidywalnych parametrów mechanicznych. Z kolei segment geotekstyliów stawia nacisk na wytrzymałość na rozciąganie i odporność na działanie czynników zewnętrznych. Odpowiednie zestawienie urządzeń, wraz z precyzyjną regulacją parametrów procesowych, pozwala kształtować właściwości w oparciu o założony profil użytkowy.
Urządzenia do formowania włóknin typu drylaid
Technologia drylaid, oparta na przetwarzaniu luźnych włókien w suchym środowisku, jest jedną z najstarszych i nadal najczęściej stosowanych metod wytwarzania włóknin. Segment ten obejmuje zarówno niedrogie rozwiązania dla prostych wyrobów technicznych, jak i bardzo zaawansowane linie dostosowane do produkcji włóknin o wysokiej równomierności, wykorzystywanych np. w przemyśle motoryzacyjnym czy budowlanym. Centralne miejsce w tych procesach zajmuje zgrzeblarka wraz z urządzeniami towarzyszącymi, które odgrywają główną rolę w kształtowaniu układu i rozkładu włókien w przekroju materiału.
Maszyny przygotowawcze i systemy zasilania
Formowanie runa drylaid poprzedza szereg operacji przygotowawczych. Surowiec włókienny – w postaci beli, taśm, włókna odcinkowego lub regranulatu – wymaga wstępnego rozluźnienia, oczyszczenia i homogenizacji. Służą do tego otwieracze bel, mieszarki i różnego typu rozluźniacze. Otwieracz bel stopniowo pobiera włókno ze sprasowanych bloków, rozbijając je na mniejsze płaty. W kolejnych etapach stosuje się rozluźniacze o rosnącej intensywności działania, wyposażone w bębny zębowe, łopatki lub elementy igłowe, których zadaniem jest rozdzielenie agregatów włókien na pojedyncze włókna bądź niewielkie kłębki.
Istotną rolę pełnią także urządzenia mieszające, odpowiedzialne za równomierne rozmieszczenie komponentów w przypadku mieszanek włókien syntetycznych, naturalnych lub regenerowanych. Nad zasilaniem zgrzeblarki czuwa system dozujący, złożony z precyzyjnych podajników taśmowych i wałków dozujących, działający na zasadzie regulowanego przepływu masy włókien w czasie. Stabilność tego strumienia ma kluczowe znaczenie dla utrzymania stałej gramatury runa wychodzącego ze zgrzeblarki, a tym samym dla jakości końcowej włókniny.
Zgrzeblarki – serce linii drylaid
Zgrzeblarka jest jednym z najważniejszych urządzeń do formowania włóknin z luźnych włókien. Jej zadaniem jest z jednej strony dokładne rozczesanie i rozdzielenie włókien, a z drugiej – uformowanie cienkiej, równomiernej warstwy, zwanej welonem zgrzeblonym. Kluczowym elementem maszyny jest bęben główny pokryty odzieżą zgrzeblającą (igły lub druty), współpracujący z układem walców roboczych i dozorujących. Dzięki różnicom prędkości obwodowych poszczególnych elementów oraz doborowi geometrii igieł następuje intensywne czesanie i równomierne rozłożenie włókien.
Nowoczesne zgrzeblarki wyposażone są w systemy automatycznej regulacji dystansów między bębnami, kontroli prędkości obrotowej i monitoringu obciążenia. Umożliwia to szybkie dostosowanie maszyny do różnych typów włókien – od miękkich włókien naturalnych po sztywne włókna syntetyczne wysokiej wytrzymałości. Zgrzeblarki o poszerzonej szerokości roboczej, nierzadko przekraczającej kilka metrów, pozwalają wytwarzać szerokie welony, co ma ogromne znaczenie w produkcji geotekstyliów czy włóknin dla budownictwa.
Urządzenia wielowarstwujące i orientacja włókien
Welon zgrzeblony, opuszczający zgrzeblarkę, posiada z reguły włókna zorientowane głównie w kierunku podłużnym (MD – machine direction). Aby uzyskać włókniny o bardziej izotropowych właściwościach mechanicznych lub o wymaganej orientacji w kierunku poprzecznym (CD – cross direction), stosuje się specjalne urządzenia wielowarstwujące. Najpowszechniejszym rozwiązaniem są tzw. karoformery (crosslapy), które pobierają wąski welon zgrzeblony i układają go wahadłowo na szerokiej taśmie odbierającej, tworząc wielowarstwową strukturę o regulowanej liczbie i kącie ułożenia warstw.
Parametry pracy karoformera – prędkość ruchu taśmy, prędkość wahadłowego układania, kąt nachylenia oraz przyspieszenia – wpływają bezpośrednio na rozkład włókien w planie materiału i równomierność gramatury. Dla aplikacji wymagających szczególnej precyzji, np. w przemyśle motoryzacyjnym, stosuje się zaawansowane układy sterowania, które kompensują przyspieszenia na brzegach układania i minimalizują zjawisko „wzbogacenia krawędzi”.
Formowanie aerodynamiczne
Alternatywą lub uzupełnieniem klasycznego cardingu są urządzenia do formowania aerodynamicznego, w których włókna przenoszone są w strumieniu powietrza i osadzane na perforowanej taśmie formującej. Tego typu instalacje sprawdzają się zwłaszcza przy produkcji włóknin o większej objętości i miękkości, stosowanych m.in. jako wypełnienia meblowe, warstwy termoizolacyjne czy elementy chłonne. Zaletą technologii aerodynamicznej jest możliwość przetwarzania mieszanek włókien o różnej długości i grubości, a także tworzenia struktur o wyższej puszystości niż w typowych welonach zgrzeblonych.
Konstrukcja urządzeń aerodynamicznych obejmuje komorę mieszania, wentylatory transportowe, układ dysz kierujących strumień włókien oraz taśmę formującą. Ważnym elementem jest system odpylania i filtracji powietrza, zapewniający zarówno stabilne warunki procesowe, jak i bezpieczeństwo oraz higienę pracy. Dzięki kontrolowanemu podciśnieniu pod taśmą formującą możliwe jest precyzyjne sterowanie rozkładem włókien w warstwie, co przekłada się na regulowaną gęstość i grubość włókniny.
Urządzenia do formowania włóknin typu spunlaid i wetlaid
Wraz z rozwojem polimerów i technologii przędzenia z roztopionych tworzyw sztucznych coraz większe znaczenie zyskują włókniny wytwarzane metodą spunlaid, do których należą głównie spunbond i meltblown. Z kolei technologia wetlaid, korzystająca z rozproszenia włókien w wodzie, umożliwia tworzenie materiałów o bardzo drobnej strukturze i wysokiej jednorodności, często używanych w filtracji czy jako podłoża specjalistyczne. Choć zasady interakcji włókien z ośrodkiem (powietrzem lub wodą) są różne, w obu przypadkach kluczowe znaczenie mają moduły formujące, odpowiedzialne za kontrolę rozkładu i koncentracji elementów włóknistych na przenośniku.
Linie spunbond – formowanie z roztopionego polimeru
W technologii spunbond podstawowym surowcem jest granulat polimerowy, najczęściej polipropylen, rzadziej poliester czy poliamid. Granulat trafia do wytłaczarki, w której następuje jego uplastycznienie. Roztopiony polimer jest następnie doprowadzany do głowicy przędzalniczej, wyposażonej w liczne dysze, z których wypływają cienkie strumienie topionego tworzywa. W wyniku chłodzenia i rozciągania w strumieniu powietrza powstają ciągłe włókienka (filamenty), które dalej są kierowane na taśmę formującą.
Moduł formowania w linii spunbond obejmuje układ rozprowadzający filamenty na szerokości roboczej, sekcję chłodzenia powietrzem oraz perforowaną taśmę, pod którą panuje podciśnienie. Strumień powietrza zasysany przez perforacje stabilizuje opadanie włókien i umożliwia równomierne ich osadzenie. Kluczowe parametry to wielkość podciśnienia, prędkość taśmy, odległość między dyszami a powierzchnią formującą, a także rozkład strumieni powietrza chłodzącego. Zmieniając te wielkości, producent może uzyskać różne gramatury oraz stopień losowości orientacji włókien.
Ze względu na dużą szybkość procesów i wymóg wysokiej równomierności, linie spunbond wyposażone są w zaawansowane systemy pomiaru i sterowania. Obejmują one czujniki temperatury topionego polimeru, kamery do monitorowania strumieni filamentów, systemy laserowe do pomiaru gramatury w czasie rzeczywistym oraz układy automatycznej regulacji dawkowania surowca. Rosnące znaczenie ma również integracja linii z rozwiązaniami Przemysłu 4.0, co pozwala na predykcyjne utrzymanie ruchu i optymalizację zużycia energii.
Technologia meltblown – mikro- i nanowłókna
W odróżnieniu od spunbond, w technologii meltblown stosuje się dysze o znacznie mniejszej średnicy, a roztopiony polimer jest intensywnie rozciągany gorącym powietrzem wydmuchiwanym z dużą prędkością. Rezultatem są włókienka o zdecydowanie mniejszej średnicy, często w zakresie mikro- i submikronowym, co nadaje włókninom meltblown unikalne właściwości filtracyjne i barierowe. Moduł formowania składa się z głowicy z dyszami współśrodkowymi dla polimeru i powietrza, strefy swobodnego lotu włókien oraz taśmy formującej z regulowanym podciśnieniem.
Ze względu na małą średnicę włókien niezwykle istotna jest stabilność strumienia powietrza i równomierne rozmieszczenie dysz na szerokości roboczej. Jakiekolwiek zaburzenia przepływu mogą powodować powstawanie prążków lub obszarów o odmiennej porowatości, co jest niepożądane zwłaszcza w zastosowaniach filtracyjnych. Z tego powodu konstrukcja urządzeń meltblown uwzględnia precyzyjne kanały powietrzne, wysokiej jakości izolację termiczną oraz systemy filtracji topionego polimeru, minimalizujące ryzyko zatykania dysz.
Często technologie spunbond i meltblown są łączone w jednej linii, tworząc struktury wielowarstwowe typu SMS (spunbond–meltblown–spunbond). W takich układach kluczowym zadaniem urządzeń formujących jest synchronizacja prędkości poszczególnych modułów, kontrola przyczepności międzywarstwowej oraz ochrona delikatnych warstw meltblown przed uszkodzeniem mechanicznym podczas nakładania kolejnych warstw spunbond.
Urządzenia do formowania włóknin typu wetlaid
Technologia wetlaid wykorzystuje zawiesinę włókien w wodzie, która jest następnie osadzana na sicie lub taśmie formującej, podobnie jak w procesie wytwarzania papieru. Stosuje się tu zarówno włókna celulozowe, jak i włókna syntetyczne o odpowiednio dobranej długości, umożliwiającej skuteczne utrzymanie w zawiesinie. Kluczowe urządzenie formujące to wanny kadziowe z układem doprowadzania zawiesiny oraz cylindryczne lub płaskie sita formujące.
Pod wpływem podciśnienia woda przenika przez sito, a włókna osadzają się na powierzchni, tworząc jednorodną warstwę o bardzo równomiernym rozkładzie masy. Układ dysz doprowadzających zawiesinę jest zaprojektowany tak, aby uniknąć lokalnych zaburzeń przepływu, które mogłyby powodować smugi lub obszary o zmienionej gramaturze. W odróżnieniu od technologii drylaid czy spunlaid, gdzie włókna układane są głównie w wyniku działania sił aerodynamicznych, w wetlaid dominuje hydrodynamika przepływu cieczy i proces sedymentacji kontrolowanej.
Po wstępnym odwodnieniu mokra włóknina kierowana jest do sekcji prasowania i suszenia, gdzie nadmiar wody zostaje usunięty mechanicznie i termicznie. Dalsze utrwalanie struktury odbywa się poprzez wiązanie chemiczne, termiczne lub mechaniczne – w zależności od rodzaju zastosowanego surowca i przewidzianej funkcji produktu. Dzięki precyzji procesu formowania, włókniny wetlaid są szczególnie cenione wszędzie tam, gdzie wymagana jest wysoka homogenność – np. w filtrach precyzyjnych, podłożach dla laminatów czy specjalistycznych materiałach technicznych.
Integracja urządzeń formujących z modułami utrwalającymi
W każdej z opisanych technologii urządzenia formujące nie działają w izolacji, lecz są ściśle zintegrowane z kolejnymi etapami produkcji. Jakość formowania runa ma bezpośredni wpływ na skuteczność utrwalania. Przykładowo w procesie igłowania (mechaniczne łączenie włókien), równomierny rozkład włókien w przekroju decyduje o jednorodnym rozkładzie pętli i wiązań. W procesach termicznego łączenia za pośrednictwem kalandrów kluczowa jest kontrola mieszanki włókien termoplastycznych i nietermoplastycznych oraz ich rozmieszczenia w strukturze.
Dlatego współczesne linie produkcyjne wyposażone są w systemy pomiarowe zlokalizowane bezpośrednio za modułami formującymi. Czujniki promieniowania beta, gamma, podczerwieni lub czujniki laserowe określają lokalną gramaturę i grubość runa, umożliwiając natychmiastową korektę nastaw urządzeń. W bardziej zaawansowanych aplikacjach stosuje się również kamery przemysłowe oraz systemy analizy obrazu, które pozwalają oceniać orientację włókien, stopień zbicia i występowanie defektów. Integracja danych z różnych czujników jest podstawą do stworzenia cyfrowego bliźniaka procesu, co umożliwia symulację zmian parametrów i przewidywanie zachowania się włókniny na kolejnych etapach obróbki.
Trendy rozwojowe i wymagania stawiane nowoczesnym urządzeniom
Rosnące oczekiwania rynku wobec włóknin, zarówno pod kątem funkcjonalności, jak i zrównoważonego rozwoju, silnie oddziałują na kierunki projektowania urządzeń do formowania. Dążenie do poprawy parametrów użytkowych materiałów idzie w parze z naciskiem na redukcję zużycia surowców, energii oraz ograniczenie wpływu na środowisko. Odpowiedzią są innowacje konstrukcyjne, nowe systemy sterowania oraz postępująca integracja procesów w ramach jednej linii produkcyjnej.
Automatyzacja, cyfryzacja i kontrola jakości w czasie rzeczywistym
Współczesne linie do formowania włóknin coraz częściej wyposażane są w zintegrowane systemy sterowania klasy SCADA oraz moduły MES, umożliwiające kompleksowe monitorowanie parametrów produkcji. Każdy kluczowy element – od podajnika surowca, poprzez zgrzeblarkę lub głowicę przędzalniczą, aż po taśmę formującą i moduły utrwalające – jest wyposażony w zestaw czujników i aktuatorów. Dane zebrane w czasie rzeczywistym są analizowane przez algorytmy, które korygują ustawienia, utrzymując stabilność procesu nawet przy zmianach typu włókna czy prędkości produkcyjnej.
Duże znaczenie ma również rozwój systemów wizyjnych, wykorzystujących analizę obrazu wysokiej rozdzielczości do detekcji defektów runa. Pozwalają one na wczesne wykrywanie niejednorodności, zgrubień, przerzedzeń lub zanieczyszczeń. Informacje te mogą być włączone w pętlę regulacji, wpływając bezpośrednio na prędkości podajników, napięcie włókien czy parametry przepływu powietrza. Dzięki temu minimalizuje się ilość odpadu i podnosi ogólną efektywność linii.
Zrównoważony rozwój i surowce alternatywne
Presja regulacyjna i społeczna w kierunku redukcji odpadów oraz wykorzystywania surowców odnawialnych skłania producentów włóknin do sięgania po włókna biodegradowalne, recyklaty polimerowe, a także włókna pochodzenia roślinnego. Zmiana surowca wymusza modyfikacje w konstrukcji urządzeń formujących. Przykładowo, włókna z recyklingu mogą charakteryzować się większą zmiennością długości i grubości, co wymaga innych nastaw w zgrzeblarkach i urządzeniach aerodynamicznych. Z kolei w technologiach spunlaid wykorzystanie biopolimerów, takich jak PLA, wiąże się z bardziej wrażliwym oknem przetwarzania termicznego, co stawia wysokie wymagania w zakresie stabilności temperatury i dokładności sterowania wytłaczarką oraz głowicą.
Jednym z kierunków rozwoju jest także odzysk energii z procesów pomocniczych. Przykładowo w liniach meltblown ciepło powietrza procesowego może być odzyskiwane i wykorzystywane do wstępnego podgrzewania powietrza wlotowego lub suszenia włóknin na późniejszym etapie. Zintegrowane systemy zarządzania mediami produkcyjnymi (energia elektryczna, sprężone powietrze, para) umożliwiają optymalizację zużycia i bieżące monitorowanie efektywności.
Modułowość i elastyczność konfiguracji linii
Rynek włóknin charakteryzuje się znaczną zmiennością popytu – od krótkich serii specjalistycznych po produkcję masową. Dlatego nowoczesne linie formujące projektowane są z myślą o modułowości. Producent może konfigurować zestaw urządzeń w zależności od aktualnych potrzeb: łączyć różne rodzaje zgrzeblarek, dodawać kolejne karoformery, integrować moduły spunbond i meltblown, a nawet włączać w jedną linię odcinki wetlaid dla konkretnych typów wyrobów kompozytowych.
Elastyczność dotyczy również możliwości szybkiej zmiany parametrów produkcyjnych. W celu skrócenia czasów przezbrojenia stosuje się m.in. systemy pamięci receptur procesowych, szybkozłączne głowice i moduły odzieży zgrzeblącej, a także automatyczne systemy czyszczenia, które redukują przestoje konieczne do konserwacji. Wszystko to ma na celu umożliwienie ekonomicznej produkcji zarówno długich serii, jak i krótkich partii wyrobów o wysokim stopniu personalizacji.
Bezpieczeństwo, ergonomia i rola kompetencji operatorów
Zaawansowanie techniczne urządzeń do formowania włóknin idzie w parze ze wzrostem wymagań względem bezpieczeństwa i ergonomii. Maszyny o dużej szerokości roboczej, wysokich prędkościach taśm i wirujących elementach stwarzają potencjalne zagrożenia, którym należy przeciwdziałać poprzez odpowiednie osłony, systemy blokad, czujniki obecności czy procedury LOTO. Równocześnie pamięta się o ergonomii obsługi: wygodnym dostępie do punktów serwisowych, czytelnych interfejsach operatorskich oraz intuicyjnym rozmieszczeniu paneli i przycisków kontrolnych.
Pomimo daleko idącej automatyzacji, kompetencje operatorów pozostają niezwykle istotnym elementem sukcesu procesu. To oni nadzorują przebieg produkcji, reagują na sygnały ostrzegawcze systemów sterowania, dokonują oceny wizualnej włókniny i wprowadzają korekty, które nie zawsze mogą być w pełni zautomatyzowane. Dlatego producenci maszyn coraz częściej inwestują w systemy szkoleniowe, w tym szkolenia w oparciu o symulatory i rozszerzoną rzeczywistość, umożliwiające bezpieczne poznawanie reakcji linii na różne scenariusze procesowe.
Wszystkie te czynniki – od innowacji konstrukcyjnych, przez integrację cyfrową, po rozwój kompetencji ludzkich – składają się na przyszłość urządzeń do formowania włóknin. Ich dalsza ewolucja będzie ściśle powiązana z potrzebami branż odbiorczych, które coraz częściej oczekują materiałów „szytych na miarę”, o zdefiniowanej mikroskopowej strukturze, złożonej budowie warstwowej oraz kontrolowanych właściwościach funkcjonalnych, takich jak filtracja, pochłanianie dźwięku, przewodnictwo elektryczne czy zdolność do kontrolowanego uwalniania substancji aktywnych.