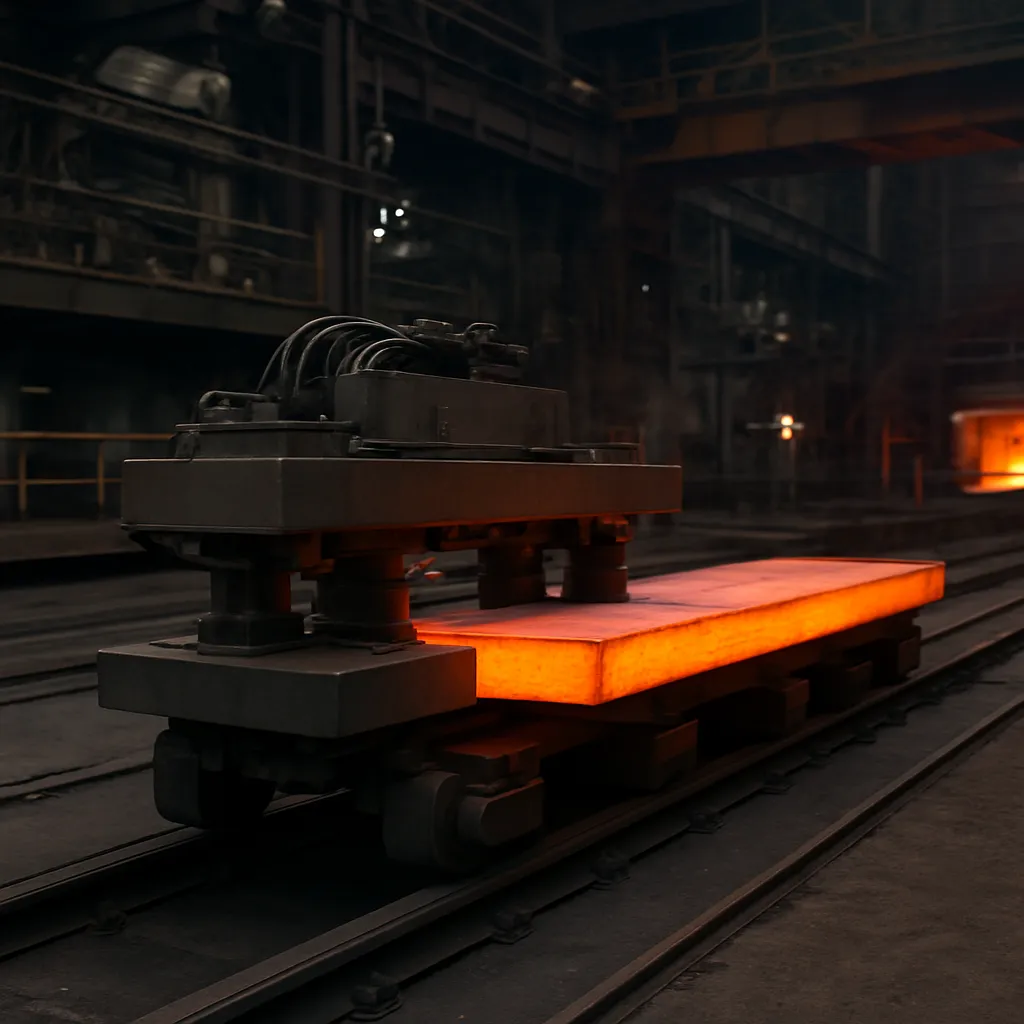
Systemy transportu magnetycznego stają się jednym z kluczowych narzędzi modernizacji współczesnych stalowni, łącząc wymagania wysokiej wydajności produkcji z koniecznością poprawy bezpieczeństwa pracy oraz redukcji emisji zanieczyszczeń. Dzięki wykorzystaniu zjawisk elektromagnetycznych, możliwe jest przenoszenie ciężkich elementów stalowych bez bezpośredniego kontaktu mechanicznego, co ogranicza zużycie tradycyjnych urządzeń dźwigowych, zmniejsza ryzyko uszkodzeń materiału oraz podnosi poziom automatyzacji procesów technologicznych. W efekcie systemy te stają się ważnym ogniwem budowy inteligentnych hut, w których precyzyjne sterowanie przepływem wsadu, półwyrobów i wyrobów gotowych przekłada się na lepsze wykorzystanie surowców, energii oraz infrastruktury produkcyjnej.
Podstawy techniczne transportu magnetycznego w hutnictwie
Zastosowanie pól magnetycznych w przemyśle hutniczym opiera się na kilku zjawiskach fizycznych, które pozwalają generować siły zdolne do unoszenia, przemieszczania i stabilizowania ciężkich elementów stalowych. W najprostszym ujęciu można wyróżnić dwa główne obszary: systemy oparte na stałym przyciąganiu magnetycznym oraz systemy dynamiczne, w których wykorzystuje się prądy wirowe i zmienne pola elektromagnetyczne do wytwarzania sił nośnych i napędowych. Pierwsza grupa rozwiązań jest dobrze znana z klasycznych suwnic z elektromagnesami, natomiast druga obejmuje bardziej zaawansowane technologie, takie jak lewitacja elektromagnetyczna czy liniowe silniki indukcyjne stosowane do transportu bezstykowego.
Podstawowym elementem wielu rozwiązań pozostaje elektromagnes, zbudowany z rdzenia ferromagnetycznego oraz uzwojenia, przez które przepływa prąd elektryczny. Zmieniając natężenie prądu, operator lub system sterowania może precyzyjnie kontrolować siłę przyciągania. Umożliwia to szybkie chwytanie i zwalnianie ładunku, a także dostosowanie parametrów pracy do kształtu, masy i rozkładu pola magnetycznego przenoszonych elementów. Materiał rdzenia, jego geometria oraz sposób chłodzenia mają istotny wpływ na sprawność całego układu, zwłaszcza w środowisku wysokich temperatur panujących w stalowni.
Bardziej zaawansowane systemy wykorzystują zjawiska indukcji elektromagnetycznej. W stalowniach szczególne znaczenie mają tory i przenośniki magnetyczne, w których w szynach zasilanych zmiennym prądem wytwarza się przesuwające pole magnetyczne. W reakcji na to pole w przenoszonych detalach generowane są prądy wirowe, które z kolei wytwarzają własne pola przeciwdziałające pierwotnemu polu zgodnie z prawem Lenza. Interakcja tych pól prowadzi do powstania siły nośnej oraz siły napędowej, co pozwala na bezkontaktowe przemieszczanie wsadu lub produktów na znacznych odcinkach linii produkcyjnej, bez stosowania tradycyjnych rolek czy transporterów mechanicznych.
W przypadku transportu płynnego metalu i wsadu o wysokiej temperaturze bardzo istotne jest kontrolowanie rozkładu sił w objętości materiału. Pole magnetyczne może służyć zarówno do mieszania ciekłej stali w kadziach, jak i do stabilizacji strumienia metalu podczas odlewania ciągłego. Choć są to systemy o innym przeznaczeniu niż typowy transport poziomy, w praktyce tworzą wraz z nim spójny ekosystem urządzeń elektromagnetycznych, które wpływają na jakość produktu, strukturę krystaliczną oraz parametry użytkowe wytwarzanych wyrobów stalowych.
Istotnym aspektem technicznym jest także dobór odpowiednich źródeł zasilania i systemów regulacji. Nowoczesne przetwornice częstotliwości, falowniki i układy energoelektroniczne umożliwiają płynne sterowanie parametrami pola magnetycznego. Wysoka częstotliwość pozwala na precyzyjne kształtowanie prądów wirowych oraz minimalizację strat cieplnych, natomiast zaawansowane systemy sterowania, oparte na algorytmach optymalizacyjnych i modelach matematycznych procesów, pozwalają na bieżące dostosowywanie sił transportowych do aktualnego obciążenia linii produkcyjnej.
Dodatkowym wyzwaniem w stalowniach jest odporność elementów systemu na zapylenie, wibracje, uderzenia mechaniczne oraz działanie agresywnych oparów. Cewki elektromagnesów, uzwojenia silników liniowych oraz elementy konstrukcji wsporczych muszą być odpowiednio izolowane i chłodzone. Stosuje się specjalne powłoki termoizolacyjne, obudowy hermetyzujące oraz systemy chłodzenia wodnego lub powietrznego. Utrzymanie stabilnych warunków pracy elektromagnesów w pobliżu pieców, ciągów odlewniczych czy walcowni wymaga bardzo starannego projektowania całego systemu, a także regularnej diagnostyki i konserwacji.
Transport magnetyczny w hutnictwie nie ogranicza się wyłącznie do unoszenia elementów stalowych nad podłożem. Często istotną rolę odgrywa również kontrola położenia bocznego oraz pochylenia ładunku. Do tego celu wykorzystuje się kombinację kilku niezależnie sterowanych cewek lub modułów magnetycznych, które mogą działać jako aktywne układy stabilizujące. Za pomocą czujników położenia, kamer wizyjnych lub laserowych systemów pomiarowych możliwe jest bardzo dokładne korygowanie trajektorii ruchu przenoszonego elementu, co jest szczególnie ważne przy dużych długościach belek, rur czy blach o znacznej powierzchni.
Rodzaje systemów transportu magnetycznego stosowanych w stalowniach
W praktyce hutniczej stosuje się wiele odmian systemów transportu magnetycznego, które można pogrupować według kilku kryteriów: sposobu generowania pola, charakteru ruchu, stopnia automatyzacji oraz miejsca w ciągu technologicznym. Wśród najważniejszych rozwiązań warto wymienić suwnice z elektromagnesami, przenośniki magnetyczne taśmowe i wibracyjne, moduły lewitacyjne, a także zintegrowane linie transportu bezstykowego, współpracujące z urządzeniami do obróbki cieplnej, walcarkami i układami sortującymi.
Najbardziej rozpowszechnioną grupą są suwnice i żurawie wyposażone w chwytaki magnetyczne. Klasyczne suwnice pomostowe, pracujące nad halami stalowni, wykorzystują potężne elektromagnesy do podnoszenia złomu, kęsków, wlewków oraz gotowych wyrobów długich. Zaletą takiego rozwiązania jest wysoka elastyczność – jeden zestaw elektromagnesów może obsługiwać różne rodzaje ładunków bez konieczności zmiany oprzyrządowania. W nowoczesnych stalowniach coraz częściej stosuje się chwytaki kombinowane, łączące funkcję magnetyczną z mechanicznymi szczękami, co pozwala bezpiecznie manipulować także elementami o ograniczonej podatności magnetycznej lub o nieregularnej geometrii.
Kolejną ważną kategorią są przenośniki magnetyczne liniowe, wykorzystywane do przemieszczania blach, taśm stalowych oraz elementów płaskich na stosunkowo długich odcinkach. W ich konstrukcji rolę napędu i systemu prowadzenia pełnią zespoły magnesów trwałych lub elektromagnesów rozmieszczonych pod powierzchnią roboczą. Dzięki odpowiedniej konfiguracji biegunów i zastosowaniu sterowanych prądów możliwe jest nie tylko przesuwanie, ale również przytrzymywanie materiału na pochyłych odcinkach linii, co zwiększa gęstość zabudowy urządzeń w ciasnych halach produkcyjnych. Przenośniki te są szczególnie użyteczne tam, gdzie konieczne jest szybkie przekazywanie rozżarzonych wyrobów między procesami walcowania, chłodzenia i cięcia.
W obszarze transportu detali o mniejszych wymiarach, takich jak kształtowniki, pręty czy odkuwki, znaczącą rolę odgrywają wibracyjne podajniki magnetyczne. W ich przypadku elektromagnes generuje cykliczne przyciąganie i odpychanie elementu sprężystego, najczęściej rynny transportowej, co powoduje przemieszczanie materiału skokami. Parametry drgań – częstotliwość i amplituda – regulowane są elektronicznie, co pozwala dokładnie sterować wydajnością podawania. Rozwiązania te są zintegrowane z systemami sortowania, ważenia i kontroli jakości, umożliwiając płynne sterowanie przepływem materiału do kolejnych etapów produkcji.
Najbardziej zaawansowaną, ale wciąż stosunkowo rzadką grupą rozwiązań są systemy lewitacji magnetycznej przeznaczone do transportu elementów o wysokiej temperaturze i wymagających szczególnej ochrony powierzchni. W takich systemach detal jest utrzymywany nad podłożem wyłącznie przez siły elektromagnetyczne, a ruch realizowany jest za pomocą liniowych silników indukcyjnych lub synchronicznych. Brak kontaktu mechanicznego praktycznie eliminuje zużycie elementów nośnych oraz ryzyko zarysowań powierzchni blach o wysokiej jakości. Z uwagi na duże koszty inwestycyjne oraz złożoność sterowania, technologie te stosowane są głównie w zakładach wytwarzających produkty o bardzo wysokiej wartości dodanej, na przykład blachy dla przemysłu motoryzacyjnego lub energetyki.
W stalowniach funkcjonują także wyspecjalizowane systemy do transportu i pozycjonowania form odlewniczych, kadzi oraz elementów infrastruktury technologicznej. W takich zastosowaniach często wykorzystuje się kombinację transportu kołowego z magnetycznym systemem pozycjonowania, ułatwiającym precyzyjne ustawianie ciężkich podzespołów względem pieców, stanowisk zalewania czy urządzeń pomiarowych. Zastosowanie elektromagnesów do chwilowego „zakotwiczenia” wózków lub platform transportowych podnosi bezpieczeństwo operacji, redukując ryzyko niekontrolowanego ruchu w warunkach wysokiej temperatury i ograniczonej widoczności.
W obrębie magazynów wyrobów gotowych oraz centrów dystrybucyjnych coraz powszechniej pojawiają się automatyczne systemy składowania, w których kluczową rolę odgrywa automatyzacja procesu transportu. W tego typu instalacjach suwnice magazynowe, wyposażone w wielosekcyjne chwytaki magnetyczne, są sterowane przez systemy zarządzania magazynem, optymalizujące rozmieszczenie wyrobów pod kątem częstotliwości wydań i terminów realizacji zamówień. Zastosowanie transportu magnetycznego pozwala ograniczyć liczbę uszkodzeń wyrobów i zwiększyć gęstość składowania, co ma istotne znaczenie w warunkach rosnących kosztów powierzchni magazynowej.
Warto również wspomnieć o zintegrowanych systemach odbioru złomu i odpadu hutniczego. Transport magnetyczny jest tu jednym z kluczowych narzędzi, umożliwiając szybkie usuwanie materiału z przestrzeni produkcyjnej. Specjalne wózki i suwnice ze zdejmowanymi elektromagnesami zbierają odpady stalowe z linii produkcyjnych, przenosząc je do punktów segregacji i przygotowania wsadu do ponownego przetopu. Tego typu rozwiązania nie tylko poprawiają porządek i bezpieczeństwo pracy, ale również wpływają na efektywne wykorzystanie złomu, który jest cennym surowcem wtórnym w obiegu zamkniętym stalowni.
Bezpieczeństwo, efektywność energetyczna i integracja z systemami sterowania
Wdrożenie systemów transportu magnetycznego w stalowniach niesie ze sobą szereg wyzwań związanych z bezpieczeństwem pracy, efektywnością energetyczną oraz koniecznością integracji z istniejącą infrastrukturą sterowania. Z jednej strony mamy do czynienia z urządzeniami działającymi w środowisku trudnych warunków – wysokich temperatur, dużego zapylenia, silnych drgań oraz obecności innych pól elektromagnetycznych. Z drugiej strony, transportowane są ładunki o bardzo dużej masie, których niekontrolowane przemieszczenie może prowadzić do poważnych wypadków. Projektowanie i eksploatacja takich systemów wymaga więc uwzględnienia zarówno aspektów technicznych, jak i organizacyjnych oraz prawnych.
Bezpieczeństwo użytkowania systemów magnetycznych zaczyna się od właściwego doboru i zwymiarowania urządzeń. Nośność elektromagnesów i modułów transportowych musi być obliczona z odpowiednim zapasem w stosunku do maksymalnej masy ładunku, z uwzględnieniem wszelkich możliwych odchyłek, takich jak obecność zanieczyszczeń powierzchni, nierównomierne rozłożenie pola magnetycznego czy spadki napięcia w sieci zasilającej. Współczesne normy oraz wytyczne producentów wymagają stosowania licznych zabezpieczeń, w tym czujników temperatury uzwojeń, monitorów stanu izolacji, systemów detekcji przeciążeń oraz awaryjnych układów podtrzymania zasilania, które zapobiegają nagłemu zwolnieniu ładunku w przypadku krótkotrwałych zakłóceń energetycznych.
W praktyce duże znaczenie mają także procedury eksploatacyjne i szkolenia personelu. Operatorzy suwnic i innych urządzeń transportu magnetycznego muszą znać ograniczenia stosowanych chwytaków, rozumieć wpływ kształtu i struktury przenoszonych elementów na skuteczność działania pola magnetycznego oraz potrafić ocenić ryzyko związane z nietypowymi sytuacjami, na przykład z częściowym oderwaniem się ładunku lub jego kołysaniem podczas jazdy. Ważną rolę odgrywają systemy wizualizacji, kamery zainstalowane na suwnicach oraz czujniki zbliżeniowe, które wspomagają operatora w prowadzeniu bezpiecznych manewrów w zatłoczonych halach produkcyjnych.
Efektywność energetyczna systemów transportu magnetycznego jest kolejnym kluczowym zagadnieniem. Zastosowanie energoelektroniki o wysokiej sprawności, odpowiednia konstrukcja obwodów magnetycznych oraz wykorzystanie magnesów trwałych tam, gdzie jest to możliwe, pozwalają ograniczyć zużycie energii elektrycznej. W wielu stalowniach prowadzi się szczegółowe audyty energetyczne urządzeń transportowych, analizując profil wykorzystania elektromagnesów w ciągu doby i tygodnia, identyfikując okresy jałowe oraz potencjał do stosowania inteligentnych algorytmów sterowania, które redukują moc w momentach braku obciążenia. Zastosowanie zaawansowanych przetwornic i systemów rekuperacji energii hamowania w suwnicach i wózkach transportowych może przynieść wymierne oszczędności, szczególnie przy dużej liczbie cykli podnoszenia i opuszczania ładunków.
Integracja systemów transportu magnetycznego z nadrzędnymi systemami sterowania produkcją, takimi jak MES, SCADA czy systemy klasy ERP, otwiera nowe możliwości optymalizacji przepływu materiałów w stalowni. Dane dotyczące położenia suwnic, przenoszonych ładunków, obciążenia przenośników oraz czasu realizacji operacji transportowych mogą być w czasie rzeczywistym analizowane przez algorytmy harmonogramujące, które dynamicznie przydzielają zadania poszczególnym urządzeniom. W ten sposób minimalizuje się przestoje, kolejki materiałowe oraz ryzyko kolizji między różnymi środkami transportu. W nowoczesnych zakładach coraz częściej wykorzystuje się funkcje predykcyjne, oparte na analizie danych historycznych i bieżących, aby przewidywać zatory logistyczne i reagować na nie, zanim wpłyną na płynność produkcji.
Ważnym elementem integracji jest także kompatybilność elektromagnetyczna. Silne pola generowane przez duże elektromagnesy mogą zakłócać pracę wrażliwych urządzeń pomiarowych i sterujących, jeśli nie zostaną odpowiednio ekranowane. Projektanci systemów muszą zadbać o właściwy dobór częstotliwości pracy, filtrację zakłóceń oraz stosowanie ekranowanych przewodów i obudów. W centrach sterowania konieczne jest stosowanie odpowiednich standardów okablowania, uziemień i separacji sygnałów, co ma kluczowe znaczenie dla niezawodności całej infrastruktury cyfrowej, współpracującej z systemami transportu magnetycznego.
Nie bez znaczenia jest wpływ systemów magnetycznych na środowisko pracy. Choć pola magnetyczne wykorzystywane w stalowniach mają zazwyczaj zasięg ograniczony do bezpośredniego otoczenia urządzeń, konieczne jest przestrzeganie norm dotyczących dopuszczalnych poziomów narażenia personelu. Stosuje się oznakowanie stref o podwyższonym natężeniu pola, bariery fizyczne oraz środki organizacyjne, takie jak ograniczenia dostępu dla osób z wszczepionymi urządzeniami medycznymi. Analiza oddziaływania pól magnetycznych obejmuje również wpływ na inne urządzenia, na przykład czujniki, komputery przemysłowe i systemy komunikacji bezprzewodowej.
Perspektywa rozwoju systemów transportu magnetycznego w stalowniach jest ściśle związana z postępem w dziedzinie materiałów magnetycznych, energoelektroniki oraz cyfrowych metod sterowania. Pojawienie się nowych stopów o wysokiej remanencji i odporności termicznej, a także rozwój nadprzewodników wysokotemperaturowych, otwiera drogę do budowy jeszcze bardziej wydajnych elektromagnesów i modułów lewitacyjnych o wyższych siłach nośnych przy mniejszym zużyciu energii. Z kolei integracja z systemami sztucznej inteligencji, analizującymi w czasie rzeczywistym tysiące parametrów procesu, może doprowadzić do opracowania autonomicznych systemów transportowych, które samodzielnie podejmują decyzje logistyczne w ramach całej stalowni.
W wielu zakładach wprowadzane są obecnie pilotażowe instalacje, w których klasyczne suwnice z elektromagnesami zostały wyposażone w funkcje automatycznego prowadzenia po zdefiniowanych trasach, omijania przeszkód oraz identyfikacji ładunku z wykorzystaniem kodów RFID i systemów wizyjnych. Rozwiązania te nie tylko odciążają operatorów od monotonnych zadań, ale także zwiększają przewidywalność i powtarzalność operacji, co przekłada się na lepszą kontrolę całego procesu wytwarzania stali. W miarę jak koszty komponentów elektronicznych spadają, a ich niezawodność rośnie, można oczekiwać, że takie inteligentne systemy transportu magnetycznego staną się standardem w nowoczesnych stalowniach, wspierając transformację przemysłu hutniczego w kierunku bardziej zrównoważonych i efektywnych technologii.
Nie można też pominąć aspektu społecznego i środowiskowego, związanego z implementacją rozwiązań magnetycznych. Ograniczenie hałasu, redukcja emisji pyłów wynikających z mniejszego zużycia elementów mechanicznych oraz lepsza kontrola przepływu złomu i odpadów przyczyniają się do poprawy jakości pracy i zmniejszenia wpływu stalowni na otoczenie. Wprowadzenie nowoczesnych systemów transportu magnetycznego często wiąże się z koniecznością podnoszenia kwalifikacji pracowników, którzy muszą nauczyć się obsługi bardziej złożonych urządzeń i systemów sterowania. Jednocześnie powstają nowe specjalizacje techniczne, związane z diagnostyką urządzeń elektromagnetycznych, projektowaniem układów sterowania czy analizą danych procesowych, co wpływa na rozwój kompetencji w całym sektorze hutniczym.
Systemy transportu magnetycznego, łącząc możliwości nowoczesnej techniki z wymaganiami ciężkiego przemysłu, stają się jednym z filarów dalszej modernizacji stalowni. Wraz z postępem w dziedzinie materiałów, automatyki i cyfrowego modelowania procesów, ich rola będzie się stopniowo zwiększać, umożliwiając tworzenie coraz bardziej wydajnych, elastycznych i bezpiecznych ciągów technologicznych, zdolnych sprostać rosnącym wymaganiom jakościowym, ekonomicznym i środowiskowym.