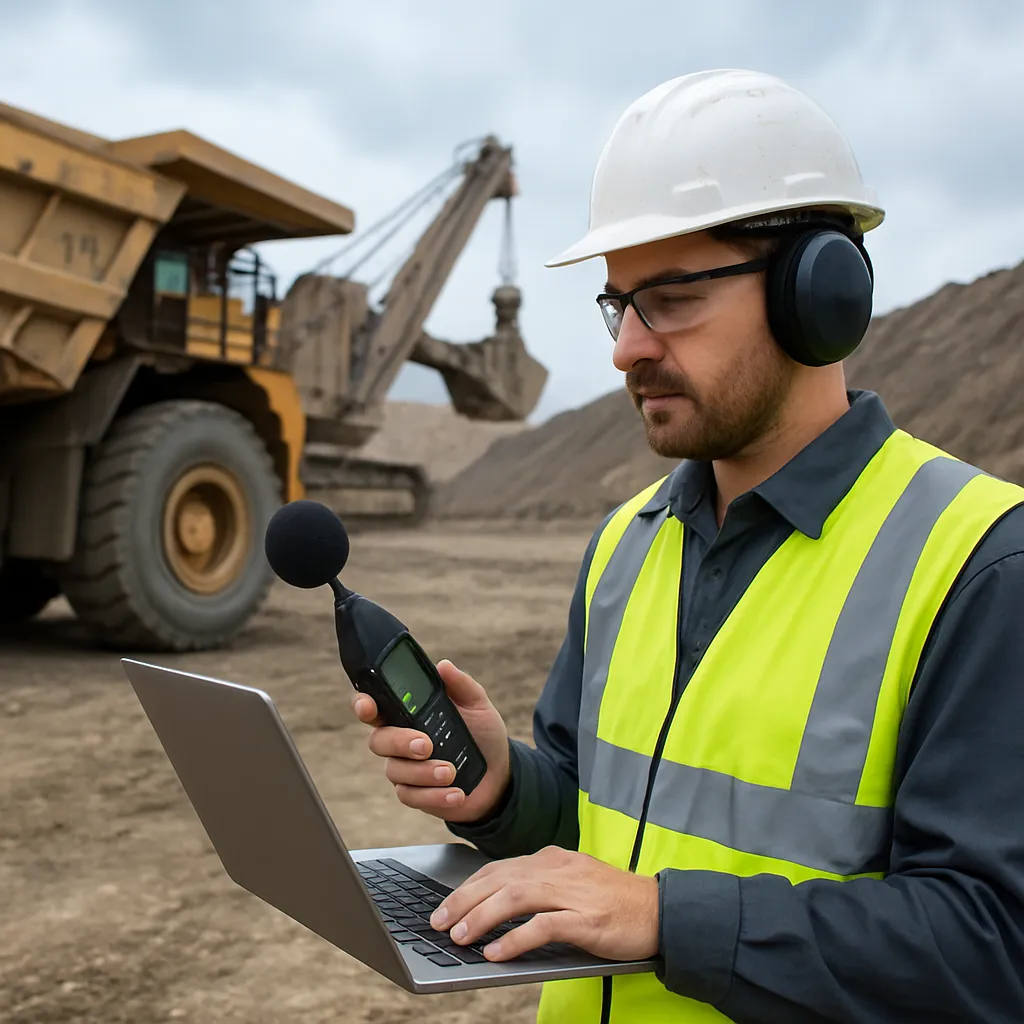
Rosnąca złożoność maszyn stosowanych w przemyśle wydobywczym oraz presja na ograniczanie przestojów i kosztów utrzymania powodują, że klasyczne metody diagnostyki oparte wyłącznie na oględzinach i pomiarach wibracji przestają być wystarczające. Coraz większą rolę odgrywa analiza dźwięku, która pozwala wykrywać uszkodzenia na bardzo wczesnym etapie, często jeszcze przed pojawieniem się wyraźnych symptomów mechanicznych czy spadków wydajności. Dla kopalń odkrywkowych, głębinowych oraz zakładów przeróbczych oznacza to realną szansę na przejście z reaktywnego utrzymania ruchu na strategie predykcyjne, oparte na danych akustycznych zbieranych w sposób ciągły lub okresowy.
Specyfika akustyczna maszyn w przemyśle wydobywczym
Maszyny górnicze pracują w wyjątkowo trudnym środowisku: wysokie zapylenie, podwyższona wilgotność, duże wahania temperatury, intensywne obciążenia udarowe oraz znaczne oddalenie od zaplecza serwisowego. W takich warunkach tradycyjne techniki diagnostyki, oparte na dostępności maszyny w warsztacie czy okresowych kontrolach manualnych, okazują się mało efektywne. Analiza dźwięku staje się jednym z najbardziej praktycznych narzędzi, bo pozwala na zdalne monitorowanie stanu maszyn bez konieczności ingerencji w ich konstrukcję.
Źródła dźwięku w maszynach górniczych są liczne: przekładnie główne i pomocnicze, łożyska toczne i ślizgowe, silniki elektryczne, układy hydrauliczne, mechanizmy gąsienicowe, bębny przenośników taśmowych, kruszarki, przesiewacze oraz wentylatory. Każdy z tych elementów emituje charakterystyczne sygnały akustyczne w stanie prawidłowej pracy, ale też generuje typowe anomalie dźwiękowe w sytuacjach uszkodzeń lub niewłaściwej eksploatacji. W odróżnieniu od klasycznej wibrodiagnostyki, sygnały akustyczne można pozyskiwać nieinwazyjnie, za pomocą mikrofonów instalowanych w pobliżu badanych urządzeń, a nie bezpośrednio na obudowie.
W przemyśle wydobywczym szczególnie istotne jest to, że maszyny często pracują w systemie wielozmianowym, niekiedy 24/7, w trudnodostępnych rejonach. Awaria głównej maszyny urabiającej, np. koparki kołowej czy kombajnu ścianowego, potrafi całkowicie zatrzymać produkcję na znacznej części kopalni. W takich warunkach nawet niewielkie, lecz wcześnie wykryte uszkodzenie łożyska lub przekładni może zdecydować o utrzymaniu ciągłości wydobycia. Szybka identyfikacja niepokojących zjawisk w sygnale akustycznym pozwala zaplanować przestój w dogodnym momencie, z wyprzedzeniem zamówić części zamienne i zorganizować ekipę serwisową.
Charakterystyczną cechą środowiska górniczego jest również wysoki poziom tła akustycznego. W rejonie przenośników, przesiewaczy czy kruszarek dźwięk maszyn nakłada się na odgłosy upadającego urobku, pracę systemów odpylenia, wentylatorów czy pojazdów transportowych. Z punktu widzenia diagnostyki oznacza to, że użyteczne informacje często są ukryte w hałasie o dość szerokim widmie częstotliwości. Konieczne staje się stosowanie zaawansowanych metod filtracji, beamformingu czy aktywnego tłumienia szumów, a także odpowiednie planowanie lokalizacji czujników.
Istotne jest także zrozumienie, że maszyny w kopalniach często pracują w zmiennych warunkach obciążenia. Na przykład przenośniki taśmowe są raz mocno obciążone urobkiem, raz biegną prawie puste; kombajny ścianowe przechodzą przez warstwy o różnej twardości skały; kruszarki pracują w trybie cyklicznym, zależnym od dopływu materiału. Powoduje to zmiany w widmie generowanego dźwięku, które nie zawsze wynikają z uszkodzeń, ale z naturalnej zmienności procesu. W diagnostyce akustycznej istotne jest więc modelowanie zależności między warunkami pracy a charakterystyką dźwięku, tak aby odróżnić sygnały wynikające z uszkodzeń od zmian eksploatacyjnych.
Metodyka pomiaru i analizy dźwięku w maszynach górniczych
Podstawą skutecznej diagnostyki akustycznej jest odpowiedni system pomiarowy. W kopalniach odkrywkowych stosuje się najczęściej sieci mikrofonów montowanych na konstrukcji maszyn lub w ich pobliżu, podłączonych do rejestratorów danych zlokalizowanych w szafach sterowniczych. W zakładach przeróbczych część czujników może być instalowana w obudowach dźwiękochłonnych, aby ograniczyć wpływ zewnętrznego hałasu i poprawić stosunek sygnału do szumu. W wyrobiskach podziemnych bardzo istotna jest odporność sprzętu na wilgoć, zapylenie oraz zgodność z wymaganiami bezpieczeństwa przeciwwybuchowego.
Strategię pomiarową można ogólnie podzielić na trzy podejścia:
- ciągły monitoring akustyczny, gdzie dźwięk rejestrowany jest bez przerwy, a sygnał w czasie rzeczywistym podlega analizie i archiwizacji,
- pomiary okresowe, realizowane przez służby utrzymania ruchu podczas obchodu, z użyciem przenośnych rejestratorów i mikrofonów kierunkowych,
- pomiary ad hoc, wykonywane w odpowiedzi na zgłoszone przez operatora niepokojące odgłosy maszyny.
Do podstawowych parametrów wykorzystywanych w analizie dźwięku należą zarówno wielkości czasowe (np. poziom ciśnienia akustycznego, wartości szczytowe, współczynniki impulsowości), jak i wielkości w dziedzinie częstotliwości (widmo amplitudowe, gęstość widmowa, pasma oktawowe i tercjowe). Dla diagnostyki maszyn górniczych szczególnie ważna jest analiza pasmowa w zakresie od kilkuset herców do kilkudziesięciu kiloherców, gdzie ujawniają się sygnały związane z defektami zębów kół zębatych, uszkodzeniami elementów tocznych łożysk oraz procesami kawitacji w układach hydraulicznych.
Nowoczesne systemy diagnostyczne korzystają ponadto z bardziej zaawansowanych technik, takich jak:
- analiza obwiedni sygnału akustycznego, wykorzystywana do wykrywania impulsowych zdarzeń związanych np. z pittingiem na bieżniach łożysk,
- czasowo-częstotliwościowe reprezentacje sygnału (np. spektrogramy, transformacja falkowa), umożliwiające śledzenie zmian widma w czasie przy zmiennym obciążeniu maszyny,
- metody rozdzielania źródeł (ICA, beamforming), pozwalające na wyodrębnienie sygnałów kluczowych elementów maszyny spośród wielu jednoczesnych źródeł hałasu,
- analiza statystyczna cech sygnału, wykorzystująca m.in. kurtozę, skośność czy miary entropii, w celu identyfikacji anomalii w hałaśliwym otoczeniu.
W kopalniach coraz częściej stosuje się także systemy wizyjno-akustyczne, w których dane dźwiękowe są synchronizowane z obrazem z kamer przemysłowych. Pozwala to korelować pojawienie się nietypowych zdarzeń akustycznych z konkretnymi sytuacjami procesowymi, np. nagłym zakleszczeniem urobku w kruszarce, zablokowaniem taśmy przenośnika przez element metalowy lub nieprawidłowym ustawieniem napinacza.
Podstawową trudnością przy pomiarach akustycznych w zakładach wydobywczych jest zapewnienie powtarzalności i porównywalności danych. Z uwagi na zmieniające się warunki środowiskowe oraz procesowe, konieczne jest definiowanie tzw. warunków referencyjnych, dla których budowane są modele prawidłowej pracy. Mogą to być np. okresy stabilnego obciążenia przenośnika przy określonej prędkości taśmy, praca kombajnu przy znanej twardości warstwy czy bieg jałowy kruszarki. Na podstawie takich referencji tworzy się profile akustyczne, do których porównuje się późniejsze pomiary.
W diagnostyce praktycznej szczególną rolę odgrywa wiedza ekspercka personelu utrzymania ruchu. Operatorzy maszyn od lat polegali na własnym słuchu, identyfikując niepokojące odgłosy, takie jak narastający gwizd przekładni, stukanie w łożyskach czy metaliczny zgrzyt przy rozruchu. W nowoczesnych systemach ta intuicyjna wiedza jest formalizowana: typowe objawy akustyczne są opisywane, katalogowane, a następnie wykorzystywane do tworzenia reguł decyzyjnych i do uczenia algorytmów rozpoznawania wzorców. Dzięki temu doświadczenie pojedynczych specjalistów może zostać przeniesione na cały park maszynowy i kolejne zakłady.
Algorytmy detekcji uszkodzeń i klasyfikacji stanu maszyn
Sam pomiar dźwięku to tylko pierwszy krok. Kluczowe znaczenie ma przetworzenie sygnału i wydobycie z niego cech, które jednoznacznie wskazują na występowanie uszkodzeń. W przemyśle wydobywczym stosuje się w tym celu zarówno klasyczne metody analityczne, jak i zaawansowane algorytmy uczenia maszynowego. Celem jest opracowanie systemów, które będą w stanie samodzielnie identyfikować stan maszyny: od pracy w pełni sprawnej, przez stany alarmowe wczesnych uszkodzeń, po konieczność natychmiastowego zatrzymania.
Podstawowym krokiem jest ekstrakcja cech z sygnału akustycznego. Mogą to być:
- cechy energetyczne (średnia moc sygnału, poziomy RMS w wybranych pasmach częstotliwości),
- cechy widmowe (amplitudy wybranych linii widmowych związanych z prędkością obrotową, zębatkami, elementami tocznymi),
- cechy czasowo-częstotliwościowe (np. rozkład energii w wybranych oknach czasowych podczas rozruchu maszyny),
- cechy statystyczne (kurtoza, wskaźniki impulsowe, współczynniki niestacjonarności).
Następnie cechy te są poddawane analizie porównawczej względem wzorców zbudowanych w oparciu o dane historyczne. W najprostszych systemach stosuje się progi alarmowe, ustalane empirycznie przez diagnostów na podstawie wieloletnich obserwacji. Bardziej zaawansowane narzędzia korzystają z metod wielowymiarowej analizy statystycznej, takich jak PCA (analiza głównych składowych), LDA (analiza dyskryminacyjna) czy algorytmy klasteryzacji, które pozwalają identyfikować nietypowe konfiguracje cech świadczące o potencjalnych uszkodzeniach.
Coraz większe znaczenie mają systemy oparte na uczeniu nadzorowanym i nienadzorowanym. W uczeniu nadzorowanym konieczne jest zgromadzenie bazy danych, w której nagrania dźwiękowe są opisane etykietami stanu maszyny: sprawna, uszkodzone łożysko, pęknięty ząb koła przekładni, niewspółosiowość, luz nadmierny itp. Na tej podstawie trenuje się klasyfikatory, takie jak drzewa decyzyjne, k-NN, SVM czy sieci neuronowe. Ich zadaniem jest przypisanie nowo zarejestrowanego sygnału do jednej z wcześniej zdefiniowanych klas.
Z kolei uczenie nienadzorowane opiera się na analizie danych bez wcześniejszego etykietowania. Algorytmy próbują same znaleźć struktury w zbiorze obserwacji, grupując podobne do siebie przypadki. W praktyce kopalnianej oznacza to możliwość wykrywania nowych, wcześniej nieopisanych typów uszkodzeń, które manifestują się jako odrębne skupiska w przestrzeni cech. Taki tryb pracy jest szczególnie przydatny na etapie wdrażania systemu, kiedy baza wzorców jeszcze się tworzy.
Istotną rolę w nowoczesnej diagnostyce akustycznej odgrywają głębokie sieci neuronowe. Modele konwolucyjne (CNN) potrafią automatycznie wyodrębniać z sygnału dźwiękowego cechy najbardziej istotne dla zadania klasyfikacji, często przewyższając skutecznością metody oparte na ręcznie definiowanych wskaźnikach. Stosuje się także sieci rekurencyjne (RNN, LSTM) do analizy sekwencji czasowych, co pozwala lepiej wychwytywać powolne zmiany stanu maszyny. W przemyśle wydobywczym takie algorytmy są trenowane na danych z wielu podobnych maszyn, pracujących w różnych kopalniach, co umożliwia przenoszenie wiedzy między zakładami.
Przykładem zastosowania tego typu rozwiązań jest monitorowanie stanu przekładni głównych koparek kołowych. Tradycyjnie awarie takich przekładni były wykrywane dopiero na etapie wyraźnego nagrzewania się obudowy, wycieków smaru czy głośnych, metalicznych hałasów słyszanych z dużej odległości. Dzięki analizie dźwięku można dziś wychwycić subtelne zmiany w widmie sygnału, wskazujące na początki pittingu na zębach kół, uszkodzenia elementów tocznych łożysk lub problemy ze smarowaniem. Algorytmy porównują aktualne widmo z danymi historycznymi dla danej przekładni, wykrywając odchylenia jeszcze na długo przed wystąpieniem awarii krytycznej.
Podobnie w przypadku przenośników taśmowych stosuje się algorytmy do wczesnego wykrywania defektów rolek, nierównomiernego bicia bębnów czy uszkodzeń taśmy. Charakterystyczne odgłosy tarcia, stuków lub rytmicznych uderzeń są automatycznie identyfikowane jako odstępstwo od normalnego profilu akustycznego. W połączeniu z danymi o lokalizacji czujników pozwala to na szybką identyfikację sekcji przenośnika wymagającej interwencji.
W przypadku kruszarek i młynów użyteczne okazuje się monitorowanie dźwięków związanych z procesem kruszenia: nagłe zmiany intensywności hałasu, pojawienie się metalicznego brzęczenia przy obecności ciał obcych, czy spadek poziomu dźwięku mogący świadczyć o niewłaściwym podawaniu materiału. Algorytmy detekcji anomalii analizują sekwencje czasowe i w razie przekroczenia ustalonych progów generują alarmy do systemu nadzoru produkcji.
Ważnym aspektem jest przekładanie wyników analizy na decyzje eksploatacyjne. System musi nie tylko wykryć potencjalne uszkodzenie, ale też oszacować jego krytyczność: czy wymaga ono natychmiastowego zatrzymania maszyny, czy też dopuszczalna jest dalsza praca do najbliższego planowanego postoju. W tym celu opracowuje się matryce decyzyjne, które łączą parametry akustyczne z informacjami o znaczeniu danego elementu dla bezpieczeństwa, kosztach naprawy, dostępności części zamiennych oraz harmonogramie produkcji. W kopalniach o dużej skali działania nawet jednorazowe uniknięcie awarii katastrofalnej przekładni lub głównego napędu przenośnika może zrekompensować nakłady na wdrożenie systemu diagnostyki akustycznej.
Integracja diagnostyki akustycznej z systemami utrzymania ruchu i cyfrową kopalnią
Analiza dźwięku staje się integralnym elementem koncepcji cyfrowej kopalni, w której dane z maszyn są zbierane, przetwarzane i wykorzystywane do optymalizacji całego procesu wydobywczego. Kluczowe jest połączenie systemów diagnostycznych z istniejącymi platformami SCADA, MES oraz CMMS, tak aby informacje o stanie maszyn natychmiast przekładały się na działania utrzymaniowe i planistyczne.
W praktyce oznacza to, że wyniki analizy akustycznej są zapisywane w centralnej bazie danych wraz z innymi parametrami eksploatacyjnymi, takimi jak obciążenie prądowe napędów, temperatury łożysk, prędkości obrotowe czy przepływy mediów. Na tej podstawie tworzony jest pełny profil stanu maszyny. Portal diagnostyczny prezentuje te informacje w formie intuicyjnych paneli, pozwalających służbom utrzymania ruchu na szybkie wychwycenie obiektów o podwyższonym ryzyku awarii.
Jednym z najbardziej obiecujących kierunków rozwoju jest połączenie diagnostyki akustycznej z predykcyjnym planowaniem przestojów. Algorytmy prognozowania, korzystające z danych historycznych oraz bieżących trendów zmian cech akustycznych, są w stanie oszacować czas do awarii (Remaining Useful Life) dla poszczególnych komponentów. Na tej podstawie system CMMS może automatycznie proponować harmonogramy wymiany części, uwzględniając planowane postoje, dostępność ekip serwisowych oraz priorytety produkcyjne.
Kluczowym elementem wdrożenia jest także interfejs człowiek–maszyna. Diagnostyka akustyczna generuje ogromne ilości danych, które muszą zostać przedstawione w sposób zrozumiały dla inżynierów i operatorów. Trendy poziomów dźwięku, mapy częstotliwości, wskaźniki anomalii czy przewidywany czas do awarii powinny być dostępne w formie przejrzystych wizualizacji. W wielu kopalniach stosuje się już mobilne aplikacje dla służb utrzymania ruchu, które na bieżąco informują o wykrytych nieprawidłowościach oraz sugerowanych działaniach.
Warto zwrócić uwagę na aspekt kompetencyjny. Wprowadzenie diagnostyki opartej na analizie dźwięku wymaga przeszkolenia personelu nie tylko z obsługi narzędzi programowych, ale także ze zrozumienia podstaw akustyki technicznej i metod interpretacji wyników. Wiedza tradycyjnych diagnostów wibracyjnych jest tu bardzo cenna, bo wiele zjawisk mechanicznych manifestuje się równocześnie w sygnale drganiowym i akustycznym. Integracja obu podejść – wibrodiagnostyki i diagnostyki akustycznej – pozwala osiągnąć wyższą wiarygodność wniosków i lepszą lokalizację źródeł problemów.
Istotne jest również uwzględnienie wymagań prawnych i środowiskowych. W wielu krajach przemysł wydobywczy podlega restrykcyjnym normom dotyczącym hałasu, zarówno w kontekście ochrony słuchu pracowników, jak i oddziaływania na otoczenie kopalni. Systemy akustyczne wykorzystywane do diagnostyki mogą równocześnie monitorować zgodność z tymi normami, umożliwiając szybkie wychwycenie przekroczeń i identyfikację ich przyczyn. Dzięki temu możliwe staje się jednoczesne dbanie o bezpieczeństwo techniczne maszyn i środowisko pracy.
W perspektywie kolejnych lat można spodziewać się dalszej miniaturyzacji i upowszechnienia czujników akustycznych, w tym rozwiązań bezprzewodowych. W połączeniu z sieciami komunikacji przemysłowej nowej generacji (np. 5G w kopalniach odkrywkowych) umożliwi to budowę gęstych sieci pomiarowych, obejmujących nie tylko kluczowe maszyny, ale i mniejsze urządzenia pomocnicze. Dane z takich sieci będą stanowiły fundament dla zaawansowanych modeli cyfrowych bliźniaków, odwzorowujących zachowanie całych linii wydobywczych i przeróbczych.
Rozwój sztucznej inteligencji i metod uczenia głębokiego otwiera drogę do coraz bardziej autonomicznych systemów diagnostyki akustycznej. Z czasem mogą one nie tylko rozpoznawać typowe uszkodzenia, lecz także samodzielnie odkrywać nowe zjawiska, proponować modyfikacje konstrukcyjne i eksploatacyjne maszyn oraz wspierać projektowanie bardziej trwałych i cichszych urządzeń górniczych. Dla przedsiębiorstw wydobywczych oznacza to możliwość dalszej redukcji kosztów operacyjnych, zwiększenia bezpieczeństwa ludzi i infrastruktury oraz lepszego wykorzystania dostępnych zasobów sprzętowych.
Analiza dźwięku, jeszcze niedawno postrzegana głównie jako narzędzie do oceny uciążliwości hałasu, staje się jednym z filarów nowoczesnego, predykcyjnego utrzymania ruchu w górnictwie. Łącząc wyspecjalizowaną aparaturę pomiarową, zaawansowane algorytmy analizy sygnałów oraz doświadczenie inżynierów, przemysł wydobywczy może zbudować spójny ekosystem diagnostyczny. W takim ekosystemie dźwięk przestaje być wyłącznie efektem ubocznym pracy maszyny, a staje się pełnoprawnym nośnikiem informacji o jej stanie technicznym i jakości prowadzonego procesu.