Wydanie 3, rozszerzone o metody i warsztat zakładu. Dane: Eurostat, GUS, KOWR, FAO i źródła wskazane w bibliografii na końcu artykułu. Modele liczbowe mają charakter przykładów dydaktycznych.
Wydanie 3 — rozszerzone metody i warsztat zakładu.
Przemysł spożywczy łączy przetwarzanie surowców z odpowiedzialnością za produkt, który trafia do codziennej diety konsumenta. Wynik przedsiębiorstwa zależy od jednoczesnego panowania nad bezpieczeństwem, jakością, trwałością, kosztem i dostępnością. Każdy z tych obszarów ma własne mierniki, ale decyzje o nich spotykają się na tej samej linii produkcyjnej. Zmiana receptury wpływa na zakupy i etykietę; zmiana opakowania może zmienić trwałość; wzrost wykorzystania linii może zwiększyć zapas. Profesjonalne zarządzanie wymaga dostrzegania tych zależności przed podjęciem decyzji.
Kompendium przedstawia branżę z perspektywy Polski, Unii Europejskiej i światowego systemu żywnościowego. Łączy statystyki gospodarcze z technologią, prawem, organizacją zakładu i rachunkiem ekonomicznym. Rozszerzona część praktyczna obejmuje profile sześciu segmentów, projektowanie badań, nadzór nad zmianami, modele liczbowe oraz plan porządkowania danych i procesów. Materiał jest przeznaczony dla przedsiębiorców, kadry zarządzającej, technologów, specjalistów jakości, studentów i analityków.
Stan opracowania i weryfikacji źródeł: 13 listopada 2026 roku. Daty publikacji i lata danych są rozdzielone. Dane wstępne i szacunki zachowują oznaczenia źródłowe. Przykłady modelowe wykorzystują jawnie przyjęte założenia i służą wyjaśnianiu mechanizmów. Rzeczywiste parametry procesu, kryteria kontroli i okres trwałości wynikają z oceny konkretnego produktu i warunków jego wytwarzania.
Nowa część warsztatowa pogłębia projekt higieniczny, nadzór nad myciem i utrzymaniem technicznym, wiarygodność pomiarów, kwalifikację dostawców, planowanie przy ograniczonej trwałości oraz ciągłość działania. Studium jednej partii łączy bilans masy z ceną kontraktową i analizą wrażliwości. Towarzyszy mu edytowalny arkusz kalkulacyjny z widocznymi założeniami i formułami.
Synteza dla czytelnika
Punktem wyjścia jest prawidłowy zakres analizy. Produkcja artykułów spożywczych i napojów, handel rolno-spożywczy oraz cały system żywnościowy mają różne granice. Dla firmy oznacza to konieczność sprawdzania, czy wskaźnik sektorowy rzeczywiście opisuje jej kategorię produktu, rynek i sposób wytwarzania. Duża wartość eksportu nie jest jeszcze miarą wartości dodanej zakładów, a wielkość odpadów na mieszkańca nie opisuje uzysku konkretnej linii.
Bezpieczeństwo trzeba powiązać z projektem produktu i procesu. Zestaw badań końcowych ma ograniczoną zdolność opisywania całej partii. Mocniejsze podstawy decyzji daje połączenie oceny zagrożeń, walidacji środków kontroli, monitorowania bieżącej produkcji i informacji o środowisku zakładu. Rozdziały branżowe pokazują, dlaczego ta sama technologia nie ma identycznego znaczenia w wyrobie mlecznym, pieczywie i chłodzonym daniu gotowym.
Wynik ekonomiczny wymaga bilansu masy i czasu. Rachunek kosztu surowca powinien uwzględniać, ile zgodnego produktu rzeczywiście powstaje, jakie pozostałości mają wartość i które wymagają zagospodarowania. Lokalną poprawę wydajności urządzenia trzeba odnieść do ograniczenia przepływu całej linii. Jej ewentualne korzyści kosztowe i jakościowe wymagają osobnej oceny. Modele w części operacyjnej prowadzą czytelnika przez te obliczenia, ujawniając ich założenia.
Dane muszą prowadzić do decyzji. Wskaźnik bez właściciela, definicji i ustalonej reakcji może być dekoracją raportu. Dobrze zaprojektowany pomiar pozwala rozróżnić odchylenie procesu, zmianę asortymentu, błąd zapisu i rzeczywistą poprawę. W części wdrożeniowej opisano, jak połączyć pomiar, dokumentację zmiany, odpowiedzialność i sprawdzenie rezultatu.
Rozwój powinien przechodzić wspólną ocenę technologiczną i gospodarczą. Ograniczenie zużycia mediów, automatyzacja, nowe opakowanie i nowa receptura wymagają różnych dowodów powodzenia. Oszczędność pojedynczego zasobu jest jednym z kryteriów. Ostateczna ocena obejmuje również bezpieczeństwo, funkcję produktu, koszty utrzymania, przestoje, popyt i możliwość trwałego utrzymania efektu.
Jak korzystać z opracowania
Dziewięć części prowadzi od obrazu sektora do praktyki przedsiębiorstwa. Tabele służą porównaniom i odczytowi danych, grafiki wyjaśniają mechanizmy, a bibliografia pozwala dotrzeć do materiałów pierwotnych. Przy pracy nad konkretną decyzją warto najpierw ustalić kategorię produktu i zakres obowiązujących wymagań, następnie wybrać odpowiedni model operacyjny, a na końcu sprawdzić kompletność dowodów. Słownik i zestaw pytań diagnostycznych ułatwiają wspólny język rozmowy między produkcją, jakością, finansami i zarządem.
Część I Branża i gospodarka
Zakres przemysłu spożywczego i jego miejsce w gospodarce
Produkcja żywności a cały system żywnościowy
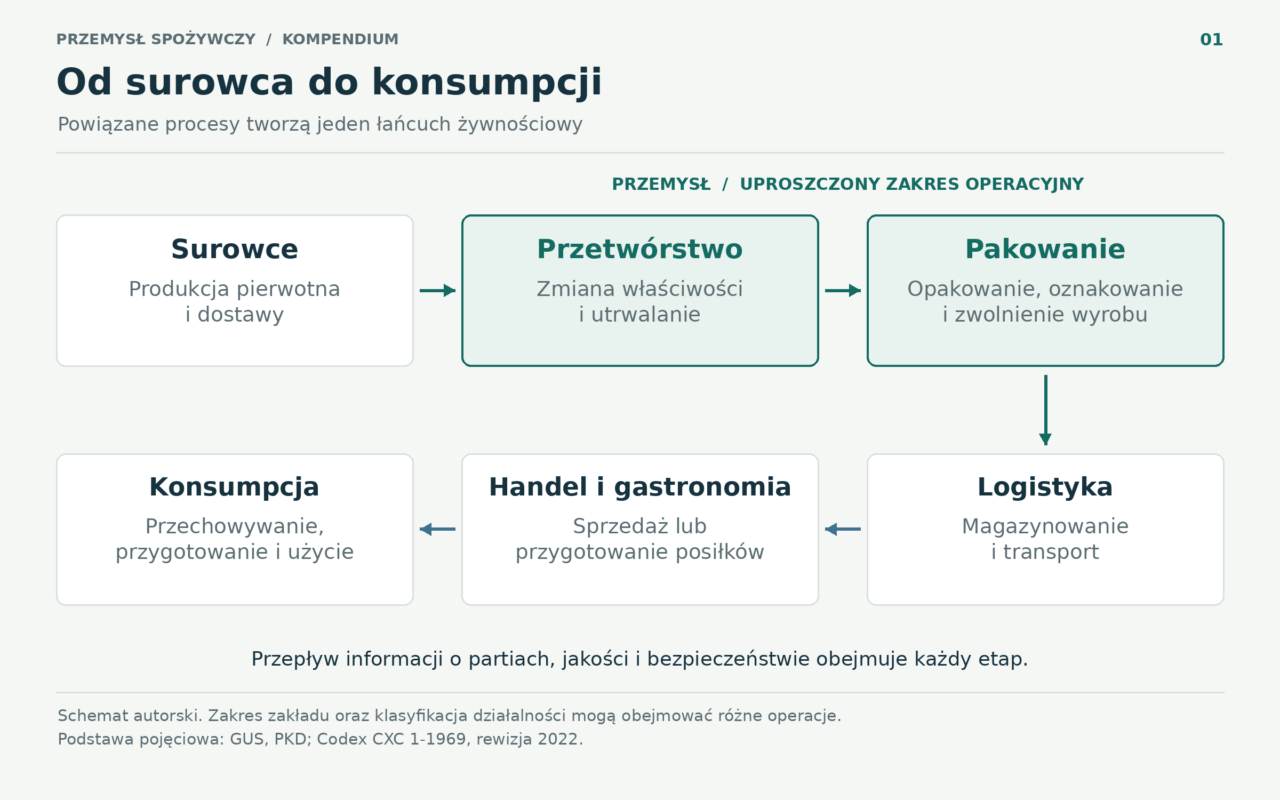
System żywnościowy obejmuje wytwarzanie surowców, ich przetwarzanie, transport, magazynowanie, handel, gastronomię, konsumpcję oraz zagospodarowanie pozostałości. Zakład przetwórczy jest jednym z jego ogniw. Rolnik produkujący zboże, młyn, piekarnia, hurtownia i restauracja mogą pracować nad tym samym strumieniem produktu, ale należą do różnych rodzajów działalności gospodarczej.
W klasyfikacji NACE dział C10 oznacza produkcję artykułów spożywczych, a C11 produkcję napojów. C10 obejmuje również produkcję gotowych pasz i karm. To istotne zastrzeżenie: nazwa agregatu nie oznacza, że każda ujęta w nim działalność dostarcza żywność bezpośrednio ludziom. Tytoń należy do C12. W zależności od roku i systemu sprawozdawczego trzeba także sprawdzić wersję klasyfikacji oraz tablice przejścia między NACE Rev. 2 i Rev. 2.1. 1
| Pojęcie | Co obejmuje | Główna pułapka interpretacyjna |
|---|---|---|
| Produkcja artykułów spożywczych C10 | Działalności przetwórcze, w tym gotowe pasze i karmy | Nie jest to wyłącznie żywność dla ludzi |
| Produkcja napojów C11 | Napoje alkoholowe i bezalkoholowe zgodnie z klasyfikacją | Część zestawień podaje ją oddzielnie |
| Przemysł żywności i napojów C10 oraz C11 | Łączny agregat dwóch działów | Nie obejmuje całego rolnictwa, handlu i gastronomii |
| Handel rolno-spożywczy | Koszyk towarów określony metodologią statystyki handlowej | Może obejmować surowce, pasze i tytoń |
| System rolno-spożywczy | Szerszy układ produkcji, dostaw i konsumpcji | Emisji całego systemu nie można przypisać samym fabrykom |
Źródło: opracowanie zakresów na podstawie Eurostatu, metodologii KOWR i FAO. 1 2 3
Co zakład dodaje do surowca
Wartość wytwarzana przez przetwórstwo może polegać na zmianie postaci surowca, zwiększeniu trwałości, nadaniu określonych cech sensorycznych, przygotowaniu porcji lub ograniczeniu pracy potrzebnej w kuchni. Odbiorca płaci też za powtarzalność: zgodność receptury, dostępność, termin dostawy i możliwość odtworzenia historii produktu.
W praktyce należy rozdzielić wartość dla odbiorcy i koszt jej uzyskania. Dłuższa trwałość może ograniczać zwroty, ale wymagać droższego opakowania albo procesu. Większa liczba wariantów może poprawiać dopasowanie oferty, a jednocześnie wydłużać przezbrojenia i zwiększać ryzyko pomyłki etykiety. Te zależności wyjaśniają, dlaczego wysoka sprzedaż nie przesądza o dobrej rentowności.
Najważniejsze rodzaje działalności
Podział branży według produktu ułatwia orientację, lecz nie wystarcza do oceny ryzyka. Dwa zakłady mięsne mogą wytwarzać odpowiednio surowiec wymagający obróbki i produkt gotowy do spożycia. Ich potrzeby higieniczne, zakres walidacji oraz sposób dystrybucji będą odmienne. Podobnie mleko w proszku, ser i mleko chłodzone mają inne wymagania dotyczące wilgotności, temperatury i opakowania.
| Segment | Przykładowe produkty | Pytanie do przeglądu zakładu |
|---|---|---|
| Mięso i przetwory | Mięso porcjowane, wędliny, konserwy | Czy specyfikacja odróżnia surowiec od wyrobu gotowego? |
| Ryby i owoce morza | Filety, mrożonki, wyroby wędzone | Jak zapisujemy historię dostawy i przechowywania? |
| Mleczarstwo | Mleko, sery, jogurty, proszki | Które zmiany receptury wymagają ponownej oceny procesu? |
| Owoce i warzywa | Soki, przeciery, mrożonki | Jak dokumentujemy zmienność partii surowca? |
| Zboża i piekarnictwo | Mąka, pieczywo, makarony | Jakie dowody uzasadniają przyjęcie dostawy? |
| Oleje i tłuszcze | Oleje rafinowane, margaryny | Jak kontrolujemy historię partii podczas mieszania? |
| Wyroby cukiernicze i przekąski | Czekolada, ciastka, wyroby ekstrudowane | Czy zmiana wariantu aktualizuje plan mycia i etykietę? |
| Napoje | Wody, napoje bezalkoholowe i alkoholowe | Jak łączymy partię rozlewu z opakowaniem? |
| Dania gotowe | Dania chłodzone, mrożone i trwałe | Czy można odtworzyć powiązania wszystkich składników? |
| Pasze i karmy w C10 | Mieszanki paszowe, karma dla zwierząt | Czy ustalono właściwe wymagania dla odbiorcy? |
Dobór przykładów i pytań jest autorską propozycją przeglądu. Nazwy grup działalności należy odczytywać w kontekście klasyfikacji Eurostatu. Tabela nie stanowi pełnej charakterystyki technologicznej segmentów. 1
Europejski przemysł spożywczy i jego znaczenie gospodarcze
W ocenie skali przemysłu spożywczego trzeba najpierw ustalić, jakie działalności obejmuje porównanie. W prezentowanych danych europejskich chodzi o produkcję artykułów spożywczych i napojów, czyli działy C10 i C11 klasyfikacji NACE Rev. 2. Nie jest to suma rolnictwa, przetwórstwa, handlu i gastronomii. Taka granica pozwala analizować działalność zakładów przetwórczych bez przypisywania im całego potencjału gospodarczego systemu żywnościowego. Dane opisujące strukturę branży dotyczą 2023 r., choć publikacje ukazały się później. 4 5
Skala działalności w Unii Europejskiej
| Wskaźnik | Wartość | Rok i zakres | Źródło |
|---|---|---|---|
| Liczba przedsiębiorstw | 308 980 | 2023, UE, produkcja żywności i napojów | Eurostat 4 |
| Liczba pracujących | 4,8 mln | 2023, UE, produkcja żywności i napojów | Eurostat 4 |
| Wartość dodana | 298,6 mld EUR | 2023, UE, produkcja żywności i napojów | Eurostat 4 |
| Udział w liczbie pracujących w przetwórstwie przemysłowym | 15,8% | 2023, UE | Eurostat 4 |
| Udział w wartości dodanej przetwórstwa przemysłowego | 12,1% | 2023, UE | Eurostat 4 |
| Obrót | 1 523 mld EUR | 2023, UE-27, C10 i C11 | FoodDrinkEurope na podstawie Eurostatu 5 |
Obrót i wartość dodana opisują różne aspekty działalności. Obrót pokazuje rozmiar sprzedaży, podczas gdy wartość dodana przybliża wartość wytworzoną przez przedsiębiorstwa po uwzględnieniu zużycia pośredniego. Żaden z tych mierników nie jest automatycznie zyskiem branży. Wzrost sprzedaży wyrażonej w euro może wynikać zarówno ze zwiększenia ilości sprzedanych produktów, jak i ze zmian cen oraz asortymentu. Z kolei liczba pracujących nie oznacza liczby pełnych etatów przeliczeniowych. Porównując wydajność firm, należy sprawdzić, czy stosują tę samą miarę pracy. 5
Wartość dodaną przyjęto z publikacji Eurostatu, a obrót z opracowania FoodDrinkEurope, organizacji branżowej agregującej dane urzędowe. To rozróżnienie ma znaczenie: FoodDrinkEurope podaje wartość dodaną 296 mld EUR, podczas gdy Eurostat przedstawia 298,6 mld EUR. Nie należy uśredniać tych liczb ani traktować ich różnicy jako zmiany gospodarczej. Publikacje mogą korzystać z różnych zestawień i momentów pobrania danych; bez porównania podstawowych tablic nie można rozstrzygnąć przyczyny rozbieżności. 4 5
Branża łączy dużą liczbę małych zakładów z działalnością przedsiębiorstw o znacznej skali. W 2023 r. mikrofirmy i małe przedsiębiorstwa, zatrudniające mniej niż 50 osób, stanowiły 95,8% unijnych producentów żywności i napojów. Jednocześnie duże przedsiębiorstwa, z co najmniej 250 pracującymi, wytwarzały 56,8% wartości dodanej produkcji żywności i 65,2% wartości dodanej produkcji napojów. Podane udziały uwzględniają szacunki Eurostatu. 4
Interpretacja analityczna. Z liczby firm nie wynika wprost rozkład siły rynkowej. Mały zakład może utrzymywać wysoką pozycję w regionalnej niszy, a duży producent korzystać z przewagi zakupowej, większych serii i rozbudowanej dystrybucji. Ocena konkurencji powinna więc uwzględniać kategorię produktu, obszar sprzedaży i kanał dotarcia do klienta. Zestawianie lokalnej piekarni z eksporterem koncentratów spożywczych wyłącznie według przychodu na pracownika pomija różnice technologiczne, produktowe i organizacyjne.
Handel i zmiany produkcji
FoodDrinkEurope szacuje, na podstawie danych Eurostatu, że w 2024 r. eksport żywności i napojów z UE do państw trzecich wynosił około 190 mld EUR, import około 109 mld EUR, a dodatnie saldo około 81 mld EUR. To handel poza obszar Unii, a nie suma całej sprzedaży pomiędzy państwami członkowskimi. Nie należy porównywać tych wielkości bezpośrednio z polskim eksportem rolno-spożywczym, który ma inny zasięg geograficzny i produktowy. 5
Dane o bieżącej koniunkturze trzeba odróżnić od danych strukturalnych. Eurostat podał, że w 2025 r. wartość produkcji sprzedanej artykułów spożywczych w UE, wyrażona w cenach stałych z 2021 r., zwiększyła się o 3,8% względem 2024 r. Wskaźnik dotyczy artykułów spożywczych, bez automatycznego rozszerzenia na napoje. Nie jest też tożsamy z nominalną zmianą obrotu ani z dowolnie wybranym miesięcznym indeksem produkcji przemysłowej. 6
Interpretacja analityczna. Dla przedsiębiorstwa oba rodzaje informacji są potrzebne. Dane strukturalne opisują otoczenie konkurencyjne i skalę sektora. Dane o zmianach produkcji pomagają ocenić kierunek koniunktury. Budżetu firmy nie należy jednak mechanicznie indeksować wzrostem całej branży: wynik konkretnego zakładu zależy od portfela kontraktów, cen surowców, mocy produkcyjnych i popytu na jego kategorie produktów.
Polski przemysł spożywczy w liczbach
Polski przemysł spożywczy należy analizować równolegle przez skalę produkcji, zdolność do tworzenia wartości oraz pozycję w handlu międzynarodowym. Każdy z tych wymiarów odpowiada na inne pytanie. Produkcja sprzedana pokazuje wartość działalności wytwórczej objętej badaniem. Zatrudnienie informuje o zasobach pracy, a eksport o sprzedaży produktów za granicę. Połączenie tych perspektyw jest użyteczne dopiero po sprawdzeniu, czy dane dotyczą tych samych przedsiębiorstw, produktów i okresów.
Według zestawienia GUS za 2024 r. produkcja artykułów spożywczych odpowiadała za 17,7% produkcji sprzedanej przemysłu ogółem w podmiotach o liczbie pracujących co najmniej 10 osób. Przytoczony udział dotyczy przemysłu ogółem, a jego mianownikiem nie jest PKB. Suma wartości produkcji sprzedanej działów C10 i C11 wynosiła około 440,6 mld zł; jest to obliczenie własne na podstawie danych tabelarycznych GUS. 7
Produkcja, zatrudnienie i płace w 2024 roku
| Wskaźnik | Wartość za 2024 r. | Zakres i jednostka |
|---|---|---|
| Produkcja sprzedana artykułów spożywczych | 408 499,6 | mln zł; C10; ceny bieżące bazowe |
| Produkcja sprzedana napojów | 32 138,1 | mln zł; C11; ceny bieżące bazowe |
| Realna zmiana produkcji C10 | +5,5% | rok do roku; ceny stałe |
| Realna zmiana produkcji C11 | −2,6% | rok do roku; ceny stałe |
| Przeciętne zatrudnienie w C10 | 379,5 | tys. etatów |
| Przeciętne miesięczne wynagrodzenie brutto w C10 | 7 132,35 | zł |
Źródło: GUS, Przemysł – wyniki działalności w 2024 r., tablice 1, 10 i 13. Podmioty o liczbie pracujących 10 osób i więcej; klasyfikacja PKD 2007. Wartość produkcji w cenach bazowych nie obejmuje VAT i akcyzy, uwzględnia natomiast dotacje przedmiotowe. 7
W analizie przedsiębiorstwa etaty, osoby pracujące i liczba zatrudnionych powinny być zapisywane jako oddzielne miary. Pierwsza informuje o przeliczeniu wymiaru pracy; kolejne opisują ludzi według przyjętej definicji statystycznej. Podobnie średnie wynagrodzenie opisuje poziom przeciętny, podczas gdy mediana odpowiadałaby na pytanie o płacę środkowej osoby w uporządkowanym zbiorze. Zmiana jednego wskaźnika nie określa automatycznie zmiany drugiego.
Z perspektywy zarządzania szczególnie użyteczna jest równoczesna obserwacja wartości sprzedaży, jej wolumenu oraz marży. Firma może sprzedawać więcej ton, ale uzyskiwać mniej przychodów po spadku cen. Może też zwiększać przychody przy malejącym wolumenie, jeżeli zmienia strukturę produktów albo ceny. Dlatego porównywanie wyników zakładu z agregatem branżowym powinno uwzględniać jego asortyment, model sprzedaży i zakres przetwarzania.
Zmiany klasyfikacji działalności
Wdrożenie PKD 2025 wymaga dodatkowej uwagi przy budowaniu szeregów czasowych. Nowa klasyfikacja obowiązuje od 1 stycznia 2025 r., a przepisy przewidziały stosowanie PKD 2007 dla wcześniej oznaczonych działalności w okresie przejściowym, zasadniczo do 31 grudnia 2026 r.; w określonych sytuacjach zmiana wpisu skraca ten okres. Wykorzystane dane przemysłowe zachowują klasyfikację wskazaną przez GUS. 8
Klucze powiązań pokazują zarówno relacje jeden do jednego, jak i podziały dawnych podklas na kilka nowych. Przykładowo zakres wcześniejszej podklasy pozostałych artykułów spożywczych został rozdzielony między bardziej szczegółowe pozycje. Przy porównywaniu liczby podmiotów należy więc sprawdzić, czy wzrost nowej kategorii wynika z powstawania firm, czy ze zmiany przypisania już istniejących działalności. 9
Ekonomiczna diagnoza przedsiębiorstwa spożywczego
Rozmiar sprzedaży, rentowność i zdolność do finansowania działalności warto analizować jako trzy odrębne warstwy. Firma może rozwijać sprzedaż, a jednocześnie potrzebować coraz większego finansowania zapasów i należności. Może też poprawiać wynik księgowy wskutek zdarzenia, które nie powtórzy się w następnym roku. Profesjonalna analiza powinna zatem prowadzić od danych sektorowych do przyczyn wyniku konkretnego modelu biznesowego: produktu, kanału sprzedaży, technologii i sposobu organizacji dostaw.
Finansowy punkt odniesienia dla Polski
Rocznik Statystyczny Rzeczypospolitej Polskiej 2025 przedstawia wyniki finansowe za 2024 rok dla przedsiębiorstw niefinansowych będących jednostkami prawnymi, prowadzących księgi rachunkowe i mających co najmniej 10 pracujących. W tej populacji przychody ogółem działu produkcji artykułów spożywczych wyniosły 380 790 mln zł, a wynik finansowy netto 16 661 mln zł. Dla produkcji napojów było to odpowiednio 47 972 mln zł i 3 633 mln zł. Są to dane modułu finansowego; nie zastępują produkcji sprzedanej przedstawionej we wcześniejszym rozdziale. 10
| Wskaźnik | Produkcja artykułów spożywczych C10 | Produkcja napojów C11 |
|---|---|---|
| Przychody ogółem w mln zł | 380 790 | 47 972 |
| Wynik finansowy netto w mln zł | 16 661 | 3 633 |
| Wynik netto podzielony przez przychody ogółem | około 4,4% | około 7,6% |
Źródło liczb: GUS, Rocznik Statystyczny RP 2025, dział XXII, tablica 1 (450), strona 554. Ostatni wiersz to obliczenie własne z podanych wartości: 16 661 / 380 790 × 100 oraz 3 633 / 47 972 × 100. Zakres obejmuje jednostki opisane powyżej, bez mikrofirm poniżej progu badania. 10
GUS definiuje wskaźnik rentowności obrotu netto jako relację wyniku finansowego netto do przychodów ogółem. 11 Interpretacja analityczna: przedstawione ilorazy odnoszą się do sum dla badanych działów. Nie pokazują mediany marż przedsiębiorstw ani oczekiwanego wyniku nowego zakładu. Wysoki przychód dużej firmy ma w takim agregacie większe znaczenie niż wynik małego podmiotu. Porównanie własnej firmy z tym zestawieniem powinno uwzględniać kategorię produktu, wykorzystanie mocy, model sprzedaży i strukturę finansowania.
Od wyniku księgowego do decyzji operacyjnej
Propozycja analityczna. Wyjaśnienie zmiany wyniku można uporządkować w pięciu krokach: zmiana cen sprzedaży, zmiana liczby sprzedanych jednostek, zmiana udziału poszczególnych produktów, zmiana kosztów jednostkowych oraz pozostałe zdarzenia. Użyteczność takiego rozkładu zależy od kolejności obliczeń i przyjętej bazy. Metoda powinna być stała między okresami, aby przesunięcie efektu między kategoriami nie wyglądało jak poprawa wyniku.
Przy wzroście sprzedaży warto sprawdzić, czy dodatkowe zamówienie powiększa nadwyżkę po wszystkich kosztach, które rzeczywiście wywołuje. Dłuższa seria może ograniczyć przezbrojenia, lecz odbiorca może wymagać odrębnego opakowania, zapasu bezpieczeństwa i dodatkowej kontroli. W analizie takiego kontraktu należy wyodrębnić koszt rozpoczęcia współpracy oraz koszt utrzymywania jej w kolejnych miesiącach. Jednorazowa korzyść z zagospodarowania wolnej mocy nie przesądza o opłacalności wieloletniego zobowiązania.
Osobnej oceny wymagają przepływy pieniężne. Warto zestawić terminy zakupu surowca i opakowań, czas produkcji, okres magazynowania i termin płatności odbiorcy. Jeśli nowa sprzedaż wydłuża ten cykl, rośnie zapotrzebowanie na kapitał obrotowy. Rozsądny przegląd kontraktu obejmuje więc równolegle rachunek wyniku, harmonogram przepływów pieniężnych oraz możliwości produkcyjne. Jest to propozycja zarządcza, a nie uniwersalny zestaw progów rentowności.
Produktywność i porównywalność przedsiębiorstw
Najpierw definicja miernika
W statystyce strukturalnej Eurostatu pozorna produktywność pracy oznacza wartość dodaną przypadającą na osobę pracującą. Odmiennymi wskaźnikami są obrót na pracującego, wartość dodana na pracownika oraz wartość dodana na godzinę przepracowaną przez pracowników. Eurostat definiuje również wskaźnik nadwyżki operacyjnej brutto względem obrotu netto. Ich podobne nazwy nie oznaczają identycznego licznika i mianownika. 12
| Miernik | Co zestawia | Pytanie przed porównaniem |
|---|---|---|
| Obrót na pracującego | Obrót netto i liczbę pracujących | Czy firmy wykonują podobną część procesu samodzielnie? |
| Pozorna produktywność pracy | Wartość dodaną i liczbę pracujących | Czy zgodne są okres, ceny i definicja pracy? |
| Wartość dodana na godzinę | Wartość dodaną i przepracowane godziny pracowników | Czy ewidencja godzin obejmuje ten sam zakres? |
| Rentowność obrotu netto | Wynik finansowy netto i przychody ogółem | Czy wystąpiły zdarzenia jednorazowe lub istotne koszty finansowe? |
| Wskaźnik nadwyżki operacyjnej brutto | Nadwyżkę operacyjną brutto i obrót netto | Czy nie porównuje się go omyłkowo z zyskiem netto? |
Definicje mierników: Eurostat i GUS. Pytania porównawcze są autorską propozycją analityczną. 12 11
Interpretacja analityczna. Obrót na pracującego może wzrosnąć po przekazaniu części operacji zewnętrznemu wykonawcy, nawet bez poprawy fizycznej wydajności całego łańcucha. Zakład nadal sprzedaje produkt, ale część pracy i kosztu znajduje się poza jego granicą organizacyjną. Podobnie dwa przedsiębiorstwa mogą uzyskiwać różny obrót na osobę, ponieważ jedno kupuje półprodukt, a drugie zaczyna od surowca wymagającego większej liczby operacji.
Porównanie technologii wymaga zatem ustalenia, gdzie zaczyna się i kończy proces. Dla linii pakującej użyteczny może być wynik na godzinę pracy tej linii, a dla całego przedsiębiorstwa również wartość dodana i przepływy pieniężne. Wskaźnik operacyjny nie powinien być automatycznie zastępowany finansowym tylko dlatego, że oba można zapisać jako wynik podzielony przez zasób pracy.
Jak porównywać okresy bez pozornej poprawy
Propozycja analityczna. Porównanie warto rozpocząć od jednorodnej rodziny produktów. Należy zachować ten sam zakres operacji, sposób ujmowania odrzutów oraz definicję czasu dostępnego. W następnym kroku można ocenić wpływ udziału poszczególnych produktów w łącznej produkcji. Dopiero po takim uporządkowaniu wskaźnik zbiorczy nadaje się do interpretacji jako efekt działania zakładu.
Jeżeli w jednym miesiącu rośnie udział krótkich serii albo trudniejszych receptur, pogorszenie średniego wyniku nie dowodzi automatycznie spadku sprawności zespołu. Podobnie poprawa wyniku po ograniczeniu asortymentu może oznaczać prostszy plan produkcyjny, a nie zmianę parametrów maszyny. W raporcie zarządczym warto przedstawić obok siebie rezultat rzeczywisty oraz wynik przeliczony dla stałej struktury produktów, z ujawnioną metodą przeliczenia.
Nie ma potrzeby tworzenia jednego rankingu „najlepszych zakładów”, jeśli dostępne dane obejmują odmienne etapy wytwarzania. Bardziej użyteczne bywa porównanie kilku podobnych procesów oraz ustalenie, która różnica jest możliwa do wyjaśnienia technologią, skalą lub warunkami obsługi klienta. Wniosek o przewadze powinien wskazywać jej źródło i zakres, a także dane potrzebne do jego sprawdzenia.
Struktura sektora i rzeczywista skala działalności
Eurostat rozróżnia przedsiębiorstwo statystyczne i jednostkę prawną. Przedsiębiorstwo może składać się z jednej albo kilku jednostek prawnych, jeżeli tworzą organizację o odpowiedniej autonomii decyzyjnej. W statystyce regionalnej stosowana jest także jednostka lokalna. Zmiana sposobu wyznaczania przedsiębiorstwa oraz konsolidacja przepływów wewnętrznych mogą wpływać na porównywalność szeregu. 13
Interpretacja analityczna. Liczba zarejestrowanych spółek nie jest więc automatycznie liczbą samodzielnych konkurentów, zakładów ani marek. Jedna grupa może prowadzić kilka fabryk i sprzedawać różne marki; jedno przedsiębiorstwo może obsługiwać wiele segmentów. Ocena koncentracji wymaga zdefiniowania produktu oraz obszaru konkurencji. Z samej liczby firm w dziale C10 nie da się ustalić, ilu realnych dostawców ma odbiorca konkretnego składnika o wymaganej specyfikacji.
W analizie zakupowej można uzupełnić udział największych dostawców informacją o ich wspólnych źródłach zaopatrzenia. Dwa niezależne podmioty handlowe mogą korzystać z tego samego zakładu lub regionu surowcowego. Liczba umów nie musi zatem oznaczać rzeczywistego rozproszenia ryzyka. Jest to autorska rekomendacja dotycząca oceny łańcucha dostaw; jej zastosowanie wymaga sprawdzonych informacji o konkretnych partnerach.
Klasa wielkości w tabeli statystycznej nie jest też pełną oceną statusu MŚP na potrzeby programu wsparcia. Komisja Europejska wskazuje zarówno próg zatrudnienia, jak i kryterium obrotu lub sumy bilansowej oraz potrzebę uwzględnienia właściwych powiązań między przedsiębiorstwami. Dla MŚP ogólny próg to mniej niż 250 osób i roczny obrót nieprzekraczający 50 mln EUR lub suma bilansowa nieprzekraczająca 43 mln EUR. Samo zatrudnienie poniżej progu nie wystarcza do rozstrzygnięcia statusu konkretnej firmy. 14
W praktycznym opisie podmiotu warto podać, czy analizuje się pojedynczy zakład, spółkę, przedsiębiorstwo statystyczne czy grupę. Tak przygotowana metryka ułatwia późniejsze porównanie udziału eksportu, zatrudnienia, mocy oraz nakładów inwestycyjnych. Powinna także wskazywać, czy proces obejmuje własną logistykę, magazyny i działalność handlową, ponieważ te granice zmieniają sens wielu wskaźników.
Handel zagraniczny produktami rolnymi i spożywczymi
Według KOWR wartość eksportu towarów rolno-spożywczych w 2025 r. wyniosła 58,4 mld EUR, importu 38,6 mld EUR, a nadwyżki handlowej 19,8 mld EUR. Dane za ten rok zostały oznaczone w raporcie jako wstępne. Wszystkie trzy wielkości opisują handel zagraniczny w szerokim zakresie rolno-spożywczym. 2
Wartość eksportu od 2019 do 2025 roku
| Rok | Eksport rolno-spożywczy w mld EUR |
|---|---|
| 2019 | 31,8 |
| 2020 | 34,3 |
| 2021 | 37,6 |
| 2022 | 47,9 |
| 2023 | 52,1 |
| 2024 | 53,8 |
| 2025 | 58,4 |
Źródło: KOWR na podstawie danych Ministerstwa Finansów, raport z 16 lutego 2026 r. Wartości bieżące w EUR; 2025 r. — dane wstępne. Zachowano jednolity szereg historyczny z jednego wydania. 2
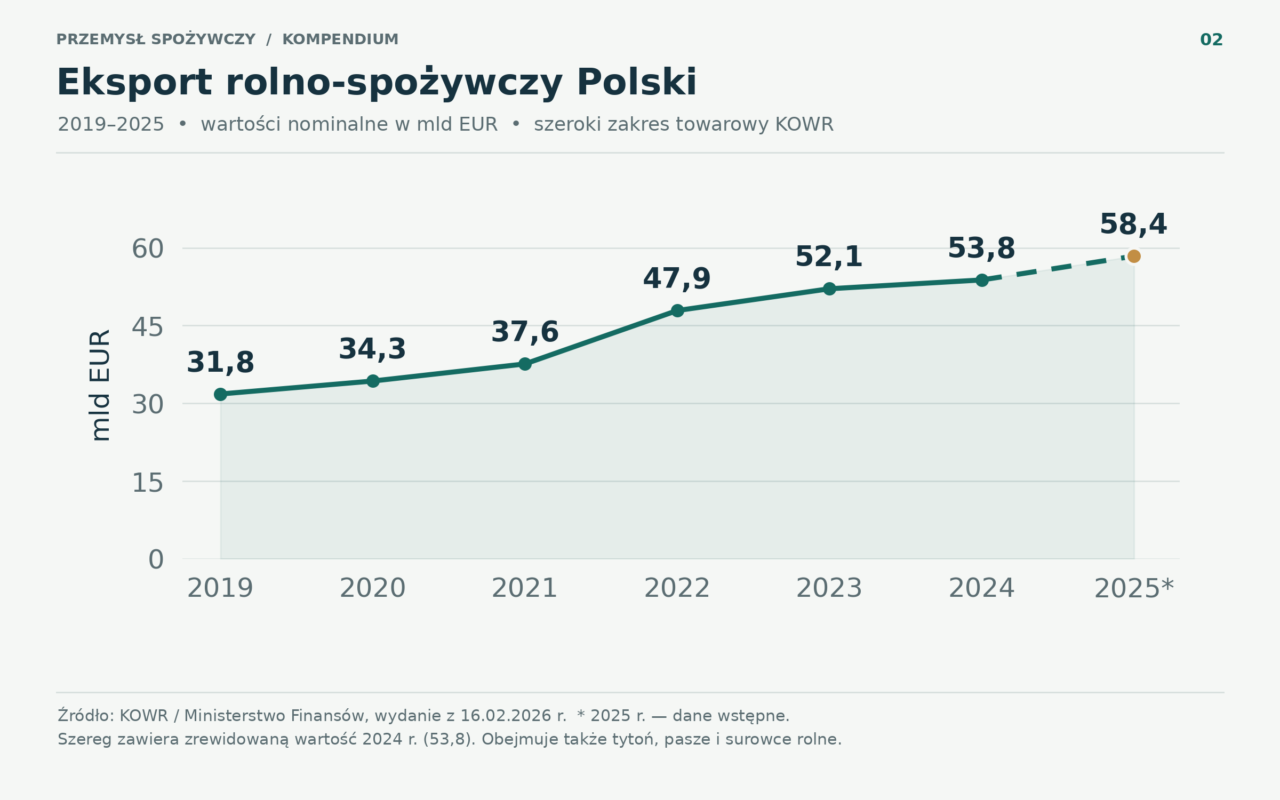
Porównanie skrajnych wartości daje nominalny wzrost eksportu o około 83,6%; to obliczenie własne na opublikowanych, zaokrąglonych kwotach. Wynik łączy zmiany ilości, cen oraz struktury sprzedawanych towarów. Sam nie określa wzrostu fizycznej produkcji ani wzrostu dochodów wszystkich producentów. Do takich wniosków potrzebne byłyby odpowiednio dane ilościowe i wyniki ekonomiczne przedsiębiorstw.
Wartość eksportu nie jest również miarą krajowej wartości dodanej. W sprzedawanym za granicę produkcie mogą być zawarte koszty importowanych składników, opakowań lub innych nakładów. Dla przedsiębiorstwa oznacza to konieczność analizy całego rachunku kontraktu: przychodu, kosztu wytworzenia, logistyki, finansowania i ryzyka kursowego. Duże zamówienie eksportowe może być atrakcyjne dla wykorzystania mocy, a jednocześnie stawiać wysokie wymagania dotyczące kapitału obrotowego.
Nadwyżka handlowa także wymaga ostrożnej interpretacji. Pokazuje dodatnią różnicę między wartością eksportu i importu w zdefiniowanej grupie towarów. Ocena odporności systemu żywnościowego wymaga dodatkowo danych o dostępności poszczególnych produktów, koncentracji dostawców, zapasach i możliwościach zastępowania surowców. Kraj może mieć dodatnie saldo całej grupy, a jednocześnie istotnie polegać na imporcie wybranego składnika.
Główne grupy produktów eksportowych
| Wybrana grupa towarowa | Eksport w 2025 r. w mld EUR | Udział w eksporcie rolno-spożywczym |
|---|---|---|
| Mięso, przetwory mięsne i żywiec | 12,8 | 22% |
| Ziarno zbóż i przetwory | 6,4 | 11% |
| Tytoń i wyroby tytoniowe | 5,8 | 10% |
| Cukier i wyroby cukiernicze | 4,9 | 8% |
| Produkty mleczne | 3,9 | 7% |
| Ryby i przetwory | 3,4 | 6% |
| Warzywa i przetwory | 2,7 | 5% |
| Owoce i przetwory | 2,4 | 4% |
Źródło: KOWR, dane wstępne. Tabela przedstawia wybrane grupy. Udziały zostały zaokrąglone przez źródło. Tytoń pozostawiono w zestawieniu, aby zachować zakres statystyki. 2
Struktura ta pozwala formułować pytania o model konkurowania. Dla produktu o niewielkim stopniu przetworzenia analizę można rozpocząć od jakości surowca, wydajności, skali partii i kosztu dostawy. W przypadku wyrobu recepturowego dochodzą możliwości różnicowania smaku, wygody użycia, opakowania i komunikacji marki. W obu modelach ostateczny wynik zależy od wartości, jaką klient przypisuje produktowi, oraz od kosztu spełnienia jego wymagań.
Nie należy jednak przypisywać jednolitej rentowności całym kategoriom. W jednej grupie statystycznej mogą znajdować się wyroby o różnych cenach, technologii, trwałości i sposobie dystrybucji. Nawet w obrębie jednego zakładu produkt rentowny przy dużej partii może przestać pokrywać pełny koszt po uwzględnieniu krótkich serii, przezbrojeń, strat opakowań i dodatkowej kontroli jakości. Takie rozliczenie powinno być prowadzone na poziomie produktu lub rodziny produktów.
Unia Europejska jako główny rynek zbytu
W 2025 r. na rynek UE trafiły polskie towary rolno-spożywcze o wartości 43,9 mld EUR, co odpowiadało 75% eksportu tej grupy. Niemcy odpowiadały za 14,8 mld EUR, Francja za 4,0 mld EUR, a Niderlandy za 3,4 mld EUR. Poza UE istotnym odbiorcą było Zjednoczone Królestwo z wartością 4,4 mld EUR. Są to wartości sprzedaży według kierunków handlu raportowanych przez KOWR. 15
Dla oceny koncentracji odbiorców poziom kraju powinien zostać uzupełniony poziomem klienta. Sprzedaż do kilku państw nie zapewnia szerokiego rozłożenia ryzyka, jeżeli zamówieniami zarządza jeden nabywca. Odwrotnie, odbiorcy działający na tym samym rynku mogą mieć różne kanały sprzedaży, grupy konsumentów i profile płatnicze. W praktycznej analizie należy rozróżnić koncentrację geograficzną, koncentrację kontrahentów i koncentrację asortymentu.
Również kraj wykazywany w danych handlowych nie daje pełnego obrazu końcowej konsumpcji produktu. W sprzedaży przez dystrybutora potrzebna jest wiedza o dalszym obrocie i dostępności danych o popycie. Producent podejmujący decyzję o inwestycji powinien ustalić, czy wzrost zamówień pochodzi z trwałego rozwoju sprzedaży, zwiększania zapasów przez pośrednika, promocji czy jednorazowego kontraktu. Każda z tych sytuacji może wymagać innego planu mocy i zapasów.
Eksport jako wybór modelu biznesowego
Towar przekraczający granicę i przedsiębiorstwo będące eksporterem
Statystyka handlu towarowego i analiza przedsiębiorstw eksportujących mają odmienne jednostki obserwacji. Eurostat tworzy zestawienia Trade by Enterprise Characteristics przez łączenie informacji handlowych z rejestrem przedsiębiorstw. Zakres takiego powiązania zależy między innymi od możliwości identyfikacji podmiotu i sposobu ujmowania brakujących danych. 16 Jest to użyteczne uzupełnienie statystyk według towarów, gdy pytanie dotyczy charakterystyki firm prowadzących wymianę, a nie samej wartości określonego koszyka produktów.
Interpretacja analityczna. Wysoka wartość sprzedaży do danego kraju może uzasadniać dalsze badanie rynku, ale nie stanowi dowodu dostępności rentownego kontraktu dla dowolnego producenta. Odbiorca może oczekiwać innego rozmiaru opakowania, profilu jakościowego, pozostałego okresu trwałości lub częstotliwości dostaw. Statystyka zagregowana nie pokazuje tych warunków. Decyzję wejścia na rynek warto więc prowadzić od segmentu i konkretnego kanału sprzedaży do konfiguracji produktu oraz modelu obsługi.
Rachunek ekonomiczny rynku docelowego
| Obszar | Informacja potrzebna przed decyzją | Znaczenie dla rachunku |
|---|---|---|
| Produkt i kanał sprzedaży | Specyfikacja, opakowanie, odbiorca końcowy | Koszt dostosowania oferty |
| Dostawa | Częstotliwość, wielkość zamówienia, odpowiedzialność stron | Koszt transportu i zapasu |
| Trwałość | Wymagany okres pozostały w chwili dostawy | Zapas czasu i możliwe zwroty |
| Rozliczenie | Waluta, termin płatności, zabezpieczenia | Finansowanie należności i ekspozycja kursowa |
| Jakość obsługi | Zasady reklamacji, wymiany i dokumentowania zgodności | Koszt utrzymania kontraktu |
| Zależność | Udział odbiorcy w sprzedaży i wykorzystaniu mocy | Skutek utraty lub opóźnienia zamówienia |
Tabela jest propozycją zakresu analizy, a nie listą wymagań dla każdego rynku. Obowiązki prawne i dokumenty należy ustalić dla konkretnego produktu, kraju oraz uzgodnionego sposobu dostawy.
W kalkulacji warto pokazać osobno cenę fakturową i kwotę pozostającą po kosztach obsługi danego kanału. Premia cenowa może być związana z dodatkową usługą, ryzykiem zapasu albo dłuższym oczekiwaniem na płatność. Porównanie rynku krajowego i eksportu powinno zatem odnosić się do tej samej definicji wyniku i tego samego etapu odpowiedzialności za produkt. Taki rachunek jest szczególnie ważny, gdy zakład obsługuje równocześnie różne modele dystrybucji.
Ekspozycję kursową warto analizować łącznie po stronie przychodów i zakupów. Samo wystawienie faktury w euro nie opisuje całego ryzyka, jeżeli część surowców lub opakowań również kupowana jest w tej walucie. Ocena powinna uwzględniać terminy przepływów, ponieważ zbieżność waluty bez zbieżności czasu nie daje tego samego efektu. Konkretny sposób zabezpieczenia należy dobrać do przepływów i polityki firmy; dane sektorowe nie wskazują jednej właściwej strategii.
Propozycja końcowego testu decyzji. Przed przyjęciem większego kontraktu warto policzyć wariant bazowy oraz oddzielne warianty opóźnienia płatności, większego kosztu dostawy i niższego wykorzystania zamówionej mocy. Założenia powinny być jawne, a warianty służyć sprawdzeniu wrażliwości rachunku. Nie są prognozą wystąpienia zdarzeń. Wynikiem analizy ma być rozpoznanie warunków, od których zależy opłacalność i wykonalność dostawy, wraz z planem pomiaru po uruchomieniu sprzedaży.
Ceny w łańcuchu dostaw i przenoszenie kosztów
Narzędzie Eurostatu Food Price Monitoring Tool zestawia wskaźniki cen na kolejnych etapach łańcucha: surowców rolnych, importu, produkcji krajowej i sprzedaży konsumentom. Takie szeregi pomagają obserwować kierunek oraz opóźnienia zmian. Metodologia zwraca uwagę na różnice zakresów i na znaczenie kosztów innych niż surowiec rolny, w tym pracy, energii i transportu. 17
Interpretacja analityczna. Różnica między dynamiką dwóch indeksów nie jest marżą pieniężną przetwórcy. Indeksy mierzą zmianę względem określonej podstawy, a nie pełny rachunek kosztów tego samego produktu. Na cenę końcową wpływają również uzysk, receptura, opakowanie, usługi oraz warunki umowy. Bez znajomości tych elementów nie można obliczyć zysku zakładu przez odjęcie indeksu cen rolnych od indeksu cen detalicznych.
Przykładowo wzrost ceny surowca o określony procent nie musi uzasadniać takiej samej procentowej podwyżki całego wyrobu. Znaczenie ma udział tego surowca w koszcie jednostki, moment jego zakupu i ilość potrzebna do wytworzenia produktu. Z kolei spadek bieżącego notowania może nie dotyczyć od razu zapasu kupionego wcześniej. Są to zależności rachunkowe; wielkość efektu powinna wynikać z danych konkretnej receptury i umowy.
Propozycja dla zakładu. Przy przeglądzie cen warto oddzielić koszt surowca, opakowania, przerobu oraz obsługi dostawy. Dla każdej części należy wskazać źródło danych i moment aktualizacji. Jeżeli kontrakt przewiduje indeksację, wskaźnik powinien odpowiadać rzeczywistemu składnikowi kosztu i uzgodnionej formule. Publiczny indeks może być punktem odniesienia, ale nie zastępuje sprawdzenia specyfikacji zakupowej, rabatów i warunków dostarczenia.
Rozdzielenie cen, kosztów i wartości dodanej jest również przedmiotem działania unijnego obserwatorium łańcucha rolno-spożywczego AFCO. Komisja opisuje jego zadanie jako poprawę przejrzystości tych zależności z zachowaniem poufności i zasad konkurencji. 18 Dla pojedynczego przedsiębiorstwa praktyczny wniosek polega na dokumentowaniu własnego rachunku, a nie zakładaniu, że jeden publiczny indeks wyjaśni wynik wszystkich uczestników rynku.
Część II Produkt i technologia
Od pomysłu na produkt do powtarzalnej produkcji
Specyfikacja powstaje przed uruchomieniem linii
Rozwój produktu warto rozpocząć od jasnego opisu odbiorcy i sposobu użycia. Inaczej projektuje się składnik dla piekarni, inaczej porcjowany posiłek do podgrzania, a jeszcze inaczej żywność gotową do spożycia bez dodatkowej obróbki. Ten opis wyznacza wymagania dotyczące bezpieczeństwa, opakowania, oznakowania, trwałości i dystrybucji.
Dokumentacja powinna łączyć recepturę, specyfikacje surowców, sekwencję operacji, kryteria akceptacji i instrukcje przechowywania. Sam spis składników nie opisuje produktu przemysłowego. Znaczenie ma także tolerancja masy porcji, dopuszczalna zmienność surowca, sposób dozowania, kolejność mieszania, zachowanie podczas transportu oraz warunki po otwarciu.
Próbę laboratoryjną trzeba odróżnić od wdrożenia przemysłowego. Większa objętość zmienia przepływ ciepła i masy, intensywność mieszania oraz czas przebywania materiału w urządzeniu. Z tego wynika praktyczna potrzeba prób na instalacji docelowej i oceny produktu z różnych momentów cyklu, w tym rozruchu oraz końca partii. Zgodność jednej próbki z oczekiwaniem nie opisuje całego procesu.
Dostawca i przyjęcie surowca
Specyfikacja zakupowa powinna wskazywać właściwości ważne dla dalszej produkcji, sposób identyfikacji partii oraz wymagane dokumenty. Dla jednego procesu podstawowe będzie białko i wilgotność surowca, dla innego dojrzałość, rozdrobnienie albo profil mikrobiologiczny. Dostawca, który mieści się w bardzo szerokiej specyfikacji handlowej, może mimo to powodować trudności technologiczne.
Przykład organizacyjny. W rejestrze dostaw można odrębnie zapisywać status dostawcy, wynik kontroli przyjęcia oraz decyzję o zwolnieniu partii do produkcji. Taki układ ułatwia wskazanie osoby odpowiedzialnej za każdą decyzję.
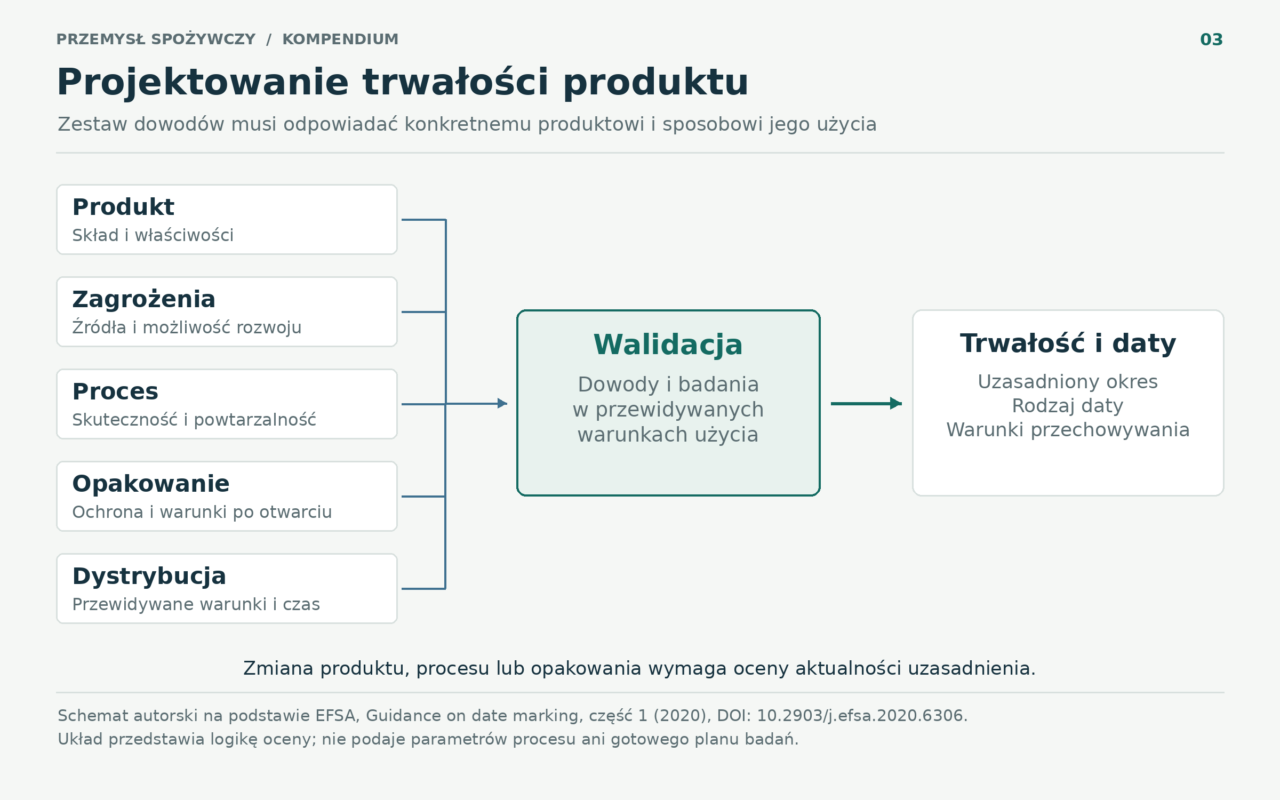
Trwałość produktu jako wynik badań
Trwałości nie należy wyznaczać wyłącznie na podstawie praktyki konkurenta. Znaczenie mają właściwości produktu, zastosowany proces, możliwość ponownego zanieczyszczenia, opakowanie oraz racjonalnie przewidywalne warunki przechowywania. EFSA wskazuje, że wybór rodzaju daty i ustalenie okresu trwałości wymagają podejścia właściwego dla konkretnego produktu. Ocena bezpieczeństwa i ocena pogorszenia jakości odpowiadają na różne pytania. 19
Projekt badania powinien odzwierciedlać rzeczywisty sposób dystrybucji i użycia. Przyjęcie wygodnych warunków laboratoryjnych, których nie da się utrzymać w łańcuchu dostaw, osłabia użyteczność wyniku. Zmiana dostawcy, receptury, linii lub materiału opakowaniowego powinna uruchamiać ocenę, czy wcześniejsze uzasadnienie trwałości nadal pozostaje adekwatne.
Technologie przetwarzania i utrwalania żywności
Proces dobiera się do zagrożeń i cech produktu
Technologia ma uzyskać konkretny efekt: oddzielenie składnika, ukształtowanie struktury, ograniczenie rozwoju mikroorganizmów albo zmniejszenie ich liczby. Część operacji służy kilku celom równocześnie. Dobór procesu wymaga zatem pogodzenia bezpieczeństwa, jakości, wydajności i zużycia zasobów. Samo zastosowanie nowoczesnego urządzenia nie potwierdza, że uzyskano wymagany efekt.
| Metoda | Główny mechanizm | O czym trzeba pamiętać |
|---|---|---|
| Chłodzenie | Spowalnianie przemian i wzrostu części drobnoustrojów | Nie jest etapem wyjaławiania |
| Zamrażanie | Ograniczenie dostępności wody i tempa przemian | Nie gwarantuje usunięcia wszystkich zagrożeń |
| Pasteryzacja | Inaktywacja wybranych drobnoustrojów przez ciepło | Efekt zależy od produktu i pełnej historii obróbki |
| Sterylizacja prowadząca do sterylności handlowej | Uzyskanie stabilności mikrobiologicznej w założonych warunkach | Wymaga walidacji procesu i szczelności opakowania |
| Suszenie i zagęszczanie | Usuwanie wody | Zawartość wody i jej aktywność to różne wielkości |
| Fermentacja | Kontrolowana aktywność mikroorganizmów | Wynik zależy od kultury, surowca i warunków |
| Zakwaszanie i inne bariery | Tworzenie warunków ograniczających zagrożenia | Bariery wymagają oceny łącznego działania |
| HPP | Oddziaływanie wysokiego ciśnienia | Nie zastępuje automatycznie dowolnego procesu cieplnego |
| Pakowanie próżniowe lub MAP | Zmiana atmosfery wokół produktu | Nie zastępuje higieny ani wymaganej temperatury |
Źródła: podstawy technologiczne JRC; dla HPP ocena EFSA. Tabela opisuje mechanizmy, a nie zatwierdzone parametry produkcyjne. 20 21
Temperatura nie opisuje całej obróbki
Przy ocenie procesu cieplnego należy rozpatrywać czas i temperaturę w produkcie, a nie jedynie odczyt nastawy urządzenia. Znaczenie mają lepkość, wielkość porcji, sposób przepływu oraz miejsce nagrzewające się najwolniej. Opis technologiczny powinien uwzględniać odchylenia i sposób postępowania z produktem, który nie otrzymał wymaganej obróbki.
Analogicznie praca zamrażarki nie jest tożsama z uzyskaniem pożądanego stanu w całej partii. Różnica między temperaturą otoczenia, powierzchni i wnętrza produktu ma znaczenie dla kontroli procesu. Przy projektowaniu pomiaru należy najpierw ustalić, jaką decyzję ma umożliwić wynik i w którym miejscu pomiar jest reprezentatywny.
Woda i kwasowość jako elementy projektu
Wilgotność opisuje ilość wody w materiale, a aktywność wody jej dostępność dla procesów biologicznych i fizykochemicznych. Nie są to wskaźniki wymienne. Dwa produkty o podobnej wilgotności mogą mieć odmienną trwałość. Odczyn pH, aktywność wody, atmosfera i temperatura działają wspólnie, dlatego nie należy oceniać jednej bariery w oderwaniu od pozostałych. Takie podejście wykorzystuje również EFSA w ocenie okresu trwałości. 19
Praktycznym skutkiem jest konieczność kontroli cech końcowego produktu, a nie wyłącznie ilości dodanego składnika. Wpisana w recepturę dawka substancji zakwaszającej nie daje automatycznie identycznego wyniku przy zmiennej zdolności buforowania surowca. Projekt tolerancji procesu powinien uwzględniać tę zmienność.
Fermentacja i technologie wysokiego ciśnienia
Fermentacja może kształtować smak, strukturę i trwałość. Wymaga jednak określonej kultury, kontroli przebiegu oraz zapobiegania zanieczyszczeniom. Nie każdy spontanicznie fermentujący produkt spełnia te same wymagania bezpieczeństwa. W analizie technologicznej należy rozróżniać fermentację tradycyjną, wytwarzanie biomasy mikroorganizmów oraz fermentację ukierunkowaną na produkcję określonego składnika. Kwalifikacja prawna zależy od produktu i procesu, w tym od przepisów o nowej żywności. 22
HPP, czyli przetwarzanie wysokociśnieniowe, może ograniczać liczbę drobnoustrojów przy stosunkowo niewielkim wpływie na niektóre cechy produktu. EFSA wykazała, że skuteczność zależy między innymi od matrycy żywności, drobnoustroju, czasu i ciśnienia. Nie można przenosić zatwierdzonego efektu z jednego produktu na wszystkie pozostałe ani utożsamiać HPP ze sterylizacją. Przemysłowe wdrożenie wymaga również zgodnego opakowania i potwierdzonej trwałości. 21
Profile technologiczne kluczowych segmentów
Praktyczna analiza zakładu zaczyna się od ustalenia rodziny produktów, ich przeznaczenia i miejsca ostatniego skutecznego działania ograniczającego zagrożenia. Poniższe profile rozwijają te zależności dla sześciu segmentów. Opisane ścieżki są przykładami typowych układów, a proponowane zestawy pomiarów stanowią autorskie narzędzie planowania. Szczegółowe kryteria akceptacji wynikają z konkretnego produktu, przepisów, walidacji i uzgodnionej specyfikacji. Samo podobieństwo nazwy handlowej nie wystarcza do przeniesienia parametrów procesu.
Mięso i przetwory gotowe do spożycia
Rozbiór, rozdrabnianie, mieszanie, obróbka, chłodzenie i pakowanie tworzą odmienne układy zależnie od rodzaju wyrobu. W części surowej podstawowe znaczenie mają stan materiału, higiena operacji oraz kontrola czasu i temperatury. Rozdrobnienie i mieszanie zmieniają sposób rozprowadzenia zanieczyszczeń oraz powiązania między partiami. Kodeks Codex dla mięsa łączy ocenę surowca, warunki zakładu i kontrolę operacji, zamiast sprowadzać bezpieczeństwo do jednej kontroli końcowej. Rozdzielenie operacji surowych i dalszego postępowania z wyrobem po obróbce wymaga przeanalizowania także narzędzi, personelu, pojemników i przemieszczanych materiałów. 23
W wyrobach RTE istotnym zagrożeniem jest wtórne zanieczyszczenie Listeria monocytogenes oraz jej możliwy wzrost podczas przechowywania. EFSA wskazuje, że ryzyko zależy między innymi od poziomu zanieczyszczenia, właściwości żywności, czasu i temperatury. Krojenie oraz przepakowanie po obróbce mogą więc tworzyć odrębny problem technologiczny. Produkt bez dalszego etapu ograniczającego zagrożenie powinien być oceniany z uwzględnieniem całej drogi do spożycia. Parametry receptury i rzeczywisty okres przechowywania są częścią tej oceny, również po zmianie formatu sprzedaży. 24
Proponowany zestaw danych zakładowych. Dla rodziny produktów warto połączyć wyniki przyjęcia surowca, historię obróbki, uzysk, wyciek, masę porcji i ocenę tekstury z informacją o linii krojenia oraz partii opakowania. Jakość sensoryczna i powtarzalność składu powinny mieć odrębne kryteria od bezpieczeństwa. W analizie przyczyn reklamacji pomocne jest rozdzielenie problemów pochodzących z surowca, obróbki oraz czynności wykonywanych po niej.
Przed zmianą grubości produktu, prędkości linii albo wielkości partii proponuje się porównać rozkład parametrów, a nie tylko ich średnią. Próba powinna objąć najbardziej wymagający wariant z planowanego zakresu i wskazać, jakie odchylenia wymagają zatrzymania wyrobu. Przy zmianie opakowania dodatkowym pytaniem jest utrzymanie wcześniej wykazanej trwałości oraz akceptowalnego wycieku przez cały deklarowany okres.
W analizie ekonomicznej warto osobno zapisać masę skierowaną do kolejnego etapu, masę produktu zgodnego i przyczynę odrzutów. Zestawienie wyłącznie uzysku całej zmiany utrudnia ustalenie, czy różnica powstała podczas obróbki, porcjowania czy pakowania. Taki podział jest propozycją sposobu lokalizowania problemu, a nie branżową normą wydajności.
Mleczarstwo
Mleczarnię najlepiej opisywać przez strumienie białka, tłuszczu, wody i składników rozpuszczonych. Mleko spożywcze, produkt fermentowany, ser oraz proszek mleczny mają różne cele operacji i odmienne punkty kontroli. Kodeks Codex dla mleka zwraca uwagę na stan surowca, higienę pozyskiwania, pozostałości leków weterynaryjnych, warunki transportu i właściwe połączenie środków kontroli. Pozostałości niektórych leków mogą mieć znaczenie również dla przydatności mleka do produkcji fermentowanej. Obróbkę oraz zabezpieczenie przed ponownym zanieczyszczeniem trzeba dostosować do produktu końcowego. 25
Drugim zagadnieniem jest różna odporność form drobnoustrojów. Ocena EFSA dotycząca grupy Bacillus cereus pokazuje, że skuteczność działania wobec komórek wegetatywnych nie oznacza identycznej skuteczności wobec przetrwalników. Ma to znaczenie przy interpretacji procesu i dalszych warunków przechowywania produktów, w których te organizmy mogą występować. 26
Proponowany sposób oceny procesu. Dla produktu fermentowanego można zestawić skład bazy, identyfikację kultury, przebieg zakwaszania, lepkość, oddzielanie faz i warunki dozowania dodatków. W produkcji sera użyteczny będzie bilans przejścia składników do sera i serwatki. Wynik uzysku warto analizować razem ze składem wyrobu, ponieważ sama masa nie wyjaśnia, czy wzrosła efektywność zatrzymania składników, czy zmieniła się zawartość wody.
Zmianę dostawcy kultury, składnika owocowego lub mleka w proszku warto potraktować jako osobny projekt techniczny. Protokół porównawczy powinien podawać wariant kontrolny, sposób pobierania próbek, momenty oceny oraz warunki przechowywania. Przykładowo dobra konsystencja bezpośrednio po produkcji nie odpowiada jeszcze na pytanie o zachowanie wyrobu pod koniec trwałości. To samo dotyczy pierwszej udanej partii: potrzebna jest ocena powtarzalności w przewidywanym zakresie surowców i obciążenia linii.
Dla porównania dwóch wariantów proponuje się utrzymać jawny bilans składników. W przeciwnym razie różnica zawartości suchej masy może zostać błędnie przedstawiona jako poprawa działania urządzenia. Przy analizie skutków wdrożenia warto także rozdzielić wartość produktu głównego, strumieni ubocznych oraz koszt materiału, który wymaga innego zagospodarowania.
Zboża i piekarnictwo
W tej grupie trzeba rozdzielić zagrożenia wniesione ze zbożem, zjawiska powstające podczas obróbki oraz zanieczyszczenia występujące po niej. Deoksyniwalenol, czyli DON, jest mikotoksyną związaną przede wszystkim z grzybami rodzaju Fusarium i zbożami. Ocena EFSA opisuje jego obecność także w produktach przetworzonych oraz wpływ różnych operacji na rozmieszczenie i poziom zanieczyszczenia. Nie daje to podstaw do założenia, że zwykły wypiek automatycznie rozwiązuje problem surowca. Kontrola dostaw i właściwy dobór badań pozostają odrębnymi zadaniami. 27
Z kolei akrylamid może powstawać podczas obróbki cieplnej z udziałem naturalnie obecnych prekursorów, między innymi asparaginy i cukrów redukujących. Jego tworzenie zależy od składu oraz warunków procesu. Dla piekarni oznacza to konieczność łącznej oceny surowca, receptury i wypieku. Sama barwa produktu może być użyteczną cechą jakościową, ale nie zastępuje badań wymaganych do oceny skuteczności działań ograniczających akrylamid. 28
Proponowane kryteria technologiczne. Przy wdrażaniu mąki warto opisać jej zachowanie w mieszaniu i formowaniu, a następnie objętość, strukturę miękiszu, masę, teksturę i zmiany podczas przechowywania. Parametry powinny odpowiadać zastosowaniu. Ta sama deklaracja podstawowego składu nie przesądza o identycznym zachowaniu surowca na każdej linii.
W autorskim planie próby zmiany receptury warto śledzić cały przebieg: przygotowanie ciasta, formowanie, wypiek, chłodzenie, krojenie i pakowanie. Kryterium sukcesu powinno uwzględniać zarówno zgodność produktu, jak i liczbę przestojów, odrzutów oraz nadmiernych porcji. Jeżeli poprawa objętości wymaga dłuższej pracy urządzenia albo zwiększa kruchość podczas transportu, bilans wdrożenia powinien to pokazywać. Zmiana dodatków i udziału zbóż wymaga także sprawdzenia aktualności specyfikacji i oznakowania, w tym informacji o alergenach.
Warto oddzielić masę ciasta przed wypiekiem, masę po chłodzeniu i masę gotowej jednostki sprzedażowej. Porównanie takich zapisów z odrzutami i zużyciem surowców pomaga wyjaśnić, który etap odpowiada za różnicę kosztu jednostkowego. Zmianę receptury można dzięki temu ocenić również przy tej samej deklarowanej masie produktu.
Owoce i warzywa
Świeże produkty krojone, mrożonki, przeciery i soki nie tworzą jednej kategorii ryzyka. Dla surowców przeznaczonych do spożycia bez dalszej obróbki duże znaczenie mają warunki produkcji podstawowej, jakość wody, higiena zbioru oraz operacje po zbiorze. Codex rozróżnia między innymi produkty wstępnie krojone, warzywa liściowe, kiełki, melony i owoce jagodowe. Takie rozróżnienie jest potrzebne, ponieważ droga zanieczyszczenia i możliwość jego ograniczenia zależą od cech surowca oraz sposobu użycia. 29
Woda procesowa może przenosić zagrożenia między produktami i partiami. EFSA wskazuje w tym obszarze między innymi Listeria monocytogenes, Salmonella, chorobotwórcze E. coli oraz wirusy jelitowe. Podczas pracy do wody przedostają się mikroorganizmy i materia organiczna; jej stan zmienia się w czasie. W konsekwencji ocena samej jakości wody przy napełnianiu zbiornika nie opisuje wszystkich warunków późniejszego mycia. Ograniczanie zużycia wody wymaga powiązania obiegu, uzupełniania, ewentualnego uzdatniania i monitorowania z konkretną operacją. 30
Proponowany zestaw danych. Dla surowca warto określić dojrzałość, udział uszkodzeń, frakcję wielkościową i cechy ważne dla odbiorcy. Dla procesu użyteczne mogą być uzysk po sortowaniu, odrzuty według przyczyny, rozdrobnienie, barwa i zmiany tekstury. W produktach płynnych można śledzić parametry rozpuszczalnych składników oraz ich relację do receptury; sposób interpretacji zależy od rodzaju wyrobu.
Przed zwiększeniem prędkości podawania surowca proponuje się sprawdzić wydajność każdej następującej operacji, w tym sortowania, mycia i odwadniania. Badanie powinno objąć zróżnicowanie surowca w sezonie. Dla nowego obiegu wody trzeba natomiast z góry ustalić punkty pomiaru, warunki ponownego użycia i kryteria reakcji. Wynik oszczędności należy raportować razem z jakością produktu oraz stabilnością procesu, aby zmiana jednej wielkości nie przesłoniła pozostałych skutków.
Napoje i procesy rozlewu
Z technologicznego punktu widzenia wspólne pytania dotyczą przygotowania płynu, kontroli jego właściwości, higieny instalacji i zamknięcia opakowania. Nie oznacza to wspólnej klasyfikacji statystycznej: soki owocowe i warzywne należą do przetwórstwa w C10, choć część zagadnień rozlewu przypomina produkcję napojów z C11. 1 W przypadku wód butelkowanych Codex podkreśla ochronę źródła, właściwe postępowanie z wodą oraz higienę pojemników, zamknięć i napełniania. Kodeks ten wyłącza ze swojego zakresu naturalne wody mineralne. 31
Kwaśny odczyn produktu nie jest samodzielnym dowodem bezpieczeństwa. W opracowaniu FDA dotyczącym soków opisano zagrożenia związane z przeżywaniem patogenów w kwaśnych sokach, a w odpowiednich sokach o wyższym pH także ryzyko związane z Clostridium botulinum. Wskazano ponadto patulinę w kontekście surowca jabłkowego i możliwość wprowadzenia fragmentów szkła. Wykorzystano tu wiedzę o zagrożeniach technologicznych, bez przenoszenia amerykańskich wymagań prawnych do polskiego zakładu. 32
Proponowany zakres próby przemysłowej. Dla napoju warto powiązać parametry receptury, mieszania i przygotowania bazy z rozrzutem napełnienia, stanem zamknięcia i cechami sensorycznymi. Kontrola może obejmować między innymi pH, właściwą dla produktu miarę zawartości rozpuszczalnych składników, gazowanie, barwę albo stabilność zawiesiny. Wybór mierników musi odpowiadać rzeczywistej funkcji produktu.
Zmiana butelki, zakrętki, lepkości lub zawartości cząstek jest dobrym powodem do ponownej oceny pracy nalewarki. W próbie porównawczej warto uwzględnić rozruch, normalną pracę, krótki postój i ponowne uruchomienie. Można wówczas oddzielić stały problem receptury od problemu pojawiającego się przy określonym stanie urządzenia. Z punktu widzenia wdrożenia istotne jest również zsynchronizowanie specyfikacji produktu, nastaw kontrolnych i właściwej wersji etykiety.
Chłodzone dania gotowe
Danie wieloskładnikowe wymaga opisania oddzielnych historii komponentów. Obróbka mięsa, przygotowanie sosu, postępowanie ze składnikiem skrobiowym i dodanie świeżych elementów mogą przebiegać różnymi drogami. W kodeksie Codex dla chłodzonych produktów pakowanych o wydłużonej trwałości ocena łączy proces, cechy produktu, opakowanie i warunki dystrybucji. Przy obniżonej zawartości tlenu potrzebna jest analiza odpowiednich zagrożeń, w tym Clostridium botulinum, oraz skuteczności zastosowanych barier. Zmiana porcji, lepkości, proporcji części stałych lub opakowania może wymagać ponownego sprawdzenia wcześniejszych założeń. 33
Osobnym przykładem jest grupa Bacillus cereus. Przetrwalniki i komórki wegetatywne różnią się odpornością, a niektóre szczepy mogą wytwarzać termostabilną toksynę wymiotną, cereulid. Dlatego nie należy traktować późniejszego podgrzania jako uniwersalnej metody naprawienia skutków niewłaściwego wcześniejszego przechowywania. Ocena musi dotyczyć konkretnego zagrożenia, produktu i całej sekwencji operacji. 26
Proponowany plan nadzoru nad komponentami. Warto wskazać maksymalny dopuszczony przez walidację czas oczekiwania każdego składnika, sposób oznaczenia pojemników i regułę łączenia partii. Pozwala to zidentyfikować sytuację, w której zgodne składniki trafiają do montażu w warunkach nieobjętych wcześniejszym uzasadnieniem. Zapis końcowej partii powinien umożliwiać odtworzenie użytych komponentów i momentu ich połączenia.
Próba zwiększenia porcji lub zmiany tacki powinna obejmować nie tylko ocenę smaku i wyglądu, lecz także pomiary właściwe dla procesu w nowej geometrii. Jeżeli produkt ma być przygotowywany przez konsumenta, proponuje się ocenę instrukcji w realistycznych warunkach użycia. Ostateczna decyzja wdrożeniowa powinna łączyć wynik technologiczny z wymaganiami przechowywania, etykietą oraz działaniem opakowania podczas transportu i przygotowania.
| Segment | Przykładowe mierniki jakości | Pytanie przed wdrożeniem zmiany |
|---|---|---|
| Mięso i wyroby RTE | Uzysk, wyciek, tekstura, masa porcji | Czy ocena obejmuje obróbkę i późniejsze krojenie? |
| Mleczarstwo | Skład, konsystencja, oddzielanie faz | Czy wynik jest powtarzalny przy zmienności bazy? |
| Zboża i piekarnictwo | Objętość, struktura, tekstura, masa | Czy kontrola obejmuje surowiec i produkt po wypieku? |
| Owoce i warzywa | Dojrzałość, barwa, uszkodzenia, uzysk | Czy próba uwzględnia sezon i stan wody procesowej? |
| Napoje i rozlew | Skład, stabilność, napełnienie, zamknięcie | Czy zmiana działa również po postoju nalewarki? |
| Dania chłodzone | Proporcje składników, tekstura, masa | Czy odtworzono historię każdego komponentu? |
Tabela jest autorską propozycją planowania prób. Wymienione mierniki nie tworzą uniwersalnego planu badań ani zestawu kryteriów zwalniania partii.
Projektowanie i walidacja opakowania
Opakowanie jako część specyfikacji produktu
Projekt opakowania warto rozpocząć od opisania jego zadań: ochrony produktu, utrzymania wymaganej atmosfery, odporności na obciążenia, sposobu otwierania i przekazania informacji użytkownikowi. Specyfikacja powinna następnie wskazywać materiały, konstrukcję, zakres zastosowania i cechy kontrolowane przy przyjęciu. Praktycznie użyteczny dokument opisuje gotowy układ produktu i opakowania, a nie tylko nazwę tworzywa czy grubość folii.
Ocena migracji substancji z materiału jest odrębnym zadaniem od sprawdzenia trwałości mechanicznej. Wytyczne JRC dotyczące modelowania migracji pokazują znaczenie założeń modelu, właściwości materiału oraz jego zakresu stosowalności. Wynik modelowania ma służyć odpowiednio uzasadnionej, konserwatywnej ocenie migracji specyficznej; nie jest uniwersalnym potwierdzeniem wszystkich właściwości opakowania. W dokumentacji powinno być możliwe prześledzenie, jakie zastosowanie i warunki kontaktu objęła przedstawiona ocena. 34
Zgrzew i szczelność odpowiadają na różne pytania
W metodzie ASTM F88/F88M oceniana jest siła potrzebna do rozdzielenia próbki zawierającej zgrzew oraz sposób jej zniszczenia. Taka miara pomaga oceniać powtarzalność procesu i wymagania dotyczące otwierania. Nie należy utożsamiać jej z kompletną oceną szczelności opakowania. To rozróżnienie jest szczególnie użyteczne, gdy opakowanie wygląda poprawnie, lecz problem występuje tylko w części partii lub po transporcie. 35
Proponowana konstrukcja próby. Dla nowego materiału można zbadać kilka uzasadnionych wariantów parametrów zgrzewania, uwzględniając ich dopuszczoną zmienność. Próbki warto pobrać z różnych momentów pracy i oznaczyć tak, aby zachować powiązanie z gniazdem lub torem pakowarki. Kryterium decyzji powinno zostać zapisane przed oceną wyników. Pozwala to uniknąć wybierania po badaniu wyłącznie takiej miary, która wygląda korzystnie.
W autorskim planie kwalifikacji materiału warto odrębnie sprawdzać funkcję bariery dla gazów lub pary wodnej, sposób zamknięcia oraz zachowanie gotowego opakowania. Wynik dla samej folii nie opisuje wszystkich połączeń, naroży i miejsc obciążonych podczas użycia. Zakres badań powinien odpowiadać mechanizmowi, który może ograniczać trwałość danego produktu.
Próba dystrybucyjna i kryteria akceptacji
ISTA rozróżnia próby odporności opakowanego produktu od badań częściowo lub szerzej symulujących środowisko transportu. Obejmowane narażenia mogą dotyczyć między innymi drgań, upadków i warunków atmosferycznych. Wybór procedury powinien odpowiadać sposobowi dystrybucji: przewóz paletowy, przesyłka kurierska i inne układy transportowe nie są tym samym zadaniem badawczym. 36
W praktycznym protokole warto opisać jednostkę sprzedażową, opakowanie zbiorcze, układ na palecie i konfigurację zabezpieczeń. Ocena po próbie może obejmować uszkodzenia, przecieki, czytelność oznaczeń, stan produktu i łatwość użycia. Dobrze określone kryteria pozwalają rozróżnić kosmetyczne odkształcenie od utraty funkcji ochronnej. Próg akceptacji powinien wynikać z konkretnego zastosowania, zamiast z ogólnego przekonania, że opakowanie wygląda dostatecznie solidnie.
| Grupa badania | Główne pytanie | Obszar wymagający odrębnej oceny |
|---|---|---|
| Migracja | Czy oceniono przenoszenie substancji w danych warunkach? | Wytrzymałość i szczelność gotowego opakowania |
| Wytrzymałość zgrzewu | Czy połączenie ma wymagane właściwości mechaniczne? | Obecność kanałów i nieszczelności |
| Szczelność | Czy zastosowana metoda wykrywa istotne wady zamknięcia? | Zgodność chemiczna materiału |
| Właściwości barierowe | Czy wymiana gazów lub pary odpowiada funkcji opakowania? | Zachowanie wszystkich połączeń w gotowym wyrobie |
| Próba dystrybucyjna | Czy opakowany produkt znosi określone narażenia? | Pełna trwałość mikrobiologiczna i sensoryczna |
| Badanie trwałości produktu | Czy cały układ zachowuje wymagane cechy w czasie? | Zastosowania i warianty nieobjęte badaniem |
Zestawienie stanowi autorską mapę decyzji badawczych. Zakresy poszczególnych metod należy odczytywać z ich dokumentacji; wybór badań nie oznacza automatycznego obowiązku stosowania każdej wymienionej metody. 34 35 36
Zamknięcie zmiany materiałowej
Końcowy zapis z kwalifikacji warto połączyć z numerem specyfikacji, zakresem przebadanych wariantów i osobą zatwierdzającą. Dla zakładu użyteczne jest również określenie zdarzeń, które uruchamiają ponowną ocenę: zmiany warstwy kontaktowej, dostawcy, wymiaru, konstrukcji zamknięcia, receptury, warunków procesu lub kanału dystrybucji. Taka lista jest propozycją organizacyjną i powinna wynikać z analizy konkretnego produktu.
Praktycznym uzupełnieniem kwalifikacji jest plan pierwszej produkcji. Można w nim wskazać rozszerzony zakres obserwacji, sposób oznaczenia nowego materiału i regułę postępowania z pozostałym zapasem poprzedniej wersji. Warto ustalić, czy porównanie wymaga zachowania prób kontrolnych oraz kiedy zostanie oceniony produkt z pierwszych dostaw. Pozwala to połączyć wynik krótkiej próby liniowej z zachowaniem opakowania w rzeczywistym obiegu.
Przy ocenie kosztów proponuje się zestawić cenę opakowania z odrzutami na pakowarce, wydajnością linii, uszkodzeniami w dystrybucji oraz wymaganiami magazynowymi. Tańszy materiał może okazać się korzystny, ale sama cena zakupu nie rozstrzyga wyniku całego wdrożenia. Decyzję warto oprzeć na porównaniu kosztu uzyskania zgodnej jednostki produktu w określonym zakresie pracy.
Decyzja o wdrożeniu powinna wskazywać konkretną kombinację produktu, opakowania i procesu oraz ograniczenia zastosowania. Tak zapisany zakres ułatwia aktualizację specyfikacji, ocenę reklamacji i powiązanie wyniku próby z rzeczywistą produkcją.
Jakość żywieniowa i stopień przetworzenia
Przetwarzanie obejmuje bardzo różne czynności, od mielenia i fermentacji po rozbudowane procesy formowania oraz utrwalania. Ocena produktu wymaga rozdzielenia jego składu od samej nazwy technologii. Długość listy składników, określenie marketingowe lub przemysłowa skala wytwarzania nie stanowią samodzielnego wyniku oceny bezpieczeństwa ani wartości odżywczej.
W aktualizacji z 2025 roku brytyjski komitet SACN wskazał związki między wysokim spożyciem produktów klasyfikowanych jako ultraprzetworzone a niekorzystnymi wynikami zdrowotnymi, a zarazem ograniczenia dowodów pozwalających oddzielić wpływ samego przetwarzania od składu i całego wzorca żywienia. To uzasadnia precyzyjny język: stwierdzona zależność obserwacyjna nie oznacza dowodu, że każda metoda przetwarzania działa jednakowo. 37
Reformulację należy oceniać przez parametry produktu, akceptację sensoryczną i trwałość. Zmiana zawartości składnika może zmienić smak, strukturę oraz skuteczność barier utrwalających. Korzystniejszy profil żywieniowy wymaga więc ponownej oceny technologii i zgodnego z prawem oznakowania.
Część III Bezpieczeństwo i wymagania
Prawo żywnościowe i odpowiedzialność przedsiębiorcy
System prawa żywnościowego w Unii Europejskiej opiera się na odpowiedzialności podmiotu, który produkuje, przetwarza lub dystrybuuje żywność. Przedsiębiorca powinien zapewnić zgodność działań pozostających pod jego kontrolą, a następnie potrafić ją wykazać. Praktyczne znaczenie tej zasady jest duże: bezpieczeństwa partii nie można sprowadzić do końcowego wyniku analizy laboratoryjnej. Znaczenie mają również pochodzenie surowców, sposób obróbki, higiena, opakowanie, warunki przechowywania i informacje przekazane odbiorcy. Rozporządzenie 178/2002 ustanawia ogólne ramy tego systemu, w tym identyfikowalność oraz obowiązki reagowania na niebezpieczną żywność. 38
Poszczególne akty prawne odpowiadają na różne pytania. Przepisy higieniczne dotyczą warunków wytwarzania, mikrobiologiczne określają kryteria dla odpowiednich kategorii produktów, a przepisy o znakowaniu regulują informacje kierowane do konsumenta. Wymagania nie są identyczne dla piekarni, mleczarni, zakładu mięsnego i producenta napojów. Dlatego poniższa tabela jest mapą najważniejszych obszarów, a jej zastosowanie do konkretnej działalności wymaga ustalenia właściwego zakresu produktu i procesu.
| Akt lub grupa aktów | Główny obszar | Znaczenie dla zakładu |
|---|---|---|
| 178/2002 | Ogólne prawo żywnościowe | Odpowiedzialność, identyfikowalność i reakcja na zagrożenie |
| 852/2004 | Higiena żywności | Wymagania higieniczne oraz procedury oparte na HACCP |
| 853/2004 | Żywność pochodzenia zwierzęcego | Szczególne wymagania branżowe i zatwierdzanie w odpowiednim zakresie |
| 1169/2011 | Informacja dla konsumenta | Oznakowanie, alergeny i deklaracja wartości odżywczej |
| 2073/2005 | Mikrobiologia | Kryteria bezpieczeństwa żywności oraz higieny procesu |
| 2024/2895 | Nowelizacja dotycząca Listeria | Zmiana stosowana od 1 lipca 2026 roku |
| 2017/625 | Kontrole urzędowe | Organizacja kontroli i działania właściwych organów |
| 2023/915 | Zanieczyszczenia | Najwyższe dopuszczalne poziomy określonych zanieczyszczeń |
| 1935/2004 i 2023/2006 | Materiały kontaktujące się z żywnością | Bezpieczeństwo materiałów i dobre praktyki ich wytwarzania |
| 10/2011 i 2022/1616 | Tworzywa w kontakcie z żywnością | Wymagania dotyczące tworzyw i ich recyklingu |
| 2015/2283 | Nowa żywność | Ustalanie statusu i warunków wprowadzania na rynek |
| 1924/2006 | Oświadczenia żywieniowe i zdrowotne | Dopuszczalne komunikaty i warunki ich stosowania |
| 2025/40 | Opakowania i odpady opakowaniowe | Wymagania PPWR i harmonogram ich wdrażania |
Źródła tabeli: 38 39 40 41 42 43 44 45 46 47, 22, 48. Lista obejmuje główne ramy opisane w artykule, a nie wszystkie regulacje dotyczące każdej branży.
Rozporządzenie 852/2004 wymaga rejestracji zakładów. Obowiązek stosowania procedur opartych na zasadach HACCP dotyczy etapów następujących po produkcji podstawowej i po powiązanych z nią operacjach wymienionych w załączniku I. Nie oznacza to identycznego stopnia formalizacji w każdym przedsiębiorstwie. Dokumentacja powinna odpowiadać charakterowi i skali działalności, a przy zmianie produktu lub procesu procedury należy aktualizować. Dla odpowiednich zakładów wytwarzających produkty pochodzenia zwierzęcego rozporządzenie 853/2004 przewiduje dodatkowe wymagania i zatwierdzenie. Odrębnie uregulowano określone wyjątki i rodzaje działalności. 39 40
W obszarze zanieczyszczeń rozporządzenie 2023/915 wiąże limity z konkretną substancją i kategorią żywności. Nie istnieje jeden wspólny limit dla wszystkich surowców. Żywności przekraczającej dopuszczalny poziom nie można doprowadzać do zgodności przez mieszanie z partią spełniającą wymagania. Przy produktach suszonych, rozcieńczonych i wieloskładnikowych znaczenie mogą mieć uzasadnione współczynniki przetwarzania oraz proporcje składników. Jest to osobny obszar oceny względem kryteriów mikrobiologicznych. 45
Nadzór oraz znaczenie kontroli urzędowej
W Polsce w systemie nadzoru uczestniczą między innymi Państwowa Inspekcja Sanitarna, Inspekcja Weterynaryjna i Inspekcja Jakości Handlowej Artykułów Rolno-Spożywczych. PIS sprawuje nadzór nad warunkami zdrowotnymi żywności i żywienia, a GIS koordynuje krajowe działania w systemie RASFF. Inspekcja Weterynaryjna realizuje zadania dotyczące bezpieczeństwa produktów pochodzenia zwierzęcego oraz innych kategorii określonych przepisami. IJHARS zajmuje się jakością handlową, w tym zgodnością z wymaganiami prawnymi i deklaracjami producenta. Podział ten nie sprowadza się do jednej instytucji odpowiedzialnej za każdy aspekt produktu. 49 50 51
Rozporządzenie 2017/625 określa zasady kontroli urzędowych opartych na ryzyku. Kontrola może obejmować produkt, dokumentację, proces, warunki w zakładzie i inne elementy istotne dla zgodności. Co do zasady przeprowadza się ją bez wcześniejszej zapowiedzi, z wyjątkami uzasadnionymi charakterem kontroli. Dla zarządzającego zakładem oznacza to potrzebę utrzymywania rzeczywistej gotowości operacyjnej. Aktualne zapisy i kompetencje personelu muszą odpowiadać codziennemu sposobowi pracy. 44
Rodzaje zagrożeń i autentyczność produktu
Zagrożenie i ryzyko opisują różne aspekty bezpieczeństwa. Zagrożenie to czynnik mogący wywołać szkodliwy skutek zdrowotny, natomiast ryzyko uwzględnia prawdopodobieństwo i dotkliwość tego skutku. Sama obecność nazwy drobnoustroju lub substancji na ogólnej liście nie przesądza zatem o sposobie zarządzania konkretnym procesem. Trzeba rozpatrzyć produkt, przeznaczenie i przewidywane warunki użycia. 38
| Obszar analizy | Przykłady | Pytanie istotne dla zakładu |
|---|---|---|
| Zagrożenia biologiczne | Salmonella oraz Listeria monocytogenes | Czy odpowiednie zagrożenia uwzględniono w procesie i ocenie trwałości? 42 |
| Zagrożenia chemiczne | Wybrane mykotoksyny i metale; pozostałości środków myjących | Czy kontrola surowców i procesu odpowiada źródłu zagrożenia? 45 52 |
| Zagrożenia fizyczne | Niepożądane fragmenty szkła lub metalu | Czy oceniono źródła ciał obcych i odpowiednie środki kontroli? 52 |
| Alergeny wyodrębnione operacyjnie | Niezadeklarowany składnik alergenny lub niezamierzony kontakt produktów | Czy receptura, produkcja i etykieta pozostają ze sobą zgodne? 41 53 |
Alergeny pokazano osobno ze względu na ich znaczenie organizacyjne. Tabela nie ustanawia dodatkowej kategorii prawnej. Przykłady pomagają uporządkować analizę, ale nie są kompletnym katalogiem zagrożeń ani gotowym planem badań. Właściwy zakres kontroli wynika z rodzaju żywności, procesu i obowiązujących wymagań.
Z perspektywy zarządzania przydatne jest powiązanie każdego istotnego zagrożenia z informacją, na jakim etapie może pojawić się w produkcie i jakie dowody pozwalają ocenić zastosowane rozwiązanie. Dotyczy to również zmian. Nowy dostawca lub opakowanie mogą wymagać ponownego sprawdzenia założeń, mimo że nazwa gotowego produktu pozostaje taka sama. Jest to praktyczny sposób wykorzystania analizy do podejmowania decyzji.
Autentyczność odnosi się do zgodności rzeczywistych cech produktu z jego deklarowaną tożsamością. Oszustwo żywnościowe ma element celowości i uzyskania nieuprawnionej korzyści. Komisja Europejska wskazuje cztery operacyjne kryteria rozpoznawania podejrzenia oszustwa: naruszenie reguł, wprowadzenie nabywcy w błąd, nieuprawnioną korzyść oraz intencję. Dlatego przypadkowej pomyłki nie należy automatycznie nazywać oszustwem. Jednocześnie nieuczciwa zmiana produktu może mieć konsekwencje zarówno ekonomiczne, jak i zdrowotne. 54
Food defence oznacza ochronę żywności przed celowym naruszeniem jej bezpieczeństwa. Perspektywa ta uzupełnia analizę przypadkowych zagrożeń procesowych. Rozpoznawanie nadużyć gospodarczych oraz ochrona przed celowym działaniem szkodliwym wymagają uwzględnienia odmiennej motywacji i okoliczności zdarzenia. Nie są jedynie innymi nazwami badania mikrobiologicznego lub standardowej kontroli jakości. 55
Bezpieczeństwo projektowane w procesie
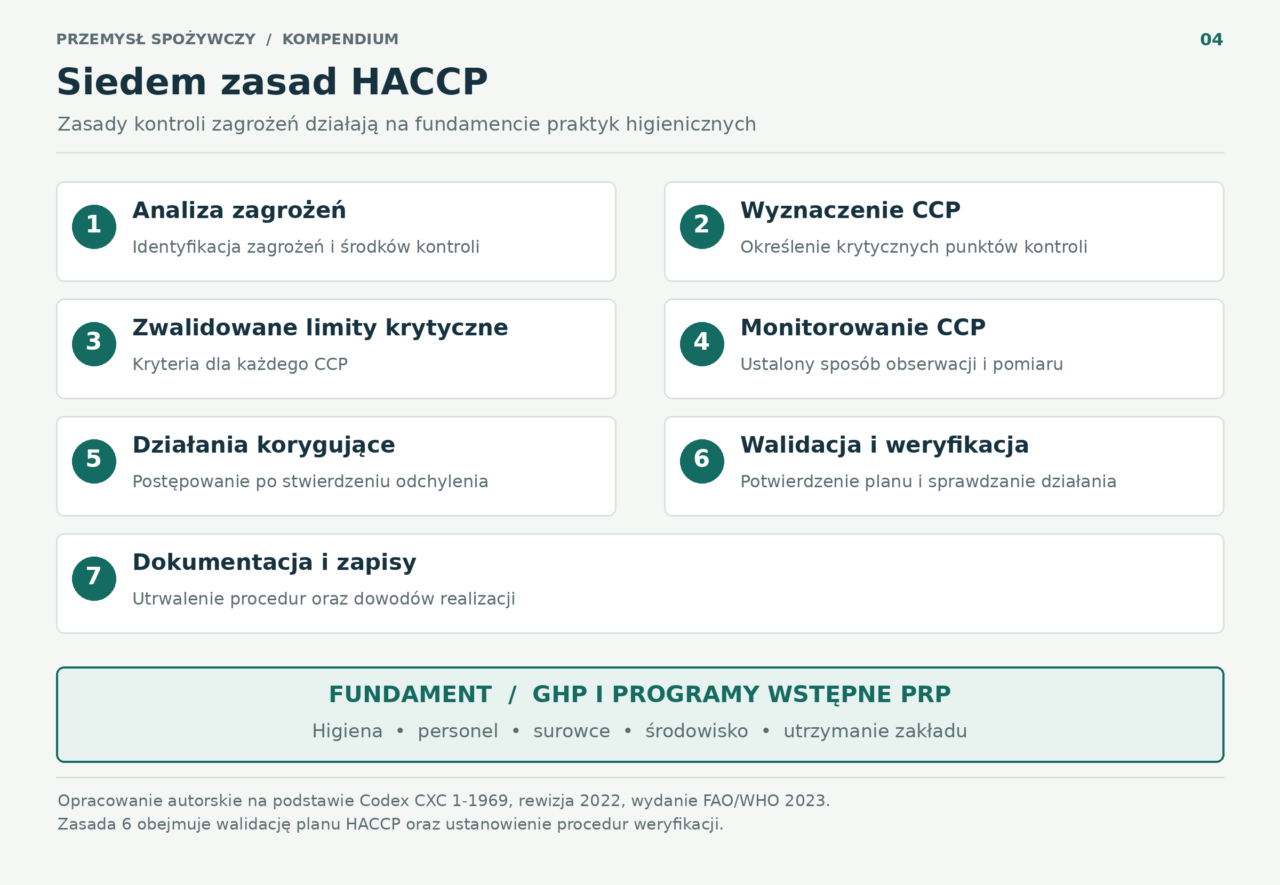
HACCP jest metodą rozpoznawania zagrożeń i ustalania sposobów ich opanowania. Obejmuje analizę zagrożeń, wyznaczenie krytycznych punktów kontroli, ustalenie limitów, monitorowanie, działania korygujące, weryfikację oraz prowadzenie dokumentacji. Krytyczny punkt kontroli powinien wynikać z analizy konkretnego procesu. Nie należy automatycznie nadawać takiego statusu każdemu pomiarowi temperatury, etapowi mycia ani kontroli wizualnej. 39
Podstawą działania systemu są dobre praktyki higieniczne i programy wstępne. Obejmują one warunki, bez których dalsze środki kontroli byłyby nieskuteczne: higienę personelu, sprzątanie, dezynfekcję, ochronę przed szkodnikami, stan urządzeń oraz właściwe postępowanie z surowcami. Wytyczne Komisji z 2022 roku omawiają relację między GHP, PRP, operacyjnymi programami wstępnymi i HACCP. Dopuszczają też elastyczność odpowiednią do rodzaju działalności, przy zachowaniu celu bezpieczeństwa. 52
Walidacja dostarcza dowodów skuteczności zaprojektowanego środka kontroli. Monitorowanie opisuje bieżący stan procesu, a weryfikacja sprawdza działanie wdrożonego systemu. Te trzy czynności mają odmienne cele i nie zastępują się wzajemnie. 56
Przydatnym sposobem organizowania pracy jest wskazanie właściciela każdego istotnego parametru, sposobu pomiaru, reguły postępowania po odchyleniu i miejsca zapisu wyniku. To rekomendacja organizacyjna wynikająca z celu systemu, a nie jednolity formularz narzucony wszystkim zakładom. Dobre rozwiązanie powinno ułatwiać pracownikowi podjęcie decyzji, kiedy proces trzeba zatrzymać, odizolować partię lub powiadomić przełożonego. Zbyt rozbudowana dokumentacja, której nikt nie używa przy podejmowaniu decyzji, ma ograniczoną wartość praktyczną.
Użyteczny przegląd systemu może zaczynać się od zmian wprowadzonych od poprzedniej oceny. Zastąpienie składnika, nowy dostawca, wydłużenie trwałości, inne opakowanie albo przebudowa urządzenia to przykłady zdarzeń, które mogą zmienić wcześniejsze założenia. Kierownik powinien ustalić, kto ocenia taką zmianę i kiedy produkt może zostać dopuszczony do normalnej produkcji. Jest to rekomendacja organizacyjna, pozwalająca połączyć pracę technologii, jakości, zakupów i produkcji. Jej wartość polega na tym, że decyzja o zmianie dociera do wszystkich osób odpowiadających za jej skutki. Sprawdzenie dokumentów, szkoleń i warunków procesu przed uruchomieniem jest zwykle łatwiejsze niż odtwarzanie okoliczności problemu po wysłaniu partii.
Osobnym elementem jest kultura bezpieczeństwa żywności. Rozporządzenie 2021/382 wprowadziło do przepisów higienicznych wymagania odnoszące się do zaangażowania kierownictwa i pracowników, komunikacji, świadomości zagrożeń oraz zapewnienia zasobów. W codziennej pracy można to przełożyć na możliwość zgłoszenia odchylenia, dostępność kompetentnej osoby decyzyjnej i konsekwentne reagowanie na niezgodność. Tempo produkcji nie powinno pozbawiać pracownika możliwości wykonania kontroli wymaganej przez system. 53
Badania laboratoryjne pozostają ważne, lecz muszą odpowiadać celowi. Rozporządzenie 2073/2005 rozróżnia kryteria bezpieczeństwa żywności oraz kryteria higieny procesu. Te drugie wskazują, czy proces funkcjonuje w akceptowalny sposób; nie są po prostu inną nazwą badania produktu w obrocie. Plan badań powinien uwzględniać właściwą kategorię żywności, etap, mikroorganizm i zasady interpretacji wyników. 42
Od 1 lipca 2026 roku stosuje się zmianę dotyczącą Listeria monocytogenes w określonej żywności gotowej do spożycia, która sprzyja wzrostowi tej bakterii. Jeśli producent nie wykazał w sposób akceptowalny dla właściwego organu, że poziom 100 jtk/g nie zostanie przekroczony przez cały okres trwałości, kryterium niewykrycia w 25 g obejmuje produkty wprowadzone do obrotu przez cały ten okres. Dotyczy to kategorii opisanej w przepisie; żywność dla niemowląt i specjalnego przeznaczenia medycznego ma odrębne wymagania. Zmiana wzmacnia znaczenie uzasadnienia trwałości i znajomości zachowania produktu. 43
Program badań jako narzędzie podejmowania decyzji
Profesjonalny program badań zaczyna się od określenia decyzji, którą ma wspierać wynik. Inny cel ma ocena dostawy, inny obserwacja stabilności procesu, a jeszcze inny badanie potrzebne do uzasadnienia trwałości. Łączenie tych celów w jednej rubryce „kontrola jakości” utrudnia zarówno interpretację, jak i planowanie kosztu badań. Komisja Europejska wskazuje, że badania mikrobiologiczne same w sobie nie gwarantują bezpieczeństwa; kryteria tworzą punkty odniesienia dla oceny produktu i procesu. 57
Próbka partia i zakres wnioskowania
Wynik dotyczy materiału rzeczywiście pobranego, przygotowanego i zbadanego określoną metodą. Wniosek o partii wymaga dodatkowo planu pobierania próbek i reguły decyzji. Zasady Codex dotyczące kryteriów mikrobiologicznych uwzględniają niejednorodne rozmieszczenie drobnoustrojów oraz prawdopodobieństwo wykrycia niezgodności. Nawet właściwie zaprojektowany plan nie zapewnia dowodu całkowitej nieobecności danego mikroorganizmu w całej partii. Znaczenie mają również wielkość jednostki analitycznej i warunki transportu próbek. 58
W praktyce wynik „nie wykryto” powinien być odczytywany razem z nazwą badanej cechy, ilością zbadanego materiału, metodą i identyfikatorem próbki. Nie jest równoważny stwierdzeniu, że produkt pozostanie bezpieczny przy dowolnym przechowywaniu. Użyteczny zapis decyzji o zwolnieniu partii łączy raport laboratoryjny z informacjami o przebiegu procesu, surowcach, odchyleniach i przeznaczeniu produktu. To proponowany sposób organizacji dokumentacji, a nie uniwersalny formularz prawny.
Przy odczytywaniu kryteriów rozporządzenia 2073/2005 trzeba zachować kategorię żywności, etap stosowania, metodę i objaśnienia tabeli. Symbol n oznacza liczbę jednostek tworzących próbkę, a c opisuje dopuszczalną liczbę wyników określonego rodzaju zgodnie z danym planem. W planach trzech klas progi m i M rozdzielają kategorie wyniku. W konkretnych tabelach występują także szczególne reguły interpretacji. Przeniesienie samej liczby granicznej do innego produktu pomija część kryterium. 42
| Cel programu | Przedmiot obserwacji | Decyzja wymagająca ustalenia z góry |
|---|---|---|
| Ocena dostawy | Zgodność surowca ze specyfikacją | Przyjęcie, dodatkowe sprawdzenie lub blokada |
| Ocena partii wyrobu | Wymagania właściwe produktowi i etapowi obrotu | Zwolnienie albo postępowanie z niezgodnością |
| Obserwacja procesu | Wyniki uporządkowane według linii, czasu i produktu | Sprawdzenie przyczyny zmiany lub trendu |
| Ocena środowiska | Wybrane miejsca i drogi przenoszenia zanieczyszczeń | Dochodzenie, działania sanitarne i ocena produktu |
| Badanie trwałości | Zachowanie produktu w uzasadnionych warunkach | Akceptacja projektu trwałości albo jego zmiana |
Tabela jest autorskim schematem organizacyjnym. Dla każdego wiersza zakład powinien dopisać właściciela decyzji, źródło kryterium, metodę, moment pobrania i sposób eskalacji. Dzięki temu rozszerzenie liczby badań można powiązać z konkretną potrzebą. Sam wzrost liczby raportów nie pokazuje jeszcze, czy usunięto lukę w kontroli.
Współpraca z laboratorium
Zlecenie powinno wyjaśniać produkt, cel badania i oczekiwany sposób wykorzystania wyniku. W przypadku badań trwałości związanych z Listeria monocytogenes EURL Lm wskazuje potrzebę połączenia wiedzy producenta o produkcie z kompetencjami laboratorium w mikrobiologii, technologii i statystyce. Dokument opisuje ocenę doświadczenia personelu, metod oraz jakości badań. To szerszy zakres niż samo otrzymanie wyniku wykrywania drobnoustroju. 59
Przed podpisaniem zlecenia warto uzgodnić, kto pobiera próbki, jak zostaną opisane, jakie warunki przechowywania mają reprezentować i co laboratorium przekaże w razie wyniku wymagającego pilnej reakcji. Producent powinien także wskazać zmienność, którą badanie ma uwzględniać: różne partie surowców, skrajne dopuszczalne cechy receptury lub odmienne warianty opakowania. Jest to propozycja listy pytań do projektu badania; ostateczny dobór wariantów wymaga uzasadnienia naukowego.
W stałej współpracy przydatne jest uzgodnienie formatu wymiany danych. Identyfikator próbki powinien prowadzić do właściwej partii i miejsca pobrania także po eksporcie wyników do arkusza lub systemu zakładowego. Warto określić sposób oznaczania raportu skorygowanego, odwołania poprzedniej wersji i powiadamiania osoby, która wcześniej podjęła decyzję na jego podstawie. To propozycja kontroli obiegu informacji. Pozwala zamknąć częsty problem organizacyjny: aktualny dokument może istnieć, lecz nadal nie dotrzeć do osoby odpowiedzialnej za status materiału.
Monitoring środowiska w produkcji żywności gotowej do spożycia
Monitoring środowiska pozwala obserwować miejsca, z których zanieczyszczenie może dotrzeć do produktu. W produkcji RTE szczególne znaczenie ma odcinek po etapie ograniczającym zagrożenie, jeżeli później produkt pozostaje odsłonięty. FSAI w Guidance Note 45 z 2026 roku opisuje program wykrywania, wyjaśniania i ograniczania środowiskowych źródeł Listeria monocytogenes. Podkreśla przy tym, że rozporządzenie 2073/2005 nie ustanawia jednego kryterium do oceny wszystkich wyników środowiskowych. 60
Sposób pobierania materiału ma własne wymagania techniczne. EURL Lm opublikowała czwartą wersję dokumentu poświęconego pobieraniu próbek z obszarów produkcji i wyposażenia 3 października 2023 roku. Dokument służy do projektowania pobierania próbek, a jego zakres należy odróżnić od oceny wyników gotowej żywności. 61
Mapa procesu i pytania o przenoszenie zanieczyszczeń
Jako autorskie narzędzie organizacyjne można przygotować mapę miejsc wraz z opisem drogi do produktu. Celem mapy jest ustalenie, dlaczego punkt wybrano i co oznacza zmiana wyniku. Sam kolor strefy albo numer pomieszczenia nie wyjaśnia znaczenia punktu. Poniższy podział nie ustanawia uniwersalnych stref higienicznych ani obowiązkowej częstotliwości pobierania próbek.
| Rodzaj miejsca | Pytanie o związek z produktem | Informacja potrzebna do interpretacji |
|---|---|---|
| Powierzchnia kontaktująca się z odsłoniętym produktem | Które partie korzystały z tej powierzchni? | Czas pracy, produkt, stan higieniczny i historia zmian |
| Otoczenie urządzenia | Jak możliwe jest przeniesienie na powierzchnię roboczą? | Przepływ personelu, narzędzi, materiałów i wody |
| Miejsce trudne do czyszczenia | Czy problem może pozostawać niewidoczny podczas rutynowej kontroli? | Dostępność do przeglądu i historia napraw |
| Granica obszarów produkcji | Co przekracza tę granicę i w jakim kierunku? | Ruch ludzi, pojemników i wyposażenia mobilnego |
Wynik trzeba powiązać z momentem pobrania. Dla analizatora danych istotne jest, czy próbka pochodziła z rutynowego planu, czy z rozszerzonego dochodzenia po wykryciu problemu. FSAI zaleca rozdzielenie takich zbiorów podczas analizy trendów, aby zwiększona intensywność poszukiwania nie zniekształcała obrazu rutynowej kontroli. Dokument łączy interpretację danych z lokalizacją oraz działaniami po wykryciu. 60
Praktyczna ocena trendu może zestawiać miejsce, typ próbki, moment pobrania, wynik i wykonane działanie. Jeżeli po przebudowie urządzenia zmieniono punkty pobierania, należy odnotować tę zmianę przed porównaniem okresów. W przeciwnym razie różnica może wynikać z nowego planu, a nie z poprawy lub pogorszenia warunków. Dobrze zaprojektowany raport pomaga zatem rozstrzygnąć, jakie zjawisko zmierzono.
Proponowany sposób eskalacji powinien obejmować ocenę możliwego kontaktu z produktem, zakres materiału wymagającego zabezpieczenia, odpowiedzialność za dochodzenie i warunki zamknięcia zdarzenia. Dodatkowe badanie stanowi jeden z dowodów. Decyzję należy uzasadnić całym przebiegiem zdarzenia i charakterem produktu. Szczegółowy plan reagowania wymaga oceny konkretnej instalacji i właściwych wymagań; nie wynika automatycznie z prostego podziału na wynik dodatni i ujemny.
Znakowanie oraz informacja o alergenach i trwałości
Etykieta jest częścią systemu informacji o produkcie. Rozporządzenie 1169/2011 określa zakres obowiązkowych danych, z uwzględnieniem przewidzianych wyjątków. Wśród nich znajdują się nazwa, składniki, informacje o alergenach i inne dane istotne dla odpowiedniej kategorii żywności. Załącznik II zawiera 14 pozycji substancji lub produktów powodujących alergie albo nietolerancje. Jest to lista prawnych kategorii, a nie zestaw wszystkich możliwych przyczyn alergii. Wymagania obejmują także określone wyjątki i warunki. 41
Zarządzanie alergenami zaczyna się przed etapem drukowania opakowania. Znaczenie mają informacje od dostawców, receptury, organizacja produkcji oraz zapobieganie niezamierzonemu kontaktowi produktów. Nowelizacja 2021/382 wprost uzupełniła wymagania higieniczne w tym obszarze. Praktyczna rekomendacja dla zakładu polega na wspólnej kontroli zmian: modyfikacja surowca powinna uruchamiać sprawdzenie dokumentacji technologicznej, oceny zagrożeń i właściwego wariantu etykiety. 53
Duże znaczenie ma odróżnienie dwóch oznaczeń daty. „Należy spożyć do” odnosi się do bezpieczeństwa, a „najlepiej spożyć przed” przede wszystkim do jakości. Dobór oznaczenia i długości trwałości powinien wynikać z właściwości produktu oraz ustaleń dotyczących jego bezpieczeństwa i jakości. Należy uwzględniać warunki przechowywania i sposób postępowania po otwarciu. Komisja Europejska wskazuje, że lepsze rozumienie dat może ograniczać marnowanie żywności; nie oznacza to jednak dowolnego wydłużania terminów przez producenta lub ignorowania warunków chłodniczych. 62
Oświadczenia żywieniowe i zdrowotne podlegają dodatkowym zasadom. Informacja sugerująca szczególne korzyści wynikające ze składu lub wpływu na zdrowie musi mieć właściwą podstawę. Przykładowo komunikat o wysokiej zawartości określonego składnika nie jest swobodnym określeniem reklamowym. Rozporządzenie 1924/2006 określa warunki stosowania oświadczeń, a unijny rejestr pomaga sprawdzić ich status. Wprowadzenie innowacyjnego produktu na rynek i dopuszczalność konkretnego oświadczenia są odrębnymi zagadnieniami. 48
Zarządzanie alergenami i wersjami produktu
Zarządzanie alergenami wymaga zgodności informacji o surowcu, receptury, wykonanej produkcji i informacji dla odbiorcy. Codex CXC 80-2020 omawia zarówno informacje od dostawców, jak i kontrolę niezamierzonego kontaktu oraz prawidłowego oznakowania. Wskazuje potrzebę informowania o zmianach, które mogą wpływać na profil alergenny dostarczanego składnika. Ma to szczególne znaczenie przy mieszankach i składnikach wieloskładnikowych. 63
Jedna zatwierdzona wersja informacji
Praktycznym rozwiązaniem jest nadanie wspólnej wersji pakietowi danych o produkcie. Pakiet może łączyć specyfikację surowców, recepturę, ocenę zagrożeń, etykietę, zasady wykorzystania materiału zawracanego i datę wdrożenia. Zakupy potrzebują wtedy informacji, od której dostawy wolno zastosować nowy surowiec, a produkcja i pakowanie wiedzą, jakie wersje danych są ze sobą zgodne. To autorska propozycja organizacyjna, którą należy dopasować do sposobu pracy zakładu.
| Zmiana | Obszar wymagający sprawdzenia | Dowód potrzebny do decyzji |
|---|---|---|
| Nowy surowiec lub dostawca | Skład, alergeny, pochodzenie i wymagania dostawy | Zatwierdzona specyfikacja oraz ocena różnic |
| Zmiana receptury | Zagrożenia, cechy produktu i trwałość | Ocena technologiczna i zakres potrzebnej walidacji |
| Inny wariant opakowania | Zgodność materiału, szczelność i oznakowanie | Dokumenty i wyniki właściwe zastosowaniu |
| Zmiana urządzenia lub kolejności produkcji | Higiena, kontakt między produktami i parametry procesu | Przegląd przepływu oraz aktualizacja instrukcji |
| Nowa etykieta | Zgodność z recepturą i prawem | Zatwierdzony wzorzec oraz reguła wycofania starej wersji |
| Zmiana wykorzystania materiału zawracanego | Skład, alergeny, identyfikowalność i warunki użycia | Jednoznaczne dopuszczalne powiązania materiału z produktem |
Tabela opisuje punkty kontroli decyzji. Poszczególne sprawdzenia mogą prowadzić do różnych wyników: pełnej akceptacji, akceptacji po spełnieniu określonych warunków albo konieczności przeprojektowania rozwiązania. Istotne jest zamknięcie zależności między działami. Zatwierdzenie receptury przez technologa nie powinno pozostawiać bez odpowiedzi pytania, czy dostępna etykieta odpowiada tej recepturze.
Skuteczność czyszczenia i informacja ostrzegawcza
Ocena czyszczenia pod kątem alergenów zależy między innymi od pozostałości produktu, konstrukcji urządzenia, powierzchni i zastosowanej metody. Codex wskazuje te czynniki jako elementy kontroli niezamierzonego kontaktu między wyrobami o różnych profilach alergennych. Oznacza to potrzebę uzasadnienia metody dla konkretnego zastosowania. Ogólna instrukcja porządkowa nie opisuje jeszcze dowodów jej skuteczności wobec rozpatrywanego alergenu. 63
Jako propozycję zarządczą warto określić osobno zatwierdzenie programu czyszczenia, potwierdzenie wykonania danego cyklu i okresową ocenę działania programu. Zapisy powinny pozwalać ustalić poprzedni produkt, wykonany program oraz produkt uruchomiony po przezbrojeniu. Przy planowaniu badań pomocne jest wcześniejsze uzgodnienie z laboratorium, co dokładnie ma wykazać zastosowana metoda i dla jakiego materiału jest odpowiednia.
Brytyjska FSA przedstawia ostrożnościowe oznakowanie alergenów jako końcowy etap oceny ryzyka niezamierzonej obecności, które pozostaje mimo zastosowania środków kontroli. Zwraca uwagę, że nadmierne stosowanie takich komunikatów osłabia ich użyteczność. Jest to przywołanie wskazówek organizacyjnych brytyjskiej instytucji, a nie opis samodzielnego obowiązku prawnego w Polsce. Dobór informacji dla polskiego rynku wymaga odrębnie spełnienia właściwych przepisów UE. 64
Wiarygodność dostaw i ochrona przed działaniem celowym
Ocena dostawcy powinna uwzględniać informację, której potrzebuje konkretny odbiorca. Przy składniku o złożonym pochodzeniu znaczenie może mieć ciąg dokumentów i tożsamość materiału, przy surowcu wrażliwym także warunki dostawy i uzgodnione kontrole. Certyfikat należy rozpatrywać w jego zakresie: zakład, działalność, produkt i okres ważności. Proponowany przegląd dostawcy powinien łączyć dokumenty z historią faktycznych dostaw oraz sposobem reagowania na zmiany.
Komisja Europejska publikuje miesięczne raporty o transgranicznych niezgodnościach powiązanych z podejrzeniem oszustwa, zgłaszanych w sieci ACN. Ich zakres jest szerszy od samej żywności, a sprawy ograniczone do jednego państwa nie trafiają do tego zestawienia w taki sam sposób. Taki zbiór służy do rozpoznawania sygnałów wymagających uwagi. Nie stanowi reprezentatywnego badania wszystkich dostaw ani podstawy do obliczenia prawdopodobieństwa oszustwa konkretnej firmy. 65
| Obserwowany sygnał | Pytanie do wyjaśnienia | Możliwe działanie organizacyjne |
|---|---|---|
| Zmiana pochodzenia lub pośrednika | Czy zmienił się materiał lub jego droga? | Uaktualnienie dokumentacji i oceny dostawcy |
| Rozbieżność specyfikacji i oznaczenia dostawy | Która informacja jest prawidłowa? | Zabezpieczenie materiału do wyjaśnienia |
| Nowe doniesienie dotyczące kategorii surowca | Czy dotyczy naszego produktu i łańcucha dostaw? | Przegląd oceny oraz uzasadnienie dodatkowej weryfikacji |
| Powtarzające się niewyjaśnione odstępstwa | Czy dotychczasowa kwalifikacja pozostaje uzasadniona? | Eskalacja do osoby zatwierdzającej dostawcę |
Wewnętrzna ocena powinna rozdzielać sygnał, hipotezę i potwierdzone ustalenie. Rozbieżność dokumentów może mieć różne przyczyny. Rozsądne dochodzenie zapisuje dowody, zadaje konkretne pytania i wskazuje warunki dalszej współpracy. Ułatwia to podjęcie decyzji o partii bez przedwczesnego przypisywania intencji.
Food defence wymaga dodatkowo oceny ochrony przed celowym naruszeniem bezpieczeństwa. Narzędzie FDA Food Defense Plan Builder porządkuje pracę wokół opisu zakładu, oceny podatności, środków ograniczających zagrożenie, monitorowania, działań korygujących i weryfikacji. Powstało w kontekście prawa USA; tutaj stanowi przykład struktury planowania, a nie źródło polskich obowiązków. 66
Autorski przegląd organizacyjny może sprawdzić, kto ma uprawnienia do wejścia do określonych obszarów, zmiany ustawień i zatwierdzania materiałów oraz jak zgłasza się nietypowe zdarzenie. Celem jest zachowanie kontroli nad odpowiedzialnością. W planie warto także określić zastępstwa i reakcję poza zwykłymi godzinami pracy. Szczegóły ochrony powinny pozostawać dostępne osobom, które potrzebują ich do wykonywania obowiązków.
Od odchylenia do skutecznego działania korygującego
Obsługa odchylenia ma dwa powiązane cele: opanowanie aktualnej sytuacji i ograniczenie prawdopodobieństwa powtórzenia problemu. ISO 9001 Auditing Practices Group rozróżnia korekcję, analizę przyczyny oraz działanie korygujące i wskazuje znaczenie oceny skuteczności. Materiał ma charakter wytycznych audytowych; nie jest dodatkowym obowiązkiem ustawowym dla wszystkich zakładów spożywczych. 67
W praktycznym zastosowaniu zapis odchylenia powinien odtworzyć kolejność zdarzeń. Najpierw ustala się, co wykryto, kiedy i gdzie, jakie produkty lub materiały mogą być związane ze zdarzeniem oraz kto podejmuje decyzję o ich statusie. Następnie trzeba oddzielić fakty od przypuszczeń i określić, jakich dowodów brakuje. Jest to proponowana struktura pracy zespołu, którą należy dopasować do rodzaju zagrożenia i zasad reagowania obowiązujących w zakładzie.
Przyczyna wymaga dowodu
Sformułowanie „błąd pracownika” opisuje jedynie fragment zdarzenia. Użyteczne pytania dotyczą dostępnej informacji, wersji instrukcji, warunków wykonania zadania, konstrukcji kontroli i możliwości wykrycia błędu przed zwolnieniem produktu. Hipoteza przyczyny powinna wyjaśniać obserwowane fakty. Jeżeli wyjaśnia tylko część zdarzeń, należy uzupełnić analizę zamiast kończyć ją wygodnym hasłem.
FSA zaleca analizę przyczyn po incydencie, aby ustalić, jak i dlaczego do niego doszło, oraz wykorzystać ustalenia do poprawy zarządzania bezpieczeństwem. Metoda ma prowadzić do działań ograniczających powtarzanie zdarzeń. Przywołanie tej wskazówki dotyczy sposobu uczenia się organizacji po problemie. 68
W autorskim modelu CAPA dla każdego działania zapisuje się związek z ustaloną przyczyną, właściciela, termin i dowód wykonania. Osobna rubryka powinna opisywać ocenę skuteczności: co zostanie sprawdzone, w jakich warunkach oraz kto podejmie decyzję o zamknięciu. Szkolenie może być właściwym działaniem, jeżeli wykazano lukę kompetencji. Jeśli problem wynikał z równoległego funkcjonowania sprzecznych wersji danych, konieczna jest również zmiana sposobu zarządzania tymi wersjami.
Fikcyjny przykład zmiany składnika
Przykład autorski. Wszystkie okoliczności są ilustracyjne i nie opisują rzeczywistego zakładu. Producent sosu zatwierdza zamianę składnika na wariant zawierający białka mleka. Technolog aktualizuje recepturę, lecz do wydruku etykiet nadal dostępny jest stary wzorzec. Kontrola przed wysyłką wykrywa rozbieżność między wykonanym produktem a informacją na opakowaniu.
Pierwsze działania obejmują zabezpieczenie powiązanego produktu, ustalenie, czy coś opuściło zakład, oraz ocenę obowiązków wynikających z rzeczywistego zakresu zdarzenia. Samo ponowne wydrukowanie etykiety nie wyjaśnia jeszcze, jakie partie wykorzystały nowy składnik. Zespół odtwarza zatem powiązania między dostawą, recepturą, zleceniami produkcyjnymi i wzorcami opakowania.
W tym modelu dochodzenie wykazuje brak wspólnej decyzji uruchamiającej nową recepturę i etykietę. Proponowane działanie korygujące polega na wprowadzeniu zatwierdzonego pakietu wersji, ograniczeniu dostępności nieaktualnych wzorców i jednoznacznym określeniu momentu przejścia. Oceną skuteczności może być prześledzenie kolejnej kontrolowanej zmiany od zakupu surowca do zwolnienia produktu oraz sprawdzenie, czy żaden etap nie korzysta z niezgodnej wersji. To przykład logiki weryfikacji, a nie narzucona liczba prób lub uniwersalna procedura.
Identyfikowalność i reagowanie na niezgodność
Identyfikowalność pozwala ustalić pochodzenie produktów oraz kierunki ich dostaw. Ogólne prawo żywnościowe wymaga możliwości wskazania dostawców i przedsiębiorstw, którym przekazano produkty. Przy podejrzeniu niezgodności z wymogami bezpieczeństwa konieczne może być wycofanie produktu z rynku i poinformowanie organu. Jeśli produkt dotarł do konsumentów, wymagane jest skuteczne przekazanie informacji, a w razie potrzeby także odzyskanie produktu od nabywców. Te działania odpowiadają różnym sytuacjom i nie powinny być opisywane jednym nieprecyzyjnym słowem. 69
Z perspektywy organizacji zakładu użyteczny jest sprawdzian oparty na konkretnej partii. Czy można powiązać dostawę surowca z produkcją, użytym opakowaniem, wynikiem zwolnienia i odbiorcami? Czy znana jest masa produktu w magazynie, wysłanego oraz zatrzymanego? Czy wiadomo, kto podejmuje decyzję i przekazuje komunikat? Jest to propozycja praktycznej weryfikacji gotowości. Jej celem jest skrócenie czasu między rozpoznaniem problemu a ustaleniem, jakie partie i podmioty obejmuje zdarzenie.
Nie każda niezgodność oznacza zagrożenie zdrowotne. Błąd dotyczący cechy jakości handlowej może mieć inny charakter niż wykrycie niebezpiecznego zanieczyszczenia. Rozdzielenie tych ocen pomaga właściwie eskalować zdarzenie i komunikować jego znaczenie. Nie może jednak prowadzić do zlekceważenia problemu tylko dlatego, że wystąpił w oznakowaniu: brak informacji o składniku alergennym ma konsekwencje dla bezpieczeństwa konsumenta. 41 51
Ćwiczenia wycofania i gotowość decyzyjna
Ćwiczenie wycofania powinno sprawdzać, czy organizacja potrafi przełożyć informacje o produkcie na działania właściwych osób. Brytyjskie wytyczne FSA i Food Standards Scotland porządkują między innymi role, gromadzenie informacji, dziennik decyzji, monitorowanie postępu i komunikację. Można wykorzystać tę strukturę jako inspirację organizacyjną, zachowując odrębne wymagania prawne i właściwe organy dla Polski. 70
Proponowany scenariusz ćwiczenia zaczyna się od jednoznacznej informacji wejściowej: określonej partii, składnika lub zaobserwowanej niezgodności. Uczestnicy powinni wskazać, jakie dane są potwierdzone, czego jeszcze nie wiadomo i jak ta niepewność wpływa na zasięg działań. Warto odnotować oddzielnie moment otrzymania informacji, czas przygotowania wykazu odbiorców i czas uzyskania od nich potwierdzeń. Każdy z tych pomiarów opisuje inną część gotowości.
Lista adresów odbiorców i potwierdzenie podjęcia przez nich działania są odrębnymi dowodami. Podobnie produkt zlokalizowany w magazynie, fizycznie zabezpieczony oraz odebrany od klienta ma różny status. Dzięki takiemu rozróżnieniu zespół potrafi wskazać, które zadania zakończono, a które nadal wymagają decyzji. Uzgodniony dziennik powinien zawierać podstawę decyzji, osobę zatwierdzającą i aktualny status, aby kolejna zmiana mogła przejąć pracę.
Scenariusz można rozszerzyć o sprawdzenie zastępstw, dostępności dokumentów poza zwykłą zmianą oraz zgodności nazw i identyfikatorów używanych przez różne działy. Są to autorskie propozycje ćwiczeń. Ich dobór powinien wynikać z rzeczywistych słabości procesu, a wyniki służyć poprawie systemu. W ćwiczeniu organizacyjnym komunikaty należy jednoznacznie oznaczać jako testowe i kierować zgodnie z wcześniej ustalonym zakresem.
Zamknięcie ćwiczenia powinno prowadzić do konkretnej decyzji o usprawnieniu. Jeżeli opóźnienie wynikało z niezgodnych identyfikatorów, rozwiązanie powinno dotyczyć danych. Jeżeli zabrakło osoby uprawnionej do blokady, potrzebne jest uporządkowanie kompetencji i zastępstw. W ten sposób gotowość do wycofania łączy się z codzienną jakością informacji, a nie pozostaje jednorazowym sprawdzeniem segregatora.
Certyfikacja i wymagania odbiorców
ISO 22000 opisuje wymagania systemu zarządzania bezpieczeństwem żywności, łączącego komunikację, zarządzanie, programy wstępne i zasady HACCP. Może być stosowana przez różne organizacje działające w łańcuchu żywnościowym. Sama norma nie nakazuje uzyskania certyfikatu, a ISO nie prowadzi certyfikacji przedsiębiorstw. Weryfikowany opis ISO wskazuje wersję 22000:2018 jako aktualną, równolegle informując o pracach nad następcą. Projekt normy nie jest opublikowaną nową edycją. 71
IFS Food ocenia produkty i procesy pod względem bezpieczeństwa, autentyczności, jakości oraz zgodności z wymaganiami. BRCGS Food Safety określa wymagania bezpieczeństwa, jakości i organizacji działalności w zakładach objętych swoim zakresem. Są to standardy prywatne, które mogą mieć duże znaczenie w relacjach z odbiorcami. Uzyskanie certyfikatu nie zastępuje zgodności z prawem ani bieżącej odpowiedzialności za produkt. 72 73
FSSC 22000 jest programem certyfikacji opartym na ISO 22000, odpowiednich sektorowych wymaganiach programów wstępnych oraz dodatkowych wymaganiach FSSC. Dlatego certyfikacja według samej normy ISO 22000 i certyfikacja FSSC 22000 mają różne zakresy. Przy wyborze programu należy ustalić wymagania właściwe dla danego rodzaju działalności oraz aktualne reguły przejścia między jego wersjami. 74
Z punktu widzenia zarządzania wybór standardu warto powiązać z rzeczywistymi oczekiwaniami rynku i zakresem działalności. Rozsądne pytania dotyczą tego, którzy odbiorcy go wymagają, jakie procesy obejmie audyt i czy organizacja potrafi stale utrzymać wdrożone zasady. Certyfikacja powinna porządkować pracę i dostarczać dowodów jej jakości. Samo gromadzenie dokumentów wyłącznie na termin audytu nie rozwiązuje problemów procesu.
Opakowania i ich zgodność
Opakowanie chroni produkt w określonych warunkach, dlatego jego dobór wymaga uwzględnienia rodzaju żywności, czasu kontaktu i temperatury. Ogólne ramy bezpieczeństwa materiałów ustanawia rozporządzenie 1935/2004, a wymagania dobrej praktyki wytwarzania reguluje 2023/2006. Dla tworzyw sztucznych obowiązują między innymi szczegółowe przepisy 10/2011, a dla tworzyw z recyklingu w kontakcie z żywnością również 2022/1616. Informacje o zgodności materiału powinny odpowiadać planowanemu zastosowaniu. Możliwość recyklingu opakowania i możliwość bezpiecznego kontaktu z żywnością są odrębnymi cechami. 46
Rozporządzenie 2025/40, określane jako PPWR, weszło w życie 11 lutego 2025 roku i zasadniczo stosuje się od 12 sierpnia 2026 roku. Wymagania szczegółowe mają jednak własne terminy oraz przepisy przejściowe. Nie należy wyciągać wniosku, że wszystkie nowe obowiązki dotyczące projektowania opakowań, recyklowalności, udziału recyklatu i ponownego użycia zaczęły działać jednocześnie. Dla firmy oznacza to potrzebę uporządkowania portfela opakowań według zastosowań i właściwych terminów. Harmonogram inwestycji powinien wynikać z przepisów odnoszących się do danej kategorii. 47
Polski system kaucyjny rozpoczął działanie 1 października 2025 roku. Dla objętych nim, odpowiednio oznakowanych opakowań wysokość kaucji wynosi 0,50 zł w przypadku jednorazowych butelek z tworzyw sztucznych do 3 litrów i metalowych puszek do 1 litra. Dla szklanych butelek wielokrotnego użytku do 1,5 litra wynosi 1 zł. Zwrot w ramach systemu nie wymaga paragonu. Są to konkretne kategorie opakowań napojowych, a nie uniwersalna kaucja na każde opakowanie żywności. 75
Z systemu wyłączono opakowania po mleku, jogurtach i innych pitnych produktach mlecznych, szkło jednorazowego użytku oraz kartony do napojów. Dla producenta udział w systemie oznacza również potrzebę prawidłowego oznakowania i organizacji rozliczeń z właściwymi uczestnikami obiegu. System kaucyjny jest jednym z narzędzi gospodarki opakowaniami; nie zastępuje całej oceny środowiskowej opakowania ani wymagań jego bezpieczeństwa w kontakcie z produktem. 76
Innowacje i status nowej żywności
Nowy produkt nie zawsze jest „nową żywnością” w znaczeniu prawnym. Rozporządzenie 2015/2283 wiąże tę kategorię z odpowiednimi przesłankami, obejmującymi między innymi historię spożycia w UE przed 15 maja 1997 roku oraz rodzaj produktu lub zastosowanej technologii. Przedsiębiorca powinien ustalić status konkretnego rozwiązania, a w razie wątpliwości może skorzystać z przewidzianej procedury konsultacji. Sama nowość marketingowa nie rozstrzyga tego statusu. 22
Wprowadzenie produktu wymagającego zezwolenia zależy od spełnienia właściwych warunków, w tym specyfikacji i zasad oznakowania. Ocena naukowa EFSA oraz decyzja o dopuszczeniu do obrotu pełnią różne role. Dopuszczenie nie oznacza automatycznej zgody na dowolne zastosowanie, grupę odbiorców czy oświadczenie zdrowotne. Z perspektywy rozwoju produktu status prawny warto sprawdzić przed kosztownym skalowaniem procesu i przygotowaniem opakowań. Pozwala to projektować badania i dokumentację zgodnie z wymaganym sposobem wejścia na rynek. 77
Część IV Organizacja zakładu i przepływ informacji
Organizacja zakładu i codzienna kontrola procesu
Przepływy ludzi, materiału i informacji
Projekt zakładu powinien ułatwiać utrzymanie higieny, identyfikację produktu oraz rozdzielanie materiałów o odmiennym statusie. Z punktu widzenia organizacji nie wystarcza wiedza, gdzie znajduje się surowiec. Trzeba również wiedzieć, czy jest zwolniony, wstrzymany, odrzucony albo przeznaczony do innego zastosowania. Oznaczenie fizyczne i zapis w systemie powinny prowadzić do tej samej decyzji.
Podział stref należy powiązać z analizą zagrożeń. Ruch ludzi, opakowań, narzędzi i odpadów może mieć inne wymagania niż przepływ produktu. Uporządkowanie tych dróg zmniejsza liczbę sytuacji, w których prawidłowe działanie zależy wyłącznie od pamięci pracownika. Programy higieniczne obejmują między innymi projekt obiektu, mycie, higienę personelu i zapobieganie zanieczyszczeniom. 39
Mycie i utrzymanie ruchu
Mycie usuwa zabrudzenia, a dezynfekcja ogranicza drobnoustroje w określonych warunkach. Plan higieny powinien określać przedmiot, metodę, odpowiedzialność, częstotliwość i sposób oceny skuteczności. W instalacjach CIP, czyli mytych w obiegu bez rutynowego demontażu mytej części instalacji, znaczenie mają projekt obiegu oraz kontrolowane parametry realizacji cyklu. Sam komunikat urządzenia o zakończeniu programu nie zastępuje oceny, czy program był właściwy dla danego zabrudzenia i instalacji.
Decyzja BAT dla przemysłu żywności, napojów i mleka wskazuje optymalizację CIP, pomiar parametrów procesu i właściwe dozowanie jako sposoby ograniczania zużycia wody oraz środków chemicznych. Ponowne wykorzystanie wody jest uzależnione między innymi od wymagań higieny i bezpieczeństwa. Oznacza to, że projekt oszczędności trzeba oceniać razem z funkcją sanitarną instalacji. 78
Utrzymanie ruchu powinno zapewniać dostępność urządzeń i bezpieczny powrót do produkcji po naprawie. Warto oddzielić potwierdzenie sprawności technicznej od zgody na kontakt z żywnością. Po ingerencji mogą być potrzebne czynności higieniczne, kontrola kompletności elementów i sprawdzenie pomiarów. Rozdzielenie tych odpowiedzialności ułatwia wykrycie sytuacji, w której maszyna działa, ale produkt nie może być jeszcze zwolniony.
Wskaźniki, które można porównywać
Wskaźnik jest użyteczny, gdy jego zmiana prowadzi do określonej decyzji. Zestaw samych liczb nie ujawni przyczyn problemu, jeżeli nie rozdzielono produktów, etapów i czasu pomiaru. Poniższe definicje stanowią propozycję organizacyjną. Przy wdrożeniu należy je dopasować do procesu i konsekwentnie stosować.
| Wskaźnik | Definicja robocza | Co trzeba ustalić przed porównaniem |
|---|---|---|
| Uzysk produktu | Masa wyrobu zgodnego / masa wsadu | Zakres produktów ubocznych i zawartość wody |
| Koszt zmienny jednostkowy | Koszty zmienne partii / ilość wyrobu zgodnego | Jednostka i sposób przypisania kosztów |
| OEE | Dostępność × wydajność × jakość | Planowany czas i prędkość odniesienia |
| Zużycie energii | Energia / tona wyrobu | Uwzględnione media, chłodnie i urządzenia pomocnicze |
| Zużycie wody | Pobór wody / tona wyrobu | Granice instalacji i sposób liczenia obiegów |
| Reklamacje | Uzasadnione reklamacje / przyjęta baza sprzedaży | Jednostki, masa lub liczba zamówień |
| Terminowość i kompletność | Dostawy terminowe i kompletne / wszystkie dostawy | Umówione okno dostawy oraz zasady wyjątków |
| Straty wartościowe | Koszt materiału utraconego / wartość wsadu | Etap wyceny i możliwość innego wykorzystania |
Źródło: autorskie definicje robocze do analizy zakładu. Nie są to średnie branżowe ani uniwersalne cele.
W OEE dostępność opisuje wykorzystanie zdefiniowanego czasu, wydajność relację do przyjętej prędkości, a jakość udział produkcji zgodnej. Wynik staje się porównywalny dopiero po ujednoliceniu definicji planowanego postoju, przezbrojenia i idealnej prędkości.
Nie należy zwiększać jednego wskaźnika kosztem niewidocznego problemu w innym miejscu. Wydłużenie serii może poprawić wykorzystanie linii, ale prowadzić do nadmiernego zapasu. Przyspieszenie pakowania może zwiększyć liczbę nieszczelności. Ocena zmiany powinna więc obejmować także jakość, straty, terminowość i koszt całego przepływu.
Logistyka i identyfikowalność partii
Trwałość jest ograniczeniem planistycznym
Planowanie produkcji żywności powinno łączyć zapotrzebowanie, dostępność surowca, zdolność linii i pozostałą trwałość produktu. Długi cykl zakupowy opakowań może ograniczać elastyczność równie mocno jak brak surowca. Z kolei wyprodukowanie zapasu zbyt wcześnie może spowodować, że towar nie spełni wymaganego przez odbiorcę minimalnego okresu do daty na etykiecie.
FEFO oznacza wydawanie zapasu według najwcześniejszego terminu przydatności do spożycia albo daty minimalnej trwałości, z uwzględnieniem statusu jakościowego partii. FIFO opiera się na kolejności przyjęcia. Nie zawsze prowadzą do tej samej kolejności wysyłki. W praktyce decyzja powinna uwzględniać również wymagania klienta i dostępność informacji o partii, a nie jedynie datę przyjęcia do magazynu.
Łańcuch chłodniczy wymaga spójności między warunkami produktu, magazynem, transportem i odbiorcą. Rejestrator temperatury jest źródłem danych, które trzeba powiązać z konkretną partią i ocenić według ustalonych kryteriów. Alarm nie powinien być traktowany jako automatyczne potwierdzenie utraty bezpieczeństwa ani jako zdarzenie, które można zamknąć bez decyzji. Znaczenie ma przebieg odchylenia i jego wpływ na dany produkt. Obowiązki higieniczne obejmują utrzymanie wymaganych warunków temperaturowych. 39
Powiązania między partiami
Wewnętrzna identyfikowalność powinna odzwierciedlać rzeczywisty przepływ. Jedna partia surowca może trafić do wielu wyrobów, a pojedynczy wyrób zawierać składniki z kilku partii. Dochodzą opakowania, ponownie wykorzystane materiały dopuszczone do procesu, mieszanie i dzielenie partii. Prosty wykaz dostawców nie odtwarza tych relacji.
Próba odtworzenia historii powinna sprawdzać zarówno kierunek od surowca do odbiorców, jak i od wyrobu do surowców. Warto połączyć ją z bilansem ilościowym: materiał przyjęty, wykorzystany, pozostający w magazynie, przekazany do innego zastosowania i utracony powinien dać się rozliczyć. Nie chodzi o wymuszanie pozornej dokładności, lecz o wyjaśnianie różnic i ocenę, czy potrafimy wskazać rzeczywisty zakres problemu.
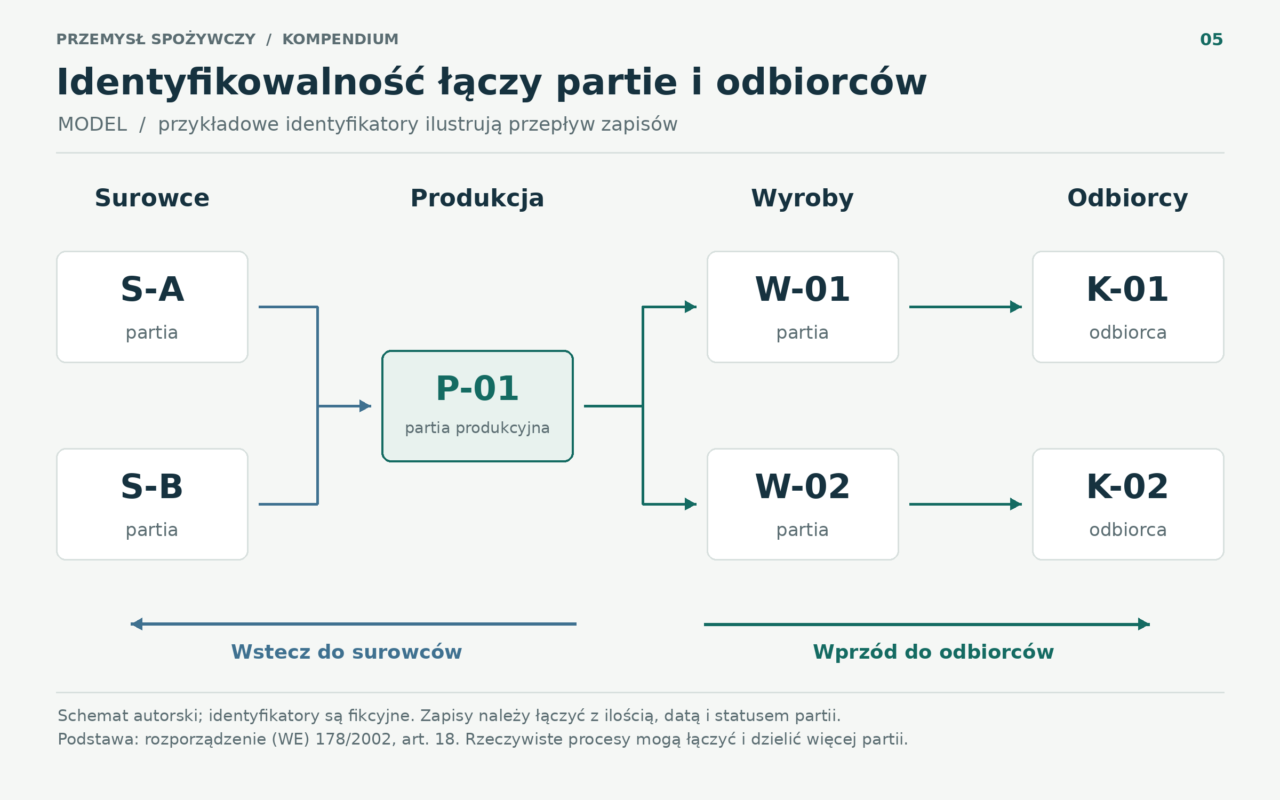
Cyfryzacja i automatyzacja oraz odpowiedzialność za dane
Najpierw spójne definicje i odpowiedzialność
ERP łączy zwykle planowanie zasobów i transakcje biznesowe, MES wspiera wykonanie oraz zapis produkcji, WMS organizuje magazyn, a LIMS dane laboratoryjne. Granice funkcji zależą od wdrożenia. Przy wyborze rozwiązania należy opisywać wymagany obieg decyzji, zamiast zakładać, że samo posiadanie określonej klasy systemu zapewni identyfikowalność.
Wspólne identyfikatory surowców, partii, receptur i wersji etykiet są podstawą łączenia danych. Automatyczny zapis wyniku nie rozstrzyga, czy czujnik był sprawny, metoda właściwa, a wynik przypisany do odpowiedniej partii. Warto ustalić, kto może zmienić dane podstawowe, kto zatwierdza wersję oraz jak odtwarza się historię zmiany.
Gdzie automatyzacja może pomóc
Wizja maszynowa może wspierać sprawdzanie obecności etykiety, kształtu, barwy lub innych cech, jeżeli zadanie daje się jednoznacznie opisać i zweryfikować. Czujniki mogą usprawniać pomiar przebiegu procesu, a analiza danych wskazywać odchylenia i powtarzalne straty. Zakres wykrywania trzeba jednak ustalić na rzeczywistych przykładach, z uwzględnieniem błędnych akceptacji i błędnych odrzuceń.
Model predykcyjny powinien być oceniany w warunkach, w których ma działać. Zmiana surowca, oświetlenia, opakowania lub receptury może wpływać na jego wyniki. W projekcie warto zatem przewidzieć sposób wykrywania pogorszenia, ponownego sprawdzenia i pracy awaryjnej. Wydrukowany raport z algorytmu nie stanowi sam w sobie dowodu zwolnienia produktu.
Systemy sterujące procesem wymagają ochrony uwzględniającej ciągłość i bezpieczeństwo operacji. Wytyczne NIST dla technologii operacyjnych podkreślają specyfikę niezawodności oraz wpływ systemów na środowisko fizyczne. W zakładzie praktyczne znaczenie mają kontrola dostępu, zarządzanie zmianą, segmentacja, kopie konfiguracji i sprawdzony powrót do działania. Szczegóły zabezpieczeń należy dobrać do instalacji i oceny ryzyka. 79
Ludzie, kompetencje i kultura bezpieczeństwa
Bezpieczna produkcja wymaga współpracy technologii, jakości, zakupów, utrzymania ruchu, planowania, magazynu i sprzedaży. Warto opisać, kto podejmuje decyzję, kto dostarcza dane, a kto wykonuje działanie. Gdy odpowiedzialność jest rozproszona, odchylenie może krążyć między działami bez rozstrzygnięcia, mimo że każdy z nich poprawnie wykonał fragment swojej pracy.
Szkolenie powinno kończyć się sprawdzeniem umiejętności odpowiednich dla stanowiska. Potwierdzenie obecności nie pokazuje, czy pracownik rozpoznaje niewłaściwy status partii, reaguje na alarm lub prawidłowo zmienia etykietę. Dobrą praktyką organizacyjną jest obserwacja czynności, ćwiczenie sytuacji nietypowej i sprawdzenie, czy instrukcja jest zrozumiała w rzeczywistym miejscu pracy.
Kultura bezpieczeństwa żywności ma również wymiar prawny w unijnych wymaganiach higienicznych. Obejmuje zaangażowanie kierownictwa i pracowników, świadomość zagrożeń, komunikację i zasoby. 53 Jej praktycznym sprawdzianem jest sposób reagowania na informację o błędzie. System powinien umożliwiać szybkie zgłoszenie i ocenę problemu także wtedy, gdy zatrzymanie partii komplikuje plan produkcji.
Część V Zasoby i środowisko
Straty i odpady żywnościowe
Dwa pojęcia i różne granice pomiaru
Straty żywności w rozumieniu wskaźnika FAO dotyczą etapów po zbiorze, aż do poziomu poprzedzającego handel detaliczny. Obejmują między innymi przechowywanie, transport i przetwarzanie. FAO oszacowała ich globalny udział na 13,3% w 2023 r. Jest to określony historyczny odczyt, a nie deklaracja najnowszej wartości dostępnej w dniu opracowania. Miara jest agregowana z wykorzystaniem wag ekonomicznych i nie powinna być interpretowana jak prosty iloraz ton strat i ton całej światowej produkcji. 80 81
UNEP mierzy marnowanie żywności na dalszych etapach, w szczególności w handlu detalicznym, gastronomii i gospodarstwach domowych. Raport Food Waste Index 2024 szacuje, że w tych trzech sektorach w 2022 r. powstało 1 052 mln ton odpadów żywnościowych, czyli około 132 kg na mieszkańca świata. Uwzględniono części jadalne i niejadalne. Ilość ta odpowiadała około 19% żywności dostępnej konsumentom. 82
| Sektor uwzględniony przez UNEP | Odpady w 2022 r. | Średnio na mieszkańca świata |
|---|---|---|
| Gospodarstwa domowe | 631 mln ton | 79 kg rocznie |
| Gastronomia i usługi żywieniowe | 290 mln ton | 36 kg rocznie |
| Handel detaliczny | 131 mln ton | 17 kg rocznie |
| Razem | 1 052 mln ton | 132 kg rocznie |
Źródło: UNEP, Food Waste Index Report 2024, tabela 23. Są to globalne szacunki, obejmujące również ekstrapolacje dla państw bez odpowiednich pomiarów. Zestawienie nie obejmuje pełnej ilości odpadów powstających w przemyśle przetwórczym. 82
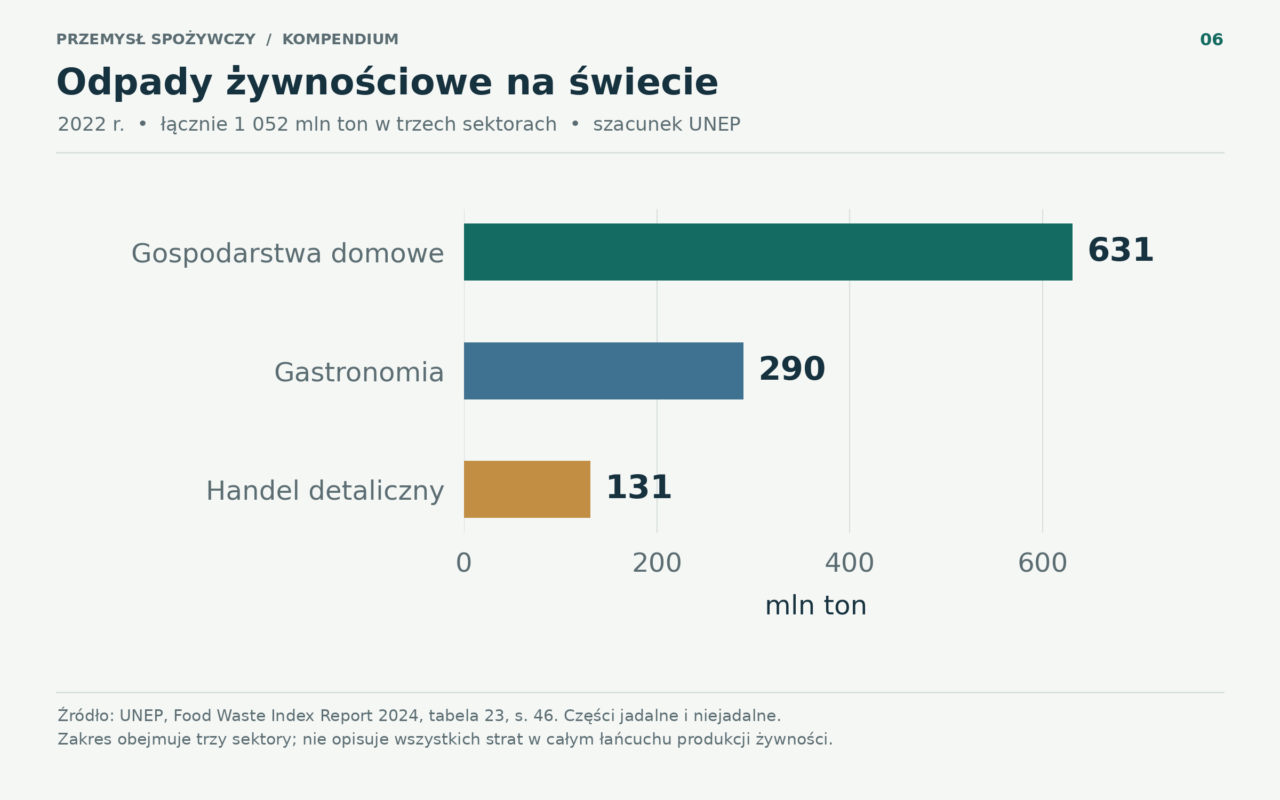
Procentów FAO i UNEP nie wolno po prostu dodawać. Dotyczą innych etapów, odmiennych podstaw obliczenia i różnych lat. Podobnie nie należy wyliczać globalnej ilości zmarnowanej żywności przez dodanie liczb z różnych raportów bez kontroli ich zakresu. UNEP zaznacza ponadto, że różnica między szacunkiem za 2019 r. z poprzedniej edycji a oszacowaniem za 2022 r. nie powinna być odczytywana jako bezpośrednio zmierzony wzrost marnowania: poprawiła się dostępność danych i zmieniła podstawa estymacji. 82 80
Dane europejskie
Według komunikatu Eurostatu z 29 września 2026 r. w UE w 2024 r. powstało 57,9 mln ton odpadów żywnościowych, czyli około 129 kg na mieszkańca. Pomiar obejmuje części jadalne i niejadalne. Agregat unijny jest szacowany: dla Bułgarii, Niemiec i Rumunii nie były dostępne dane za 2024 r., dlatego wykorzystano ostatnie dostępne wartości. 83
| Etap łańcucha w UE | Odpady na mieszkańca w 2024 r. |
|---|---|
| Gospodarstwa domowe | 69 kg |
| Produkcja artykułów spożywczych i napojów | 25 kg |
| Restauracje i usługi żywieniowe | 15 kg |
| Produkcja pierwotna | 10 kg |
| Handel detaliczny i pozostała dystrybucja | 10 kg |
| Razem | 129 kg |
Źródło: Eurostat, komunikat „Food waste in the EU: 129 kg per person in 2024”, zbiór env_wasfw. Wartości są zaokrąglone. 83
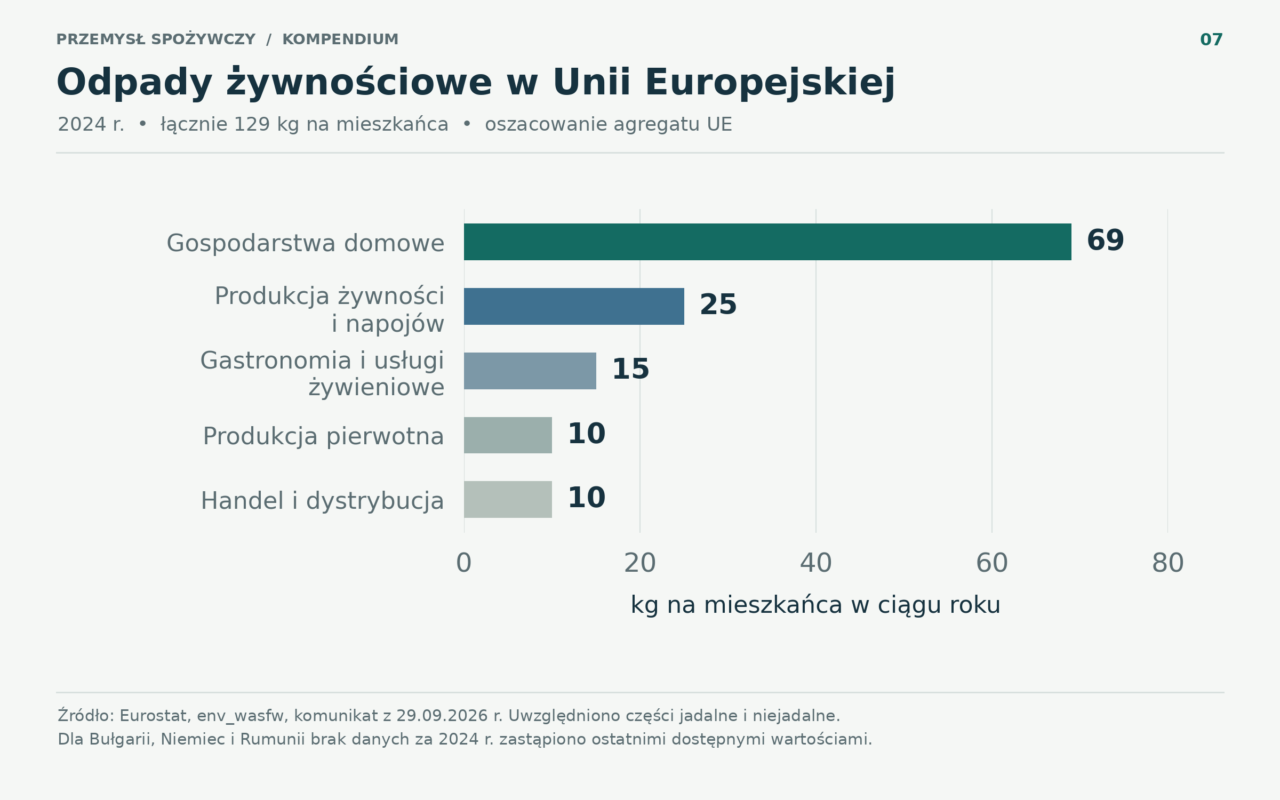
Interpretacja analityczna. Wskaźnik 25 kg odpadów przemysłowych na mieszkańca nie określa odsetka surowca traconego przez przeciętny zakład. Jego mianownikiem jest liczba ludności, a nie tonaż produkcji. Do zarządzania zakładem potrzebny jest bilans masy na poziomie procesu i asortymentu. Powinien rozdzielać produkt sprzedawalny, produkt uboczny, materiał przekazany do innego zastosowania i odpad. Bez tego obieranie warzyw, odrzut jakościowy i rozlew produktu podczas przezbrojenia mogą trafić do jednej liczby, choć wymagają innych działań.
Dane światowe i europejskie nie tworzą prostego rankingu efektywności. Unijne zestawienie obejmuje pięć etapów, podczas gdy przywołany globalny szacunek UNEP dotyczy trzech. Różnica zakresu wystarcza, aby uznać bezpośrednie porównanie 129 i 132 kg za nieuprawnione. Wiarygodna analiza musi najpierw dopasować etapy łańcucha, definicję odpadów, rok i sposób estymacji. 83 82
Klimat i granica systemu żywnościowego
FAO w aktualizacji statystyk opublikowanej 12 listopada 2026 r. oszacowała globalne emisje systemów rolno-spożywczych w 2024 r. na 18,5 mld ton ekwiwalentu CO₂. Stanowiły one około 35% emisji światowych w tym zestawieniu. Zakres obejmuje cały system, od rolnictwa i zmian użytkowania gruntów po działania przed produkcją rolną oraz po niej, w tym przetwarzanie, transport, opakowania, handel, konsumpcję i zagospodarowanie odpadów. Nie jest to oszacowanie emisji samego przemysłu spożywczego. 3
| Część globalnego systemu rolno-spożywczego | Udział w jego emisjach w 2024 r. |
|---|---|
| Produkcja roślinna i zwierzęca na poziomie gospodarstwa | 43% |
| Działania przed produkcją rolną i po niej | 35% |
| Zmiany użytkowania gruntów | 22% |
Źródło: FAO, Agrifood systems emissions. Global, regional and country trends, 2001–2024. Udziały odnoszą się do emisji systemów rolno-spożywczych, a nie do emisji całej gospodarki. 3
Interpretacja analityczna. Przedstawiony podział wyjaśnia, dlaczego modernizacja fabryki i ograniczanie śladu produktu to powiązane, ale różne zadania. Zużycie paliwa i energii w zakładzie jest obszarem bezpośredniego zarządzania operacyjnego. Na ślad produktu wpływa także sposób wytworzenia surowca, masa opakowania, transport, warunki przechowywania oraz koniec użytkowania. Przypisanie całych emisji systemu zakładom przetwórczym prowadziłoby do błędnej oceny ich odpowiedzialności i możliwości działania.
Przy porównaniu dwóch technologii trzeba ustalić wspólną jednostkę funkcjonalną, na przykład kilogram produktu o określonej jakości i trwałości dostarczony do określonego miejsca. Kilogram produktu opuszczającego zakład i kilogram rzeczywiście spożytej żywności opisują różne funkcje. Rozwiązanie wymagające więcej energii w fabryce może zmienić trwałość i straty na dalszych etapach, ale kierunku oraz wielkości takiego efektu nie wolno zakładać bez obliczeń. Rzetelna ocena powinna ujawniać granice analizy, dane wejściowe i przyjęty sposób przypisania obciążeń produktom ubocznym.
Nie ma również uniwersalnego wskaźnika emisji właściwego dla każdej „tony żywności”. Produkty różnią się składem, zawartością wody, funkcją żywieniową, trwałością i technologią. Proste porównanie kilogramów produktu może zatem pomijać istotne właściwości. Gdy dane przedsiębiorstwa są niepełne, lepiej przedstawić ograniczony, dobrze udokumentowany zakres niż rozbudowany wynik pozornie dokładny do kilku miejsc po przecinku.
Ślad produktu i inwentaryzacja emisji przedsiębiorstwa
Rachunek środowiskowy wymaga najpierw określenia pytania. Inwentaryzacja przedsiębiorstwa opisuje emisje powiązane z organizacją w danym okresie. Ocena produktu śledzi natomiast jego określoną funkcję i cykl życia. Zestawienia mogą korzystać z części tych samych liczników, ale mają inną granicę, jednostkę odniesienia i sposób prezentacji. Nie powinny być łączone przez prosty podział jednej sumy firmowej przez dowolnie wybraną masę sprzedaży.
GHG Protocol Product Standard opisuje rachunek emisji produktu w cyklu życia i podkreśla potrzebę ustalenia granicy, jednostki analizy oraz jakości danych. Przy porównywaniu produktów znaczenie mają odpowiednio dopasowane reguły porównania. Jest to odrębny przedmiot od korporacyjnego raportowania emisji. 84
Zakresy emisji w przykładzie zakładu
W rachunku organizacyjnym zakres 1 obejmuje emisje bezpośrednie ze źródeł należących do organizacji lub kontrolowanych przez nią. Zakres 2 obejmuje emisje powstające przy wytwarzaniu energii elektrycznej, pary, ciepła lub chłodu, które organizacja pozyskuje z zewnątrz i zużywa. Zakres 3 obejmuje pozostałe emisje pośrednie łańcucha wartości. O przypisaniu decyduje przyjęta granica organizacyjna i operacyjna; sam fizyczny pobyt urządzenia na terenie zakładu nie zastępuje tej oceny. 85
| Obszar | Przykład źródła danych | Pytanie kontrolne |
|---|---|---|
| Własne spalanie paliw | Liczniki i dokumenty zakupowe | Czy ujęto właściwy okres i wszystkie paliwa? |
| Zakupiona energia | Rozliczenia i dane dostawcy | Czy metoda i współczynnik odpowiadają celowi rachunku? |
| Czynniki chłodnicze | Rejestry serwisowe | Czy rozróżniono uzupełnienie, odzysk i rzeczywistą emisję? |
| Surowce i opakowania | Ilości zakupów i dane dostawców | Czy dane opisują właściwy materiał i technologię? |
| Transport i dystrybucja | Ładunki, trasy, środki transportu | Czy uniknięto pominięć oraz podwójnego liczenia? |
| Straty i koniec użytkowania | Bilans masy i scenariusze | Czy scenariusz odpowiada rzeczywistej drodze produktu? |
Tabela jest autorską propozycją mapowania danych, a nie kompletnym formularzem konkretnego standardu. Warto rozpocząć od strumieni o dużym znaczeniu dla celu analizy i zapewnić im spójny sposób pomiaru. Drobiazgowość raportu powinna wynikać z jakości danych, a nie z możliwości wyświetlenia wielu miejsc po przecinku. Współczynnik emisji należy opisać przez źródło, wersję, jednostkę, geograficzny zakres i okres, do którego się odnosi.
Jak porównywać warianty opakowania i trwałości
Metoda Product Environmental Footprint w zaleceniu Komisji 2021/2279 wiąże ocenę z jednostką funkcjonalną i przepływem odniesienia. W przypadku żywności znaczenie mogą mieć trwałość i straty na dalszych etapach; gdy opakowanie wpływa na trwałość, ten związek należy uwzględnić w odpowiednim modelu. Metoda obejmuje szersze oddziaływania środowiskowe niż sam ślad węglowy. 86
Autorska propozycja porównania zaczyna się od zapisania funkcji: jaka ilość produktu, o jakiej jakości, ma dotrzeć do jakiego odbiorcy i w jakich warunkach. Następnie dla obu wariantów należy opisać surowiec, masę i rodzaj opakowania, energię procesu, transport, magazynowanie i scenariusz końca użytkowania. Jeśli warianty mają różną trwałość, nie wolno automatycznie założyć jednakowej ilości strat ani dowolnej poprawy po zmianie materiału. Potrzebne są dane lub jasno oznaczony scenariusz.
Warto osobno przedstawić wynik bazowy i wrażliwość na założenia, które mogą odwrócić wniosek. Przykładem jest rzeczywista liczba cykli opakowania zwrotnego, odległość transportu powrotnego, zużycie energii podczas mycia albo udział produktu niewykorzystanego przed końcem trwałości. Zmienna jest istotna decyzyjnie wtedy, gdy jej realistyczny zakres wpływa na wybór wariantu. Do oceny nie wystarczy ogólny przymiotnik „ekologiczny”.
Przejrzystość komunikacji
Komunikat środowiskowy powinien pozwalać odtworzyć zakres porównania. Inna jest treść stwierdzenia o zmniejszeniu zużycia energii na etapie produkcji, a inna o zmniejszeniu wpływu całego produktu. Wewnętrzna karta dowodu może obejmować przedmiot deklaracji, wariant bazowy, okres, jednostkę funkcjonalną, źródła danych, wyłączenia oraz osobę zatwierdzającą. To propozycja organizacyjna ułatwiająca sprawdzenie, czy marketing przekazuje ten sam wniosek, który wynika z analizy.
Niepewność można przedstawić użytecznie: jako zakres wyniku, alternatywny scenariusz lub listę danych, których poprawa ma największe znaczenie. Dobrze opisane ograniczenie zwiększa przydatność informacji dla decyzji inwestycyjnej. Deklaracja bez wyjaśnionej podstawy porównania przenosi natomiast ciężar interpretacji na odbiorcę i utrudnia późniejsze sprawdzenie efektu.
Ograniczanie zużycia energii, wody i materiałów
Pomiar przed wyborem inwestycji
Bilans mediów warto rozdzielić na proces, chłodzenie, mycie, sprężone powietrze, magazynowanie i pozostałe potrzeby zakładu. Wskazanie miejsca poboru pozwala odróżnić zużycie zależne od produkcji od zużycia utrzymującego się podczas postoju. To z kolei ułatwia wybór między zmianą organizacyjną, naprawą i inwestycją.
BAT dla omawianego sektora obejmują między innymi odzysk ciepła, izolację, poprawę sprawności napędów i ograniczanie strat sprężonego powietrza. Wartości referencyjne i obowiązki trzeba odczytywać w zakresie właściwym dla danej instalacji; dokument nie ustanawia jednej normy zużycia dla każdej tony dowolnej żywności. Zastosowanie obowiązków środowiskowych zależy także od rodzaju i skali działalności. 78
Ocena przedsięwzięcia powinna obejmować nakłady, serwis, przestój wdrożeniowy i możliwość utrzymania jakości. Odzysk ciepła jest użyteczny wtedy, gdy dostępne źródło i odbiornik pasują do siebie temperaturą, czasem pracy oraz warunkami sanitarnymi. Sam fakt występowania ciepła odpadowego nie przesądza o opłacalnym zastosowaniu.
Zapobieganie stratom u źródła
Najpierw warto ustalić, dlaczego materiał wypada z głównego przepływu. Nadmierna porcja, rozruch, resztki w rurociągu, odrzut opakowania i przeterminowanie wymagają różnych działań. Przekazanie pozostałości do innego wykorzystania może mieć sens, ale powinno zostać poprzedzone oceną, czy można było uniknąć jej powstania.
Status produktu ubocznego lub odpadu nie wynika wyłącznie z intencji firmy. Możliwość przeznaczenia do żywności, pasz albo innych zastosowań wymaga spełnienia odpowiednich wymagań. 87 Bilans ekonomiczny powinien ujmować koszt zbiórki, przechowywania, transportu i zapewnienia zgodności. W przeciwnym razie pozornie wartościowy strumień może generować ukryty koszt.
Część VI Ekonomika i modele decyzyjne
Ekonomika produkcji i źródła rentowności
Przychód, koszt i wynik odpowiadają na różne pytania
W rachunku produktu warto oddzielić koszty zmienne, koszty utrzymania zdolności produkcyjnej oraz koszty sprzedaży i finansowania. Koszt surowca na kilogram wsadu nie jest kosztem surowca na kilogram sprzedanego wyrobu. Różnicę tworzy uzysk, a czasem także sposób podziału kosztu między kilka produktów.
Rozliczenie powinno obejmować rzeczywisty sposób realizacji zamówienia. Krótka seria może powodować dodatkowe przezbrojenie, mycie, startowy odrzut i niewykorzystane opakowania. Kontrakt o wysokiej cenie jednostkowej nie musi zatem przynosić najwyższego wyniku. Z kolei produkt o niższej marży jednostkowej może dobrze wykorzystywać dostępne okno pracy, jeżeli nie wypiera korzystniejszego zamówienia.
Model pokazujący znaczenie uzysku
Przykład modelowy, nie dane rynkowe. Przyjmijmy wsad 1 000 kg, cenę surowca 6 zł/kg wsadu oraz pozostały koszt zmienny 2 zł/kg wsadu. Łączny koszt zmienny partii wynosi 8 000 zł. Cena sprzedaży produktu wynosi 12 zł/kg. Nie uwzględniamy VAT, kosztów stałych, wartości produktów ubocznych, kosztów finansowania ani kosztów sprzedaży. W tym uproszczeniu zmienia się tylko uzysk produktu zgodnego.
| Uzysk | Produkt zgodny z partii | Koszt zmienny na kg wyrobu | Nadwyżka przychodu nad kosztami zmiennymi partii |
|---|---|---|---|
| 75% | 750 kg | 10,67 zł | 1 000 zł |
| 80% | 800 kg | 10,00 zł | 1 600 zł |
| 85% | 850 kg | 9,41 zł | 2 200 zł |
| 90% | 900 kg | 8,89 zł | 2 800 zł |
| 95% | 950 kg | 8,42 zł | 3 400 zł |
Źródło: obliczenia autorskie. Koszt jednostkowy = 8 zł / uzysk zapisany jako ułamek. Nadwyżka partii = 12 zł × masa produktu zgodnego − 8 000 zł. Kwoty jednostkowe zaokrąglono do dwóch miejsc po przecinku.
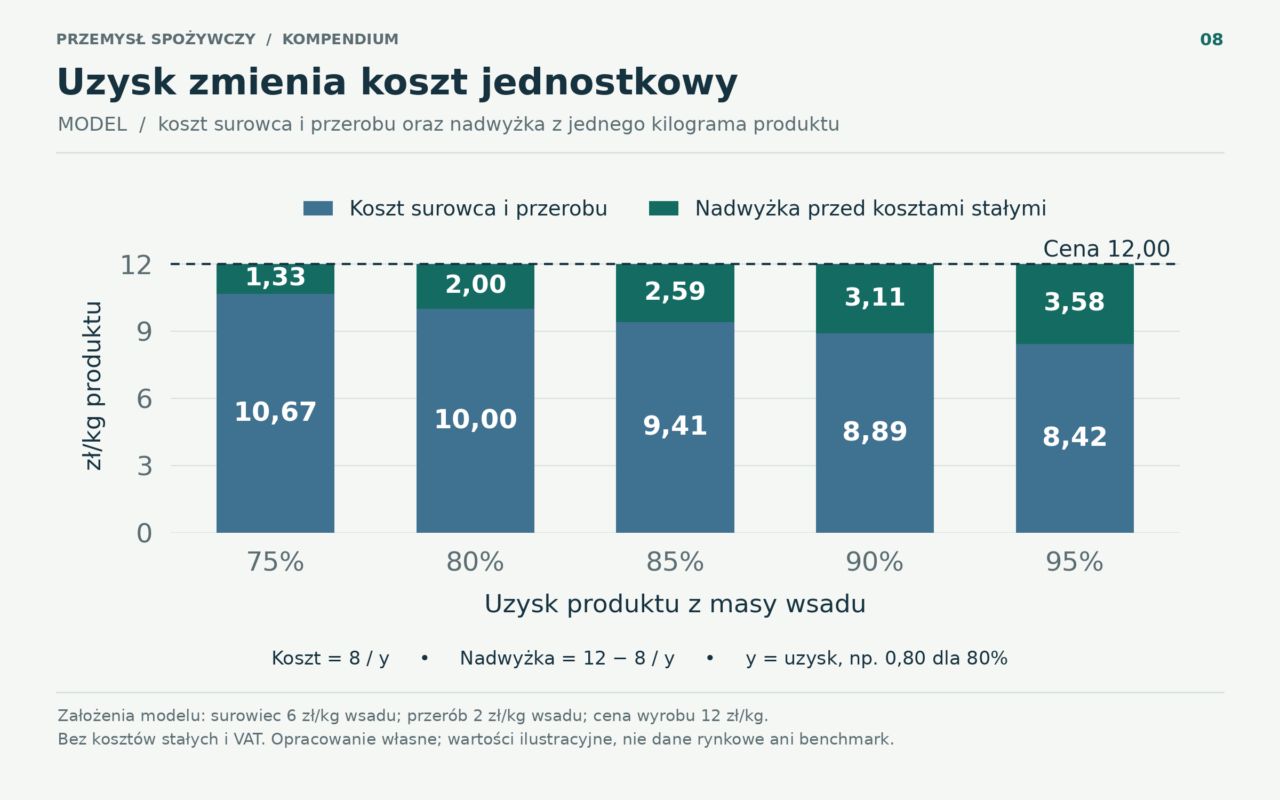
Wariant z uzyskiem 90% daje 2 800 zł na pokrycie kosztów stałych i wyniku, podczas gdy przy 80% pozostaje 1 600 zł. Obliczenie pokazuje mechanizm, ale nie dowodzi, że w rzeczywistym procesie da się bezkosztowo zwiększyć uzysk. Zmiana może wymagać inwestycji, innych surowców lub dodatkowej pracy. Może też pogarszać cechy wyrobu, dlatego poprawę ekonomiczną trzeba oceniać łącznie z jego specyfikacją.
Kapitał obrotowy i koszt złożoności
Zakład finansuje zapas surowców, produkcję w toku, gotowy produkt i należności, często zanim otrzyma zapłatę. W planie handlowym należy dlatego uwzględnić nie tylko marżę, lecz również czas zamrożenia środków. Przy wzroście wolumenu dodatni wynik na sprzedaży może współistnieć z napięciem płynności, jeśli należności i zapasy rosną szybciej niż dostępne finansowanie.
Duża liczba wariantów opakowania i receptury wymaga kontroli kosztu złożoności. Można ocenić go przez liczbę przezbrojeń, częstotliwość zmian etykiet, minimalne partie zakupowe, zapas niewykorzystanych materiałów oraz nakład pracy przy dokumentacji. Ograniczenie asortymentu nie jest uniwersalnym rozwiązaniem; decyzję trzeba porównać z utratą sprzedaży i rolą danego produktu w relacji z odbiorcą.
Bilans masy jako podstawa rachunku produkcji
Bilans masy łączy technologię z ekonomią. Pokazuje, czy zakład umie wyjaśnić drogę materiału od przyjęcia do wyrobu, pozostałości i zmiany zapasu. Sama różnica między wsadem i masą produktu nie rozstrzyga jeszcze, czy powstał odpad. W suszeniu część różnicy może odpowiadać odparowanej wodzie, w rozbiorze powstają różne frakcje, a przy dodawaniu wody masa wyrobu może przekroczyć masę początkowego surowca. Wspólny mianownik i granica pomiaru są zatem częścią definicji wskaźnika.
Model jednej partii
Przykład modelowy. Wszystkie liczby i ceny przyjęto wyłącznie do objaśnienia obliczeń. Do procesu trafia 1000 kg wsadu. Nie dodaje się kolejnych składników ani wody, nie występuje zmiana zapasu produkcji w toku. Zważono 830 kg zgodnego wyrobu, 100 kg strumienia ubocznego oraz 40 kg odpadu. Pozostałe 30 kg w modelu odpowiada odparowanej wodzie. Założenie o odparowaniu wymagałoby w rzeczywistym zakładzie potwierdzenia pomiarem lub zwalidowanym bilansem; nie może być uniwersalnym wyjaśnieniem niewiadomego niedoboru.
| Kierunek wyjścia | Masa | Udział we wsadzie | Znaczenie w modelu |
|---|---|---|---|
| Zgodny wyrób | 830 kg | 83% | Główny produkt przeznaczony do sprzedaży |
| Strumień uboczny | 100 kg | 10% | Odrębna frakcja z założonym legalnym zastosowaniem |
| Odpad | 40 kg | 4% | Materiał wymagający zagospodarowania |
| Odparowana woda | 30 kg | 3% | Wyjaśniony transfer masy z procesu |
| Razem | 1000 kg | 100% | Zamknięty bilans przyjętych założeń |
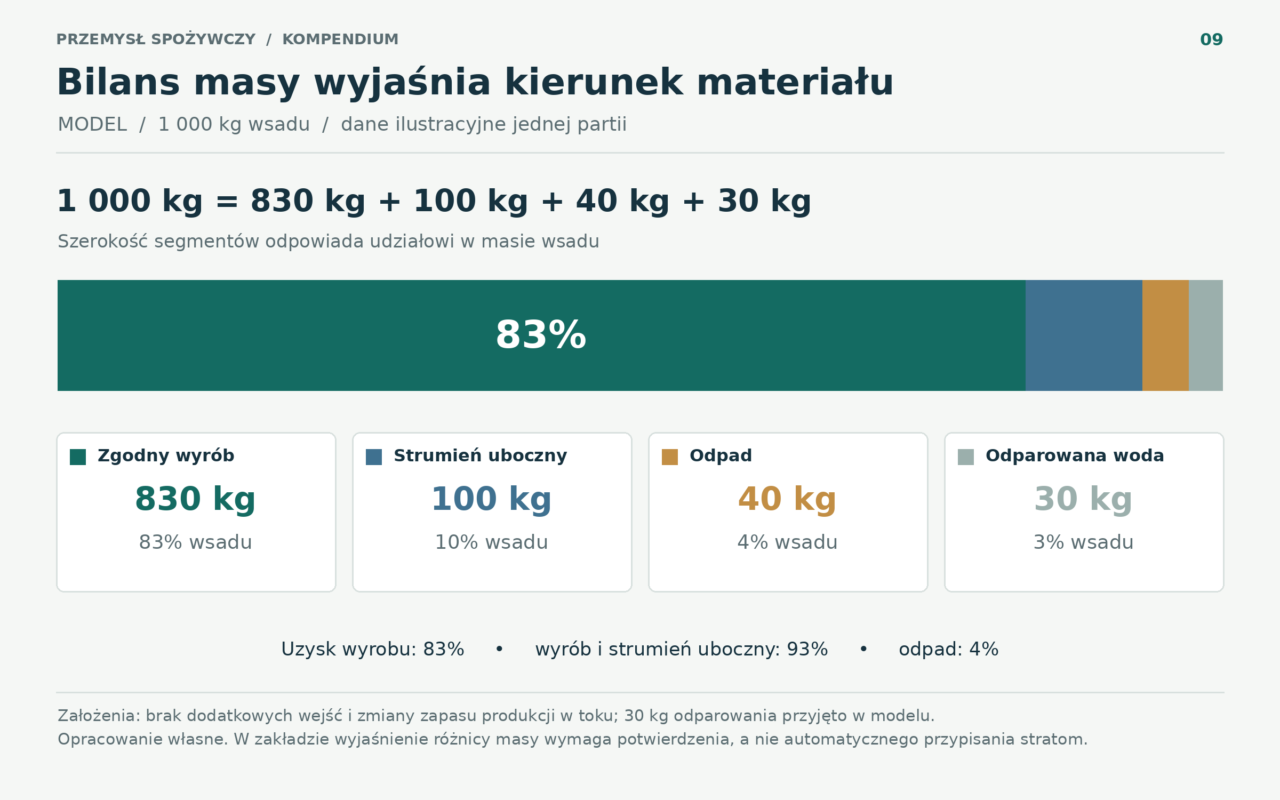
Uzysk głównego wyrobu wynosi 83%. Suma wyrobu i strumienia ubocznego stanowi 93% masy wsadu, ale nie powinna być opisywana jako ten sam uzysk. To inna miara, obejmująca dwa strumienie o odmiennym zastosowaniu i wartości. Czteroprocentowy udział odpadu również nie jest równoznaczny z siedemnastoprocentową różnicą między masą wsadu i głównego wyrobu. Takie rozdzielenie pozwala kierować działania do właściwej przyczyny.
Od masy do nadwyżki ekonomicznej
Załóżmy koszt zakupu wsadu 6000 zł, pozostałe koszty zmienne partii 2000 zł, cenę wyrobu 12 zł/kg, wartość strumienia ubocznego 1 zł/kg i koszt zagospodarowania odpadu 0,50 zł/kg. Model zakłada sprzedaż całej dostępnej ilości, brak VAT, brak kosztów stałych, finansowania i sprzedaży oraz brak dodatkowych kosztów przygotowania frakcji ubocznej. Jej legalna zbywalność jest warunkiem scenariusza, a nie skutkiem samej dodatniej ceny.
| Składnik | Obliczenie | Wartość |
|---|---|---|
| Sprzedaż wyrobu | 830 kg × 12 zł/kg | 9960 zł |
| Sprzedaż strumienia ubocznego | 100 kg × 1 zł/kg | 100 zł |
| Zakup wsadu | Założenie modelu | −6000 zł |
| Pozostałe koszty zmienne | Założenie modelu | −2000 zł |
| Zagospodarowanie odpadu | 40 kg × 0,50 zł/kg | −20 zł |
| Nadwyżka nad ujętymi kosztami | 9960 + 100 − 6000 − 2000 − 20 | 2040 zł |
Wynik 2040 zł nie jest zyskiem netto przedsiębiorstwa. Pozwala natomiast ocenić konsekwencje zmiany, jeżeli zachowano ten sam zakres kosztów. Dodatkowy kilogram zgodnego wyrobu nie ma zawsze wartości równej jego cenie sprzedaży: może wymagać energii, opakowania, dodatkowego czasu i popytu. Jeżeli powstaje przez odzyskanie części frakcji ubocznej, trzeba uwzględnić utraconą wartość tej frakcji. Jeżeli ogranicza ilość odpadu, zmienia również koszt jego zagospodarowania.
Przy wdrożeniu bilansu warto najpierw sprawdzić wagi, jednostki, moment odczytu oraz powiązanie partii między etapami. Szczególnie mylące są zestawienia wsadu jednego okresu z wysyłką innego okresu. Różnica może wtedy wynikać ze zmiany zapasu, a nie z pogorszenia procesu. Raport powinien pokazywać zarówno ilość nierozliczoną, jak i czas potrzebny na wyjaśnienie różnicy. Stałe wpisywanie niedoboru do jednej pozycji „strata technologiczna” utrudnia rozpoznawanie rzeczywistych przyczyn.
Przepustowość linii i znaczenie ograniczenia procesu
Wydajność urządzenia i przepustowość całego układu są różnymi wielkościami. W stabilnym, szeregowym procesie potencjalny przepływ ogranicza etap o najmniejszej zdolności, jeżeli pozostałe warunki pozostają niezmienne. W praktyce do oceny potrzebne są również przestoje, przezbrojenia, uzyski, dostępność ludzi, bufory oraz kolejność zleceń. Czasem ograniczenie zmienia się między produktami lub zmianami produkcyjnymi.
Model trzech operacji
Przykład modelowy. Rozpatrujemy trzy operacje pracujące na tej samej podstawie masowej: przygotowanie 1100 kg/h, obróbkę 800 kg/h i pakowanie 950 kg/h. Zakładamy brak przestojów, zmian masy, ograniczeń zasobów wspólnych i rozruchu. Popyt oraz dostawy surowca pozwalają wykorzystać całą zdolność. Takie uproszczenie służy izolowaniu jednego mechanizmu.
Przepustowość układu wynosi wówczas 800 kg/h. Zwiększenie zdolności pakowania do 1200 kg/h nie zmienia tego wyniku. Zwiększenie zdolności obróbki do 900 kg/h pozwala natomiast podnieść modelowy przepływ do 900 kg/h, ponieważ pozostałe etapy mają większą zdolność. W ośmiogodzinnym oknie pracy oznacza to odpowiednio 6400 i 7200 kg, czyli różnicę 800 kg i wzrost o 12,5%.
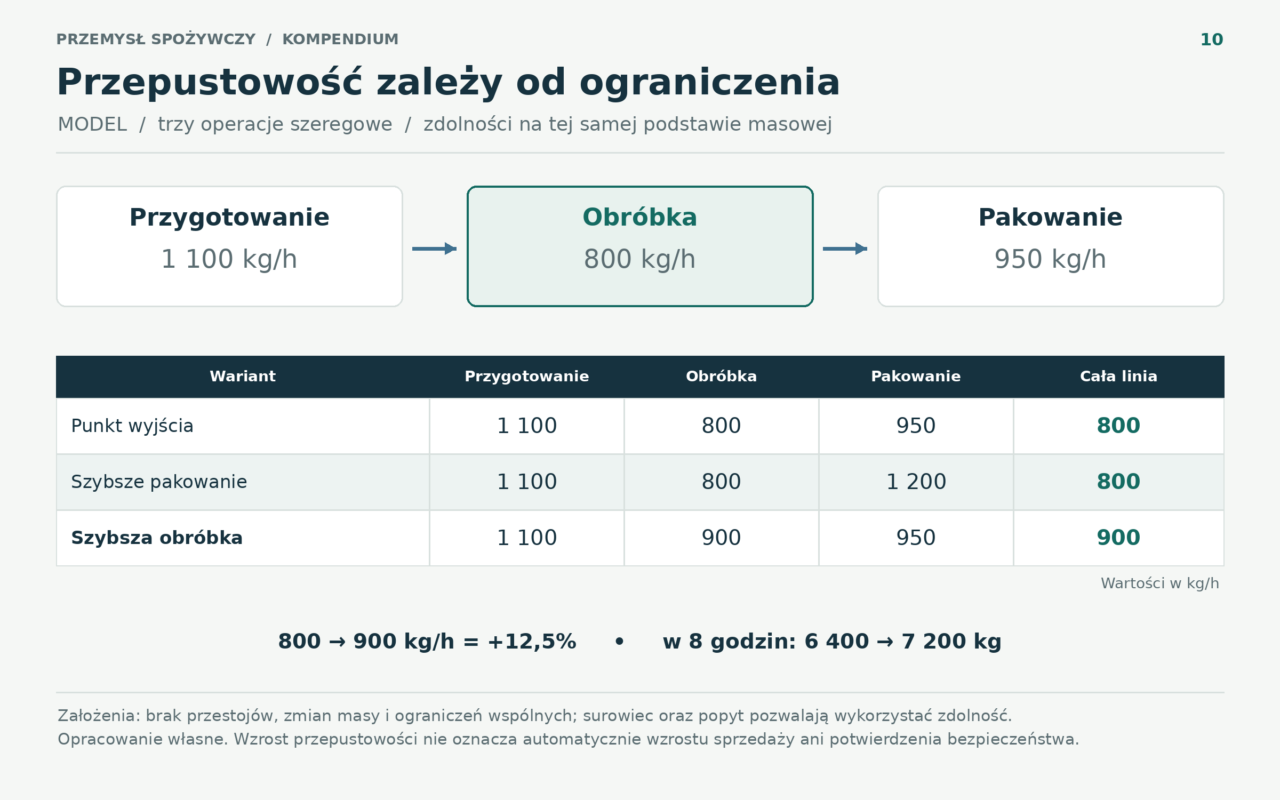
To obliczenie nie jest prognozą sprzedaży. Uwolniona zdolność ma wartość gospodarczą wtedy, gdy pozwala zaspokoić popyt, ograniczyć nadgodziny, zmniejszyć ryzyko dostaw lub uniknąć innego kosztu. Zwiększenie szybkości może też wymagać ponownego sprawdzenia skuteczności obróbki, dokładności dozowania i wydajności kontroli. Rachunek inwestycji powinien więc łączyć efekt przepływowy z walidacją procesu i założeniami handlowymi.
Wskaźnik OEE w kontekście decyzji
OEE jest przydatny, jeśli zakład konsekwentnie definiuje planowany czas produkcji, czas pracy, idealną szybkość oraz zgodny wynik. W przykładowym oknie 500 minut, przy 50 minutach zatrzymań, dostępność wynosi 90%. Przy idealnej szybkości 20 sztuk na minutę i produkcji 8550 sztuk w pozostałych 450 minutach wydajność wynosi 95%. Jeżeli 8379 sztuk jest zgodnych, jakość wynosi 98%, a iloczyn trzech składowych to 83,79%. Są to liczby modelowe.
Wynik można sprawdzić drugim sposobem: 8379 zgodnych sztuk podzielone przez potencjał 10 000 sztuk w planowanym czasie daje 83,79%. Zgodność obu obliczeń pomaga znaleźć błąd definicji lub ewidencji. Nie rozstrzyga jednak, czy wybrany czas idealny jest uzasadniony. Jeżeli zostanie administracyjnie wydłużony, wskaźnik poprawi się bez poprawy fizycznej pracy. Dlatego zmiana standardu powinna mieć własny ślad decyzyjny.
Największą użyteczność daje analiza składowych i przyczyn. Niski wynik spowodowany awariami wymaga innych działań niż wynik obniżony przez brak materiału, częste zmiany produktu lub odrzuty jakościowe. Porównywanie samych procentów między różnymi liniami może prowadzić do niewłaściwej hierarchii inwestycji. Warto rozpocząć od operacji ograniczającej przepływ i kosztu możliwej do odzyskania zdolności.
Ocena inwestycji przy niepewnych oszczędnościach
Projekt inwestycyjny powinien mieć zdefiniowaną sytuację bazową, zakres nakładów, źródło korzyści i sposób ich sprawdzenia po uruchomieniu. W analizie kosztu cyklu życia uwzględnia się zarówno nakład początkowy, jak i późniejsze koszty mediów, utrzymania, wymian oraz ewentualną wartość końcową. Prosty okres zwrotu pomija moment wystąpienia przepływów i ich przebieg po odzyskaniu nakładu. Metodykę tych rozróżnień opisuje między innymi opracowanie DOE dotyczące efektywności wodnej; przywołano tu metodę rachunkową, bez przenoszenia amerykańskich obowiązków administracyjnych do polskiego zakładu. 88
Model projektu oszczędnościowego
Przykład modelowy. Nakład wynosi 150 000 zł. Roczne zmniejszenie zużycia energii przyjęto na 50 000 kWh, a jej koszt na 0,40 zł/kWh. Zmniejszenie zużycia wody wynosi 500 m³ przy koszcie 15 zł/m³; dla uproszczenia koszt ten obejmuje ujętą w modelu wodę i ścieki. Dodatkowy serwis kosztuje 2500 zł rocznie. Wszystkie kwoty są założeniami dydaktycznymi, a nie aktualnymi cenami ani benchmarkiem branżowym.
Roczna oszczędność na energii to 20 000 zł, na wodzie i ściekach 7500 zł, a przepływ po dodatkowym serwisie wynosi 25 000 zł. Prosty okres zwrotu to 150 000 / 25 000, czyli 6 lat. Nie uwzględnia on jeszcze tego, czy efekt pojawi się od razu, przez jak długi czas się utrzyma i jakie nakłady będą potrzebne później.
Dla drugiego spojrzenia przyjmijmy dziesięcioletni okres obliczeń, przepływy na koniec każdego roku i stopę dyskontową 8%. To również założenia modelu. Pomijamy podatki, finansowanie, inflację, kapitał obrotowy, dodatkowe wymiany oraz wartość rezydualną. Wartość bieżąca netto NPV to suma zdyskontowanych przepływów pomniejszona o nakład początkowy. Przy stałym przepływie 25 000 zł otrzymujemy około 17 752 zł. Przyjęta stopa nie jest rekomendacją kosztu kapitału dla branży.
| Scenariusz modelowy | Roczny przepływ | Prosty okres zwrotu | NPV przy 8% i 10 latach |
|---|---|---|---|
| Niższy efekt | 15 000 zł | 10,0 lat | −49 349 zł |
| Wariant podstawowy | 25 000 zł | 6,0 lat | 17 752 zł |
| Wyższy efekt | 35 000 zł | 4,3 roku | 84 853 zł |
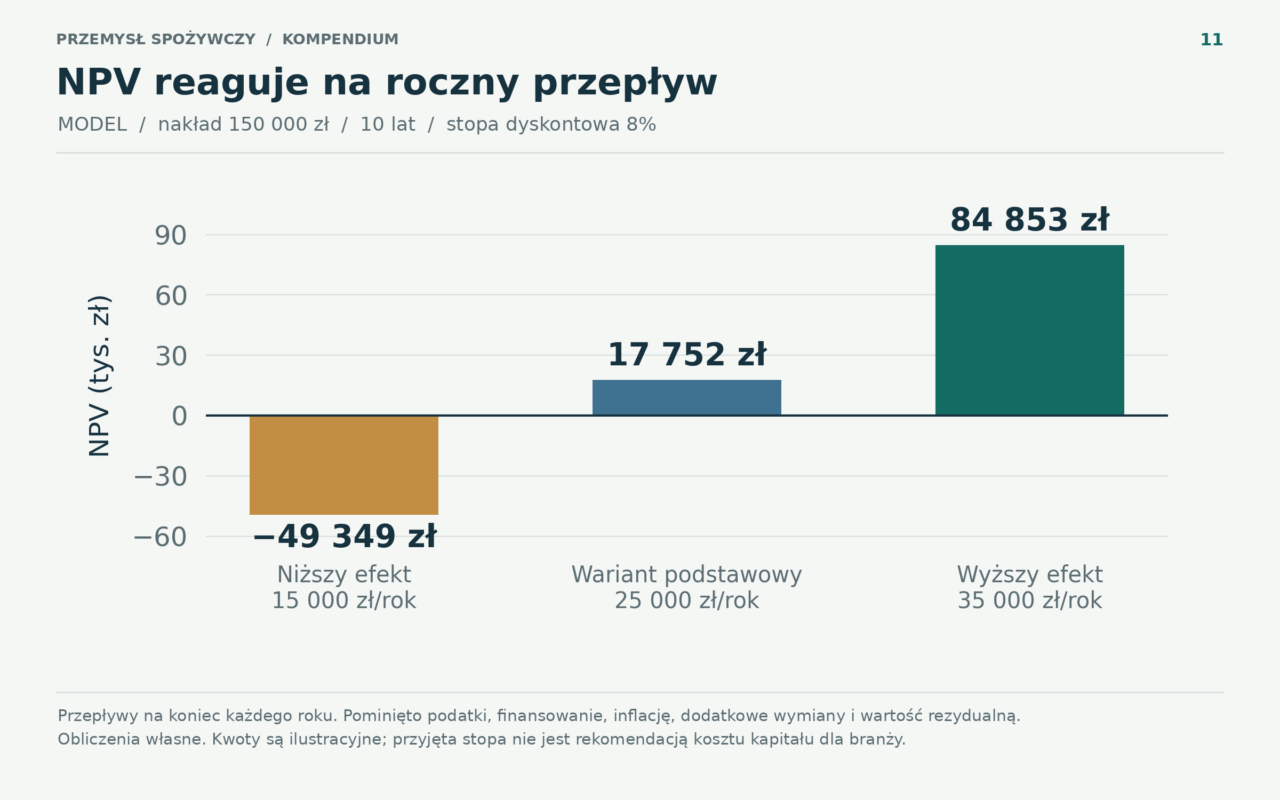
Tabela pokazuje, że pozytywny wynik jednego scenariusza nie przesądza o odporności projektu. Przed decyzją warto ustalić, od czego zależy uzyskanie przepływu 25 000 zł: liczby godzin pracy, temperatury źródła ciepła, ilości produkcji, stawek mediów czy zachowania operatorów. Założenie o oszczędności powinno mieć właściciela i sposób pomiaru. Ryzyko, którego nie da się wiarygodnie wycenić, można ujawnić jako warunek decyzji lub sprawdzić w pilotażu.
Jak potwierdzić efekt po uruchomieniu
Ocena powdrożeniowa powinna porównywać warunki, a nie wyłącznie dwie faktury. Spadek zużycia przy mniejszej produkcji nie musi oznaczać poprawy sprawności. Wzrost zużycia po rozszerzeniu zakresu pomiaru nie musi oznaczać pogorszenia. Przydatny plan pomiarowy określa granicę instalacji, okres bazowy, wielkość produkcji, strukturę asortymentu, istotne warunki pracy i okres obserwacji po zmianie.
Jeżeli wynik zależy od pogody, liczby cykli mycia lub udziału produktów wymagających dłuższej obróbki, trzeba te czynniki uwzględnić w interpretacji. Nie każdy projekt wymaga rozbudowanego modelu statystycznego. Każdy wymaga natomiast wskazania, jakie alternatywne wyjaśnienia zmiany zostały sprawdzone. Właściciel projektu powinien potwierdzić również koszty serwisu i skutki jakościowe, aby oszczędność na jednym liczniku nie przesłoniła kosztu w innym obszarze.
Co oznacza ujemny wynik małej próby
Wynik badania dotyczy określonej próbki, metody i warunków. Związek z oceną partii zależy od planu pobierania, rozmieszczenia zagrożenia, wielkości próbki i właściwości metody. Prosty model prawdopodobieństwa pomaga zrozumieć jeden fragment tego problemu, ale nie wyznacza prawnego ani zakładowego planu badań.
Model o jawnych uproszczeniach
Przykład matematyczny. Przyjmijmy losowanie niezależnych jednostek z bardzo dużej populacji. Każda ma takie samo prawdopodobieństwo niezgodności p. Badanie bezbłędnie rozpoznaje status pobranej jednostki, a próbek nie łączy się w sposób zmieniający wykrywalność. Przy tych założeniach prawdopodobieństwo wykrycia przynajmniej jednej niezgodności w n jednostkach wynosi 1 − (1 − p)n. Jest to wynik własnego zastosowania rozkładu dwumianowego opisanego w podręczniku statystycznym NIST. 89
| Liczba badanych jednostek n | Przy p równym 1% | Przy p równym 0,1% |
|---|---|---|
| 5 | 4,9% | 0,5% |
| 30 | 26,0% | 3,0% |
| 60 | 45,3% | 5,8% |
| 100 | 63,4% | 9,5% |
| 300 | 95,1% | 25,9% |
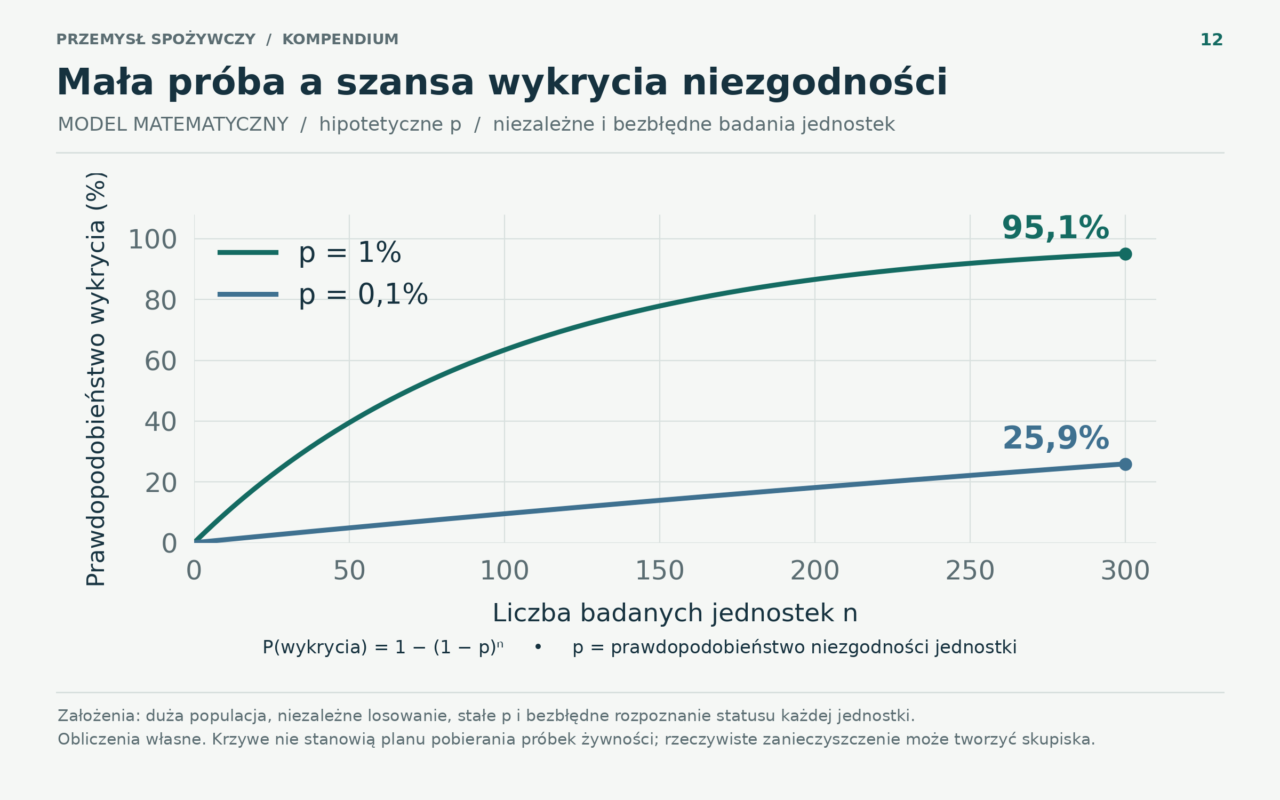
Przy założonym p równym 1% pięć wyników ujemnych jest w tym modelu bardzo prawdopodobne, mimo że w populacji występują jednostki niezgodne. Wniosek dotyczy ograniczeń informacyjnych małej próby, a nie rzeczywistego odsetka niezgodności w określonym produkcie. Wartości p przyjęto hipotetycznie; nie oszacowano ich na podstawie badań branży.
Rzeczywiste zanieczyszczenie może występować w skupiskach, zależeć od czasu, miejsca i historii partii. Metoda może mieć ograniczoną czułość, a sposób przygotowania próbki może zmieniać możliwość wykrycia. W takich sytuacjach przedstawiony wzór nie opisuje całego problemu. Należy wrócić do właściwego kryterium, metody i uzasadnienia planu. Liczby z tabeli nie zastępują parametrów n, c, m i M określonych dla konkretnych kryteriów mikrobiologicznych.
Model uzupełnia wcześniejszy rozdział o programie badań. Pokazuje matematyczny powód, dla którego cel pobrania próbki, reguła decyzji i dowody dotyczące procesu powinny być rozpatrywane razem.
Ćwiczenie identyfikowalności z bilansem ilościowym
Przykład organizacyjny na fikcyjnych danych. W ćwiczeniu objęto analizą partię 10 000 opakowań. Zapis produkcji i rozchodu wskazuje 3000 sztuk w zakładzie, 4000 wysłanych do odbiorcy A, 2500 do odbiorcy B, 200 wydzielonych jako próbki pozostające poza dystrybucją oraz 300 wcześniej zniszczonych. Wszystkie ilości odnoszą się do tej samej partii i momentu odcięcia danych. W realnym zdarzeniu kwalifikacja ryzyka i obowiązki wobec organów oraz konsumentów wymagają osobnej oceny.
Odbiorca A potwierdza 1500 sztuk w swoim magazynie i 2500 przekazanych dalej. Odbiorca B wskazuje odpowiednio 1000 i 1500 sztuk. Na potrzeby modelu przyjmujemy potwierdzoną fizyczną blokadę 3000 sztuk w zakładzie i 2500 sztuk u tych odbiorców, łącznie 5500 sztuk. Dalsza lokalizacja i status 4000 sztuk wymagają ustalenia. Potwierdzono kontakt z oboma bezpośrednimi odbiorcami, ale nie oznacza to odzyskania całej ilości z rynku.
| Status | Ilość | Udział w całej partii | Co należy potwierdzić |
|---|---|---|---|
| Zablokowane w zakładzie | 3000 szt. | 30% | Fizyczne oddzielenie i blokadę wydania |
| Zablokowane u odbiorców | 2500 szt. | 25% | Potwierdzenia ilości i statusu |
| Przekazane dalej | 4000 szt. | 40% | Dalszy przepływ i dostępne działania |
| Próbki | 200 szt. | 2% | Przeznaczenie i miejsce przechowywania |
| Wcześniej zniszczone | 300 szt. | 3% | Dowód zniszczenia danej ilości |
| Razem | 10 000 szt. | 100% | Spójność z rejestrem produkcji |
Pełne rozliczenie ewidencyjne obejmuje tutaj 100% partii, ale fizyczną kontrolę nad towarem przeznaczonym do sprzedaży potwierdzono tylko dla części ilości. Jeśli mianownikiem jest 9500 sztuk pozostających w obrocie lub gotowych do obrotu, blokadą objęto 5500 / 9500, czyli około 57,9%. Przy mianowniku całej produkcji byłoby to 55%. Oba procenty opisują ten sam stan z inną podstawą odniesienia. Raport powinien pokazać licznik i mianownik zamiast samego hasła „skuteczność 100%”.
Ćwiczenie warto zakończyć listą brakujących danych i decyzji: niezgodnych identyfikatorów, różnic jednostek, braku potwierdzenia od odbiorcy, czasu aktualizacji stanu lub niejasnej odpowiedzialności. Sam szybki wydruk listy klientów sprawdza tylko część zdolności reagowania. Lepszym wynikiem ćwiczenia jest udokumentowane usunięcie słabości i sprawdzenie, że kolejne odtworzenie przepływu działa zgodnie z założeniami.
Część VII Rozwój i wdrażanie zmian
Kierunki rozwoju i warunki powodzenia innowacji
Poniższa tabela jest analizą możliwych kierunków rozwoju, a nie prognozą ich udziałów rynkowych. Nie przypisuje tempa wzrostu technologiom, dla których nie przedstawiono porównywalnych danych.
| Kierunek | Potencjalna funkcja | Co trzeba potwierdzić |
|---|---|---|
| Automatyzacja kontroli | Szybsze wykrywanie określonych wad | Skuteczność w rzeczywistych warunkach i obsługę błędów |
| HPP i inne procesy utrwalania | Zmiana kompromisu między trwałością a cechami wyrobu | Bezpieczeństwo konkretnej matrycy, wydajność i koszt |
| Fermentacja ukierunkowana | Wytwarzanie określonych składników | Skalowanie, czystość, prawo i akceptację odbiorcy |
| Reformulacja | Zmiana składu i profilu żywieniowego | Smak, trwałość, funkcję składnika i zgodność deklaracji |
| Nowe rozwiązania opakowaniowe | Ograniczenie materiału lub zmiana obiegu | Ochronę produktu, kontakt z żywnością i realny system zbiórki |
| Odzysk energii i wody | Ograniczenie zapotrzebowania na zasoby | Dopasowanie instalacji, higienę i efekt całego bilansu |
Źródło: analiza autorska; podstawy oceny procesów, opakowań i środowiska opisano we wcześniejszych rozdziałach.
W przypadku produktów o nowym źródle białka warto oddzielić możliwość technologiczną od gotowości rynkowej. Wytworzenie próbki nie rozstrzyga o koszcie przemysłowym, stabilności dostaw, dopuszczeniu do obrotu ani akceptacji produktu. Decyzja inwestycyjna powinna opierać się na kolejnych dowodach: działaniu procesu, zgodności, sprzedaży próbnej i możliwości powtarzalnego skalowania.
Nie każda firma potrzebuje tej samej innowacji. Zakład mający problemy z ewidencją partii może uzyskać większą korzyść z uporządkowania danych niż z zaawansowanego modelu prognozowania. Przedsiębiorstwo z dobrze opanowanym procesem może natomiast analizować wąskie, wyspecjalizowane usprawnienia. Wybór powinien wynikać z rozpoznanego ograniczenia i rachunku efektu.
Zarządzanie zmianą od pomysłu do potwierdzonego efektu
Zmiana w zakładzie spożywczym może dotyczyć receptury, dostawcy, procesu, urządzenia, opakowania, oprogramowania albo sposobu pracy. Skutki często przekraczają granicę jednego działu. Tańszy składnik może zmienić status alergenu i właściwości produktu. Nowa folia może wymagać innych parametrów zgrzewania. Nowy system planowania może zmienić kolejność zleceń i warunki przezbrojenia. Dlatego decyzja powinna obejmować relacje między obszarami, a nie tylko podpis właściciela zakupu.
Poniższy układ jest autorską propozycją organizacji pracy, którą należy dostosować do wielkości zakładu i rodzaju zmiany. Nie stanowi gotowej procedury wymaganej w identycznej postaci przez wszystkie standardy. Jego celem jest utrzymanie ciągłości między przyczyną zmiany, dowodem jej dopuszczalności, decyzją wdrożeniową i późniejszym wynikiem.
| Etap | Pytanie decyzyjne | Przykładowy rezultat |
|---|---|---|
| Zgłoszenie | Co zmieniamy i jaki problem rozwiązujemy? | Zakres i właściciel zmiany |
| Ocena wpływu | Na jakie produkty i wymagania wpływa zmiana? | Lista ryzyk, zależności i potrzebnych dowodów |
| Próba i walidacja | Czy rozwiązanie działa w przewidywanych warunkach? | Wyniki oraz wyjaśnienie odchyleń |
| Zatwierdzenie i uruchomienie | Czy dokumentacja i personel są gotowe? | Wersje specyfikacji, etykiet i instrukcji |
| Przegląd efektu | Czy wynik utrzymał się w normalnej pracy? | Potwierdzenie korzyści i działania uzupełniające |
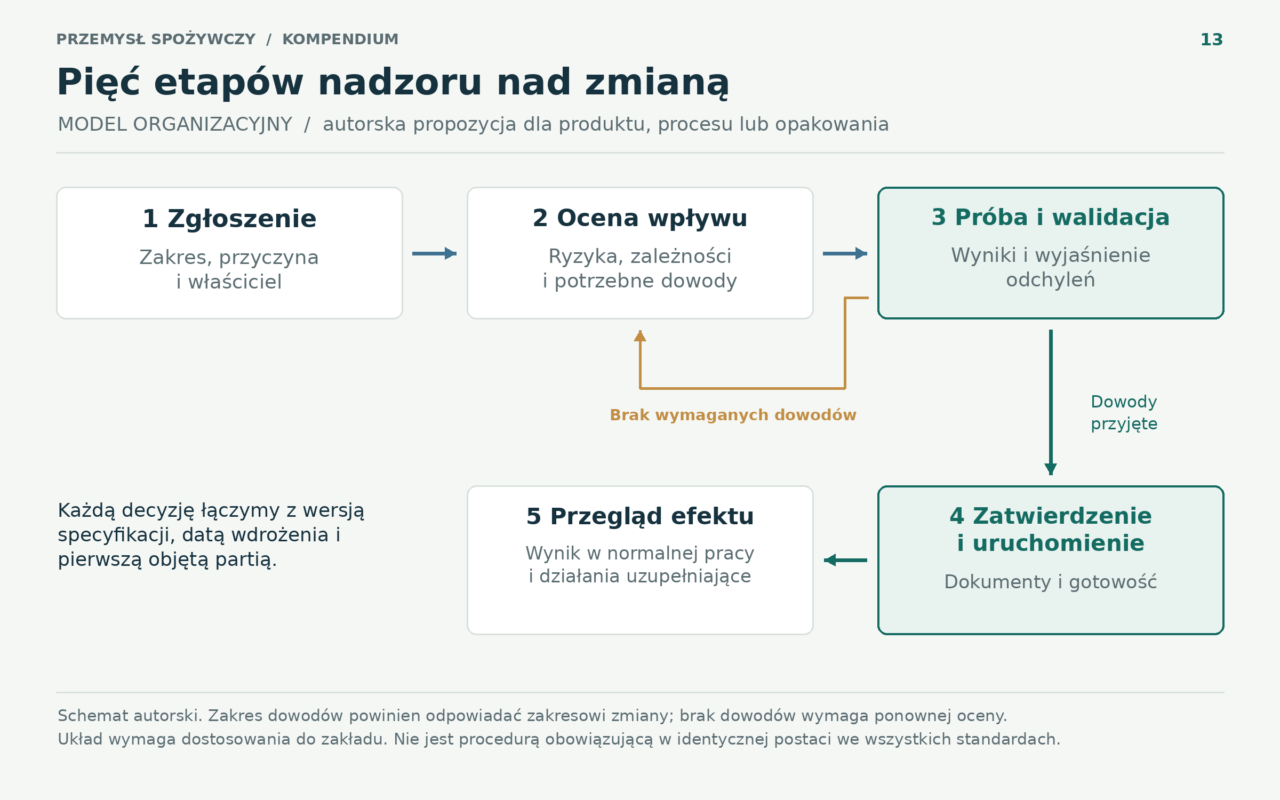
Karta zmiany powinna umożliwiać powiązanie jej z pierwszą objętą partią, wersją receptury i datą zastosowania. Szczególnie istotne jest rozstrzygnięcie losu pozostałego zapasu: starej etykiety, surowca, opakowania lub produktu. Przy współistnieniu dwóch wersji rośnie znaczenie oznakowania i kontroli wydania. Samo zapisanie nowej specyfikacji na wspólnym dysku nie zapewnia, że na linii użyto właściwej wersji.
Zmiana powinna mieć również ustalony warunek zatrzymania i sposób powrotu do rozwiązania poprzedniego, jeśli powrót jest technicznie oraz prawnie możliwy. W przypadku nieodwracalnej modyfikacji urządzenia trzeba wcześniej ustalić plan alternatywny. To szczególnie ważne, gdy decyzja wpływa na kilka produktów, a próba obejmuje tylko jeden z nich. Zakres dowodu powinien odpowiadać zakresowi wdrożenia.
Plan uporządkowania pracy w ciągu dziewięćdziesięciu dni
Poniższy plan jest propozycją pierwszego cyklu porządkowania danych i sposobu podejmowania decyzji w istniejącym zakładzie. Dziewięćdziesiąt dni jest przyjętym horyzontem organizacyjnym, a nie normą branżową ani obietnicą wdrożenia certyfikacji. W razie stwierdzenia zagrożenia dla bezpieczeństwa produktu reakcja wynika z oceny zdarzenia i obowiązujących zasad, a nie z harmonogramu projektu.
Dni od 1 do 15
Pierwszy etap służy ustaleniu zakresu. Zespół wybiera jedną rodzinę produktów i opisuje jej przepływ, dokumenty, dane oraz odpowiedzialności. Warto sprawdzić, czy nazwy produktów, kody partii i jednostki są zgodne między zakupami, magazynem, produkcją i sprzedażą. Wynikiem powinien być krótki rejestr rozbieżności i wskazanie osoby odpowiedzialnej za ich wyjaśnienie.
Równolegle należy zebrać podstawowe dokumenty produktu i procesu: aktualną specyfikację, recepturę, warunki przechowywania, wersję etykiety, schemat operacji oraz uzasadnienie środków kontroli. Lista braków pozwala odróżnić problem techniczny od problemu dostępności dokumentu. Nie każdy brak wymaga zakupu nowego systemu informatycznego; część wynika z nieustalonej odpowiedzialności za aktualizację.
Dni od 16 do 30
Drugi etap ustanawia punkt odniesienia. Dla wybranego zakresu zespół uzgadnia definicje kilku mierników: uzysku, odpadu, czasu przestoju, odrzutu jakościowego, zużycia mediów i terminowości. Przy każdym powinny być wskazane licznik, mianownik, źródło, częstotliwość oraz właściciel. Warto przeprowadzić jedno ćwiczenie bilansu ilościowego i jedno odtworzenie historii partii.
Po zebraniu danych powstaje lista problemów uszeregowana według znaczenia dla bezpieczeństwa, zgodności, klienta i kosztu. Nie należy sprowadzać wszystkich tych wymiarów do jednej przypadkowo wybranej liczby punktów. Można ustalić osobne warunki wymagające natychmiastowej reakcji oraz osobny ranking projektów usprawniających. Taki podział zapobiega odkładaniu kwestii bezpieczeństwa z powodu niskiego oszacowanego kosztu finansowego.
Dni od 31 do 60
Trzeci etap obejmuje ograniczony pilotaż zmiany, której efekt można sprawdzić. Może dotyczyć ewidencji pozostałości, organizacji przezbrojenia, blokady niezgodnego materiału, pomiaru zużycia wody lub kontroli wersji etykiet. Zakres powinien być dostatecznie mały, aby umożliwić obserwację, i dostatecznie reprezentatywny, aby wynik miał znaczenie dla decyzji o dalszym zastosowaniu.
Przed uruchomieniem zespół zapisuje hipotezę, oczekiwany rezultat, warunki porównania oraz skutki, które wykluczają akceptację rozwiązania. Weryfikacja obejmuje korzyść i skutki uboczne: poprawa czasu nie może być oceniana bez sprawdzenia jakości, a zmniejszenie zużycia środka myjącego bez oceny skuteczności mycia. Wszelkie wymagane badania i walidację należy powiązać z konkretną zmianą.
Dni od 61 do 90
Ostatni etap służy sprawdzeniu trwałości efektu w normalnej pracy. Zespół analizuje, czy poprawa utrzymuje się po zmianie obsady, asortymentu i obciążenia, w granicach właściwych dla zakresu pilotażu. Jeśli wynik pozostaje niejednoznaczny, należy wskazać przyczynę i brakujący dowód, zamiast automatycznie uznawać projekt za sukces.
Przegląd końcowy powinien prowadzić do jednej z konkretnych decyzji: rozszerzenia rozwiązania, kontynuacji próby, korekty albo zakończenia projektu. Zatwierdzone rozwiązanie trzeba włączyć do instrukcji, szkoleń i bieżącego nadzoru. Dopiero wtedy efekt przestaje zależeć od obecności osoby prowadzącej pilotaż. Właściciel procesu odpowiada za dalszy pomiar, a kolejny przegląd ma ustalony termin i zakres.
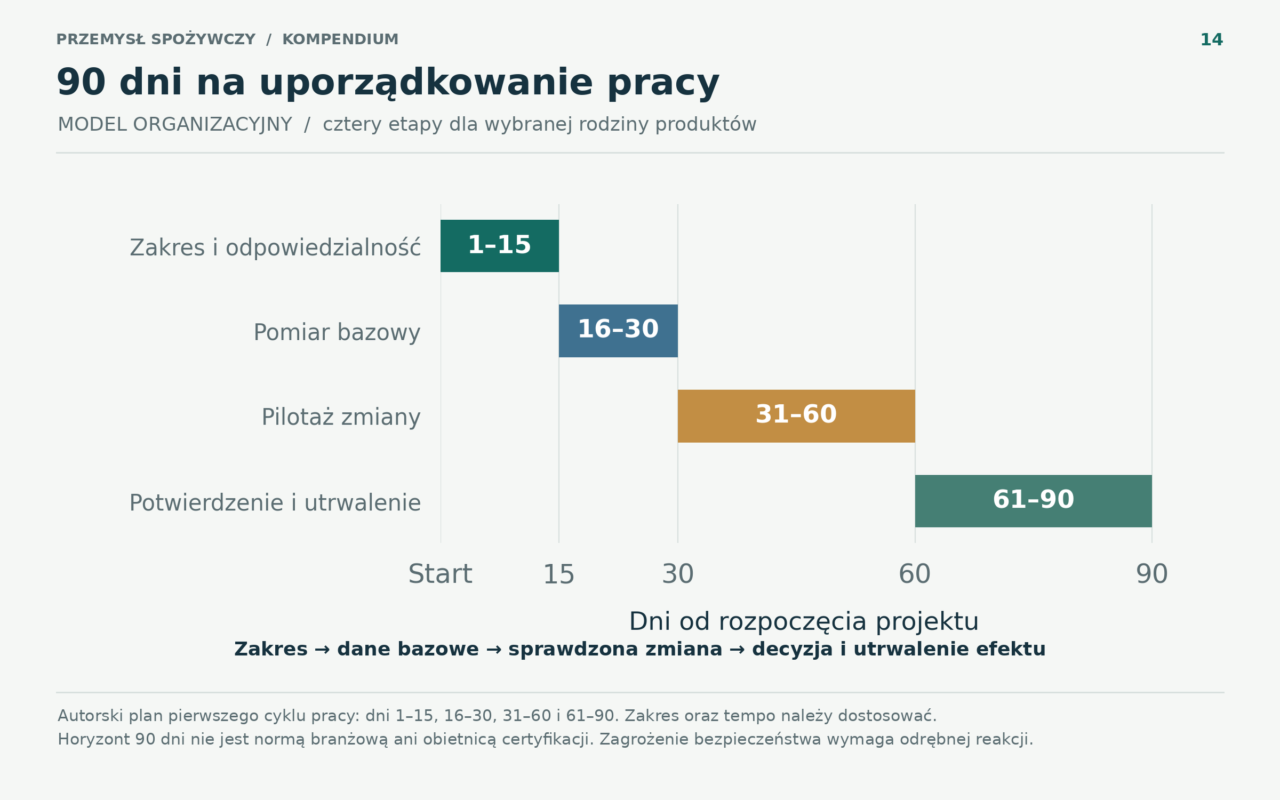
Minimalny zestaw dowodów do decyzji zarządczej
Profesjonalny wniosek inwestycyjny lub procesowy powinien pozwalać innej osobie prześledzić drogę od problemu do rekomendacji. Rozbudowana prezentacja nie zastępuje kilku podstawowych informacji: co zostało zmierzone, co przyjęto jako założenie, jakie warianty porównano i kto odpowiada za sprawdzenie efektu. Poniższy zestaw jest propozycją redakcyjną takiego wniosku.
| Element | Minimalna treść | Typowy błąd do wychwycenia |
|---|---|---|
| Problem | Produkt, proces, okres i skala zjawiska | Łączenie kilku odmiennych problemów |
| Punkt odniesienia | Dane bazowe i sposób pomiaru | Zmiana mianownika między wariantami |
| Bezpieczeństwo i zgodność | Skutki zmiany oraz potrzebne dowody | Założenie, że stara walidacja obejmuje nowy proces |
| Ekonomika | Nakład, koszty, korzyści i horyzont | Pominięcie serwisu, rozruchu lub kosztu złożoności |
| Niepewność | Wrażliwe założenia i scenariusze | Traktowanie jednego oszacowania jako pewnego wyniku |
| Wdrożenie | Właściciel, termin i zależności | Brak decyzji o starym zapasie i dokumentacji |
| Potwierdzenie efektu | Miara sukcesu i data przeglądu | Zamknięcie projektu w dniu zakupu urządzenia |
Tak przygotowany materiał ułatwia rzeczową dyskusję między technologią, jakością, utrzymaniem ruchu, sprzedażą i finansami. Nie wymaga zgodności wszystkich osób co do początkowej hipotezy. Wymaga natomiast wspólnego rozumienia danych i warunków, przy których decyzja byłaby uzasadniona. To odróżnia sprawdzalny plan działania od samego przekonania, że proponowana zmiana powinna pomóc.
Dziesięć pytań do oceny przedsiębiorstwa spożywczego
Poniższy zestaw jest autorską listą pytań diagnostycznych. Pomaga uporządkować rozmowę zarządu, technologii i jakości; nie zastępuje audytu branżowego ani oceny konkretnego zakładu.
- Czy firma ma jednoznacznie opisane produkty, ich przeznaczenie i odbiorców?
- Czy potrafi uzasadnić trwałość i wymagane warunki dystrybucji każdego wyrobu?
- Czy analizy zagrożeń odpowiadają rzeczywistemu przebiegowi procesu?
- Czy zmiana receptury lub dostawcy uruchamia ocenę technologii, etykiety i dokumentacji?
- Czy można odtworzyć powiązania partii oraz uzgodnić bilans ilościowy?
- Czy kontrola dostawców obejmuje zagrożenia jakościowe, bezpieczeństwo i autentyczność?
- Czy rachunek produktu uwzględnia uzysk, przezbrojenia, zwroty i koszt obsługi klienta?
- Czy plan sprzedaży jest zgodny z możliwościami linii, magazynu i finansowania?
- Czy wskaźniki energii, wody i odpadów mają porównywalne definicje i granice?
- Czy ćwiczono reakcję na niezgodność, wycofanie i utratę dostępu do systemu informatycznego?
Odpowiedzi powinny odsyłać do danych i sprawdzonych działań. Dokument bez potwierdzenia wykonania nie dowodzi skuteczności procesu, a dobry wynik jednej kontroli nie opisuje całego systemu. Dojrzałość operacyjna polega na tym, że przedsiębiorstwo potrafi wyjaśnić swoje wyniki, wykrywać odchylenia i wprowadzać zmiany bez utraty kontroli nad produktem.
Część VIII Metody zaawansowane i warsztat zakładu
Higieniczny projekt instalacji i nadzór nad myciem
Profesjonalna ocena instalacji spożywczej powinna łączyć trzy pytania: co styka się z produktem, jak zostanie oczyszczone oraz na jakiej podstawie zakład potwierdzi gotowość do kolejnego użycia. W tym rozdziale proponujemy autorski sposób uporządkowania takiej oceny. Przywołane dokumenty kanadyjskie i amerykańskie służą jako publiczne źródła wiedzy technicznej; nie przedstawiamy ich jako prawa obowiązującego w Polsce. Parametry wykonawcze pozostają przedmiotem dokumentacji konkretnej instalacji, oceny ryzyka i odpowiedniej walidacji.
Projekt, który można rzeczywiście ocenić
CFIA w przewodniku dotyczącym urządzeń mleczarskich, zaktualizowanym 29 września 2021 r., wskazuje na dostępność powierzchni do czyszczenia, spływalność oraz unikanie miejsc zatrzymujących pozostałości. Wymienia między innymi zakończenia przewodów, gniazda czujników i punkty pobierania próbek. Materiały powinny odpowiadać warunkom kontaktu z produktem i wielokrotnego mycia; tworzywa oraz elastomery mogą z czasem pękać lub kruszeć. Zwraca również uwagę na możliwość demontażu i kontroli urządzeń natryskowych oraz zapobieganie zanieczyszczeniu przez kondensat i wycieki środków smarnych. Jest to opis wymagań funkcjonalnych, wykraczający poza wybór materiału na korpus urządzenia. 90
Spływalność oznacza tutaj możliwość opróżnienia powierzchni i przewodów; martwe przestrzenie są miejscami zatrzymywania produktu lub płynów. USDA w wytycznych z listopada 2026 r. wymienia w definicji takich przestrzeni także środki myjące i dezynfekujące. Dobór materiału odnosi do zamierzonego zastosowania oraz warunków czyszczenia. Ocena obejmuje zatem również połączenia, a nie wyłącznie dominujący materiał konstrukcyjny. 90 91
Na tej podstawie proponujemy, aby przegląd projektu kończył się mapą powierzchni i połączeń, a nie samą listą zakupionych maszyn. Każdy istotny fragment instalacji otrzymuje oznaczenie, przypisaną metodę czyszczenia, sposób sprawdzenia oraz osobę odpowiedzialną za dokumentację. Rysunek powinien odpowiadać konfiguracji wykonanej na hali. Jeżeli przebudowano króciec, dołożono przyłącze lub zmieniono położenie przewodu, ocena obejmuje także tę zmianę. Fotografia i identyfikator miejsca pomagają później sprawdzić, czy weryfikacja dotyczyła rzeczywistego urządzenia.
W autorskiej karcie przeglądu warto oddzielić trzy rozstrzygnięcia: zgodność materiałową, możliwość oczyszczenia oraz dostępność do kontroli. Ogólna deklaracja dostawcy nie zastępuje odpowiedzi na konkretne pytanie użytkownika. Przykładowo zakład może poprosić o wykaz części mających kontakt z produktem, uzasadnienie ich doboru do przewidzianych warunków i wskazanie elementów wymagających obsługi poza automatycznym programem. Gdy dowodu brakuje, karta powinna wskazywać otwartą kwestię, właściciela działania i sposób jej zamknięcia. Taki zapis jest użyteczniejszy niż ocena „urządzenie higieniczne” bez określonego zakresu.
Czyszczenie otwarte, COP, CIP i środowisko suche
Publiczne wytyczne USDA dotyczące projektowania urządzeń mleczarskich, w wydaniu datowanym na listopad 2026 r., rozróżniają czyszczenie elementów po wyjęciu z instalacji, określane jako COP, od mycia w miejscu zamontowania. Podkreślają konieczność wskazania części wymagających demontażu i ręcznego czyszczenia oraz zapewnienia możliwości inspekcji. Z samego zastosowania CIP nie wynika, że wszystkie elementy urządzenia można skutecznie oczyścić w złożeniu. 91
| Metoda | Zakres działania | Pytanie odbiorowe |
|---|---|---|
| Czyszczenie otwarte | Dostępne powierzchnie i odsłonięte części | Czy określono dostęp oraz granice demontażu? |
| COP | Części wyjmowane i myte poza instalacją | Czy wykaz części odpowiada wyposażeniu stanowiska mycia? |
| CIP | Wewnętrzny obieg przewidziany do mycia w złożeniu | Które elementy pozostają poza jego zakresem? |
| Czyszczenie suche | Usuwanie pozostałości bez wprowadzania wody | Czy metoda odpowiada wymaganiom danej strefy? |
Źródła definicji: USDA i Codex. Pytania odbiorowe stanowią autorską propozycję przeglądu. 91 92
Kodeks Codex dla żywności o małej wilgotności, w sprawdzonym wydaniu przyjętym w 2015 r., rozróżnia czyszczenie suche, kontrolowane mokre i mokre. Wiąże dobór metody ze strefą higieniczną; przy wprowadzaniu wody akcentuje kontrolę jej rozprzestrzeniania i osuszenie. Zaleca rozdzielenie narzędzi do powierzchni kontaktujących się z żywnością od narzędzi do podłóg. Zwraca też uwagę, że prace budowlane i demontaż mogą uwolnić zanieczyszczenia z ukrytych miejsc. Są to wskazania dotyczące określonej grupy procesów, a nie uniwersalny zakaz mycia wodą w przemyśle spożywczym. 92
Autorskim rozwinięciem jest przypisanie sposobu czyszczenia już w specyfikacji zakupu. Zespół odbiorowy może wówczas ocenić, czy oczekiwany dostęp serwisowy, miejsce odkładania części i organizacja stanowiska mycia zostały uwzględnione w projekcie. Jeżeli określony podzespół wymaga oddzielnego czyszczenia, jego obsługa powinna mieć własne potwierdzenie wykonania. Ogólny raport zakończenia programu nie rozstrzyga wtedy całego zakresu prac.
CIP jako układ współzależnych warunków
Przegląd przygotowany dla brytyjskiej Food Standards Agency w maju 2023 r. opisuje zależność skuteczności czyszczenia od środka chemicznego, temperatury, oddziaływania mechanicznego i czasu kontaktu oraz znaczenie pokrycia powierzchni. Przegląd wskazuje również, że powierzchnia wyglądająca na czystą, nawet przy ujemnym wyniku ATP, może nadal zawierać wykrywalne pozostałości alergenu. Dobór metody analitycznej wymaga uwzględnienia konkretnego zastosowania. 93
Nie zakładamy, że zmiana jednego parametru kompensuje dowolny problem innego. W proponowanej ocenie zespół osobno uzasadnia dotarcie medium do powierzchni i reprezentatywność miejsca pomiaru.
W proponowanym tutaj modelu nadzoru program CIP traktuje się jako udokumentowane połączenie instalacji, produktu, sekwencji oraz kryteriów akceptacji. Nazwa programu w sterowniku jest jednym identyfikatorem. Dodatkowymi są numer obiegu, wersja konfiguracji i zakres produktów, dla których przedstawiono dowody skuteczności. Pozwala to jasno postawić pytanie, czy po zmianie receptury albo urządzenia wcześniejsze uzasadnienie nadal obejmuje aktualną sytuację. Nie ustanawiamy wspólnej dla wszystkich zakładów temperatury, stężenia ani czasu.
| Obszar | Co należy powiązać w dokumentacji | Pytanie przy ocenie odchylenia |
|---|---|---|
| Przebieg obiegu | Schemat, identyfikator programu, konfiguracja | Czy oceniono właściwą trasę? |
| Warunki mycia | Miejsca pomiaru, zapis przebiegu, kryteria | Który warunek i przez jaki okres nie był potwierdzony? |
| Kompletność | Część automatyczna i zadania dodatkowe | Czy pozostała czynność bez potwierdzenia? |
| Decyzja | Wynik weryfikacji i dyspozycja dla instalacji | Kto rozstrzygnął możliwość dalszego użycia? |
Karta nie jest algorytmem sterowania. Jej zadaniem jest powstrzymanie nieuprawnionego skrótu myślowego między „program zakończony” a „instalacja zaakceptowana”. W analizie przykładowego przerwania cyklu zespół może najpierw określić, które wymaganie utraciło potwierdzenie, a następnie udokumentować dalsze postępowanie zgodnie z zatwierdzoną procedurą. Samo powtórzenie programu nie powinno zamykać pytania o przyczynę przerwania ani zastępować decyzji dotyczącej produktu, którego zdarzenie mogło dotyczyć.
Odzysk i regeneracja roztworów
JRC opisuje w BREF z 2019 r. pomiary parametrów CIP, odzysk wody i detergentów oraz regenerację roztworów alkalicznych. Rozwiązania te wymagają oceny dla konkretnej instalacji; opis techniki nie ustanawia jednego zestawu nastaw dla wszystkich zastosowań. 20
W autorskiej dokumentacji obiegu proponujemy osobno oznaczać odbiór, kwalifikację do odzysku, ewentualną regenerację, magazynowanie i ponowne skierowanie. Dla każdego przejścia należy określić, jaki zapis uzasadnia decyzję oraz co dzieje się przy braku potwierdzenia.
Autorska propozycja nadzoru nad odzyskiem obejmuje osobną kartę dla każdego zbiornika i kierunku ponownego użycia. Karta określa pochodzenie strumienia, dopuszczalne przeznaczenie, dane uzasadniające przyjęcie oraz przesłanki odrzucenia. Warto odróżnić decyzję o zachowaniu roztworu od decyzji o ponownym skierowaniu go do określonego obiegu. Zakład może następnie zestawiać oszczędność wody i chemikaliów z liczbą odrzuconych odzysków oraz przyczynami odstępstw. Jest to propozycja organizacji decyzji, bez deklarowania procentowej oszczędności lub uniwersalnej trwałości roztworu.
Odrębne dowody dla odrębnych pytań
W ocenie czystości proponujemy osobno zapisywać pytania dotyczące pozostałości produktu, środków myjących, alergenów i mikroorganizmów. Raport FSA z 2023 r. wskazuje potrzebę potwierdzania przydatności metod zastępczych przy ocenie alergenów oraz uwzględniania możliwej interferencji środków czyszczących z testem. Wyniki uzyskane różnymi metodami nie muszą być zgodne. 93
| Pytanie | Co zapisać w planie oceny | Granica wniosku |
|---|---|---|
| Pozostałości produktu | Oceniana powierzchnia, metoda, kryterium | Wniosek dotyczy wskazanego zakresu oględzin lub badania |
| Pozostałości chemiczne | Oceniana substancja, próbka, metoda | Kryterium musi odpowiadać postawionemu pytaniu |
| Alergen | Cel badania i potwierdzona przydatność testu | Nie rozszerza się wyniku na wszystkie alergeny |
| Mikrobiologia | Miejsce, czas pobrania i cel badania | Wniosek odnosi się do zaplanowanego badania |
W proponowanej karcie zwolnienia każdy wynik ma własne uzasadnienie zastosowania. Dzięki temu pozytywny rezultat jednej kontroli nie zamyka automatycznie pozostałych pytań. Jeżeli zakład stosuje wskaźnik pośredni, dokumentacja powinna wyjaśniać, do jakiej decyzji go używa i na jakich dowodach opiera taką interpretację. Ograniczenie metody jest częścią informacji potrzebnej do zarządzania, a nie dopiskiem pozostawionym wyłącznie laboratorium.
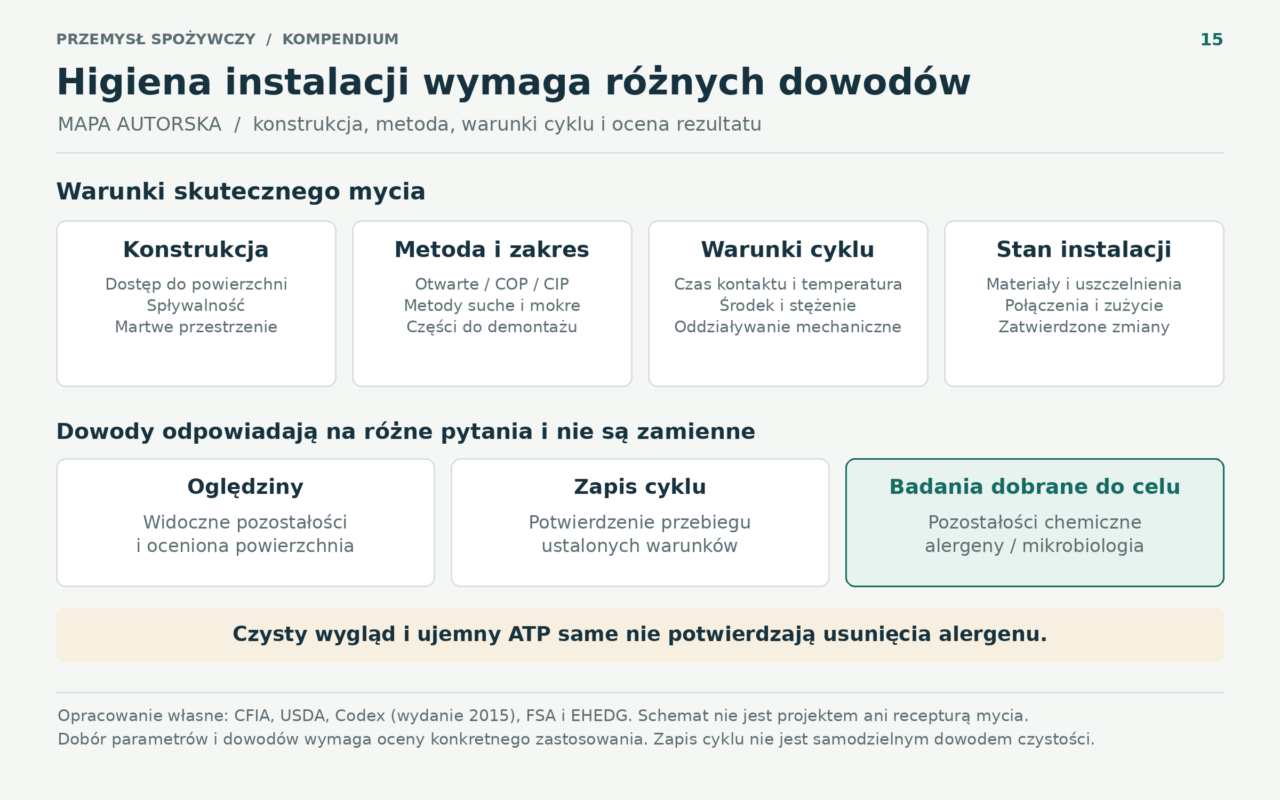
Utrzymanie techniczne i kwalifikacja zmiany urządzenia
Krytyczność techniczna i krytyczność dla żywności
W autorskim modelu zarządzania utrzymaniem rozdzielamy wpływ awarii na dostępność linii od wpływu na możliwość zapewnienia bezpieczeństwa produktu. Są to dwa odrębne kryteria priorytetu. Rejestr urządzeń może zatem zawierać ocenę skutków postoju oraz osobne uzasadnienie zakresu kontroli higienicznej po interwencji. Właściciele tych ocen powinni uzgodnić sposób postępowania przed awarią. Ułatwia to podjęcie decyzji w sytuacji, gdy presja na szybkie wznowienie produkcji jest największa.
Kanadyjski opis podejścia FSEP, zaktualizowany 22 października 2021 r., obejmuje wykaz wyposażenia istotnego dla bezpieczeństwa żywności, harmonogramy, procedury i zapisy konserwacji. Uwzględnia właściwe środki smarne, odpowiednie części zamienne oraz program wzorcowania urządzeń służących do kontrolowania, wskazywania i rejestrowania parametrów. Wskazuje też potrzebę sprawdzenia działania wyposażenia przed użyciem. W tym kompendium wykorzystujemy tę strukturę techniczną, bez przenoszenia kanadyjskich wymagań administracyjnych na polski zakład. 94
Praktycznym rozwinięciem jest dopisanie do zlecenia serwisowego pola „co interwencja mogła zmienić w ocenie produktu”. Nie każde zadanie wymaga jednakowego pakietu badań. Proponujemy ustalanie jego zakresu na podstawie opisanej ingerencji, położenia urządzenia, wcześniejszych ustaleń oraz przewidzianych kryteriów powrotu do pracy. Uzasadniona decyzja o ograniczonym zakresie kontroli również wymaga zapisu. Dokumentacja powinna pokazywać, że zakres wybrano świadomie, a nie pominięto przypadkowo.
Uszczelnienie jako część określonej konfiguracji
Historyczny przewodnik techniczny FDA z 31 grudnia 1986 r. opisuje przypadek zanieczyszczenia w instalacji mleczarskiej, w którym wykrywano bakterie w obrębie połączeń, a problem ustąpił po wymianie uszczelek. Dokument zwraca uwagę na uszkodzenia powierzchni oraz nieprawidłowe dopasowanie. To ilustracja możliwego mechanizmu, a nie dowód, że wszystkie współczesne uszczelnienia zachowują się tak samo lub że należy wymieniać je według jednego terminu. 95
Publiczne FAQ EHEDG, sprawdzone 13 listopada 2026 r., wyjaśnia, że zmiana elastomeru może zmieniać podatność komponentu na czyszczenie. Certyfikat obejmuje wskazane w nim elastomery i określony zakres oceny; nie stanowi automatycznie oceny całej złożonej instalacji. EHEDG zaznacza również, że nie prowadzi badania materiałów pod kątem prawnej zgodności do kontaktu z żywnością. Należy zatem rozróżniać dowód konstrukcyjnej podatności na czyszczenie od dokumentacji zgodności materiałowej. Korzystamy z publicznego objaśnienia organizacji, bez przypisywania mu treści płatnych wytycznych. 96
Proponowana karta części zamiennej obejmuje oznaczenie producenta, materiał lub specyfikację, miejsce zastosowania, dokumenty odniesienia i historię zaakceptowanych zamienników. Rozmiar i możliwość montażu nie powinny być jedynymi polami karty. W przypadku niedostępności części zakład może uruchomić ocenę konkretnego zamiennika, obejmującą pytania o materiały, konfigurację i wcześniejsze dowody. Samo nadanie elementowi statusu „równoważny” w systemie zakupowym nie wyjaśnia, kto ocenił jego przydatność ani czego dotyczyła decyzja.
Narzędzia, obszar robót i przekazanie po serwisie
Autorski standard zlecenia serwisowego powinien opisywać granice miejsca pracy, sposób zabezpieczenia produktu i wyposażenia oraz rozliczenie wniesionych narzędzi i części. Warto przewidzieć zapis zastanego stanu, ponieważ pomaga on później odróżnić przyczynę interwencji od skutków samych prac. Przy pracy wykonawcy zewnętrznego zakład może określić osobę przyjmującą zakończone zadanie oraz dokumenty, których oczekuje przed podpisaniem odbioru. Przekazanie techniczne jest wtedy konkretną czynnością, z określonym przedmiotem i odpowiedzialnością.
| Etap oceny | Przykładowy dowód | Odpowiedzialność ustalana przez zakład |
|---|---|---|
| Zakończenie prac | Zakres naprawy, wykaz części i odstępstw | Utrzymanie techniczne |
| Odtworzenie konfiguracji | Potwierdzenie kompletności i dokumentacji | Właściciel urządzenia |
| Przygotowanie higieniczne | Potwierdzenie wykonania ustalonego zakresu | Zespół higieny |
| Ocena wyników | Komplet dowodów przewidzianych dla interwencji | Wyznaczone osoby kompetentne |
| Dopuszczenie i dyspozycja produktu | Jawna decyzja, zakres i moment obowiązywania | Osoba upoważniona przez zakład |
Proponowany podział nie wymaga pięciu oddzielnych formularzy ani pięciu różnych pracowników. Chodzi o możliwość odtworzenia poszczególnych rozstrzygnięć. Zamknięcie zlecenia w systemie utrzymania ruchu może potwierdzać zakończenie naprawy, podczas gdy decyzja dotycząca wznowienia produkcji wymaga jeszcze uzupełnienia wskazanego dowodu. Organizacja powinna zdefiniować tę relację jednoznacznie. Zapobiega to sytuacji, w której różne zespoły przypisują temu samemu statusowi odmienne znaczenie.
Kwalifikacja zmiany i nadzór po wdrożeniu
Rozważmy autorski przykład wymiany pompy na inny model w istniejącym obiegu. Przed zakupem zespół zapisuje cel zmiany i pytania wymagające rozstrzygnięcia. Po montażu porównuje konfigurację wykonaną z zatwierdzonym projektem. Następnie ocenia dowody dotyczące funkcji urządzenia oraz zakresu wcześniejszego uzasadnienia mycia. Kryteria odbioru ustala przed oceną wyników. Dzięki temu nie dopasowuje oczekiwań do rezultatu pierwszej próby. Dokument końcowy wskazuje, które wcześniejsze ustalenia pozostają adekwatne, które uzupełniono i jakie kwestie wymagają dalszego nadzoru.
Podobną logikę proponujemy dla zmiany czujnika, uszczelnienia lub oprogramowania sterownika. Zakres oceny powinien odpowiadać rzeczywistej zmianie, a nie wyłącznie jej cenie. W przypadku rozwiązania tymczasowego warto określić właściciela, termin ponownego przeglądu, dopuszczony zakres użycia i sposób zakończenia odstępstwa. W przeglądzie okresowym można zestawiać powracające miejsca napraw, niezgodności po myciu oraz czas zamykania działań. Celem takiego zestawienia jest wybór problemów wymagających korekty konstrukcji lub organizacji pracy, bez tworzenia pozornie porównywalnego rankingu różnych instalacji.
Przedstawione karty są propozycją organizacji dowodów i odpowiedzialności. Ich zastosowanie polega na dostosowaniu pytań do konkretnego zakładu i dokumentacji urządzeń. Nie stanowią instrukcji demontażu, operowania mediami ani bezpiecznego uruchamiania maszyny. Wartość podejścia wynika z możliwości sprawdzenia, kto zaakceptował konfigurację, jak uzasadnił zakres weryfikacji i na jakiej podstawie dopuścił wyposażenie do określonego zastosowania.
Wiarygodność pomiaru i decyzje o zgodności
Wynik pomiaru staje się narzędziem zarządzania dopiero wtedy, gdy wiadomo, co zmierzono, w jakich warunkach i według jakiej reguły zostanie podjęta decyzja. W zakładzie spożywczym warto prześledzić cały ciąg: wybór miejsca pomiaru, przygotowanie próbki, przyrząd, zapis, przeliczenie oraz ocenę. Ten rozdział rozwija metrologiczną stronę kontroli. Nie zastępuje kryteriów określonych dla konkretnego produktu ani wcześniejszego rozdziału o planowaniu badań.
Wzorcowanie nie oznacza regulacji przyrządu
Główny Urząd Miar stosuje terminy wzorcowanie i kalibracja zamiennie. Czynność ta pozwala ustalić relację między wartościami odniesienia a wskazaniami, z uwzględnieniem niepewności, i wykorzystać ją do uzyskania wyniku. Samo wzorcowanie nie musi zmieniać działania urządzenia. Dlatego zapis „wykonano kalibrację” powinien wskazywać, czy otrzymano wyniki porównania, czy również dokonano regulacji. 97
| Pojęcie | Istota | Pytanie przy odbiorze dokumentacji |
|---|---|---|
| Wzorcowanie czyli kalibracja | Powiązanie wskazań z wartościami odniesienia i niepewnością | Jak wykorzystamy wynik oraz poprawki? |
| Adiustacja | Dostosowanie wskazań przez zmianę układu | Czy po zmianie potwierdzono jego charakterystykę? |
| Sprawdzenie wymagań — weryfikacja | Ocena spełnienia określonych wymagań | Jakie kryterium i regułę zastosowano? |
| Rozdzielczość | Najmniejsza zmiana mierzonej wielkości wywołująca dostrzegalną zmianę wskazania | Czy wystarcza do rozpoznania potrzebnej różnicy? |
Terminologię oparto na GUM oraz VIM; pytania są autorską propozycją odbioru usługi. VIM odróżnia adiustację od wzorcowania i wskazuje, że po adiustacji zwykle potrzebne jest ponowne wzorcowanie. Dokładność opisuje bliskość wyniku do wartości prawdziwej; nie jest synonimem rozdzielczości ani samodzielną wielkością liczbową. 97 98
Praktyczny wniosek organizacyjny. Zlecając usługę, warto zapisać identyfikator urządzenia, punkty pomiarowe związane z jego wykorzystaniem oraz oczekiwany sposób przedstawienia wyników przed ewentualną regulacją i po niej. Taki zapis pomaga później ocenić, czy urządzenie było odpowiednie podczas zakończonej produkcji. Dobry wynik otrzymany dopiero po ingerencji nie rozstrzyga sam z siebie, jakie były wcześniejsze wskazania.
Spójność pomiarowa dotyczy wyniku i jego powiązania z odniesieniem przez udokumentowany łańcuch wzorcowań, w którym uwzględnia się niepewności. VIM zaznacza, że nie zapewnia ona automatycznie niepewności odpowiedniej do każdego celu ani braku błędów wykonania. Jest też odrębnym pojęciem od identyfikowalności partii surowca. 98
Niepewność musi odpowiadać zakresowi wniosku
Przed wykorzystaniem raportu należy ustalić, jakie elementy procesu pomiarowego uwzględniono. ILAC G17 zwraca uwagę na potrzebę wyjaśnienia pominiętych składników, w tym niepewności pobierania próbek. Przy prezentowaniu niepewności rozszerzonej istotne są współczynnik rozszerzenia i odpowiadające mu prawdopodobieństwo rozszerzenia, a nie sam znak „±”. W zależności od zastosowania sposób oceny i przedstawienia niepewności może być różny. 99
Eurachem rozpatruje pobieranie i przygotowanie próbki jako część pomiaru, gdy celem jest ocena właściwości materiału, z którego ją pobrano, a nie wyłącznie próbki dostarczonej do laboratorium. To rozróżnienie pozwala postawić właściwe pytanie: czy wynik ma opisywać analizowany pojemnik, zbiornik, dostawę czy inną określoną całość? Przewodnik opisuje podejścia eksperymentalne i modelowe do oceny tego wkładu. 100
Autorski sposób przeglądu raportu. Osoba zatwierdzająca powinna zestawić określenie badanego materiału z zakresem decyzji. Jeżeli na raporcie widnieje próbka dostarczona przez zleceniodawcę, a firma chce ocenić całą dostawę, potrzebna jest również dokumentacja sposobu pobrania. Własność laboratorium nie rozwiązuje tego problemu: przy badaniu wewnętrznym i zewnętrznym trzeba zachować powiązanie wyniku z rzeczywistym materiałem.
Warto również oddzielać brak informacji od wyniku niekorzystnego. Raport może nie zawierać danych potrzebnych do konkretnej decyzji, mimo że samo badanie wykonano poprawnie. Przed zamówieniem analizy należy więc uzgodnić oczekiwaną jednostkę, sposób odniesienia wyniku, potrzebną granicę oznaczalności, zakres pobierania i wymaganie dotyczące oceny zgodności. Lista ta jest propozycją rozmowy ze specjalistą, a nie obowiązkowym formularzem dla wszystkich metod.
Przykład wyniku blisko granicy
ILAC G8 omawia reguły określające sposób uwzględnienia niepewności w stwierdzeniu zgodności. Nie wskazuje jednej reguły właściwej dla wszystkich zastosowań. Reguła powinna być znana przed pomiarem; jeżeli właściwe przepisy narzucają sposób oceny, należy go zachować. Przy górnej granicy specyfikacji można stosować pasmo ochronne zawężające obszar akceptacji. Jego wybór wiąże się z ryzykiem błędnej akceptacji i odrzucenia. 101
Przykład autorski na danych hipotetycznych. Umowa przewiduje górną granicę 100 umownych jednostek. Otrzymano wynik x = 98,4, a przyjęta niepewność rozszerzona wynosi U = 2,0 przy współczynniku k = 2. Dla potrzeb tego przykładu zakłada się, że wskazane U odpowiada prawdopodobieństwu rozszerzenia około 95%. Nie jest to własność każdego użycia k = 2. Wszystkie wielkości odnoszą się do tej samej cechy, jednostki i zakresu pomiaru.
Strony z góry przyjęły ilustracyjną, zachowawczą regułę akceptacji x + U ≤ 100. Jest ona założeniem modelu; nie ustanawia wymogu dla badań żywności. Obliczenie wygląda następująco:
| Element rachunku | Wartość | Interpretacja w modelu |
|---|---|---|
| Wynik pomiaru x | 98,4 | Poniżej granicy specyfikacji 100 |
| Niepewność rozszerzona U | 2,0 | Dane ilustracyjne, k = 2 |
| Przedział x ± U | 96,4–100,4 | Przecina granicę specyfikacji |
| Granica akceptacji 100 − U | 98,0 | Maksymalne x przy przyjętym U |
| Sprawdzenie x + U | 100,4 > 100 | Warunek akceptacji nie jest spełniony |
Z samego porównania 98,4 z 100 wynikałaby akceptacja według prostej reguły opartej wyłącznie na wartości wyniku. Przy przyjętym paśmie ochronnym ten sam wynik nie spełnia warunku akceptacji. Rachunek nie dowodzi jednak, że rzeczywista wartość na pewno przekracza 100. Pokazuje konsekwencję określonej reguły, a nie pewność co do nieznanej wartości.
Praktycznym błędem byłaby zmiana reguły dopiero po zobaczeniu rezultatu. W autorskim modelu postępowania decyzja obejmuje właściwą klasyfikację wyniku, status materiału, osobę rozstrzygającą i ewentualną potrzebę dodatkowych dowodów. Powtórzenie pomiaru wymaga uzasadnionego planu; wybieranie wyłącznie korzystniejszego wyniku nie wyjaśnia rozbieżności. Niepewności nie należy także odejmować dowolnie od każdego wyniku tylko po to, aby uzyskać zgodność.
Nadzór nad wyposażeniem przez cały okres używania
ILAC G24 i OIML D 10 z 2022 roku wiążą dobór odstępów między wzorcowaniami z oceną ryzyka, sposobem używania, środowiskiem, zużyciem i historią urządzenia. Kolejne wyniki oraz sprawdzenia pośrednie pozwalają oceniać, czy przyjęty odstęp pozostaje uzasadniony. Wytyczne nie sprowadzają programu do jednego identycznego terminu dla całego wyposażenia. 102
Propozycja wdrożeniowa. Rejestr wyposażenia powinien wskazywać decyzje, na które wpływa dany pomiar. Dla urządzenia używanego tylko orientacyjnie zakres nadzoru można analizować inaczej niż dla przyrządu rozstrzygającego o zwolnieniu produktu. Warto też określić reakcję na uszkodzenie, utratę zapisów albo wynik sprawdzenia poza przyjętym kryterium. Ocenie podlega wtedy również okres wcześniejszego używania, możliwe partie oraz inne dostępne dowody przebiegu procesu. Przyrząd po naprawie może działać poprawnie, a ocena wcześniejszej produkcji nadal pozostawać otwarta.
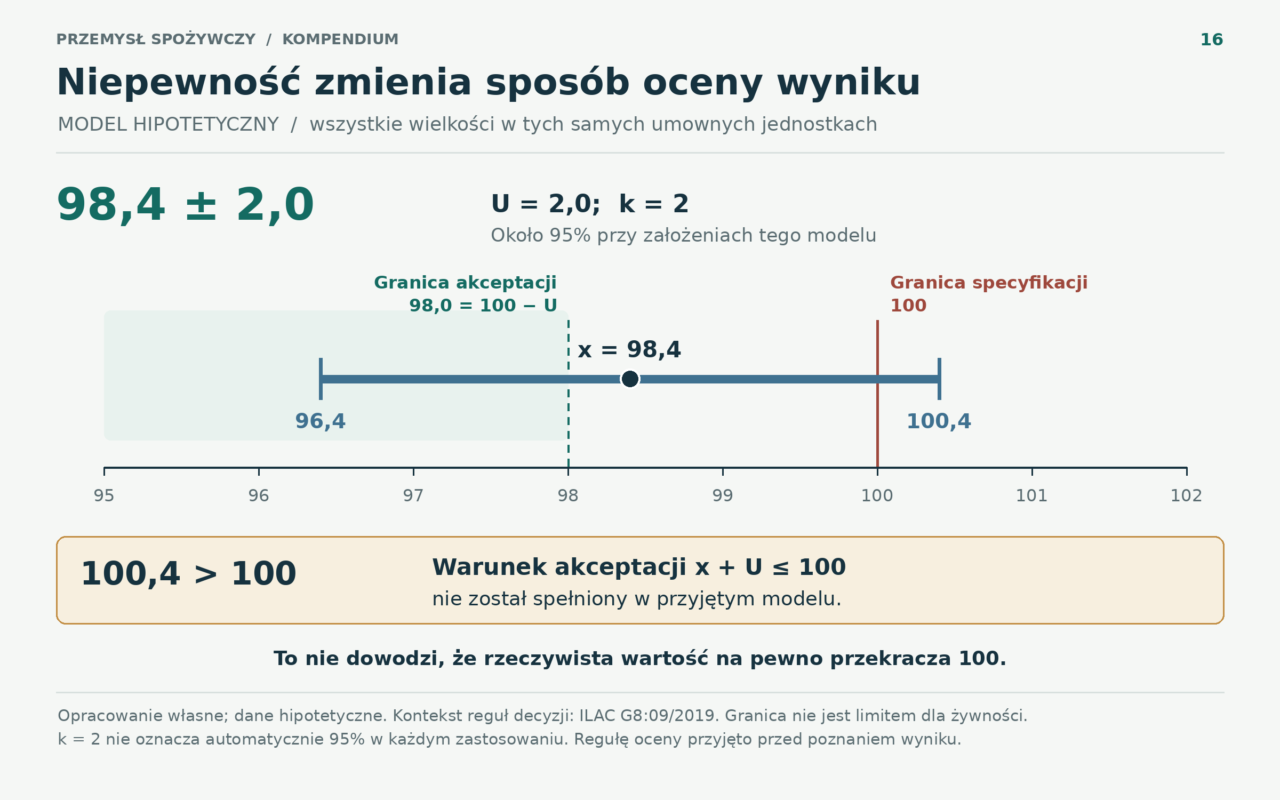
Kwalifikacja dostawcy oparta na dowodach
Zatwierdzenie dostawcy warto traktować jako decyzję dotyczącą określonego materiału, miejsca wytwarzania i sposobu zastosowania. Jedna nazwa firmy może obejmować różne zakłady, linie i źródła zaopatrzenia. Dlatego status handlowy kontrahenta i status konkretnego surowca powinny dać się odczytać oddzielnie. Poniższy model rozwija organizację zakupów; jego etapy są propozycją zarządczą, a nie narzuconą częstotliwością audytów.
Specyfikacja wyznacza zakres kwalifikacji
Autorski model kwalifikacji rozpoczyna się od zapisania, co zakład zamierza zrobić z surowcem i jakie jego właściwości są potrzebne. Dopiero później dobiera się dokumenty i działania weryfikacyjne. Odwrócenie tej kolejności prowadzi do zbierania dostępnych certyfikatów bez sprawdzenia, czy odpowiadają na istotne pytania. Formularz dostawcy może być początkiem rozpoznania, lecz jego kompletność nie przesądza o kompletności dowodów.
Specyfikację warto budować wspólnie przez technologię, jakość, zakupy i osobę odpowiedzialną za oznakowanie. Dla każdego wymagania należy wskazać jednostkę, metodę oceny, zakres dopuszczalny oraz źródło wymagania. Część parametrów może wynikać z prawa, część z projektu procesu, a część z umowy. Pozostawienie tego rozróżnienia w dokumentacji pomaga ocenić, kto może zatwierdzić zmianę i jakie dowody są potrzebne. Uzgodnienie handlowe nie powinno być traktowane jako możliwość zmiany wymagania prawnego.
Każdy dokument odpowiada na inne pytanie
FDA w opisie amerykańskiego programu FSVP rozróżnia audyty, pobieranie próbek i badania oraz przegląd zapisów bezpieczeństwa dostawcy. Wybór działań wiąże z ryzykiem i charakterystyką dostawcy. Przywołano tu wyłącznie logikę doboru dowodów; obowiązki i częstotliwości właściwe importerom w USA nie są przenoszone na polski zakład. 103
| Dowód | Pytanie, które pomaga rozstrzygnąć | Co trzeba uzupełnić |
|---|---|---|
| Zatwierdzona specyfikacja | Czego oczekujemy od materiału? | Dowody dotyczące wykonania dostawy |
| Certyfikat systemu lub produktu | Jaki zakres objęto oceną według danego programu? | Powiązanie z zakładem, materiałem i aktualnym statusem |
| Audyt | Jak działał oceniony proces w sprawdzonym zakresie? | Reakcję na ustalenia i obserwację późniejszych dostaw |
| Certyfikat analizy COA | Jakie wyniki przypisano wskazanej próbce lub partii? | Metody, identyfikację i zakres pobrania |
| Kontrola przyjęcia | Jaki był stan konkretnej dostawy? | Wymagania niewidoczne w kontroli przyjęcia |
Przegląd COA warto przeprowadzać jako kontrolę treści, nie tylko obecności załącznika. Proponowana karta przeglądu obejmuje numer partii, materiał, wersję specyfikacji, datę badania, jednostki, metody i zgodność z otrzymaną dostawą. Jeśli raport podaje jedynie „zgodne”, należy ustalić, z czym porównano wynik i czy potrzebne są wartości liczbowe. Przy rozbieżności dokumentów trzeba zachować pierwotne wersje i uzyskać wyjaśnienie pozwalające odtworzyć zmianę.
Jeżeli istotnym dowodem jest badanie akredytowane, znaczenie ma właściwy zakres akredytacji. ILAC G18 opisuje go jako formalne wskazanie działalności, dla której potwierdzono kompetencje. Przy zakresie elastycznym istotne są również aktualne informacje o czynnościach objętych tym zakresem. Samo posiadanie akredytacji przez laboratorium nie oznacza, że dowolna zamówiona analiza jest nią objęta. 104
Segmentacja prowadzi do proporcjonalnych działań
Propozycja dla zakładu. Dostawców można porządkować według znaczenia materiału dla produktu, możliwości kontroli po przyjęciu, stabilności dotychczasowych wyników i jakości informacji o zmianach. Warto przy tym opisać przesłanki każdej kategorii. Arbitralne punkty i kolory tworzą pozór obiektywności, jeżeli dwie osoby przypisują im inne znaczenie. Wynikiem segmentacji powinien być zrozumiały zakres nadzoru i uzasadnienie decyzji, a nie sam ranking firm.
Przegląd historii powinien łączyć informacje, które zwykle pozostają w różnych działach: odchylenia parametrów, reklamacje, braki dokumentów, terminowość zgłoszeń zmian i skuteczność wyjaśnień. Opóźnienie dostawy oraz niezgodność dotycząca bezpieczeństwa wymagają odrębnej oceny. Wspólny wynik procentowy nie powinien pozwalać, by dobra punktualność równoważyła nierozstrzygnięte zagrożenie. Jest to zasada proponowanego modelu oceny, bez przypisywania branży uniwersalnego progu punktowego.
Zmiana dostawcy kończy się dopiero po sprawdzeniu zastosowania
Zmiana specyfikacji, zakładu wytwarzającego lub wariantu materiału powinna w proponowanym modelu uruchamiać ocenę jej wpływu. Przydatne jest ustalenie pierwszej dostawy objętej zmianą, sposobu odróżnienia zapasów oraz tego, kto otrzymuje informację. Decyzję o dopuszczeniu nowego źródła należy powiązać z zakresem zastosowań: dopuszczenie do jednej receptury nie powinno automatycznie obejmować wszystkich produktów.
Przykład organizacyjny. Nowy surowiec przechodzi ocenę dokumentów i próbę technologiczną, lecz pierwsza dostawa przychodzi przed zatwierdzeniem raportu. Proponowany system zachowuje jej identyfikację i status oczekiwania do czasu rozstrzygnięcia. Przyjęcie ilościowe do magazynu, dopuszczenie jakościowe i fizyczne wydanie na produkcję stanowią odrębne decyzje. Uprawnienia w dokumentacji i systemie magazynowym powinny odzwierciedlać ten podział.
Końcowy zapis kwalifikacji warto zamknąć krótkim uzasadnieniem: zatwierdzony materiał i zastosowanie, dowody ocenione przez wskazane osoby, ograniczenia oraz zdarzenia wymagające ponownego przeglądu. Taka decyzja pozostaje użyteczna przy zmianie pracownika, reklamacji albo konieczności szybkiego uruchomienia alternatywnego źródła. Pozwala odróżnić rzeczywiście zakończoną ocenę od samego wpisu kontrahenta na listę.
Planowanie produkcji przy ograniczonej trwałości
Zapas trzeba opisać ilością i wiekiem
W zakładzie spożywczym informacja o liczbie dostępnych palet nie wystarcza do oceny zdolności realizacji zamówienia. Znaczenie mają wiek partii, warunki przechowywania, status jakościowy i wymagany okres pozostały w chwili dostawy. Ten sam fizyczny zapas może być odpowiedni dla jednego kanału sprzedaży, a niedostępny dla drugiego. Dlatego planista potrzebuje widoku zapasu według partii oraz warunków jego wykorzystania. Poniższe narzędzia są autorskimi propozycjami organizacji planowania, a nie opisem jednego obowiązkowego systemu.
Podstawę techniczną takiego widoku mogą wspierać standardowe identyfikatory danych. Wytyczne GS1 rozróżniają między innymi numer partii, datę produkcji, datę minimalnej trwałości i datę określaną jako use by lub expiry. Kodowanie daty nie przesądza jednak o jej poprawności ani o zwolnieniu towaru. System magazynowy musi właściwie odczytać znaczenie pola i powiązać je z konkretnym produktem. 105
Praktycznym rozwinięciem FEFO jest kolejka partii spełniających warunki danego zamówienia. Najpierw można odfiltrować towar wstrzymany, niewłaściwą wersję produktu i partie niespełniające wymaganego okresu pozostałego przy odbiorze. Następnie ustala się kolejność według najbliższej właściwej daty. Jest to propozycja reguły operacyjnej; jej wdrożenie wymaga sprawdzenia wyjątków, na przykład zamówienia na wskazaną partię lub rozdzielenia dostawy. Samo sortowanie wszystkich palet według daty nie rozwiązuje konfliktu między dostępnością a wymaganiami odbiorcy.
Warto również rozdzielić dostępność fizyczną od dostępności planistycznej. Partia może znajdować się w chłodni, ale oczekiwać na wynik badania, wyjaśnienie odchylenia albo dokument od dostawcy. Wprowadzenie jej do obiecanej dostawy bez wskazania warunku zwolnienia ukrywa ryzyko opóźnienia. Plan powinien pokazywać zarówno ilość już dostępną, jak i ilość warunkową, z nazwą brakującej decyzji i terminem jej uzyskania.
Ile trwałości można zużyć przed dostawą
Model ilustracyjny. Załóżmy wyrób o zadeklarowanej trwałości 12 dób, liczonej od jednoznacznie ustalonego momentu zakończenia produkcji. To przyjęty parametr przykładu, bez przypisania do rzeczywistego produktu. Po okresie oczekiwania na zamówienie zakład rezerwuje do jednej doby na kompletację, czynności wydania i przekazanie przewoźnikowi. Transport od tego przekazania do odbioru trwa dwie doby. Odbiorca wymaga co najmniej siedmiu dób pozostałej trwałości w chwili odbioru. Wszystkie czasy odnoszą się do tej samej ciągłej osi; etapów nie liczymy dwukrotnie.
| Element modelu | Liczba dób | Granica odcinka |
|---|---|---|
| Całkowita trwałość | 12 | Od zakończenia produkcji do przyjętego końca trwałości |
| Kompletacja i wydanie | 1 | Od zakończenia oczekiwania do przekazania przewoźnikowi |
| Transport | 2 | Od przekazania przewoźnikowi do odbioru |
| Minimum pozostałe u odbiorcy | 7 | Od odbioru do końca trwałości |
| Maksymalne oczekiwanie w zapasie | 2 | Od produkcji do rozpoczęcia kompletacji |
Obliczenie własne: 12 − 1 − 2 − 7 = 2 doby. Wynik oznacza maksymalny czas oczekiwania przed kompletacją w opisanym wariancie. Cały pobyt w zakładzie, razem z zarezerwowaną dobą kompletacji i wydania, może wynieść trzy doby. Rozróżnienie tych dwóch miar zapobiega błędnemu skróceniu lub wydłużeniu okna wysyłki. Model nie zawiera dodatkowego bufora na opóźnienie, święto, awarię ani wcześniejsze pogorszenie jakości.
Jeżeli potwierdzony czas transportu wzrośnie do trzech dób, dopuszczalne oczekiwanie spadnie do jednej doby. To wynik odejmowania przy zachowaniu pozostałych założeń. Firma może wówczas rozważyć późniejszą produkcję, szybszą dostawę albo zmianę uzgodnienia handlowego, jeżeli jest dopuszczalna. Sam rachunek logistyczny nie uzasadnia wydłużenia daty na etykiecie. Podstawy ustalania trwałości przedstawiono w rozdziale o projektowaniu produktu.
W rzeczywistym planie potrzebna jest reguła zaokrąglania dni i godzin. Inaczej dwie osoby mogą inaczej ocenić przydatność tej samej partii do wysyłki. Uzgodnienie powinno również wskazywać moment odbioru: przyjazd do bramy, rozpoczęcie rozładunku czy przyjęcie magazynowe. W przykładzie przyjęto jeden moment odbioru bez dodatkowej zwłoki. W praktyce trzeba go nazwać w specyfikacji dostawy i konsekwentnie stosować w systemie.
Produkcja na zamówienie i na zapas
W autorskiej analizie planistycznej warto porównać produkcję na potwierdzone zamówienie, określaną jako make to order, z produkcją na przewidywany popyt, określaną jako make to stock. Nie ma jednego korzystniejszego modelu dla wszystkich wyrobów. Znaczenie ma relacja czasu wykonania do oczekiwanego terminu dostawy oraz to, ile czasu produkt może bezpiecznie i gospodarczo spędzić w zapasie. Możliwy jest również wariant mieszany, na przykład wspólny półprodukt i późniejsze pakowanie pod uzgodnione zamówienie, jeśli technologia oraz trwałość takiego rozwiązania zostały potwierdzone.
| Obszar | Na potwierdzone zamówienie | Na przewidywany popyt |
|---|---|---|
| Warunek uruchomienia | Uzgodnione zapotrzebowanie | Przyjęta prognoza i polityka zapasu |
| Główna niepewność | Zmiana lub opóźnienie zamówienia | Rozbieżność prognozy i sprzedaży |
| Pytanie o zdolność | Czy zmieści się termin wykonania? | Czy zapas pozostanie zbywalny? |
| Pytanie o serię | Jak łączyć małe zlecenia? | Czy duża seria nie starzeje zapasu? |
| Miernik do obserwacji | Realizacja obietnicy dostawy | Wiek i wykorzystanie zapasu |
Tabela jest propozycją porównania, bez przypisania modelom uniwersalnych poziomów kosztu lub obsługi. Dla jednej rodziny wyrobów rozsądny może być krótki zapas, a dla innej wyłącznie uruchomienie pod zamówienie. Nie należy przenosić liczby dni zapasu między kategoriami bez sprawdzenia trwałości, zmienności popytu, niezawodności dostaw i czasu odtworzenia produkcji. Dodatkowy zapas gotowego wyrobu może przestać być zabezpieczeniem, jeżeli przed sprzedażą utraci wymaganą trwałość pozostałą.
Stabilność harmonogramu i obsługa wyjątków
Propozycją organizacyjną jest wyodrębnienie krótkiego odcinka harmonogramu, w którym zmiana wymaga jawnej decyzji. Długość takiego odcinka powinna wynikać z czasu przygotowania materiałów, przezbrojenia i obietnic dostawy. Nie należy przedstawiać jej jako stałego standardu branży. Zmiana powinna pokazywać zamówienie dodane, zamówienie przesunięte, skutek dla trwałości i czynności potrzebne do bezpiecznego wykonania nowej kolejności.
Jeżeli kolejność kampanii wykorzystuje rozdział receptur o różnych alergenach, zmianę planu trzeba ocenić również przez wymagane mycie i potwierdzenie jego skuteczności. Codex wskazuje planowanie kolejności oraz zarządzanie czyszczeniem jako elementy ograniczania niezamierzonego przenoszenia alergenów. 63 Dla planisty oznacza to potrzebę zachowania powiązania między kolejką zleceń i zatwierdzonym sposobem przejścia między wyrobami. Czas tego przejścia jest zasobem planu, a jego pominięcie może tworzyć pozorną wolną moc.
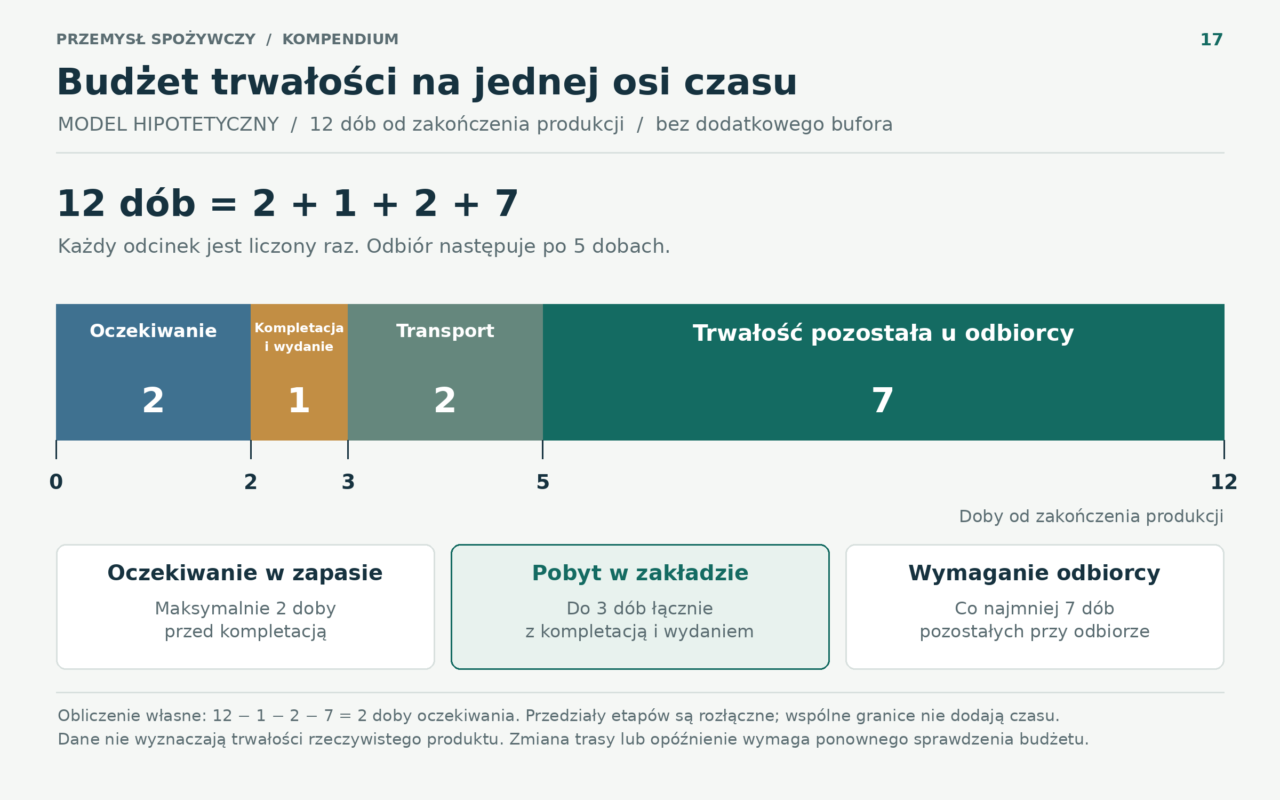
Ciągłość działania i odporność danych zakładu
Plan awaryjny zaczyna się od zależności
Ocena ciągłości powinna zaczynać się od produktu i procesu, które firma musi utrzymać, bezpiecznie zatrzymać albo odtworzyć. Lista urządzeń jest dopiero kolejnym krokiem. Chłodnia zależy od zasilania, instalacji chłodniczej, kontroli parametrów, obsługi i dostępu do informacji o partiach. FAO podkreśla związek skutecznego łańcucha chłodniczego z utrzymaniem odpowiednich warunków podczas kolejnych etapów oraz z dostępnością niezawodnej energii. 106
Propozycja dla zakładu. Dla każdego krytycznego procesu warto zapisać podstawową zależność, możliwy sposób zabezpieczenia i dowód, że zabezpieczenie zadziała. Alternatywny dostawca powinien być oceniony pod kątem rzeczywistej zdolności dostarczenia zgodnego materiału. Zapasowy agregat wymaga sprawdzenia zakresu odbiorników i organizacji jego użycia. Samo istnienie rozwiązania na liście nie wyjaśnia, czy jest dostępne podczas wspólnej awarii wielu podmiotów.
| Zależność | Co może wymagać ochrony | Dowód gotowości do sprawdzenia |
|---|---|---|
| Zasilanie i chłodnictwo | Warunki produktu i bezpieczne zatrzymanie | Udokumentowana próba przewidzianego trybu |
| Woda i media procesowe | Mycie oraz wykonanie procesu | Ocena dostępności i jakości rozwiązania zastępczego |
| Surowiec i opakowanie | Ciągłość zgodnej receptury | Kwalifikacja alternatywy i potwierdzony termin |
| Ludzie i serwis | Obsługa oraz odtworzenie instalacji | Zastępstwo, uprawnienia i dostępność wsparcia |
| Dane i sterowanie | Receptury, etykiety, pomiary i historia partii | Udana próba odtworzenia oraz kontroli danych |
Mapa jest autorskim punktem wyjścia. Zakres i wymagane dowody powinny odpowiadać instalacji oraz analizie skutków przerwy. Nie podaje czasu, przez który konkretny produkt może pozostawać bez chłodzenia lub bez nadzoru.
Czas przywrócenia i dopuszczalna utrata danych
W planowaniu informatycznym trzeba odróżnić RTO, czyli cel dotyczący czasu odtworzenia dostępności zasobu, od RPO, określającego punkt w czasie, do którego dane mają być odzyskane. RPO opisuje więc tolerowany zakres utraty najnowszych zapisów, a nie czas potrzebny na naprawę. NIST SP 800-34 Rev. 1 wiąże te parametry z oceną wpływu przerwy na procesy organizacji. Jest to źródło metodyczne dla systemów informacyjnych; jego przywołanie nie przenosi amerykańskich obowiązków administracyjnych na polski zakład. 107
W zastosowaniu zakładowym warto określić te cele osobno dla danych o przyjęciu surowców, sterowania procesem, etykietowania i rozliczenia wysyłek. Utrata krótkiego odcinka rejestracji może mieć inne znaczenie niż niedostępność raportu miesięcznego. Właściciel procesu powinien wskazać, jakie dowody muszą zostać odtworzone przed wznowieniem pracy. Zespół techniczny może następnie ocenić, czy wyposażenie, kopie i procedury pozwalają osiągnąć przyjęty cel.
Nie należy utożsamiać uruchomienia aplikacji z zakończeniem całej przerwy. Do wykonania pozostają sprawdzenie zgodności danych, wyjaśnienie transakcji z okresu awarii i decyzja o produktach objętych zdarzeniem. Autorska karta ćwiczenia może mierzyć oddzielnie czas uruchomienia systemu, czas odtworzenia kompletnego zapisu partii i czas zezwolenia na powrót procesu. Dzięki temu szybki wynik techniczny nie przesłania wolniejszego odzyskania zdolności do prawidłowej produkcji.
Kopia zapasowa musi prowadzić do odtworzenia
NIST SP 1339, opublikowany w czerwcu 2026 roku, wskazuje potrzebę objęcia kopią ważnych konfiguracji OT, powiązania kopii ze zmianami oraz przeprowadzania prób odtworzenia. Uwzględnia również oprogramowanie, licencje, dokumentację i zgodny sprzęt potrzebne do przywrócenia działania. Sam plik z danymi może nie wystarczyć do uruchomienia urządzenia. 108
Propozycja organizacyjna. Rejestr kopii powinien łączyć urządzenie, zatwierdzoną wersję konfiguracji, datę wykonania kopii, miejsce jej ochrony, osobę odpowiedzialną i wynik ostatniej próby. Próba powinna kończyć się odpowiedzią, co rzeczywiście odzyskano oraz czego brakowało. Można ujawnić w ten sposób niezgodność wersji narzędzia, niedostępną licencję albo brak wiedzy potrzebnej do interpretacji konfiguracji. Wynik ćwiczenia ma prowadzić do zamknięcia konkretnej luki, zamiast ograniczać się do potwierdzenia obecności pliku.
CISA zaleca przechowywanie krytycznych kopii offline, ich szyfrowanie oraz regularne sprawdzanie dostępności i integralności podczas odtwarzania. Zwraca też uwagę, że synchronizacja może zastąpić kopie plikami zaszyfrowanymi przez ransomware. 109 W projekcie zakładowym warto zatem ustalić, jak kopia zachowa dostępność po utracie zwykłego konta, uszkodzeniu systemu lub awarii lokalizacji. Jest to zagadnienie architektury i uprawnień, które wymaga współpracy IT, automatyki oraz właścicieli procesów.
Uprawnienia i granice komunikacji
NIST CSWP 28 opisuje segmentację w środowisku produkcyjnym przez grupowanie zasobów według wymagań komunikacyjnych i bezpieczeństwa. 110 Dla zakładu użytecznym początkiem jest wskazanie, jakie połączenia są potrzebne między biurem, systemem planowania i sterowaniem. Zmian takiej architektury nie należy wykonywać bez analizy wpływu na działanie instalacji. Projekt musi zachować wymagane funkcje, w tym pomiar, alarmowanie i bezpieczne zachowanie procesu.
CSF 2.0 wskazuje zarządzanie i przegląd uprawnień z uwzględnieniem najmniejszych niezbędnych uprawnień oraz rozdzielenia obowiązków. 111 W autorskiej propozycji nadzoru warto osobno określić prawo odczytu, zmiany receptury, zatwierdzania wersji oraz dostępu serwisowego. Decyzja o nadaniu dostępu powinna mieć właściciela i zakres. Odejście pracownika lub zakończenie prac serwisowych powinno uruchamiać ocenę dalszej potrzeby tego dostępu.
Powrót do produkcji po zakłóceniu
NIST SP 800-82 Rev. 3 uwzględnia potrzebę planowania odtwarzania i ponownego włączania komponentów OT do działania, przy zachowaniu specyfiki niezawodności i bezpieczeństwa instalacji. 79 Poniższe rozwinięcie dla zakładu spożywczego jest propozycją organizacyjną: decyzja o powrocie powinna łączyć sprawność techniczną, właściwą konfigurację, ocenę produktu i kompletność wymaganych zapisów.
Przed dopuszczeniem normalnego przepływu warto ustalić granice czasowe zdarzenia, objęte partie, stan materiałów w toku i dostępne dane o warunkach procesu. Następnie wskazać, kto potwierdza gotowość instalacji, kto ocenia status produktu i kto zamyka rozbieżności w ewidencji. Niepewność dotycząca zapisu powinna pozostać widoczna do jej wyjaśnienia. Odtworzenie połączenia sieciowego lub ponowne pojawienie się wartości na ekranie nie rozstrzyga samo w sobie o wcześniejszych warunkach produkcji.
Ćwiczenie ciągłości można zakończyć krótkim przeglądem: jakie założenie okazało się błędne, jakiego zasobu brakowało, jaki czas rzeczywiście uzyskano i kto odpowiada za poprawę. Termin kolejnej próby warto powiązać z wagą ujawnionej luki oraz zmianami w procesie. Zakładowy plan powinien rozwijać się wraz z instalacją, dostawcami, organizacją pracy i systemami danych.
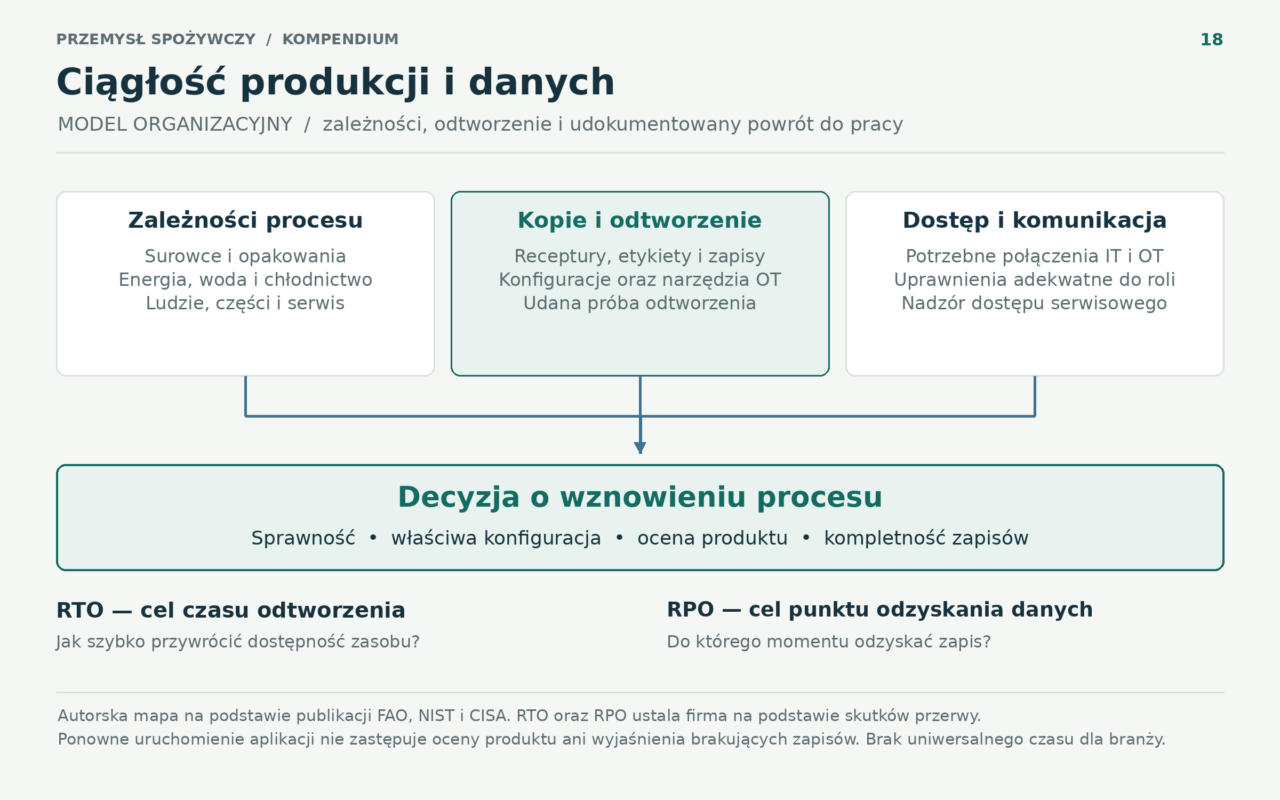
Koszty jakości i rachunek skutków niezgodności
Koszt jakości warto pokazać w rachunku zarządczym w sposób, który pozwala odróżnić nakład na zapobieganie problemowi od kosztu jego wykrycia i skutków. ASQ przedstawia cztery podstawowe grupy: zapobieganie, ocenę oraz niezgodności wewnętrzne i zewnętrzne. W tej klasyfikacji moment wykrycia względem przekazania produktu odbiorcy rozdziela dwie ostatnie grupy. Jest to narzędzie porządkowania kosztów, a nie odrębny system rachunkowości wymagany od każdego producenta. 112
| Grupa | Co mierzy | Przykład zastosowania w zakładzie |
|---|---|---|
| Zapobieganie | Pracę ograniczającą powstawanie niezgodności | Przygotowanie specyfikacji i szkolenie przed zmianą procesu |
| Ocena | Sprawdzenie zgodności z wymaganiami | Badanie, kontrola przyjęcia i ocena wyników |
| Niezgodności wewnętrzne | Skutki problemu wykrytego przed przekazaniem produktu odbiorcy | Sortowanie, ponowne badanie i zagospodarowanie odrzutu |
| Niezgodności zewnętrzne | Skutki problemu ujawnionego po przekazaniu produktu odbiorcy | Obsługa reklamacji, zwrot i dodatkowy transport |
Źródło klasyfikacji: ASQ. Przykłady jej zastosowania są autorskie. 112
Zdarzenie jako podstawowa jednostka zapisu
Propozycja organizacyjna. Rejestr kosztów można oprzeć na identyfikatorze zdarzenia powiązanym z partią, produktem i decyzją. Dla każdego zapisu należy zachować dokument kosztu lub metodę oszacowania, datę, walutę i informację, czy kwota jest już ujęta w innym miejscu. Wtedy koszt reklamacji można połączyć z dokumentami logistycznymi, a koszty sortowania z rzeczywistym czasem pracy. Wpis „strata jakościowa” bez takiego powiązania utrudnia ocenę, czy problem powraca i jakie działanie może zmienić wynik.
W rejestrze przydaje się rozdzielenie kosztu dodatkowo poniesionego, wartości odpisanego zapasu i oszacowanego kosztu utraconej możliwości. Mają one inny charakter. Faktura za transport zwrotny może być konkretnym wydatkiem, natomiast przewidywana utrata przyszłej sprzedaży wymaga założeń o popycie i zachowaniu klienta. Takich wielkości nie należy sumować bez wskazania ich statusu. Oszacowania można zachować w oddzielnym polu, z opisem sposobu wyznaczenia i zakresem wrażliwości.
Przydatna jest również reguła jednokrotnego ujęcia skutku. Jeżeli wartość odpisanego wyrobu zawiera już koszt opakowania, osobne dodanie całego opakowania jako straty powiększa wynik podwójnie. Podobny problem powstaje, gdy to samo zatrzymanie linii zostaje policzone jednocześnie jako pełna utrata przychodu i jako utracona nadwyżka. Przed porównaniem projektów trzeba wybrać jedną granicę rachunku oraz ustalić, które strumienie finansowe faktycznie zmienia dana decyzja.
Co powinno wynikać z analizy
Autorska propozycja przeglądu. Dla najważniejszej grupy zdarzeń warto zestawić ich częstość, liczbę objętych jednostek produktu i koszt jednostkowy. Wzrost kosztu łącznego może wynikać z większej sprzedaży, częstszych niezgodności albo droższej obsługi pojedynczego zdarzenia. Te mechanizmy prowadzą do różnych działań. Wspólny wykres kwot bez mianownika może utrudniać rozpoznanie przyczyny.
Ocena projektu poprawy powinna pokazywać koszt wdrożenia, utrzymania rozwiązania i faktycznie unikniętych zdarzeń. Sam spadek liczby reklamacji po jednym miesiącu nie rozstrzyga, czy zadziałała zmiana procesu. Potrzebne są porównywalne okresy, asortyment i ekspozycja, na przykład liczba dostarczonych jednostek. Taki rachunek jest uzupełnieniem oceny bezpieczeństwa i zgodności. Działanie wymagane ze względu na bezpieczeństwo produktu nie staje się dopuszczalne do pominięcia tylko dlatego, że w krótkim okresie trudno przypisać mu oszczędność.
Studium decyzji od bilansu partii do ceny kontraktowej
Poniższy przykład łączy bilans produktu z opakowaniem, kosztami partii i ceną sprzedaży. Wszystkie ilości, ceny i koszty są założeniami autorskiego modelu. Nie opisują konkretnego zakładu, średnich kosztów branży ani aktualnych cen rynkowych. Model pokazuje kolejność rachunku i pozwala sprawdzić, co zmienia wynik przy wskazanych warunkach.
Granica modelu i założenia
Rozpatrujemy jedną partię o wsadzie 1000 kg. Po procesie uzyskuje się 830 kg zgodnego wyrobu głównego, 100 kg strumienia ubocznego, 40 kg odpadu i 30 kg odparowanej wody. Masa wsadu obejmuje wszystkie składniki w granicy przykładu, bez późniejszych dodatków. Nie zmienia się zapas produkcji w toku. Wyrób główny jest pakowany po 0,5 kg, co w wariancie podstawowym daje 1660 pełnych opakowań. Cały wyrób zgodny i strumień uboczny znajdują odbiorców.
Przyjęto, że strumień uboczny ma legalne zastosowanie i może być sprzedany. Kwalifikacja prawna jego użycia pozostaje poza tym rachunkiem. Zgodność wyrobu, dopuszczenie partii i wykazana trwałość są warunkami analizy sprzedaży, a nie wartościami obliczanymi przez arkusz.
| Założenie | Wartość | Znaczenie |
|---|---|---|
| Masa wsadu | 1000 kg | Całkowita masa wejściowa w granicy modelu |
| Uzysk zgodnego wyrobu przed pakowaniem | 83% | 830 kg wyrobu głównego |
| Strumień uboczny | 100 kg | Odrębny strumień z założoną sprzedażą |
| Odparowana woda | 30 kg | Jawne założenie bilansu |
| Masa netto opakowania | 0,5 kg | Pełne jednostki handlowe |
| Cena sprzedaży opakowania | 6,60 zł | Przed ewentualnym rabatem |
| Koszt zakupu wsadu | 6000 zł | Jedna partia |
| Koszt przerobu | 2000 zł | Bez kosztów wykazanych oddzielnie poniżej |
| Koszt opakowania | 0,35 zł/szt. | Dla każdej pełnej jednostki handlowej |
| Badanie i zwolnienie partii | 180 zł | Przyjęty koszt przypisany tej partii |
| Transport | 250 zł | Przyjęty koszt dostawy tej partii |
| Cena strumienia ubocznego | 1,00 zł/kg | Przy założonym legalnym zastosowaniu |
| Zagospodarowanie odpadu | 0,50 zł/kg | Koszt ilości odrzuconej |
Źródło: założenia autorskie. Kwoty są wartościami modelowymi bez VAT. Pominięto koszty stałe, finansowanie, podatek dochodowy oraz inne koszty handlowe. Wariant nie jest tożsamy z wcześniejszym przykładem uproszczonej ekonomiki partii: tutaj opakowanie, badanie i dostawa mają odrębne pozycje.
Koszt przerobu zdefiniowano tak, aby nie zawierał kosztów policzonych osobno. W rzeczywistej kalkulacji jest to pierwsza rzecz do uzgodnienia z finansami i produkcją. Jeśli stawka przerobu obejmuje już opakowanie albo badanie, trzeba zmienić granicę odpowiednich pozycji. Dodatkowy wiersz w arkuszu nie tworzy dodatkowego kosztu ekonomicznego.
Rachunek przychodów i kosztów
Przychód ze sprzedaży wyrobu wynosi 1660 × 6,60 = 10 956 zł. Sprzedaż strumienia ubocznego przynosi 100 zł, więc przychód łączny wynosi 11 056 zł. Opakowania kosztują 581 zł, a zagospodarowanie 40 kg odpadu kosztuje 20 zł.
| Pozycja | Obliczenie | Wartość w zł |
|---|---|---|
| Sprzedaż wyrobu | 1660 × 6,60 | 10 956 |
| Sprzedaż strumienia ubocznego | 100 × 1,00 | 100 |
| Przychód łączny | Suma dwóch strumieni | 11 056 |
| Zakup wsadu | Założenie | 6000 |
| Przerób | Założenie | 2000 |
| Opakowanie | 1660 × 0,35 | 581 |
| Badanie i zwolnienie | Założenie | 180 |
| Transport | Założenie | 250 |
| Zagospodarowanie odpadu | 40 × 0,50 | 20 |
| Suma ujętych kosztów | Suma sześciu pozycji kosztowych | 9031 |
| Nadwyżka nad ujętymi kosztami | 11 056 − 9031 | 2025 |
Źródło: obliczenia własne na założeniach modelu. Nadwyżka nie jest zyskiem netto przedsiębiorstwa ani pełnym wynikiem produktu po wszystkich kosztach.
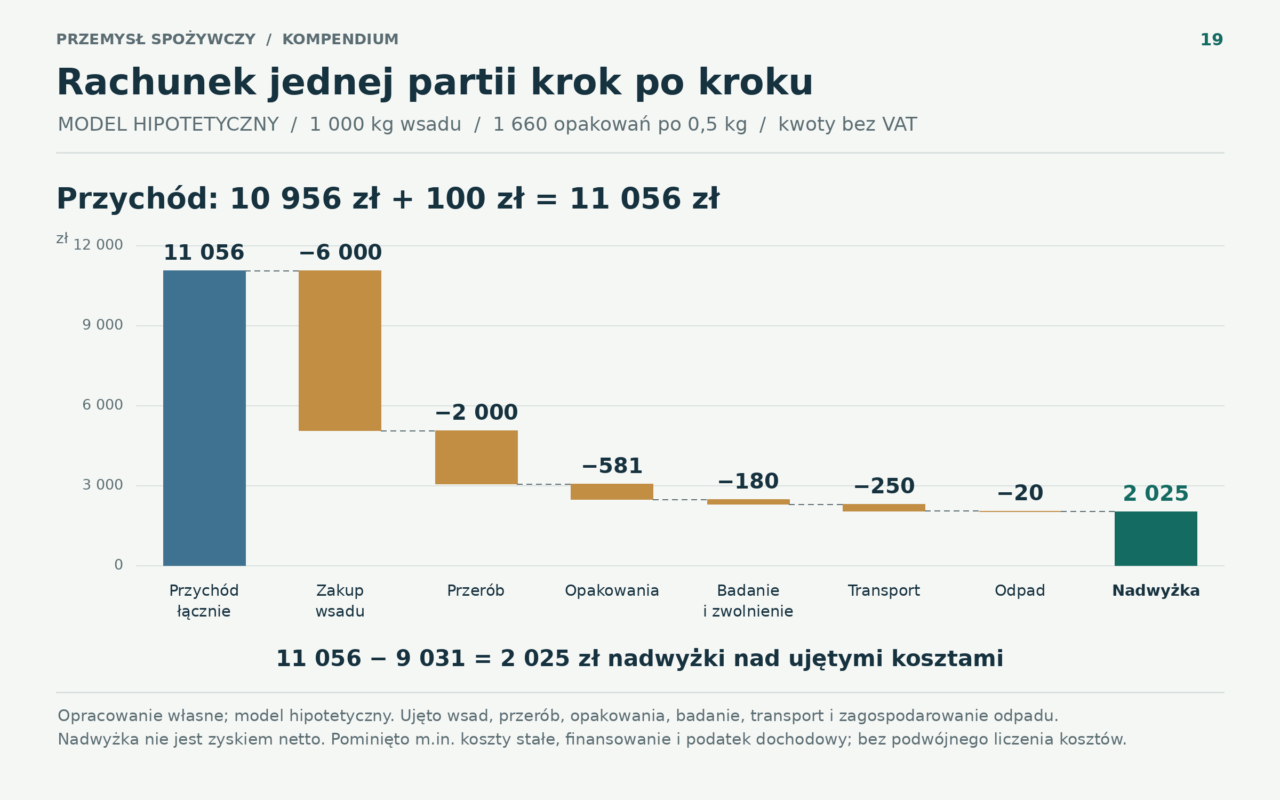
Udział tej nadwyżki w przychodzie łącznym wynosi około 18,3%. Należy zachować pełną nazwę wskaźnika, ponieważ skrótowe określenie go „marżą netto” zmieniłoby znaczenie wyniku. Firma musi jeszcze pokryć pozycje, które w przykładzie pominięto. Rachunek jednej partii nie rozstrzyga również o zdolności zakładu do utrzymania zakładanej sprzedaży w dłuższym okresie.
Graniczna cena w tej kalkulacji
Przy niezmienionych ilościach i kosztach cena opakowania, która zeruje nadwyżkę nad ujętymi kosztami, wynosi:
Cena graniczna = (9031 − 100) / 1660 = około 5,38 zł za opakowanie.
Dokładny wynik wynosi około 5,380120 zł. Cena zaokrąglona do 5,38 zł daje w tym modelu nadwyżkę −0,20 zł dla całej partii. Najniższa cena w pełnych groszach, która przy tych założeniach nie daje ujemnej nadwyżki, wynosi 5,39 zł. Rozróżnienie progu matematycznego i ceny zapisanej w ofercie ma znaczenie przy dużej liczbie jednostek.
Od kosztów odjęto przychód ze strumienia ubocznego, ponieważ już pokrywa on część obciążenia partii. Otrzymana wartość nie jest rekomendowaną ceną oferty. Jej zastosowanie jako ceny handlowej nie zapewnia pokrycia kosztów stałych ani wynagrodzenia kapitału. Przy kontrakcie wieloletnim trzeba dodatkowo określić zmianę cen surowców, koszty utrzymania zdolności, warunki płatności i zakres odpowiedzialności za zwroty.
Jeżeli sprzedaż strumienia ubocznego nie dochodzi do skutku, rachunek trzeba zbudować ponownie. Samo wyzerowanie jego ceny może być niewystarczające, jeśli pojawia się koszt magazynowania, przetworzenia lub zagospodarowania. Podobnie zwiększenie wolumenu może zmienić koszt transportu skokowo, na przykład przez potrzebę dodatkowej dostawy. Prosty model zachowuje koszty przyjęte w założeniach; rzeczywista decyzja wymaga sprawdzenia, czy mieszczą się one w analizowanym zakresie pracy.
Wrażliwość ceny i uzysku
| Wariant | Zmienione założenie | Nadwyżka w zł | Zmiana względem bazy w zł |
|---|---|---|---|
| Podstawowy | Parametry z tabeli założeń | 2025,00 | 0,00 |
| Rabat 5% | Cena 6,27 zł za opakowanie | 1477,20 | −547,80 |
| Droższe opakowanie | Koszt 0,45 zł/szt. | 1859,00 | −166,00 |
| Niższy uzysk | 80% wyrobu głównego i 70 kg odpadu | 1635,00 | −390,00 |
| Wyższy uzysk | 85% wyrobu głównego i 20 kg odpadu | 2285,00 | 260,00 |
Źródło: obliczenia własne. Zmieniono tylko wskazany czynnik oraz wynikające z niego ilości. W wariantach uzysku masa strumienia ubocznego i odparowanej wody pozostaje stała. Zmiana masy wyrobu głównego zmienia liczbę opakowań, przychód oraz koszt pozostałego odpadu. Wszystkie warianty dają całkowitą liczbę opakowań po 0,5 kg.
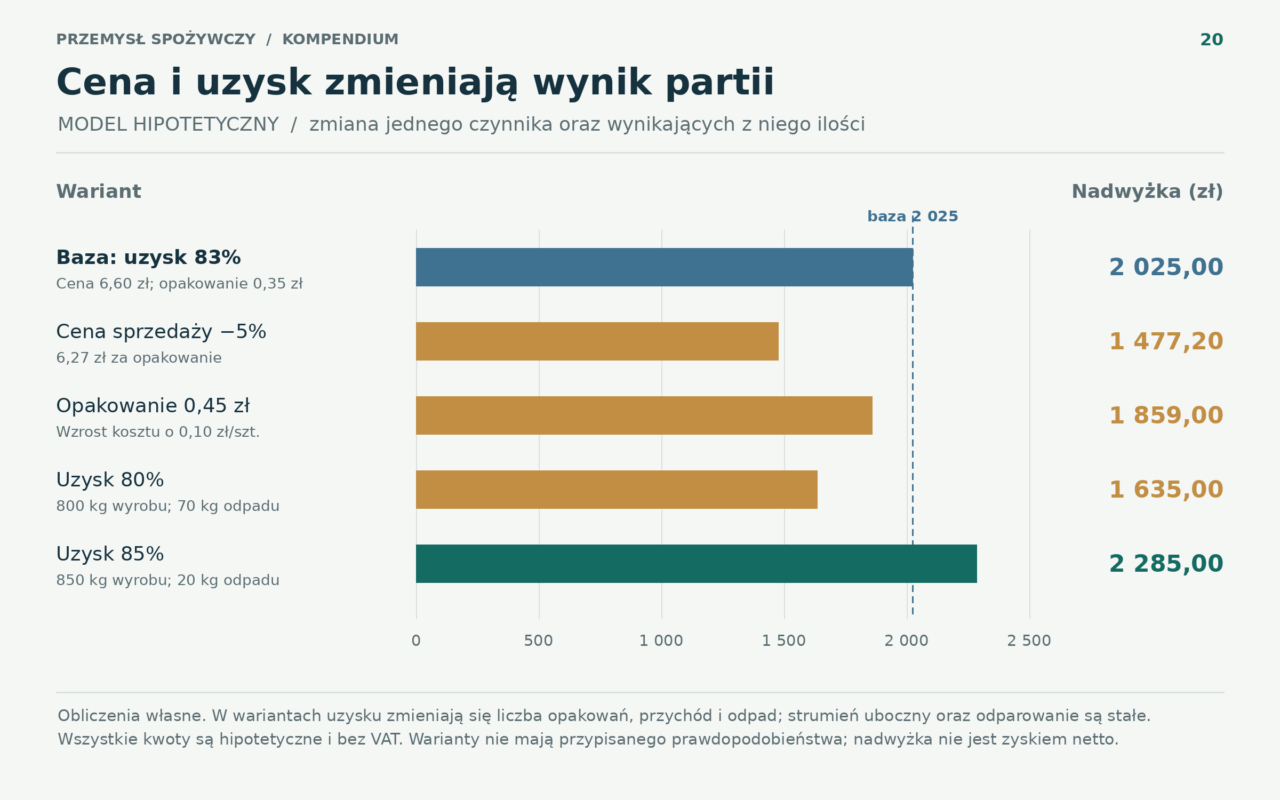
Rabat 5% obniża nadwyżkę w przykładzie o około 27,1%. Wynika to z odjęcia rabatu od przychodu przy pozostawieniu kosztów na dotychczasowym poziomie. Procent zmiany ceny nie jest więc procentem zmiany nadwyżki. Wniosek dotyczy dokładnie tego modelu i nie opisuje elastyczności popytu. Jeżeli niższa cena zwiększa sprzedaż albo wymaga dodatkowej pracy, należy uzupełnić rachunek o te zależności.
Nie należy także uznawać wariantu wyższego uzysku za darmową oszczędność. Jego osiągnięcie może wymagać innego surowca, inwestycji, dodatkowej kontroli albo zmiany wydajności. Tabela pokazuje korzyść przy zachowaniu pozostałych kosztów. Osobne zestawienie nakładów na uzyskanie poprawy pozwoli ocenić, czy zmiana ma dodatni efekt ekonomiczny i czy utrzymuje zgodność produktu.
Dokumenty robocze łączące dane z odpowiedzialnością
Poniższe układy są autorskimi propozycjami organizacji pracy. Nie stanowią formularzy wymaganych w jednakowej postaci przez wszystkie przepisy i standardy. Ich rolą jest połączenie definicji, dowodu, osoby odpowiedzialnej i decyzji. Można je dostosować do wielkości zakładu oraz istniejącego systemu dokumentacji, zachowując możliwość odtworzenia historii zmian.
Karta wskaźnika
| Pole karty | Co należy zapisać | Pytanie kontrolne |
|---|---|---|
| Nazwa i cel | Jednoznaczne pytanie, na które odpowiada pomiar | Jaką decyzję umożliwia wynik? |
| Licznik i mianownik | Jednostki i granice uwzględnianych zdarzeń | Czy dwie zmiany produkcyjne policzą to samo? |
| Źródło i częstotliwość | System lub zapis oraz moment pobrania | Czy da się odtworzyć wynik po miesiącu? |
| Właściciel danych | Rola sprawdzająca kompletność i poprawność | Kto wyjaśnia brak lub korektę zapisu? |
| Sposób porównania | Okres, asortyment i warunki odniesienia | Czy zmieniła się struktura produkcji? |
| Reakcja | Sposób wyjaśnienia odchylenia i podjęcia decyzji | Kto zamyka sprawę i na jakim dowodzie? |
Przy zmianie definicji warto zachować datę obowiązywania nowej wersji. Jeżeli wcześniej odrzuty obejmowały tylko wyrób końcowy, a później także materiał przy rozruchu, wykres powinien pokazać zmianę granicy. Cicha korekta definicji może dać pozorną poprawę albo pogorszenie wyniku bez zmiany fizycznego procesu.
Karta decyzji o zmianie
| Element | Wymagany zapis w proponowanym układzie |
|---|---|
| Cel | Jaki problem ma rozwiązać zmiana i jak zostanie zmierzony efekt |
| Zakres | Produkt, linia, wersja receptury, opakowanie i wyłączone zastosowania |
| Warunki | Założenia techniczne, dostępność zasobów i zależności od dostawców |
| Dowody | Wyniki prób, ocena zagrożeń, zgodność specyfikacji i rachunek kosztów |
| Decyzja | Osoba uprawniona, data, warunki dopuszczenia i pierwsza objęta partia |
| Sprawdzenie skutku | Termin, metoda porównania i sposób reakcji na niepotwierdzony efekt |
Zaletą takiej karty jest widoczność warunków zgody. Wynik próby przeprowadzonej dla jednego opakowania nie musi uzasadniać zastosowania na całej rodzinie produktów. Zakres dopuszczenia powinien wskazywać, które kombinacje rzeczywiście oceniono. Odpowiedzialność za decyzję trzeba odróżnić od odpowiedzialności za wykonanie badania lub przygotowanie obliczenia.
Krótki przegląd operacyjny
| Pytanie | Materiał wejściowy | Oczekiwany rezultat |
|---|---|---|
| Co wymaga natychmiastowej decyzji o produkcie? | Status blokad, odchyleń i dostaw | Właściciel decyzji i określony zakres partii |
| Co ogranicza realizację planu? | Dostępność surowców, linii, ludzi i mediów | Priorytet pracy i jawne ograniczenia |
| Które odchylenie powraca? | Dane porównywalnych zdarzeń i stan działań | Decyzja o przyczynie lub potrzebnym dowodzie |
| Czy wdrożona zmiana dała efekt? | Pomiar bazowy i wynik po zmianie | Utrzymanie rozwiązania albo korekta planu |
| Co pozostaje nierozstrzygnięte? | Lista braków danych i otwartych założeń | Termin oraz osoba pozyskująca informację |
Przegląd powinien kończyć się krótkim zapisem decyzji i warunku jej zamknięcia. Sama aktualizacja koloru wskaźnika nie pokazuje, kto i na jakiej podstawie ma zadziałać. W małym przedsiębiorstwie jedna osoba może pełnić kilka ról, ale nadal warto oddzielić przygotowanie danych, sprawdzenie ich znaczenia i podjęcie decyzji. Ten podział ułatwia komunikację także wtedy, gdy narzędziem pozostaje prosty rejestr.
Część IX Narzędzia pojęciowe i dokumentacja
Pytania często zadawane
Czy eksport rolno-spożywczy pokazuje wielkość przemysłu?
Pokazuje wartość handlu określonym koszykiem towarów. Nie jest równy produkcji przemysłu C10 i C11 ani krajowej wartości dodanej. W przytoczonej statystyce KOWR znajdują się także surowce rolne, pasze, żywiec i tytoń. 2
Czy certyfikat zastępuje odpowiedzialność producenta?
Certyfikacja może potwierdzać ocenę zgodności w określonym zakresie i czasie. Nie przenosi odpowiedzialności za bezpieczeństwo produktu z przedsiębiorcy na jednostkę certyfikującą. Obowiązki operatora wynikają z prawa żywnościowego. 38
Czy dobry wynik badania oznacza bezpieczeństwo całej partii?
Wynik odnosi się do próbki, metody i badanego parametru. Powinien być częścią systemu kontroli procesu oraz oceny zgodności z odpowiednimi kryteriami. Nie zastępuje analizy zagrożeń, higieny i nadzoru nad produkcją. 42
Czy większa trwałość zawsze wymaga konserwantów?
Trwałość można kształtować procesem, higieną, temperaturą, opakowaniem i właściwościami produktu. Dobór rozwiązania zależy od konkretnej żywności. Brak określonego dodatku nie rozstrzyga samodzielnie o bezpieczeństwie ani o całym sposobie utrwalania. 19
Czy wszystkie odpady żywnościowe są jadalne?
Nie. W przytoczonych statystykach Eurostatu i UNEP ujęto także części niejadalne. Dlatego liczby te nie oznaczają ilości gotowych posiłków możliwych do przekazania konsumentom. 83 82
Czy wzrost wartości sprzedaży oznacza większą produkcję?
Nie musi. Zmieniać się mogą ilości, ceny i struktura asortymentu. Do oceny realnego wzrostu potrzebna jest odpowiednia miara wolumenu albo wskaźnik w cenach stałych, z zachowaniem definicji i okresu.
Słownik najważniejszych pojęć
Aktywność wody. Wielkość opisująca dostępność wody w produkcie; nie jest tym samym co procentowa zawartość wody.
BAT. Najlepsze dostępne techniki; w odpowiednich regulacjach środowiskowych punkt odniesienia dla warunków eksploatacji instalacji. 78
CCP. Krytyczny punkt kontroli, w którym stosuje się środek niezbędny do kontroli istotnego zagrożenia bezpieczeństwa żywności. 56
CIP i COP. CIP oznacza mycie w miejscu zamontowania, a COP mycie wyjętych części poza instalacją; zakres każdej metody wymaga określenia dla urządzenia. 91
FEFO. Wydawanie zapasu według najwcześniejszego terminu przydatności do spożycia albo daty minimalnej trwałości, z uwzględnieniem statusu jakościowego partii.
FIFO. Organizacja wydawania zapasu według kolejności przyjęcia.
GHP. Dobre praktyki higieniczne stanowiące podstawę kontrolowanego środowiska produkcji. 56
HACCP. System analizy zagrożeń i krytycznych punktów kontroli. 56
HPP. Przetwarzanie z zastosowaniem wysokiego ciśnienia. 21
Identyfikowalność. Możliwość śledzenia pochodzenia i drogi produktu lub składnika na etapach objętych systemem. 38
MAP. Pakowanie w atmosferze modyfikowanej, dobranej do właściwości produktu i zakładanej trwałości. 20
NACE i PKD. Odpowiednio unijna i polska klasyfikacja rodzajów działalności gospodarczej. 1
Novel food. Nowa żywność w rozumieniu przepisów UE, wymagająca odpowiedniej kwalifikacji i ewentualnego zezwolenia. 22
OEE. Iloczyn dostępności, wydajności i jakości według zdefiniowanej metody pomiaru wykorzystania urządzenia lub linii.
PRP. Programy wstępne tworzące warunki potrzebne do bezpiecznego wytwarzania i postępowania z żywnością. 56
RASFF. Unijny system wczesnego ostrzegania o niebezpiecznej żywności i paszach. 38
RTE. Żywność przeznaczona przez producenta do bezpośredniego spożycia, bez konieczności dodatkowej obróbki eliminującej lub ograniczającej do akceptowalnego poziomu istotne zagrożenia mikrobiologiczne. 42
Uzysk. Relacja ilości uzyskanego produktu do ilości wsadu, z jasno ustaloną granicą bilansu.
Walidacja. Uzyskanie dowodów, że określony środek lub układ środków kontroli może skutecznie osiągnąć zamierzony wynik. 56
Weryfikacja. Sprawdzenie, czy wdrożony system działa i jest realizowany zgodnie z założeniami. 56
Wartość dodana. Miara wartości wytworzonej w działalności po uwzględnieniu zużycia pośredniego; nie jest tożsama z zyskiem.
Słownik stanowi skrót objaśnień użytych w artykule. Formalne definicje prawne i warunki stosowania należy odczytywać z przywołanych aktów oraz standardów.
CAPA. Zbiorcze określenie działań korygujących i zapobiegawczych; w praktyce trzeba odróżniać korekcję skutku od usunięcia przyczyny i oceny skuteczności.
Jednostka funkcjonalna. Opisana ilościowo funkcja produktu przyjęta jako podstawa oceny cyklu życia.
NPV. Wartość bieżąca netto, czyli suma przepływów przeliczonych na wybrany moment z uwzględnieniem dyskontowania.
Przepustowość. Ilość zgodnego przepływu możliwa do uzyskania w jednostce czasu przy określonych warunkach działania układu.
RCA. Analiza przyczyn źródłowych, służąca wyjaśnieniu mechanizmu powstania niezgodności i doborowi działań wobec przyczyny.
Wrażliwość modelu. Zmiana jego wyniku po zmianie wskazanego założenia, przy zachowaniu pozostałych warunków.
Spójność pomiarowa. Właściwość wyniku pozwalająca powiązać go z odniesieniem przez udokumentowany łańcuch wzorcowań z uwzględnieniem niepewności. 98
RTO i RPO. RTO dotyczy celu czasowego przywrócenia dostępności zasobu. RPO określa punkt w czasie, do którego dane mają zostać odzyskane. 107
Metodologia oraz ocena podstawy dowodowej
Opracowanie rozdziela dane statystyczne, objaśnienia metod i przepisów, interpretacje analityczne oraz autorskie propozycje organizacyjne. Taki podział pozwala sprawdzić, czy wniosek wynika z badania, z definicji, z obliczenia czy z jawnie przyjętego scenariusza. Przy odtwarzaniu wyniku należy zachować jego zakres i jednostkę, a nie tylko samą liczbę.
Podstawą części gospodarczej są publikacje GUS, KOWR i Eurostatu. FoodDrinkEurope wykorzystano jako jawnie wskazane opracowanie branżowe agregujące dane urzędowe. W części dotyczącej całego systemu żywnościowego zastosowano dane FAO i UNEP. Informacje prawne pochodzą z EUR-Lex i właściwych instytucji. Wybrane zagadnienia technologiczne oparto na Codex, EFSA, JRC i innych wskazanych publikacjach pierwotnych.
Okresy oraz zakresy danych
Polskie dane produkcyjne dotyczą 2024 roku i populacji wskazanej przy zestawieniu GUS. Dane finansowe za 2024 rok pochodzą z odrębnego modułu Rocznika Statystycznego RP 2025 i dotyczą jednostek prawnych niefinansowych prowadzących księgi rachunkowe, z co najmniej 10 pracującymi. Miary produkcji sprzedanej i przychodów ogółem mają różne definicje. Nie należy traktować ich różnicy jako niezgodności ani obliczać z niej zmiany gospodarczej.
Unijne dane strukturalne odnoszą się do 2023 roku. W tabelach i tekście odróżniono obrót od wartości dodanej, pracujących od przeciętnego zatrudnienia w etatach oraz zmiany nominalne od zmian w cenach stałych. Klasyfikację działalności dobrano do metodologii konkretnej publikacji; zmiana wersji NACE lub PKD nie jest automatyczną zmianą realnej działalności przedsiębiorstwa.
Szereg eksportu Polski za lata 2019–2025 pochodzi z jednego wydania KOWR z 16 lutego 2026 roku. Zawiera zrewidowaną wartość 53,8 mld EUR za 2024 rok, a 2025 rok jest oznaczony jako wstępny. Udziały grup towarowych zachowują zaokrąglenia źródłowe. Wartości obliczone z danych zaokrąglonych mogą nie odtwarzać dokładnie dynamik opartych na pełnej precyzji danych.
Odpady żywnościowe UE przedstawiono według komunikatu Eurostatu z 29 września 2026 roku dotyczącego 2024 roku. Globalne dane UNEP opisują trzy dalsze etapy łańcucha w 2022 roku. Historyczny odczyt strat FAO dotyczy 2023 roku. Agregaty mają różne granice, lata i mianowniki, dlatego nie tworzą wspólnego szeregu ani podstawy do prostego dodawania. Emisje FAO obejmują system rolno-spożywczy, co jest zakresem szerszym od samego przetwórstwa.
Jak interpretować źródła techniczne i organizacyjne
Publikacja naukowa, przewodnik instytucji, norma prywatna i akt prawny pełnią odmienne funkcje. W tekście rozdzielono je, a materiały spoza UE wykorzystano w określonym zakresie technicznym lub metodycznym. Ich przywołanie nie oznacza zastosowania zagranicznego obowiązku administracyjnego do polskiego przedsiębiorcy. Historyczna publikacja może objaśniać stabilną zasadę, ale jej data pozostaje jawna.
Autorskie przykłady nie opisują rzeczywistych przedsiębiorstw, wyników audytu ani sytuacji rynkowych. Ich założenia, wzory i wartości są dostępne w pliku danych. Nie wyprowadzono z nich uniwersalnych parametrów technologicznych, częstotliwości badań, norm wydajności ani gwarancji oszczędności. W modelach stosuje się konsekwentnie zdefiniowaną granicę bilansu i mianownik.
Wydania źródeł i odtwarzalność modeli
W części warsztatowej wykorzystano publiczne dokumenty techniczne instytucji oraz organizacji metrologicznych i branżowych. Datowana publikacja historyczna pozostaje przykładem z określonego czasu. W przypadku kodeksu dla żywności o małej wilgotności odczytano wydanie przyjęte w 2015 roku; katalog wskazuje późniejszą zmianę z 2018 roku, której pełnego tekstu nie zweryfikowano. Nie przedstawiono odczytanego wydania jako najnowszego. Rok w oznaczeniu dokumentu Codex nie musi być datą jego ostatniej aktualizacji. 92
Aktualizacja opracowania
Stan weryfikacji źródeł to 13 listopada 2026 roku. Aktualizacja pojedynczej wartości wymaga równoczesnej kontroli tabeli, wykresu, interpretacji i opisu źródła. Nowe wydanie raportu może zmieniać dane historyczne lub metodę, dlatego przed połączeniem roczników należy sprawdzić rewizje. Dla przepisów trzeba odróżnić publikację, wejście w życie, datę stosowania i okresy przejściowe. Bibliografia podaje adresy umożliwiające dotarcie do podstawy źródłowej.
Bibliografia i źródła
Daty oznaczają wydanie, publikację lub aktualizację, jeśli była dostępna. Daty stosowania przepisów omówiono w treści. Dostęp i weryfikacja źródeł: 13 listopada 2026 roku.
Czytaj też w portalu
- Energetyczne wykorzystanie słońca w przemyśle spożywczym Przemysł energetyczny
- Stal w przemyśle spożywczym Przemysł stalowy
- Adept Hornet 565X – Adept – przemysł spożywczy – robot Roboty przemysłowe
- Opakowania papierowe a bezpieczeństwo żywności Przemysł papierniczy
- Jak automatyzacja zmienia produkcję żywności Przemysł
- Największe fabryki żywności Największe
- Największe mleczarnie przemysłowe Największe
- Zastosowanie enzymów w przetwórstwie mleczarskim – klucz do lepszej wydajności? Przemysł
- Procesy produkcji serów – jak innowacje wpływają na jakość produktów mleczarskich? Przemysł
- Systemy mieszania surowców włókienniczych Przemysł tekstylny
- Rola domieszek uplastyczniających w technologii betonów samozagęszczalnych Przemysł cementowy
- Wpływ domieszek redukujących skurcz na trwałość betonu Przemysł cementowy