Automatyczna kontrola spawów stała się jednym z kluczowych elementów rozwoju nowoczesnej produkcji samochodów, w której trwałość i bezpieczeństwo konstrukcji nadwozia zależy od jakości tysięcy pojedynczych złączy. Wraz ze wzrostem udziału stali o wysokiej wytrzymałości, stopów aluminium oraz konstrukcji mieszanych, tradycyjne, ręczne metody nadzoru stają się niewystarczające, a ich miejsce zajmują zrobotyzowane systemy wizyjne, ultradźwiękowe i laserowe. Celem automatyzacji procesu inspekcji nie jest jedynie zastąpienie człowieka, lecz znaczące zwiększenie powtarzalności, ograniczenie ryzyka błędu i pełna integracja kontroli jakości z cyfrowym obiegiem danych w fabryce pojazdów. Przemysł motoryzacyjny jest pod tym względem szczególnym środowiskiem: ogromna skala produkcji, złożoność geometrii karoserii oraz restrykcyjne normy bezpieczeństwa wymuszają stosowanie zaawansowanych strategii nadzoru jakości złączy spawanych, które muszą działać w czasie zbliżonym do rzeczywistego, nie zakłócając taktu linii produkcyjnej.
Znaczenie automatycznej kontroli spawów w przemyśle motoryzacyjnym
W konstrukcji współczesnego samochodu osobowego znajduje się od kilku do kilkunastu tysięcy złączy, w tym spawów punktowych, pachwinowych, złączy hybrydowych oraz lutospoin. Każde z nich wpływa na integralność strukturalną nadwozia, zachowanie pojazdu podczas zderzenia, a także na trwałość zmęczeniową całej karoserii. Usterka pojedynczego spawu zwykle nie prowadzi do natychmiastowej awarii, ale większe skupisko wad w newralgicznych obszarach może obniżyć poziom bezpieczeństwa biernego pojazdu lub przyczynić się do pojawienia się pęknięć eksploatacyjnych po kilku latach użytkowania. Motoryzacja jest branżą, w której odpowiedzialność producenta za bezpieczeństwo użytkownika jest jednoznaczna, dlatego procesy kontroli jakości stykają się bezpośrednio z wymaganiami prawnymi, oczekiwaniami klientów i ochroną marki.
Ręczna kontrola spoin, opierająca się na oględzinach wzrokowych oraz selektywnych badaniach nieniszczących, przy rosnącej złożoności pojazdów przestaje być efektywna. Po pierwsze, ludzki wzrok ma ograniczoną zdolność do wykrywania niewielkich nieciągłości, zwłaszcza przy dużym tempie produkcji i powtarzalnej, monotonicznej pracy. Po drugie, rosnące tempo linii montażowych wymaga, aby kontrola była wykonywana równolegle z procesem spawania, najlepiej bez zatrzymywania produkcji. Po trzecie, rosnąca presja na redukcję kosztów zmusza producentów aut do minimalizowania strat wynikających z napraw, przeróbek i złomu. W tym kontekście automatyczna kontrola spawów staje się nie tylko narzędziem nadzoru, lecz integralną częścią strategii zarządzania ryzykiem jakości oraz zapewniania zgodności z normami branżowymi, takimi jak ISO, IATF czy specyficzne wymagania poszczególnych koncernów.
Istotnym argumentem za pełną automatyzacją jest także przejście branży motoryzacyjnej w kierunku koncepcji fabryki cyfrowej. Dane pomiarowe z systemów kontroli spawów są łączone z informacjami z robotów, czujników procesu zgrzewania, systemów planowania produkcji oraz platform do analiz Big Data. Dzięki temu możliwe jest nie tylko bieżące odrzucanie wadliwych złączy, ale także predykcyjne planowanie konserwacji stanowisk spawalniczych, identyfikacja trendów pogarszania się jakości określonych partii materiałów wejściowych oraz natychmiastowa korekta parametrów procesu. Taki model nadzoru jakości wpisuje się w idee Przemysłu 4.0, w którym informacje z hali produkcyjnej są nieustannie gromadzone, analizowane i wykorzystywane jako podstawa decyzji inżynierskich oraz biznesowych.
Technologie i metody automatycznej inspekcji spawów w liniach nadwozi
Rozwój automatycznej kontroli spawów w motoryzacji był możliwy dzięki integracji kilku grup technologii: zaawansowanych metod badań nieniszczących, systemów wizyjnych 2D i 3D, czujników laserowych, analizy sygnałów prądowo-napięciowych z procesu spawania oraz algorytmów przetwarzania obrazu i uczenia maszynowego. Każde z tych rozwiązań ma inne zalety, ograniczenia oraz zakres zastosowań, ale wszystkie łączy dążenie do tego, aby w sposób powtarzalny oceniać jakość spoin przy minimalnej ingerencji w przebieg produkcji.
W konstrukcjach nadwozi dominującą rolę odgrywają zgrzewy punktowe, wykonywane z wykorzystaniem elektrod dociskowych i dużego prądu. Kluczowym parametrem jakości takiego złącza jest średnica jądra zgrzeiny, głębokość jego wtopienia oraz korelacja tych wartości z grubością łączonych blach. Tradycyjnie weryfikację jakości prowadzono poprzez niszczące próby odrywania lub wycinania próbek, co wiązało się z koniecznością okresowego usuwania gotowych elementów z linii produkcyjnej i generowało straty materiałowe. W automatycznych systemach stosuje się natomiast metody nieniszczące, takie jak prąd wirowy, ultradźwięki czy rezonans mechaniczny, które pozwalają ocenić strukturę złącza bez jego uszkadzania. Czujniki montowane są na zrobotyzowanych ramionach lub specjalnych manipulatorach, które podążają po zaprogramowanej trajektorii, dokonując kontroli dużej liczby punktów w stosunkowo krótkim czasie cyklu.
Systemy wizyjne wykorzystujące kamery oraz oświetlacze LED lub laserowe są z kolei szczególnie przydatne przy ocenie złączy spawanych łukowo oraz hybrydowo, na przykład w strefach łączenia elementów konstrukcyjnych podłogi czy progów. Kamery wysokiej rozdzielczości, połączone z algorytmami analizy obrazu, potrafią oceniać szerokość spoiny, ciągłość lica, obecność porów powierzchniowych, podtopień, odprysków oraz ewentualnych braku przetopu widocznych na powierzchni. Zaletą takich rozwiązań jest możliwość pracy w ruchu, bez konieczności zatrzymywania karoserii. Robot inspekcyjny może przemieszczać głowicę wizyjną wzdłuż spoiny, zbierając serię obrazów, które następnie poddawane są automatycznej klasyfikacji z wykorzystaniem algorytmów dopasowanych do danej referencji nadwozia.
Coraz większą popularność zdobywają również czujniki profilujące 3D oparte na triangulacji laserowej lub strukturze świetlnej. Umożliwiają one tworzenie trójwymiarowych map lica spoiny, dzięki czemu możliwe jest precyzyjne zmierzenie jej przekroju, wysokości nadlewów, wklęśnięć oraz odchyłek od projektowanego położenia. Jest to szczególnie istotne przy nowoczesnych konstrukcjach karoserii, gdzie tolerancje geometryczne są bardzo ograniczone, a wszelkie odkształcenia termiczne mogą negatywnie wpływać na montaż innych komponentów, jak drzwi, klapy czy moduły dachowe. Trójwymiarowy charakter danych pozwala też porównywać rzeczywisty kształt spoiny z modelem CAD, co ułatwia identyfikację powtarzalnych odchyleń wynikających na przykład z niewłaściwego przygotowania krawędzi lub zużycia elementów prowadzących palnik.
Odrębną, lecz komplementarną grupą metod jest analiza sygnałów procesowych bezpośrednio podczas spawania lub zgrzewania. Nowoczesne źródła spawalnicze oraz urządzenia do zgrzewania punktowego rejestrują przebieg prądu, napięcia, siły docisku i czasu impulsu. Zapis tych parametrów tworzy sygnaturę każdego złącza, którą można analizować statystycznie. W połączeniu z modelami matematycznymi oraz procedurami uczenia nadzorowanego możliwe jest wnioskowanie o jakości wewnętrznej spoiny, nawet jeżeli niedoskonałości nie są widoczne na powierzchni. Rozwiązania tego typu określa się często mianem kontroli w linii, ponieważ ocena odbywa się równocześnie z formowaniem złącza, a informacja o potencjalnej niezgodności dostępna jest niemal natychmiast.
W motoryzacji ważne jest, aby wszystkie wymienione technologie można było zintegrować z istniejącą infrastrukturą produkcyjną. Oznacza to konieczność dopasowania konstrukcji głowic inspekcyjnych do warunków przestrzennych gniazd spawalniczych, zapewnienia odporności sprzętu na zapylenie, promieniowanie łuku, odpryski metalu oraz drgania, a także zagwarantowania szybkiej wymiany danych z systemami sterowania robotami i nadrzędnymi systemami jakości. Integracja obejmuje również warstwę programową, w której kluczową rolę odgrywają interfejsy komunikacyjne, standardy wymiany danych oraz bazujące na nich procedury wymiany receptur, raportów i alarmów.
Implementacja, integracja i wpływ automatycznej kontroli spawów na jakość pojazdów
Wdrożenie automatycznej kontroli spawów w fabryce samochodów jest złożonym projektem, obejmującym zarówno obszar inżynierii produkcji, jak i organizacji pracy. Proces zwykle rozpoczyna się od analizy ryzyka konstrukcyjnego nadwozia, w której identyfikowane są strefy krytyczne pod względem bezpieczeństwa, odporności zmęczeniowej oraz wymagań funkcjonalnych. Inżynierowie jakości i technologii razem z konstruktorami określają, jakie typy spoin muszą podlegać pełnej kontroli, a gdzie możliwe jest zastosowanie kontroli statystycznej czy hybrydowej. Na tej podstawie wybiera się technologie inspekcji, projektuje stanowiska oraz ustala docelowy poziom automatyzacji. Część producentów decyduje się na wdrożenie pełnych systemów inline, kontrolujących niemal wszystkie złącza, natomiast inni stosują podejście etapowe, rozpoczynając od wybranych modeli lub fragmentów karoserii.
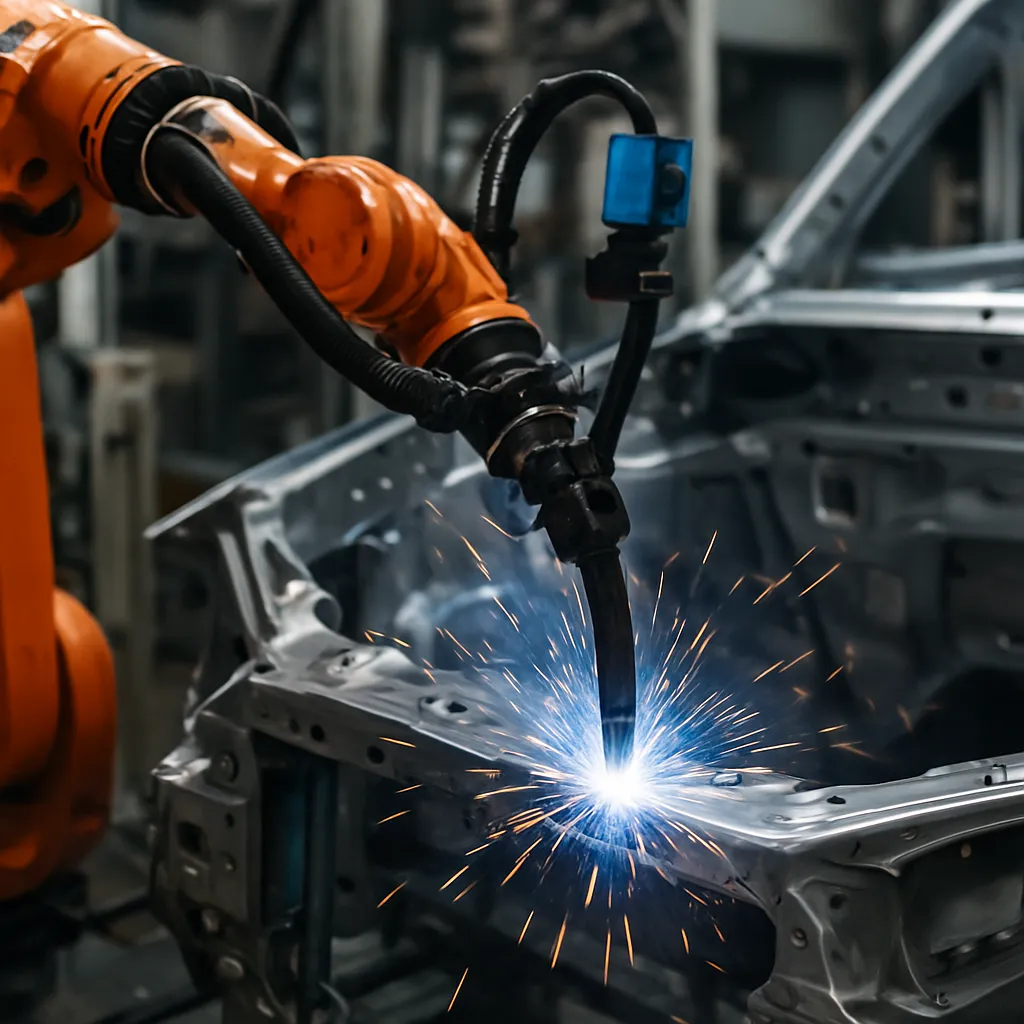
Integracja rozwiązań inspekcyjnych z robotami spawalniczymi jest istotnym elementem całego przedsięwzięcia. W wielu nowoczesnych liniach ten sam robot, który wykonuje spoinę, może także przeprowadzić wstępną kontrolę jej jakości przy użyciu dodatkowo zamontowanej głowicy wizyjnej lub ultradźwiękowej. Takie podejście redukuje liczbę potrzebnych manipulatorów i oszczędza przestrzeń w gnieździe produkcyjnym, ale wymaga bardzo precyzyjnej synchronizacji ruchu oraz skomplikowanego programowania trajektorii. Alternatywą jest stosowanie dedykowanych robotów kontrolnych, które są przypisane wyłącznie do zadań inspekcyjnych. Pozwala to na niezależne optymalizowanie parametrów spawania i kontroli, ale zwiększa nakłady inwestycyjne. Niezależnie od wybranego modelu, systemy sterowania muszą zapewniać bezkolizyjne planowanie ruchu oraz możliwość dynamicznego reagowania na ewentualne przerwy w produkcji lub zmiany rodzaju kontrolowanego nadwozia.
Organizacyjne skutki wprowadzenia automatycznej kontroli spawów dotyczą nie tylko działu utrzymania ruchu, ale także zespołów odpowiedzialnych za jakość, planowanie produkcji oraz rozwój nowych modeli. Znaczna część procesu ręcznego ogledu zostaje zastąpiona danymi cyfrowymi, które wymagają odpowiedniego zarządzania. Tworzone są bazy danych spoin, zawierające informacje o ich położeniu, parametrach procesu, wynikach kontroli oraz ewentualnych działaniach korygujących. Takie repozytoria umożliwiają późniejsze śledzenie historii konkretnego egzemplarza pojazdu, co jest szczególnie istotne przy analizie przyczyn ewentualnych reklamacji lub kampanii serwisowych. Jednocześnie przedsiębiorstwo musi zbudować kompetencje w obszarze analizy danych, aby potrafić identyfikować trendy, wzorce i odchylenia wskazujące na zbliżające się problemy jakościowe.
Ekonomiczny wymiar automatycznej inspekcji obejmuje zarówno koszty inwestycyjne, jak i efekty długoterminowe. Zakup robotów, czujników, oprogramowania oraz modernizacja gniazd produkcyjnych to przedsięwzięcie znaczące finansowo, szczególnie przy dużej liczbie linii montażowych. Jednak oszczędności wynikające z redukcji braków, ograniczenia ilości przeróbek, skrócenia czasów przezbrojeń oraz lepszego wykorzystania materiałów mogą w perspektywie kilku lat przewyższyć poniesione nakłady. Dodatkowo, poprawa poziomu jakości przekłada się na niższą liczbę reklamacji oraz wzmocnienie zaufania klientów do marki. W sektorze, gdzie konkurencja jest bardzo silna, a różnice cenowe pomiędzy modelami są relatywnie niewielkie, reputacja w zakresie trwałości i bezpieczeństwa pojazdu ma istotne znaczenie przy decyzjach zakupowych konsumentów.
Automatyczna kontrola spawów ma również wymiar środowiskowy i zrównoważeniowy. Mniejsza liczba uszkodzonych lub niespełniających wymogów karoserii to ograniczenie ilości odpadów produkcyjnych, a tym samym mniejsze zużycie surowców i energii. Zwiększenie stabilności procesu spawania oraz lepsza kontrola nad jakością połączeń sprzyjają także stosowaniu bardziej zaawansowanych materiałów, takich jak zaawansowane stale o wysokiej wytrzymałości lub stopy aluminium, które pozwalają obniżyć masę pojazdu i zmniejszyć zużycie paliwa. W tym kontekście systemy inspekcji stają się narzędziem pozwalającym z jednej strony chronić klienta, a z drugiej – wspierać proces optymalizacji konstrukcji pod kątem efektywności energetycznej i wymogów ochrony środowiska.
Nie można pominąć roli, jaką w rozwoju automatycznej kontroli spawów odgrywają rozwiązania oparte na sztucznej inteligencji. W motoryzacji coraz częściej wykorzystuje się modele uczenia maszynowego do klasyfikacji obrazów spoin, wykrywania subtelnych anomalii w przebiegach prądowo-napięciowych oraz budowania systemów predykcyjnego utrzymania ruchu dla urządzeń spawalniczych. Dzięki temu możliwe jest rozszerzanie zakresu automatycznie wykrywanych niezgodności bez konieczności ręcznego programowania wszystkich reguł decyzyjnych. Modele uczone na dużych zbiorach danych z wielu fabryk potrafią rozpoznawać bardziej złożone wzorce wad, uwzględniając kontekst materiałowy, geometryczny i procesowy. Warunkiem skutecznego działania takich systemów jest jednak wysoka jakość zbieranych danych, a także dobrze zaprojektowane procedury ich walidacji i nadzoru, aby uniknąć sytuacji, w której model błędnie klasyfikuje rzadko występujące, ale krytyczne wady.
W praktyce implementacja narzędzi sztucznej inteligencji wymaga bliskiej współpracy specjalistów z zakresu spawania, inżynierii produkcji oraz analityków danych. Znajomość typowych mechanizmów powstawania wad, takich jak porowatość, pęknięcia gorące, niedostateczny przetop czy zanieczyszczenia powierzchni, jest niezbędna do poprawnego przygotowania etykietowanych zbiorów uczących. Z kolei eksperci od przetwarzania danych muszą dostosować architekturę modeli tak, aby mogły one pracować w warunkach przemysłowych: z ograniczonym czasem na inferencję, zmiennymi warunkami oświetlenia i obecnością szumu pomiarowego. Połączenie tych kompetencji jest jednym z wyzwań organizacyjnych, ale także szansą na budowę przewagi konkurencyjnej fabryki, która potrafi efektywnie wykorzystać technologie cyfrowe w nadzorze jakości.
W dalszej perspektywie automatyczna kontrola spawów może rozwijać się w kierunku systemów samoregulujących się, w których informacja zwrotna z inspekcji jest natychmiast wykorzystywana do korekty parametrów procesu. Tego rodzaju pętle regulacji obejmują na przykład automatyczne dostosowywanie prądu spawania, prędkości posuwu, geometrii toru narzędzia lub siły docisku w odpowiedzi na wykryte odchylenia jakościowe. Realizacja takiej koncepcji wymaga jednak nie tylko zaawansowanej technologii pomiarowej i sterującej, ale również odpowiedniego podejścia do kwalifikacji procesu oraz zapewnienia jego stabilności w całym okresie eksploatacji linii produkcyjnej. Z punktu widzenia producenta pojazdów celem jest osiągnięcie takiego poziomu dojrzałości procesu, w którym wady są nie tylko szybko wykrywane, lecz w znacznym stopniu zapobiegane dzięki ciągłemu uczeniu się systemu na podstawie zgromadzonych danych.
Automatyczna kontrola spawów w przemyśle motoryzacyjnym staje się zatem nieodłączną częścią współczesnej filozofii projektowania i produkcji pojazdów. Łączy w sobie wymagania bezpieczeństwa, potrzeby ekonomiczne, aspekty środowiskowe oraz możliwości, jakie daje cyfryzacja i integracja danych. W miarę jak rosnąć będzie udział zaawansowanych materiałów, konstrukcji mieszanych oraz nowych koncepcji napędów, rola złączy spawanych i ich nadzoru pozostanie kluczowa. Utrzymanie wysokiego poziomu jakości wymagać będzie daleko idącej współpracy pomiędzy inżynierami procesu, specjalistami od materiałów, zespołami odpowiedzialnymi za jakość oraz ekspertami od rozwiązań cyfrowych, aby systemy inspekcji mogły rozwijać się wraz z całym ekosystemem produkcji nowoczesnych pojazdów.