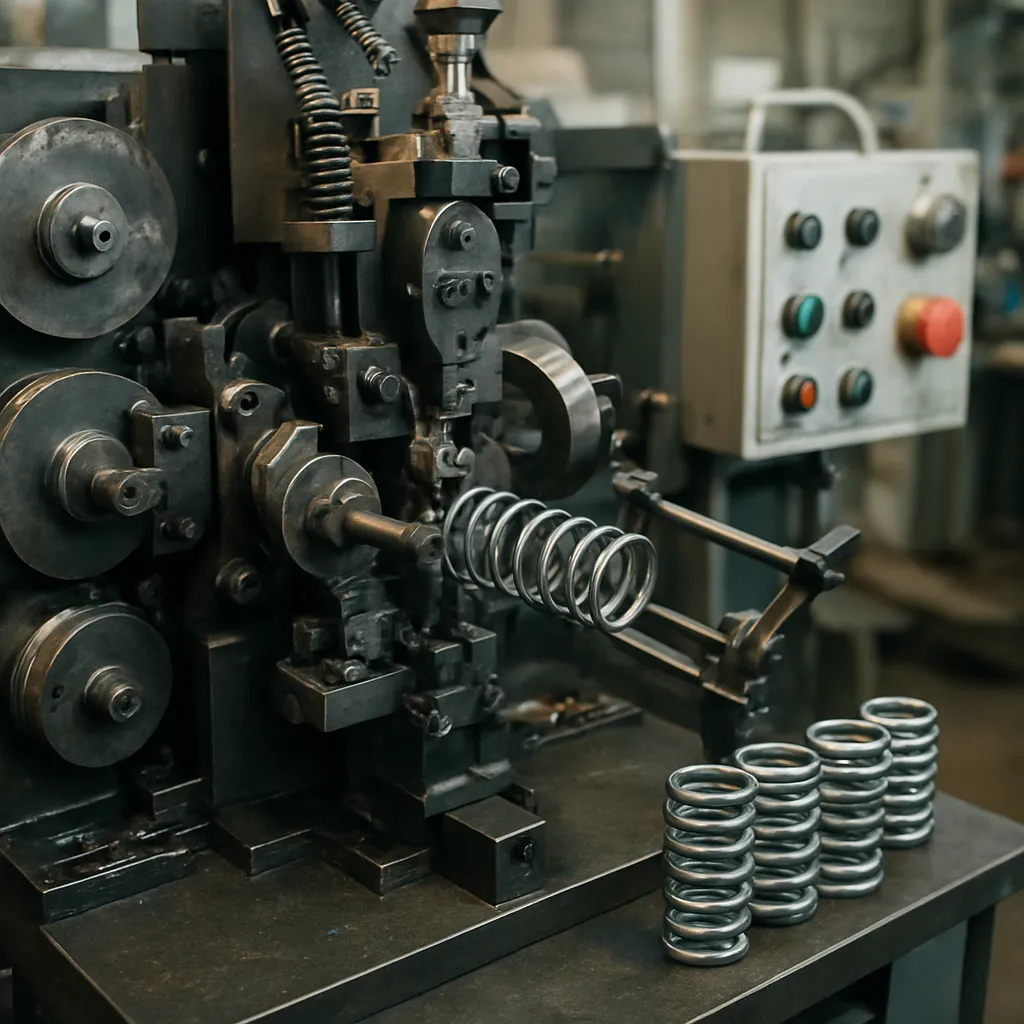
Maszyny do produkcji sprężyn stanowią kluczowy element nowoczesnego przemysłu maszynowego, łącząc inżynierię materiałową, automatykę oraz precyzyjną obróbkę plastyczną metalu. Sprężyny wykorzystywane są w praktycznie każdym sektorze gospodarki – od motoryzacji i kolejnictwa, przez przemysł lotniczy, elektroniczny i medyczny, aż po produkcję sprzętu AGD i narzędzi. Jakość samej sprężyny zależy bezpośrednio od klasy zastosowanej maszyny, jej powtarzalności, możliwości automatyzacji oraz zaawansowania technologicznego. Dlatego zrozumienie zasad działania, konstrukcji oraz kierunków rozwoju maszyn do produkcji sprężyn jest tak istotne zarówno dla inżynierów, jak i dla osób odpowiedzialnych za organizację i optymalizację procesów wytwórczych.
Klasyfikacja i podstawowe zasady działania maszyn do produkcji sprężyn
Maszyny do produkcji sprężyn to grupa urządzeń przeznaczonych do plastycznego kształtowania drutu lub taśmy sprężystej w taki sposób, aby nadawać im określone własności mechaniczne i geometryczne. W zależności od rodzaju wytwarzanych sprężyn oraz wymagań produkcyjnych stosuje się odmienne konstrukcje, różniące się liczbą osi, sposobem podawania materiału, zakresem automatyzacji oraz stopniem integracji z systemami pomiarowymi i kontrolnymi.
Podstawowe typy sprężyn a dobór maszyny
Najbardziej ogólny podział sprężyn, który ma znaczenie dla doboru maszyny, obejmuje:
- sprężyny ściskane (naciskowe) – walcowe, stożkowe, beczułkowate, stosowane m.in. w zaworach, amortyzatorach, układach zawieszenia,
- sprężyny rozciągane – z hakami, oczkami, gwintowanymi końcówkami, używane np. w mechanizmach powrotu, zamknięciach, siłownikach,
- sprężyny skrętne (torsyjne) – pojedyncze i podwójne, często wykorzystywane w zawiasach, zaciskach, mechanizmach obrotowych,
- sprężyny kształtowe (formowane 3D) – o niestandardowej geometrii, przeznaczone do precyzyjnych mechanizmów, elektroniki, urządzeń medycznych,
- sprężyny talerzowe, pierścieniowe oraz z taśmy – stosowane przy dużych obciążeniach, np. w sprzęgłach, hamulcach przemysłowych.
Każdy z tych typów wymaga innego sposobu prowadzenia drutu, odmiennej konfiguracji narzędzi oraz parametrów procesu. Dlatego producenci maszyn oferują zarówno wyspecjalizowane urządzenia dedykowane określonemu rodzajowi sprężyn, jak i maszyny wielofunkcyjne, zdolne do realizacji szerokiego wachlarza geometrii przy korzystaniu z jednego stanowiska produkcyjnego.
Maszyny mechaniczne, NC i CNC – ewolucja rozwiązań
Historycznie produkcja sprężyn opierała się na maszynach czysto mechanicznych, wyposażonych w zestaw krzywek i dźwigni, które nadawały ruch narzędziom formującym drut. Współcześnie w przemyśle dominują jednak maszyny CNC, w których ruchy robocze są sterowane numerycznie. Wyróżnić można trzy główne kategorie:
- maszyny mechaniczne – oparte na krzywkach, relatywnie tanie, odporne i szybkie, lecz trudne w przezbrajaniu oraz ograniczone pod względem złożoności kształtów,
- maszyny NC – sterowanie numeryczne częściowo zintegrowane z układem mechanicznym, pozwalające na półautomatyczną zmianę parametrów,
- maszyny w pełni numeryczne (CNC) – komputerowo sterowane, z wieloma osiami serwonapędów, oferujące najwyższą elastyczność produkcji.
Przejście z rozwiązań mechanicznych na CNC umożliwiło:
- skracanie czasu przezbrojenia z wielu godzin do kilkunastu minut,
- łatwe wprowadzanie zmian kształtu sprężyny poprzez edycję programu,
- wyższą powtarzalność, stabilność procesu i mniejsze ryzyko błędów ludzkich,
- pełną integrację z systemami pomiarowymi i kontrolnymi online.
Elementy składowe typowej maszyny do produkcji sprężyn
Niezależnie od stopnia zaawansowania, większość maszyn do sprężyn posiada zestaw podstawowych modułów funkcjonalnych:
- podajnik drutu (prostowarka, rolki napędowe) – odpowiada za prostowanie materiału, dozowanie go z odpowiednią prędkością i napięciem,
- głowicę formującą – z zestawem trzpieni, palców, noży i rolek kształtujących, które nadają drutowi pożądany kontur,
- układ cięcia – precyzyjnie odcina gotową sprężynę od drutu, często z kompensacją odkształceń,
- system sterowania – panel operatorski, sterownik PLC lub komputer przemysłowy nadzorujący ruch osi oraz parametry procesu,
- system kontroli jakości – czujniki, kamery, czasem skanery 3D mierzące geometrię w trybie ciągłym,
- układ odbioru – sortery, podajniki, stoły wibracyjne, które transportują gotowe sprężyny do pojemników lub dalszych operacji.
W najbardziej zaawansowanych liniach produkcyjnych maszyna do formowania sprężyn jest tylko jednym z elementów całego ciągu technologicznego, obejmującego również procesy cieplne, szlifowanie, kulowanie i pakowanie, połączone w jedną zautomatyzowaną całość.
Technologia kształtowania sprężyn i procesy towarzyszące
Proces wytwarzania sprężyn to nie tylko samo gięcie drutu czy zwijanie zwojów. O finalnych własnościach mechanicznych i trwałości elementu decyduje cały ciąg operacji: od doboru materiału, przez odpowiednią obróbkę plastyczną na zimno, po procesy cieplne, wykańczające oraz kontrolne.
Dobór materiału i przygotowanie drutu
W przemysłowej produkcji sprężyn najczęściej stosuje się stale sprężynowe o podwyższonej wytrzymałości i sprężystości. Często są to stale węglowe i stopowe z dodatkiem krzemu, manganu, chromu czy wanadu. W wielu zastosowaniach stosuje się również stale nierdzewne oraz stopy specjalne (np. Inconel, stopy miedzi z berylem) przeznaczone do pracy w wysokiej temperaturze lub w środowisku korozyjnym.
Drut na wejściu do maszyny dostarczany jest zazwyczaj w kręgach. Pierwszym etapem jest jego prostowanie, realizowane przez zespół rolek w prostowarce. Jakość tego etapu ma ogromny wpływ na stabilność procesu formowania, gdyż wszelkie naprężenia własne i niejednorodności geometryczne mogą powodować odchyłki od zadanej geometrii sprężyny.
Formowanie na zimno: zwijanie i gięcie
Zdecydowana większość sprężyn drutowych produkowana jest metodą formowania na zimno. Na maszynach CNC proces przebiega następująco:
- drut jest wciągany przez rolki podające z ustaloną prędkością,
- w głowicy formującej drut opasuje trzpienie i rolki prowadzące, tworząc zwoje o określonej średnicy,
- dodatkowe palce i szczęki kształtują końcówki sprężyny (haki, oczka, ramiona skrętne),
- moduł cięcia odcina sprężynę w precyzyjno-wyliczonym momencie.
W przypadku sprężyn ściskanych kluczowe parametry to liczba zwojów czynnych, skok zwoju, średnica zewnętrzna i wewnętrzna, a także średnica drutu. Maszyna musi kompensować tzw. sprężynowanie odwrotne, czyli naturalną tendencję materiału do częściowego powrotu po odkształceniu. Stąd w programie sterującym stosuje się odpowiednio dobrane współczynniki korekcyjne.
Procesy cieplne – hartowanie, odpuszczanie, odprężanie
Po formowaniu na zimno w materiale pozostają znaczne naprężenia wewnętrzne. Aby nadać sprężynie odpowiednią wytrzymałość zmęczeniową i stabilność wymiarową, wykonuje się procesy cieplne:
- odprężanie – krótkotrwałe nagrzanie sprężyn do stosunkowo niskiej temperatury w celu redukcji naprężeń bez istotnej zmiany struktury metalograficznej,
- hartowanie – szybkie nagrzanie i gwałtowne chłodzenie, po którym następuje odpuszczanie, stosowane głównie dla sprężyn wysokonaprężonych,
- odpuszczanie – kontrolowane nagrzanie po hartowaniu w celu poprawy ciągliwości i odporności zmęczeniowej.
W nowoczesnych liniach produkcyjnych piece tunelowe lub komorowe mogą być zintegrowane bezpośrednio z maszyną formującą. Sprężyny po odcięciu trafiają przenośnikami do strefy grzania, a następnie chłodzenia. Parametry pieca (temperatura, czas przebywania) są monitorowane i archiwizowane, co pozwala powiązać konkretną partię produkcyjną z parametrami jej obróbki cieplnej.
Operacje wykańczające i poprawa trwałości zmęczeniowej
Dla wielu zastosowań, zwłaszcza w motoryzacji i przemyśle lotniczym, sama obróbka plastyczna i cieplna nie wystarczają. Stosuje się dodatkowe operacje:
- szlifowanie czoła sprężyn ściskanych – zapewnia równoległe, płaskie powierzchnie styku, które równomiernie rozkładają naciski i zmniejszają ryzyko lokalnych przeciążeń,
- kulowanie (shot peening) – bombardowanie powierzchni drobnymi kulkami stalowymi lub ceramicznymi, które wprowadzają korzystne naprężenia ściskające w warstwie wierzchniej i znacząco zwiększają odporność na pękanie zmęczeniowe,
- powlekanie i zabezpieczenia antykorozyjne – cynkowanie, fosforanowanie, malowanie proszkowe, pokrycia polimerowe, a także obróbka w atmosferach ochronnych.
Część z tych operacji jest realizowana na osobnych stanowiskach, ale rosnąca automatyzacja sprawia, że producenci maszyn do sprężyn integrują z nimi moduły szlifierskie, bębny do kulowania czy systemy natryskowe, tworząc kompletne linie produkcyjne.
Systemy pomiarowe i kontrola jakości w czasie rzeczywistym
Precyzyjna produkcja sprężyn wymaga ciągłego monitorowania geometrii. Współczesne maszyny wyposażone są w zaawansowane układy pomiarowe:
- kamery wizyjne z dedykowanym oprogramowaniem porównującym obraz sprężyny z modelem referencyjnym,
- czujniki laserowe mierzące średnice, wysokość sprężyny oraz skok zwoju,
- systemy ważenia i sortowania, które identyfikują anomalie w strukturze sprężyny na podstawie odchyleń masy.
Na tej podstawie maszyna automatycznie koryguje parametry pracy – na przykład minimalnie zmienia długość podawanego drutu, ustawienie narzędzi lub punkt cięcia. Umożliwia to osiągnięcie bardzo wąskich tolerancji wymiarowych, wymaganych w precyzyjnych mechanizmach i układach bezpieczeństwa.
Automatyzacja, cyfryzacja i kierunki rozwoju maszyn do sprężyn
Rozwój maszyn do produkcji sprężyn jest ściśle związany z ogólnymi trendami w przemyśle maszynowym: automatyzacją, cyfryzacją procesów i integracją w ramach koncepcji Przemysł 4.0. Wytwórcy dążą do zwiększenia wydajności, elastyczności i powtarzalności przy równoczesnym ograniczeniu kosztów i zapotrzebowania na wykwalifikowany personel.
Wielofunkcyjne centra produkcji sprężyn
Coraz częściej spotykanym rozwiązaniem są wieloosiowe centra do produkcji sprężyn, które łączą funkcje różnych dotychczas oddzielnych maszyn. Takie urządzenia są w stanie:
- formować sprężyny ściskane, rozciągane, skrętne i kształtowe na jednym stanowisku,
- przeprowadzać wstępne operacje obróbki cieplnej i wykańczającej,
- automatycznie zmieniać narzędzia i programy bez długich przestojów.
Maszyna posiada kilka, a nawet kilkanaście osi sterowanych niezależnie przez serwonapędy. Ruch każdego palca, trzpienia czy rolki formującej można precyzyjnie zaprogramować. Operator nie musi już ręcznie rekonfigurować układu krzywek – wystarczy załadować odpowiedni program i ewentualnie wymienić moduły narzędziowe.
Integracja z systemami zarządzania produkcją
Nowoczesne maszyny do sprężyn są włączane w sieci zakładowe i komunikują się z systemami klasy MES oraz ERP. Umożliwia to:
- zdalne planowanie zleceń produkcyjnych i automatyczne ustawianie parametrów maszyny,
- monitorowanie wydajności, wskaźnika OEE i ilości odpadów w czasie rzeczywistym,
- gromadzenie danych o każdej partii sprężyn, w tym o parametrach procesu, do celów traceability,
- zdalny serwis i diagnostykę, skracającą przestoje w razie awarii.
Maszyny wyposażone w odpowiednie interfejsy komunikacyjne (Ethernet, Profinet, OPC UA) mogą być łatwo włączane do rozbudowanych systemów monitorujących pracę całej fabryki. Dane z czujników, kamer i sterowników są analizowane, a wyniki prezentowane operatorom oraz inżynierom procesów.
Uczenie maszynowe i adaptacyjne sterowanie procesem
Rosnące znaczenie ma wykorzystanie analizy danych i algorytmów uczenia maszynowego w celu optymalizacji procesu wytwarzania sprężyn. Przykładowe zastosowania obejmują:
- przewidywanie zużycia narzędzi formujących na podstawie historii produkcji i pomiarów jakości,
- automatyczne dostosowywanie parametrów maszyny do niewielkich zmian w partiach materiału (różnice w twardości, składzie, średnicy drutu),
- wczesne wykrywanie anomalii, zanim wygenerują one większą liczbę braków.
Modele matematyczne uczą się na podstawie danych z tysięcy wyprodukowanych sprężyn, wyciągając wnioski niedostępne przy tradycyjnym podejściu opartym wyłącznie na doświadczeniu operatora. W efekcie proces staje się bardziej stabilny, a koszty związane z odrzutami i reklamacjami końcowymi – niższe.
Bezpieczeństwo, ergonomia i kompetencje operatorów
Rozwój technologii wpływa również na bezpieczeństwo pracy przy maszynach do sprężyn. Współczesne urządzenia wyposażone są w:
- osłony i kurtyny świetlne blokujące ruch przy naruszeniu strefy niebezpiecznej,
- systemy blokad drzwi serwisowych,
- rozbudowane funkcje diagnostyki awaryjnej i sygnalizacji optyczno-dźwiękowej.
Jednocześnie rośnie znaczenie ergonomii. Pulpity sterownicze są projektowane z myślą o intuicyjnej obsłudze, często wyposażone w ekrany dotykowe, graficzne wizualizacje procesu oraz kreatory ustawień. Operator przestaje być mechanikiem regulującym krzywki i dźwignie, a staje się bardziej programistą i kontrolerem jakości, nadzorującym złożony proces technologiczny.
Zrównoważony rozwój i efektywność energetyczna
W przemyśle maszynowym coraz większe znaczenie mają kwestie zużycia energii, śladu ekologicznego oraz recyklingu. Producenci maszyn do sprężyn odpowiadają na te wyzwania poprzez:
- stosowanie serwonapędów z odzyskiem energii hamowania,
- optymalizację cykli grzania w piecach, tak aby minimalizować straty ciepła,
- projektowanie układów przepływu materiału tak, by ograniczyć straty drutu i liczbę odpadów,
- ułatwienie segregacji i recyklingu odpadów produkcyjnych.
Wdrażanie koncepcji zrównoważonej produkcji przekłada się nie tylko na mniejsze obciążenie środowiska, lecz także na realne oszczędności kosztowe, co jest szczególnie istotne w warunkach rosnących cen energii i materiałów.
Znaczenie maszyn do sprężyn w łańcuchu dostaw i specjalizacja branżowa
Maszyny do produkcji sprężyn odgrywają bardzo istotną rolę w łańcuchu dostaw wielu sektorów. Od ich wydajności, niezawodności i elastyczności zależy możliwość terminowej realizacji zamówień na komponenty wykorzystywane w tysiącach różnych produktów końcowych.
Motoryzacja, lotnictwo i kolejnictwo
W tych branżach sprężyny są elementami o krytycznym znaczeniu dla bezpieczeństwa. Stosuje się je w zawieszeniach, układach hamulcowych, sprzęgłach, amortyzatorach, mechanizmach regulacji foteli, pasach bezpieczeństwa, a także w wielu innych podzespołach. Maszyny produkujące sprężyny dla sektora motoryzacyjnego muszą spełniać bardzo surowe wymagania jakościowe, a proces produkcyjny podlega często audytom ze strony producentów OEM.
W lotnictwie i kolejnictwie wymagania są jeszcze ostrzejsze. Często stosuje się specjalne stopy, wysokojakościowe druty oraz rozbudowane systemy dokumentowania parametrów każdej partii wyrobu. Maszyny muszą umożliwiać precyzyjne sterowanie procesem i dostarczać dane niezbędne do późniejszej analizy ewentualnych usterek.
Elektronika, medycyna i przemysł precyzyjny
W obszarze elektroniki i urządzeń medycznych rośnie zapotrzebowanie na bardzo małe sprężyny, wykonane z cienkich drutów lub taśm, o złożonych kształtach i bardzo wąskich tolerancjach. Stawia to przed maszynami produkcyjnymi szczególne wyzwania:
- wysoka precyzja pozycjonowania narzędzi,
- minimalizacja drgań i luźnych połączeń,
- zaawansowane systemy wizyjne weryfikujące geometrię na poziomie setnych części milimetra.
W zastosowaniach medycznych dodatkowo znaczenie mają kwestie czystości i biokompatybilności materiałów. Linie produkcyjne często są integrowane z procesami mycia, pasywacji i pakowania w warunkach zbliżonych do cleanroomów, co wymaga od producentów maszyn odpowiedniego dostosowania konstrukcji i użytych materiałów.
Produkcja jednostkowa, małoseryjna i prototypowanie
Choć znacząca część rynku to duże serie standardowych sprężyn, coraz większą rolę odgrywa produkcja jednostkowa i małoseryjna, związana z prototypowaniem, indywidualnymi zamówieniami oraz personalizacją produktów. Maszyny CNC z przyjaznym oprogramowaniem pozwalają:
- szybko tworzyć nowe programy na podstawie modeli CAD,
- testować różne warianty geometrii bez konieczności czasochłonnego przezbrajania,
- optymalizować sprężynę pod kątem konkretnego zastosowania i obciążenia.
To z kolei umożliwia producentom sprężyn oferowanie usług projektowania i doradztwa technicznego, wykraczających poza klasyczną produkcję pod katalog lub rysunek klienta. Maszyny stają się narzędziem nie tylko wytwarzania, lecz także rozwoju i innowacji produktowych.
Specjalizacja regionalna i globalne łańcuchy dostaw
Rynek maszyn do produkcji sprężyn jest silnie zglobalizowany. Obejmuje zarówno producentów wyspecjalizowanych w technologii precyzyjnej i automatyzacji, jak i firmy oferujące proste, lecz wytrzymałe urządzenia mechaniczne dla rynków rozwijających się. W wielu krajach powstają klastry przemysłowe skupiające producentów sprężyn i kooperujące z nimi firmy narzędziowe, hutnicze oraz serwisowe.
Wraz z rosnącymi wymaganiami jakościowymi oraz skracaniem serii produkcyjnych, producenci maszyn do sprężyn koncentrują się na rozwiązaniach zapewniających jak największą elastyczność przy zachowaniu niskich kosztów jednostkowych. Skuteczna konkurencja na tym rynku wymaga łączenia wiedzy z dziedziny mechaniki, mechatroniki, informatyki przemysłowej oraz inżynierii materiałowej, co nadaje branży wyraźnie multidyscyplinarny charakter.
Maszyny do produkcji sprężyn pozostają nieodzownym elementem infrastruktury przemysłowej, a ich rozwój jest ściśle powiązany z postępem technologicznym w wielu dziedzinach. Skala zastosowań sprężyn – od mikromechanizmów po ciężkie maszyny – sprawia, że innowacje w konstrukcji tych urządzeń przenoszą się wprost na jakość, niezawodność i funkcjonalność niezliczonych produktów codziennego użytku i zaawansowanych systemów technicznych.