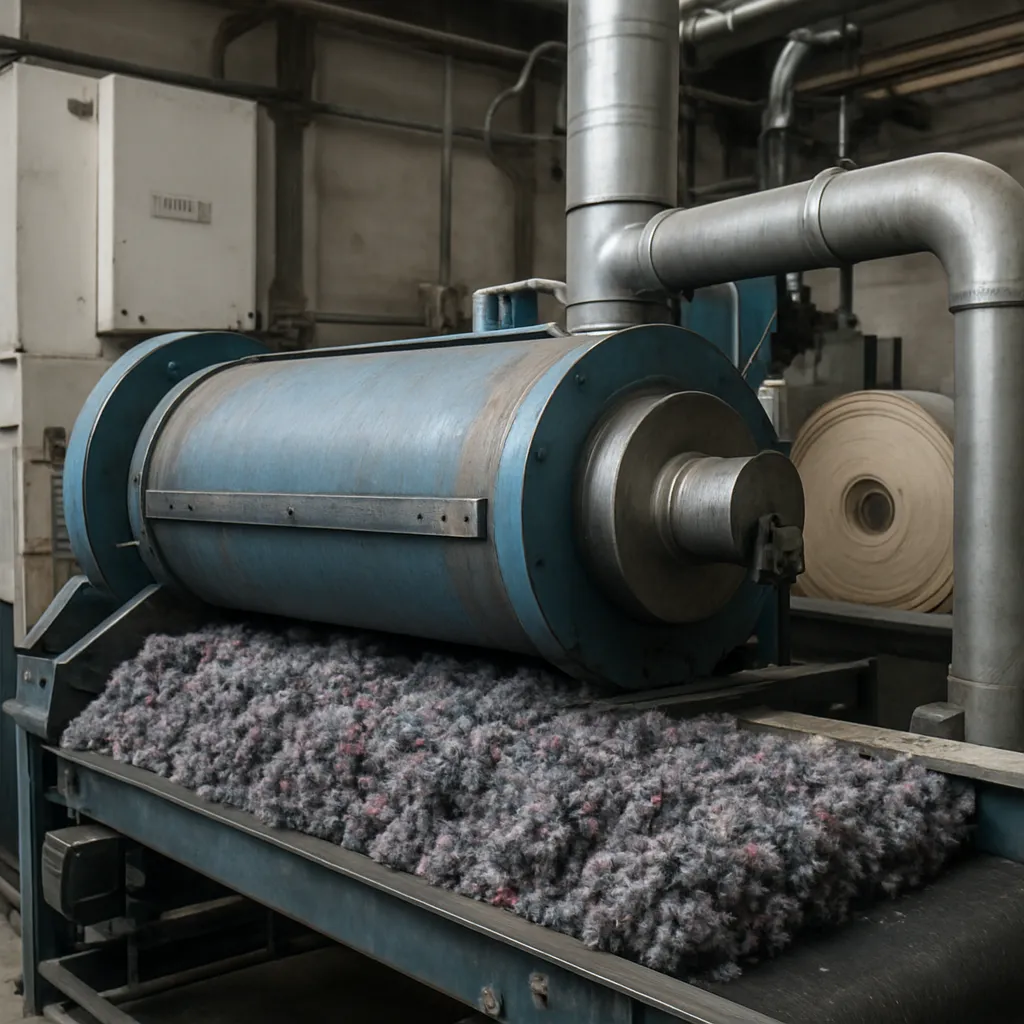
Transformacja przemysłu tekstylnego w kierunku gospodarki o obiegu zamkniętym wymaga nie tylko zmiany surowców, lecz także zupełnie nowych technologii przetwarzania. Recykling włókien staje się kluczowym elementem tej zmiany, jednak bez zaawansowanych urządzeń do ich rewitalizacji trudno mówić o zachowaniu jakości, wydajności i opłacalności procesów. Maszyny stosowane do przywracania życia włóknom z recyklingu muszą łączyć delikatność działania z wysoką skutecznością separacji zanieczyszczeń, mieszania oraz ponownego formowania struktury włókien. Od ich konstrukcji i parametrów pracy zależy, czy odzyskany materiał znajdzie zastosowanie w przemyśle odzieżowym, technicznym czy jedynie w produktach niskiej jakości. Poniżej przedstawiono kluczowe typy urządzeń, ich funkcje, wymagania technologiczne oraz kierunki rozwoju, które determinują przyszłość recyklingu w branży tekstylnej.
Znaczenie rewitalizacji włókien z recyklingu w przemyśle tekstylnym
Recykling tekstyliów obejmuje nie tylko proste rozdrabnianie i ponowne wykorzystanie odpadów, ale także zaawansowaną rewitalizację włókien. Pod tym pojęciem kryje się szereg procesów mających na celu przywrócenie możliwie najlepszych parametrów użytkowych surowca: długości i wytrzymałości włókien, ich czystości, jednorodności oraz zdolności do ponownego przędzenia. Bez skutecznych urządzeń do rewitalizacji recykling kończy się na produkcji wypełnień, geowłóknin niskiej jakości czy materiałów izolacyjnych, co znacząco ogranicza korzyści środowiskowe i ekonomiczne.
W tradycyjnym modelu liniowym przemysłu tekstylnego większość surowców pochodziła z włókien pierwotnych, takich jak bawełna, wełna czy włókna syntetyczne wytwarzane z surowców kopalnych. Rosnące koszty energii, presja regulacyjna związana z emisją CO₂ oraz oczekiwania konsumentów powodują, że producenci coraz częściej sięgają po surowce wtórne. Jednak włókna pochodzące z odzieży poeksploatacyjnej i odpadów poprodukcyjnych są z reguły krótsze, zanieczyszczone i wymieszane materiałowo. Dlatego nowoczesne urządzenia do rewitalizacji włókien muszą kompensować te wady, umożliwiając otrzymanie przędzy o parametrach zbliżonych do wyrobów pierwotnych.
Znaczenie urządzeń rewitalizacyjnych rośnie również z powodu rozwoju regulacji prawnych. Coraz więcej krajów wprowadza obowiązkową selektywną zbiórkę odpadów tekstylnych oraz wymagania dotyczące minimalnej zawartości surowców z recyklingu w nowych produktach. Otwiera to przestrzeń rynkową dla instalacji recyklingu mechanicznego i chemicznego, w których istotnym elementem linii technologicznych są właśnie systemy przygotowania i odnowy włókien. Warto podkreślić, że skuteczna rewitalizacja pozwala zwiększyć udział recyklatu nie tylko w przędzach mieszanych, lecz także w bardziej wymagających produktach technicznych: włókninach filtracyjnych, kompozytach czy materiałach dla motoryzacji.
Przemysł tekstylny mierzy się przy tym z wyzwaniem utrzymania wydajności i stabilności procesów produkcyjnych. Maszyny przędzalnicze, tkackie czy dziewiarskie projektowane były przez dziesięciolecia pod kątem włókien pierwotnych o relatywnie stabilnych parametrach. Recyklat włókienniczy wprowadza do systemu większą zmienność: różnice w długości włókna, nierównomierności liniowej czy zawartości zanieczyszczeń. Stąd nacisk na rozwój urządzeń rewitalizacyjnych, które nie tylko czyszczą i rozluźniają włókna, ale także homogenizują ich właściwości, zapewniając powtarzalność partii produkcyjnych. Wymaga to wieloetapowych procesów mechanicznych, często wspieranych przez systemy wizyjne oraz rozwiązania oparte na automatyce i analizie danych procesowych.
Jednym z kluczowych aspektów rewitalizacji jest także zachowanie możliwie największej długości efektywnej włókien. Nadmierna agresywność procesów mechanicznych prowadzi do ich dalszego skracania, co uniemożliwia późniejsze wykorzystanie w przędzeniu klasycznym. Odpowiednie projektowanie urządzeń – kształt elementów roboczych, prędkości obrotowe, charakterystyka przepływu materiału – staje się więc krytyczne. Rewitalizacja staje się sztuką równowagi: należy wystarczająco intensywnie usunąć zanieczyszczenia i rozbić aglomeraty, ale jednocześnie ograniczyć destrukcję struktury włókien. To właśnie w tym obszarze producenci maszyn tekstylnych wprowadzają najwięcej innowacji.
Kluczowe urządzenia mechaniczne do rewitalizacji włókien z recyklingu
Rewitalizacja włókien w recyklingu mechanicznym odbywa się w zintegrowanych liniach, na które składa się szereg maszyn pełniących komplementarne funkcje. Choć konfiguracja linii zależy od rodzaju materiału wejściowego (odpady dziewiarskie, tkaniny, odzież poeksploatacyjna, włókniny techniczne), można wyróżnić kilka fundamentalnych grup urządzeń. Od ich nowoczesności i precyzji zależy nie tylko jakość surowca wtórnego, ale także efektywność energetyczna i ekonomiczna całego procesu.
Systemy wstępnego rozdrabniania i otwierania
Pierwszym etapem rewitalizacji jest przetworzenie całych wyrobów tekstylnych w strukturę nadającą się do dalszej obróbki. W tym celu stosuje się rozdrabniacze nożowe, systemy cięcia taśmowego oraz otwieracze wielobębnowe. Rozdrabniacze wyposażone są w zestawy noży obrotowych i stałych, których zadaniem jest redukcja materiału tekstylnego do fragmentów o kontrolowanej wielkości. Odpowiedni dobór geometrii ostrzy i prędkości roboczych minimalizuje nadmierne pylenie oraz uszkodzenia włókien. Urządzenia te coraz częściej integruje się z detektorami metali, aby wyeliminować elementy zapięć, sprzączek czy drutów, które mogłyby uszkodzić kolejne maszyny linii.
Otwieracze pełnią z kolei funkcję wstępnego rozluźniania struktury tekstyliów i separacji grubych zanieczyszczeń. Wyposażone są one w bębny z zębami lub listwami, które chwytają materiał i rozciągają go, rozrywając połączenia między warstwami. W nowoczesnych otwieraczach duży nacisk kładzie się na możliwość regulacji intensywności działania: odległości między bębnami, głębokości penetracji zębów oraz prędkości obrotowych. Dzięki temu można dostosować proces do rodzaju przetwarzanego surowca – delikatne tkaniny bawełniane wymagają innego reżimu niż np. gęste włókniny techniczne.
Coraz więcej systemów wstępnego otwierania zintegrowanych jest z układami aspiracji, które odprowadzają pył i drobne frakcje do filtrów cyklonowych lub filtrów workowych. Redukuje to ryzyko powstania atmosfery wybuchowej, poprawia warunki pracy oraz pozwala na zebranie cennych pyłów włókienniczych wykorzystywanych w przemyśle izolacyjnym. Dodatkowo instalowane są przesiewacze mechaniczne lub powietrzne, umożliwiające wczesne odseparowanie cięższych zanieczyszczeń, takich jak piasek czy fragmenty tworzyw sztucznych.
Urządzenia do intensywnego rozluźniania i oczyszczania włókien
Po wstępnym rozdrabnianiu materiał trafia do sekcji intensywnego rozluźniania, w której następuje rozbicie brył włókiennych na pojedyncze lub kilkukrotnie splecione włókna. W tej części linii stosuje się tzw. otwieracze precyzyjne oraz różne konfiguracje bębnów czyszczących. Elementy robocze tych maszyn – listwy zębowe, garniturki czy piny – muszą być zaprojektowane tak, aby skutecznie wyczesywać i rozluźniać kłębki włókien, a zarazem nie doprowadzać do ich nadmiernego skrócenia. Inżynieria powierzchni garniturek, dobór twardości materiałów oraz kontrola parametrów kinetycznych odgrywają tu kluczową rolę.
W urządzeniach czyszczących wykorzystuje się zjawisko różnicy prędkości liniowej między bębnami oraz działanie strumieni powietrza. Lżejsze i dłuższe włókna podążają za powierzchnią bębna, podczas gdy cięższe cząstki zanieczyszczeń są wyrzucane na zewnątrz i odprowadzane systemem aspiracji. Dodatkowe szczeliny regulowane umożliwiają kontrolę ilości frakcji usuwanej na tym etapie. Nowoczesne maszyny wyposażone są w czujniki przepływu i podciśnienia, a także systemy monitorowania zużycia elementów roboczych, co pozwala utrzymać stabilną jakość produktu przy minimalnych przestojach serwisowych.
Istotnym trendem jest także integracja modułów separacji gęstościowej, wykorzystujących różnice właściwości aerodynamicznych włókien i ciał obcych. W separatorach tych wykorzystuje się komory przepływu powietrza o określonej prędkości, w których lżejsze włókna unoszą się i migrują w kierunku wyjścia, podczas gdy cięższe cząstki opadają. Umożliwia to skuteczniejsze usuwanie np. cząstek gumy, metali lekkich czy fragmentów twardych tworzyw, które mogłyby w kolejnych etapach niszczyć jakość odtwarzanego surowca.
Linie kardowania i ponownego formowania wstęgi
Sercem mechanicznej rewitalizacji włókien są urządzenia kardujące, pierwotnie znane z przygotowania surowców pierwotnych do przędzenia. Kardy przystosowane do recyklatu różnią się jednak konstrukcją i zakresem regulacji od klasycznych maszyn. Muszą one sprostać większej nieregularności długości włókien, ich zróżnicowanej sztywności oraz obecności pozostałości zanieczyszczeń. W strefie podawania szczególne znaczenie ma równomierne dozowanie mieszaniny włókien na walce wstępne, często realizowane przez podajniki talerzowe lub systemy wałków kłowych współpracujące z wagowymi podajnikami ciągłymi.
Właściwa strefa kardowania wyposażona jest w cylinder główny oraz zespół segmentów roboczych z różnym typem garnitura. Segmenty te – z igłami lub drutami pochylonymi pod odpowiednim kątem – odpowiedzialne są za wyczesywanie, równomierne rozprowadzanie i częściową orientację włókien. Dzięki temu powstaje struktura zbliżona do wstęgi, która charakteryzuje się lepszą jednorodnością i mniejszą ilością skupisk. Dodatkowe strefy czyszczące na kardzie pozwalają na dalsze usuwanie krótkich włókien i drobnych cząstek, co podnosi ogólną czystość surowca wtórnego.
Wyprowadzona ze strefy kardowania wstęga włókien poddawana jest zazwyczaj procesowi ciągnienia, mającemu na celu poprawę równomierności liniowej oraz częściową orientację włókien wzdłużną. Zespoły ciągnące, składające się z wielu par wałków pracujących z rosnącą prędkością, rozciągają wstęgę, redukując lokalne skupiska i poprawiając rozkład włókien. W recyklingu włókien proces ten jest szczególnie wymagający, gdyż nadmierne rozciąganie może ujawnić słabe punkty struktury, prowadząc do rozerwań. Dlatego stosuje się zaawansowane systemy kontroli napięcia i czujniki mierzące nieciągłość wstęgi w czasie rzeczywistym.
Kolejnym ważnym elementem są urządzenia do formowania taśm lub rovingów, które przygotowują materiał włóknisty do procesu przędzenia pierścieniowego, rotacyjnego lub powietrznego. W przypadku włókien z recyklingu często stosuje się podejście hybrydowe: taśmy z recyklatu są mieszane na etapie ciągnienia z taśmami z włókien pierwotnych, co poprawia końcowe własności przędzy. Urządzenia do mieszania wstęg wyposażone są w precyzyjne systemy dozowania, a ich sterowanie oparte jest na recepturach zawierających proporcje różnych strumieni włókien. Taka elastyczność linii kardowania i ciągnienia pozwala przemysłowi tekstylnemu stopniowo zwiększać udział surowców wtórnych bez gwałtownego pogorszenia jakości produktów finalnych.
Zaawansowane technologie rewitalizacji: od detekcji po przetwarzanie hybrydowe
Choć mechaniczne urządzenia do otwierania i kardowania stanowią fundament recyklingu włókienniczego, coraz większe znaczenie zyskują technologie wspomagające, oparte na analizie optycznej, automatyce procesowej oraz integracji z recyklingiem chemicznym. Celem jest nie tylko poprawa jakości włókien, ale również zwiększenie poziomu automatyzacji, skrócenie czasu przezbrojeń linii oraz pełniejsze wykorzystanie surowców pochodzących z selektywnej zbiórki odpadów tekstylnych.
Systemy sortowania optycznego i selektywnego podawania
Jednym z największych wyzwań recyklingu włókien jest zróżnicowanie surowca wejściowego. Mieszanki bawełny z poliestrem, włókna barwione i niebarwione, obecność elastanu czy powłok funkcjonalnych – wszystko to wpływa na parametry przetwórcze i końcową jakość odtworzonego materiału. Dlatego na początku łańcucha rewitalizacji coraz powszechniej stosuje się systemy sortowania optycznego. Wykorzystują one kamery wysokiej rozdzielczości oraz spektroskopię w bliskiej podczerwieni (NIR) do identyfikacji składu surowcowego tekstyliów.
Oprogramowanie analizujące widma odbitej wiązki umożliwia rozróżnienie materiałów jednorodnych i mieszanek, a także wstępną klasyfikację kolorystyczną. Strumienie materiału kierowane są następnie do odpowiednich linii rewitalizacyjnych, zaprojektowanych np. pod kątem włókien cellulozowych lub syntetycznych. Selektywne podawanie istotnie poprawia stabilność pracy urządzeń kardujących i czyszczących, ograniczając niekorzystne efekty wynikające z nadmiernego zróżnicowania mieszanki. Jednocześnie umożliwia optymalne przygotowanie surowca do ewentualnego recyklingu chemicznego, w którym wymagana jest wysoka jednorodność składu.
Nowym kierunkiem rozwoju jest integracja systemów optycznych z układami dozowania na kardach. Dzięki temu możliwe jest dynamiczne korygowanie składu mieszanki włókien dostarczanych do urządzeń rewitalizacyjnych w zależności od bieżących odczytów składu i barwy. Takie podejście ogranicza wahania jakościowe pomiędzy poszczególnymi partiami produkcyjnymi, co ma szczególne znaczenie przy wytwarzaniu przędz wysokiej jakości z dużym udziałem recyklatu.
Rewitalizacja wspomagana obróbką chemiczną i termiczną
W wielu przypadkach sama obróbka mechaniczna nie wystarcza, aby przywrócić włóknom z recyklingu parametry wymagane w bardziej zaawansowanych zastosowaniach. Dlatego rozwijane są hybrydowe procesy rewitalizacji, łączące działanie urządzeń mechanicznych z etapami chemicznymi i termicznymi. Przykładem są systemy łagodnego usuwania wykończeń chemicznych, barwników czy powłok hydrofobowych, które mogłyby niekorzystnie wpływać na dalsze procesy, takie jak farbowanie czy wykończanie funkcjonalne nowych wyrobów.
W liniach tego typu materiał po wstępnym rozdrabnianiu i oczyszczaniu kierowany jest do reaktorów niskotemperaturowych, w których stosuje się roztwory środków powierzchniowo czynnych, enzymów lub łagodnych rozpuszczalników. Celem nie jest całkowita depolimeryzacja włókien, jak w klasycznym recyklingu chemicznym, lecz selektywne usunięcie warstw zewnętrznych i pozostałości substancji pomocniczych. Następnie włókna poddawane są procesowi płukania, suszenia w suszarkach taśmowych lub bębnowych, a na końcu – ponownemu kardowaniu. Tego rodzaju obróbka pozwala znacząco poprawić zwilżalność, podatność na farbowanie oraz ogólną czystość powierzchni włókien.
Innym przykładem zaawansowanej rewitalizacji jest częściowa krystalizacja lub rekondycjonowanie włókien syntetycznych, szczególnie poliestrowych. W tym celu stosuje się piece tunelowe i komory termiczne, w których odpowiednio dobrany profil temperatury i czasu przebywania pozwala na reorganizację struktury wewnętrznej polimeru. Zjawisko to może prowadzić do poprawy wybranych parametrów mechanicznych oraz zwiększenia odporności na zgniecenie czy ścieranie. Po takim zabiegu włókna poddawane są procesom mechanicznego rozluźniania, aby zapobiec tworzeniu się zbyt sztywnych aglomeratów.
Cyfryzacja i monitorowanie jakości w czasie rzeczywistym
Nowoczesne urządzenia do rewitalizacji włókien z recyklingu wyposażane są w rozbudowane systemy czujników oraz moduły komunikacyjne, co wpisuje się w koncepcję Przemysłu 4.0. Kluczowe parametry, takie jak prędkości obrotowe bębnów, natężenie przepływu powietrza, poziom podciśnienia, wibracje czy temperatura, są rejestrowane i analizowane w czasie rzeczywistym. Dane te służą nie tylko do bieżącej regulacji procesów, ale także do predykcyjnego utrzymania ruchu – identyfikacji zużycia garnitur, wyważenia bębnów czy konieczności czyszczenia kanałów aspiracyjnych.
W obszarze kontroli jakości coraz większe znaczenie mają systemy pomiaru długości i rozkładu włókien w strumieniu materiału. Kamery liniowe i skanery laserowe analizują przemieszczającą się w wąskich oknach inspekcyjnych warstwę włókien, tworząc histogramy długości efektywnej oraz oceniając stopień zgrubienia. Algorytmy oparte na metodach uczenia maszynowego są w stanie wnioskować o stanie procesów kardowania czy rozluźniania i korygować ich parametry w celu utrzymania docelowego profilu jakościowego surowca wtórnego.
Istotną rolę odgrywa także integracja systemów rewitalizacji z nadrzędnymi systemami zarządzania produkcją (MES, ERP). Umożliwia to śledzenie całej historii partii materiału – od momentu przyjęcia odpadu tekstylnego, przez wszystkie etapy obróbki, aż po parametry gotowych przędz czy włóknin. Takie podejście zwiększa transparentność procesów, ułatwia certyfikację zawartości surowców z recyklingu oraz jest odpowiedzią na rosnące wymagania klientów końcowych dotyczące identyfikowalności łańcucha dostaw.
Cyfryzacja sprzyja również optymalizacji energetycznej linii rewitalizacyjnych. Analiza danych eksploatacyjnych pozwala na identyfikację punktów o nadmiernym zużyciu energii oraz na wprowadzenie strategii sterowania adaptacyjnego. Przykładowo, prędkości pracy otwieraczy czy intensywność aspiracji mogą być dynamicznie dostosowywane do aktualnego obciążenia i rodzaju przerabianego materiału, co pozwala na znaczące obniżenie kosztów operacyjnych przy zachowaniu stabilnej jakości włókien.
Perspektywy rozwoju urządzeń do rewitalizacji włókien z recyklingu
Postęp w konstrukcji urządzeń do rewitalizacji włókien będzie w najbliższych latach determinowany zarówno przez wymagania środowiskowe, jak i przez zmieniającą się strukturę odpadów tekstylnych. Wzrost udziału włókien mieszanych, materiałów funkcjonalnych oraz tekstyliów technicznych wymusi projektowanie jeszcze bardziej elastycznych linii przetwórczych. Kluczowymi kierunkami rozwoju są: zwiększanie delikatności obróbki przy zachowaniu wysokiej wydajności, poszerzanie integracji między recyklingiem mechanicznym i chemicznym oraz rozwój narzędzi symulacji procesów i doboru parametrów na etapie projektowania instalacji.
W obszarze konstrukcji mechanicznej spodziewać się można dalszej miniaturyzacji i modułowości urządzeń. Zamiast pojedynczych, bardzo dużych linii, coraz częściej projektowane będą moduły rewitalizacyjne o średniej wydajności, możliwe do elastycznego konfigurowania w zależności od rodzaju surowca i oczekiwanych produktów. Pozwoli to mniejszym i średnim przedsiębiorstwom tekstylnym na wdrażanie własnych systemów zamkniętego obiegu włókien, opartych na odpadach poprodukcyjnych powstających bezpośrednio w zakładzie. Modułowość ułatwi też modernizację w miarę pojawiania się nowych typów włókien i wykończeń.
Ważnym trendem jest rozwój materiałów na elementy robocze maszyn. Garniturki, igły i listwy muszą sprostać intensywnemu tarciu oraz kontaktowi z zanieczyszczeniami mineralnymi, nie ulegając przy tym zbyt szybkiemu zużyciu. Zastosowanie nowoczesnych stopów, powłok ceramicznych czy technologii napawania plazmowego pozwala wydłużyć okres międzyprzeglądowy, jednocześnie utrzymując ostrość i precyzję działania. W połączeniu z czujnikami monitorującymi stan narzędzi możliwe będzie coraz rzadziej przerywane, ciągłe przetwarzanie strumieni odpadów tekstylnych, co istotnie obniża jednostkowe koszty rewitalizacji.
Rosnące znaczenie będzie mieć również symulacja procesów i cyfrowe bliźniaki linii rewitalizacyjnych. Dzięki nim projektanci i technolodzy będą mogli testować różne konfiguracje urządzeń, prędkości, intensywności aspiracji czy sekwencji oczyszczania bez konieczności budowy fizycznego prototypu. Modele numeryczne przepływu włókien i powietrza w maszynach, połączone z danymi empirycznymi, umożliwią optymalizację pod kątem minimalizacji zniszczeń włókien oraz maksymalnego usuwania zanieczyszczeń. Tego typu narzędzia przyspieszą wdrażanie innowacji, skracając czas potrzebny na dopracowanie nowych generacji urządzeń.
Nie bez znaczenia pozostaje aspekt regulacyjny. W miarę jak Unia Europejska i inne regiony będą zaostrzać normy dotyczące odpowiedzialności producentów i zawartości recyklatu w wyrobach, wzrośnie popyt na wysokowydajne, precyzyjne urządzenia do rewitalizacji. Przedsiębiorstwa tekstylne będą poszukiwać rozwiązań pozwalających na udokumentowanie poziomu odzysku oraz na gwarancję jakości produktów z włókien wtórnych. To z kolei sprzyjać będzie standaryzacji parametrów metrologicznych i rozwojowi norm branżowych opisujących wymagane poziomy czystości, długości i jednorodności włókien po recyklingu.
Ostatecznie urządzenia do rewitalizacji włókien z recyklingu staną się jednym z głównych ogniw technologicznego zaplecza gospodarki o obiegu zamkniętym w sektorze tekstyliów. Ich dalszy rozwój – obejmujący zarówno aspekty mechaniczne, jak i chemiczne, cyfrowe oraz materiałowe – przesądzi o tym, czy branża będzie w stanie zredukować zużycie surowców pierwotnych na skalę odpowiadającą wyzwaniom klimatycznym. Wraz z postępem technologii i integracją systemów sortowania, oczyszczania oraz kontroli jakości, włókna z recyklingu będą coraz częściej traktowane nie jako kompromis, lecz jako pełnowartościowy, strategiczny surowiec dla przemysłu tekstylnego.