Technologia ekstrakcji nadkrytycznej należy do najbardziej zaawansowanych metod separacji stosowanych we współczesnym przemyśle chemicznym. Zjawisko to wykorzystuje unikatowe właściwości substancji znajdującej się w stanie nadkrytycznym – pomiędzy gazem a cieczą – pozwalając na selektywne i niezwykle efektywne wydzielanie pożądanych składników ze złożonych mieszanin. Rozwój tej technologii napędzany jest zarówno potrzebą zwiększenia wydajności procesów, jak i rosnącymi wymaganiami środowiskowymi oraz regulacyjnymi. Ekstrakcja nadkrytyczna w wielu zastosowaniach stanowi alternatywę dla klasycznych metod z użyciem organicznych rozpuszczalników, umożliwiając redukcję odpadów, poprawę bezpieczeństwa pracy i podniesienie jakości produktów końcowych.
Podstawy fizykochemiczne ekstrakcji nadkrytycznej
Kluczowym elementem zrozumienia zastosowań ekstrakcji nadkrytycznej w przemyśle chemicznym jest charakterystyka stanu nadkrytycznego. Substancja osiąga stan nadkrytyczny po przekroczeniu określonej temperatury i ciśnienia – tzw. punktu krytycznego. Powyżej tych warunków znika wyraźna granica między fazą ciekłą a gazową, a ośrodek zyskuje jednocześnie własności zbliżone do obu tych stanów skupienia. Gęstość nadkrytycznego płynu jest porównywalna z gęstością cieczy, natomiast lepkość i dyfuzyjność przypominają wartości typowe dla gazów. To właśnie ta kombinacja parametrów umożliwia szybki transport masy połączony z efektywnym rozpuszczaniem wielu związków organicznych.
Najczęściej stosowanym rozpuszczalnikiem w ekstrakcji nadkrytycznej jest dwutlenek węgla. Jego popularność wynika z niskiej temperatury i umiarkowanego ciśnienia krytycznego, braku toksyczności, niepalności oraz łatwości regeneracji. Punkt krytyczny CO₂ wynosi około 31 °C i 74 bar, co pozwala prowadzić proces w warunkach łagodnych, korzystnych dla związków wrażliwych termicznie. Dodatkową zaletą jest możliwość precyzyjnego sterowania siłą rozpuszczalną nadkrytycznego CO₂ poprzez zmianę ciśnienia i temperatury. Zwiększanie ciśnienia podnosi gęstość płynu, a tym samym jego zdolność do rozpuszczania związków o większej masie molowej oraz niższej lotności.
Istotnym mechanizmem pozwalającym na regulowanie selektywności ekstrakcji jest stosowanie tzw. modyfikatorów polarności, czyli niewielkich ilości dodatkowych rozpuszczalników, np. etanolu czy metanolu. Dodatek kilku procent objętościowych takiej cieczy znacząco poszerza zakres związków możliwych do ekstrahowania, szczególnie w przypadku substancji bardziej polarnych, nie w pełni rozpuszczalnych w czystym CO₂. Kombinacja parametrów termodynamicznych oraz składu mieszaniny rozpuszczalnikowej daje inżynierom procesowym szerokie możliwości projektowania profilu selektywności pod konkretne zastosowania przemysłowe.
Oprócz CO₂ stosowane są także inne płyny nadkrytyczne, między innymi propan, etan, podtlenek azotu czy woda w stanie nadkrytycznym. Dobór rozpuszczalnika zależy od rodzaju surowca, właściwości ekstrahowanych związków, a także od wymagań bezpieczeństwa. Choć w wielu gałęziach przemysłu to właśnie CO₂ pełni rolę standardu, trwają intensywne badania nad nowymi systemami nadkrytycznymi, które mogłyby lepiej rozpuszczać substancje o szczególnym znaczeniu, jak zaawansowane materiały polimerowe czy wysoce polarne metabolity biologiczne.
Proces ekstrakcji nadkrytycznej obejmuje kilka etapów: kontakt rozpuszczalnika nadkrytycznego z surowcem, rozpuszczanie składników w fazie nadkrytycznej, transport mieszaniny do układu separacji oraz rozprężenie prowadzące do wydzielenia ekstraktu. Dzięki możliwości wielostopniowego obniżania ciśnienia można frakcjonować produkty według lotności i powinowactwa do rozpuszczalnika, otrzymując frakcje o różnym składzie chemicznym i przeznaczeniu. Ta zdolność do frakcjonowania stanowi jedną z najważniejszych przewag technologii nadkrytycznej nad tradycyjną destylacją czy prostą ekstrakcją ciecz–ciecz.
Zastosowania w przemyśle chemicznym i pokrewnych sektorach
Przemysł chemiczny, szeroko rozumiany jako obszar obejmujący produkcję związków organicznych i nieorganicznych, materiałów polimerowych, dodatków specjalistycznych oraz półproduktów dla innych branż, wykorzystuje ekstrakcję nadkrytyczną w licznych zastosowaniach. Jednym z najbardziej rozwiniętych segmentów jest produkcja wysokiej czystości składników dla przemysłu farmaceutycznego i kosmetycznego. Nadkrytyczny CO₂ pozwala wydzielać substancje aktywne z roślin, mikroorganizmów czy produktów fermentacji, minimalizując kontakt z tradycyjnymi rozpuszczalnikami organicznymi i ograniczając ryzyko zanieczyszczenia produktu pozostałościami tych rozpuszczalników.
W farmacji technologia ta służy m.in. do oczyszczania substancji czynnych z niepożądanych zanieczyszczeń, takich jak pozostałości katalizatorów, rozpuszczalników lub produktów ubocznych reakcji. Nadkrytyczny CO₂ może być również używany do precyzyjnego frakcjonowania mieszanin izomerów lub stereoizomerów, co jest istotne w syntezie leków o ściśle określonej konfiguracji przestrzennej. Dzięki niskiej temperaturze procesu możliwe jest zachowanie integralności strukturalnej delikatnych cząsteczek, które ulegałyby rozkładowi podczas destylacji w wysokiej temperaturze.
W przemyśle spożywczym, który coraz częściej traktowany jest jako segment przemysłu chemicznego ze względu na zaawansowanie procesów technologicznych, znanym przykładem zastosowania ekstrakcji nadkrytycznej jest produkcja kawy bezkofeinowej oraz herbaty o obniżonej zawartości kofeiny. Nadkrytyczny CO₂ pozwala selektywnie usunąć kofeinę przy zachowaniu większości pozostałych składników odpowiedzialnych za smak i aromat. Proces ten zastępuje dawne metody oparte na rozpuszczalnikach takich jak chlorek metylenu, spełniając bardziej rygorystyczne normy sanitarne i ekologiczne. Podobne podejście wykorzystuje się przy pozyskiwaniu ekstraktów chmielowych używanych w browarnictwie, koncentratów aromatycznych z ziół, przypraw i owoców, a także przy usuwaniu pozostałości pestycydów z tłuszczów roślinnych.
Istotną gałęzią zastosowań w przemyśle chemicznym jest produkcja i modyfikacja polimerów. Ekstrakcja nadkrytyczna może służyć do usuwania monomerów resztkowych, niskocząsteczkowych dodatków i plastyfikatorów, które wpływają na właściwości użytkowe gotowego materiału. Dzięki wysokiej przenikliwości nadkrytycznego CO₂ możliwe jest efektywne oczyszczanie nawet złożonych struktur polimerowych, takich jak membrany porowate czy materiały kompozytowe. Ponadto CO₂ w stanie nadkrytycznym jest stosowany jako czynnik spieniający przy wytwarzaniu pianek polimerowych o kontrolowanej strukturze porów, co pozwala zastąpić tradycyjne czynniki spieniające o niekorzystnym profilu środowiskowym.
W sektorze chemii specjalistycznej technologia nadkrytyczna znajduje zastosowanie przy wytwarzaniu pigmentów, barwników i dodatków funkcjonalnych o ściśle kontrolowanej wielkości cząstek. Proces tzw. RESS (Rapid Expansion of Supercritical Solutions) umożliwia otrzymywanie proszków o bardzo wąskim rozkładzie wielkości cząstek poprzez gwałtowne rozprężenie roztworu nadkrytycznego, w którym dana substancja jest rozpuszczona. Kontrolując parametry rozprężania, można kształtować morfologię cząstek, ich porowatość i właściwości powierzchniowe, co bezpośrednio przekłada się na rozpuszczalność, barwę czy zdolność do tworzenia stabilnych zawiesin.
Przemysł petrochemiczny oraz rafineryjny również korzystają z ekstrakcji nadkrytycznej, szczególnie w obszarze frakcjonowania ciężkich pozostałości ropy naftowej i regeneracji olejów smarowych. Nadkrytyczny CO₂ lub propan mogą selektywnie rozpuszczać frakcje o pożądanym zakresie masy molowej, pozostawiając cięższe, bardziej zanieczyszczone składniki w fazie rezydualnej. Proces taki pozwala na odzysk wartościowych olejów bazowych i dodatków przy jednoczesnym ograniczeniu zużycia energii w porównaniu z tradycyjną destylacją próżniową. Zastosowania te wpisują się w koncepcję intensyfikacji procesów, polegającą na poprawie efektywności energetycznej i materiałowej instalacji przemysłowych.
Warto wspomnieć o roli ekstrakcji nadkrytycznej w inżynierii środowiska, nierozerwalnie powiązanej z przemysłem chemicznym. Technologia ta wykorzystywana jest do odzysku metali ciężkich z odpadów stałych, usuwania zanieczyszczeń organicznych z gleb i osadów ściekowych, a także do recyklingu tworzyw sztucznych. Nadkrytyczny CO₂ może wnikać w strukturę materiału, rozpuszczając selektywnie określone składniki, co umożliwia ich późniejszy odzysk w postaci czystej frakcji. W ten sposób powstają nowe możliwości dla gospodarki o obiegu zamkniętym, opartej na zaawansowanych technologiach separacyjnych.
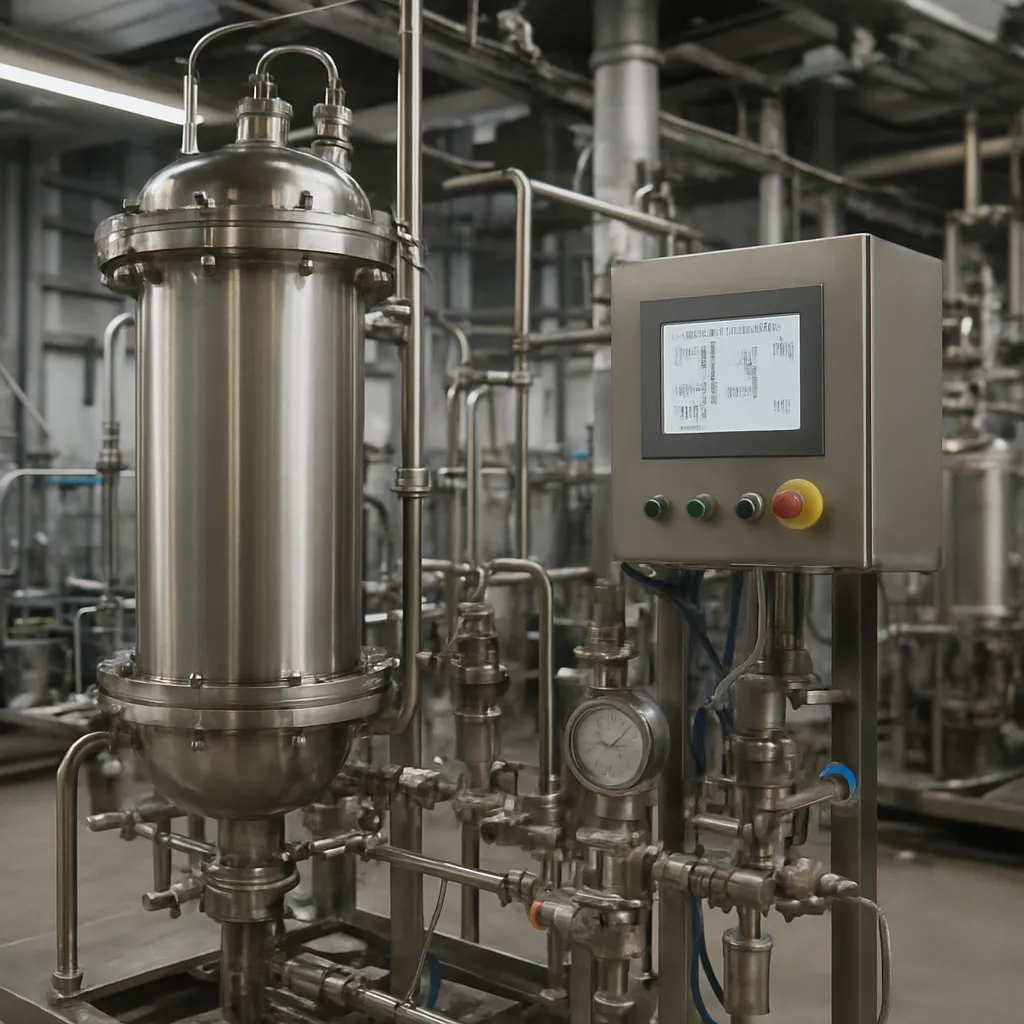
Rozwój zastosowań przemysłowych wymaga opracowania odpowiedniej aparatury – od małych, pilotowych jednostek badawczych po wielkoskalowe instalacje produkcyjne. Typowy układ do ekstrakcji nadkrytycznej obejmuje zbiornik wysokociśnieniowy na surowiec, pompę lub kompresor do tłoczenia CO₂, wymienniki ciepła stabilizujące temperaturę procesu, kolumnę ekstrakcyjną oraz sekcje separacji i odzysku rozpuszczalnika. Projekt inżynierski musi uwzględniać zarówno aspekty bezpieczeństwa pracy przy wysokim ciśnieniu, jak i wymagania dotyczące czystości produktów, zgodności z regulacjami farmaceutycznymi czy spożywczymi oraz optymalizacji zużycia energii. Współczesne rozwiązania integrują układy automatycznej kontroli ciśnienia, temperatury i przepływu, umożliwiając precyzyjne sterowanie warunkami ekstrakcji w czasie rzeczywistym.
Korzyści środowiskowe, ekonomiczne i perspektywy rozwoju
Upowszechnienie ekstrakcji nadkrytycznej w przemyśle chemicznym jest ściśle powiązane z rosnącą presją regulacyjną w zakresie ochrony środowiska oraz bezpieczeństwa zdrowotnego. W porównaniu z klasycznymi metodami ekstrakcji ciecz–ciecz opartymi na lotnych rozpuszczalnikach organicznych technologia nadkrytyczna znacząco redukuje emisję związków organicznych do atmosfery, ilość odpadów ciekłych oraz ryzyko skażenia produktów końcowych. Dwutlenek węgla stosowany jako rozpuszczalnik pochodzi często z procesów przemysłowych, w których jest produktem ubocznym, co wpisuje się w ideę jego wtórnego wykorzystania zamiast emisji do środowiska.
Z ekonomicznego punktu widzenia główną zaletą jest możliwość odzysku i wielokrotnego użycia rozpuszczalnika. Nadkrytyczny CO₂ po zakończeniu ekstrakcji łatwo rozpręża się do stanu gazowego, oddzielając się od ekstraktu bez konieczności stosowania energochłonnych procesów destylacji. Po sprężeniu i odpowiednim schłodzeniu CO₂ może być ponownie wykorzystany w kolejnych cyklach, co znacząco obniża koszty eksploatacyjne w porównaniu z metodami wykorzystującymi rozpuszczalniki jednorazowego użytku. Dodatkowo mniejsza liczba etapów oczyszczania i brak konieczności usuwania śladowych ilości rozpuszczalnika z produktu skraca czas wytwarzania i redukuje zużycie energii.
Korzyści jakościowe obejmują otrzymywanie ekstraktów o wysokiej czystości, często wolnych od pozostałości toksycznych rozpuszczalników. Ma to kluczowe znaczenie w produkcji farmaceutyków, składników żywności funkcjonalnej czy kosmetyków naturalnych. Temperaturowa łagodność procesu sprzyja zachowaniu aktywności biologicznej i integralności strukturalnej związków wrażliwych, takich jak olejki eteryczne, witaminy czy wybrane białka. Możliwość finezyjnego sterowania warunkami ekstrakcji otwiera drogę do produkcji ekstraktów standaryzowanych, o ściśle kontrolowanej zawartości składników aktywnych, co jest coraz częściej wymagane przez regulatorów oraz odbiorców przemysłowych.
Z perspektywy koncepcji zielonej chemii ekstrakcja nadkrytyczna wpisuje się w kilka kluczowych zasad, w tym minimalizację użycia substancji niebezpiecznych, redukcję ilości odpadów oraz poprawę efektywności energetycznej procesów. Stosowanie CO₂ jako rozpuszczalnika ogranicza konieczność magazynowania i transportu znacznych ilości rozpuszczalników organicznych o charakterze łatwopalnym i toksycznym. W wielu wdrożeniach przemysłowych zaobserwowano zmniejszenie ogólnego śladu środowiskowego poprzez kombinację niższego zużycia energii, mniejszej emisji lotnych związków organicznych oraz ograniczenia ilości ścieków wymagających kosztownego oczyszczania.
Wdrożenie technologii nadkrytycznej wiąże się oczywiście z istotnymi wyzwaniami. Inwestycje w aparaturę wysokociśnieniową są znacznie wyższe niż w przypadku klasycznych ekstraktorów, a obsługa instalacji wymaga odpowiednio przeszkolonego personelu. Dodatkowo modelowanie procesów nadkrytycznych jest bardziej złożone, co oznacza konieczność korzystania z zaawansowanych narzędzi symulacyjnych oraz danych termodynamicznych o wysokiej wiarygodności. Mimo to w wielu aplikacjach całkowity koszt posiadania instalacji (uwzględniający długoterminowe koszty eksploatacji, energii, odpadów i zgodności regulacyjnej) okazuje się korzystny w stosunku do rozwiązań tradycyjnych.
Przyszłość ekstrakcji nadkrytycznej w przemyśle chemicznym wiąże się z kilkoma istotnymi kierunkami rozwoju. Pierwszym z nich jest integracja procesów ekstrakcji z innymi operacjami jednostkowymi, takimi jak reakcje chemiczne, krystalizacja czy suszenie. Koncepcja reakcji prowadzonej bezpośrednio w obecności nadkrytycznego CO₂, a następnie natychmiastowej ekstrakcji produktów w tym samym medium, może doprowadzić do powstania wysoce zintegrowanych, kompaktowych linii technologicznych, redukujących liczbę etapów pośrednich i przeładunków materiału.
Drugim istotnym kierunkiem rozwoju jest zastosowanie nadkrytycznych płynów jonowych i tzw. głębokich eutektyków jako alternatywnych rozpuszczalników. Choć znajdują się one jeszcze głównie w fazie badań laboratoryjnych i pilotażowych, ich połączenie z technologią nadkrytyczną może umożliwić selektywną ekstrakcję substancji o bardzo specyficznych właściwościach chemicznych, w tym zaawansowanych materiałów funkcjonalnych czy produktów syntezy asymetrycznej. Rozszerza to potencjalne zastosowania technologii na obszary, które dotychczas były trudne do objęcia klasycznym CO₂ nadkrytycznym.
Coraz większą uwagę poświęca się również miniaturyzacji i modułowości instalacji nadkrytycznych. Zamiast budowy pojedynczych, bardzo dużych zakładów, projektuje się kompaktowe moduły, które można łączyć w większe systemy lub lokalizować bezpośrednio przy źródle surowca. Takie podejście jest szczególnie atrakcyjne w przypadku produkcji składników wysokiej wartości dodanej z surowców roślinnych, biomasy odpadowej czy produktów ubocznych procesów fermentacyjnych. Modułowe linie ekstrakcji nadkrytycznej mogą być elastycznie dostosowywane do zmieniającej się podaży surowca i wymogów rynku.
Nowoczesne rozwiązania cyfrowe, takie jak modelowanie procesowe, analiza danych eksploatacyjnych i zaawansowane systemy sterowania, wspierają optymalizację pracy instalacji nadkrytycznych. Zbieranie danych w czasie rzeczywistym, analiza trendów oraz wykorzystanie algorytmów uczenia maszynowego do przewidywania zachowania procesu pozwalają na dalsze obniżenie zużycia energii i maksymalizację wydajności ekstrakcji. W ten sposób technologia nadkrytyczna wpisuje się w szerszy trend cyfryzacji przemysłu, określany często mianem Przemysłu 4.0.
Niewątpliwie istotnym czynnikiem napędzającym adopcję ekstrakcji nadkrytycznej jest rosnące zapotrzebowanie na produkty o wysokim stopniu czystości, pochodzące z procesów zgodnych z zasadami odpowiedzialności środowiskowej. W obliczu zaostrzających się norm emisyjnych oraz rosnącej świadomości konsumenckiej przedsiębiorstwa z sektora chemicznego poszukują rozwiązań pozwalających utrzymać konkurencyjność bez zwiększania obciążenia dla środowiska. Ekstrakcja nadkrytyczna oferuje unikatowe połączenie wysokiej efektywności separacji, elastyczności procesowej i korzystnego profilu środowiskowego, co czyni ją jedną z kluczowych technologii wspierających transformację sektora w kierunku bardziej zrównoważonych modeli produkcji.
W miarę jak rośnie liczba zrealizowanych wdrożeń przemysłowych, rozwija się także baza wiedzy inżynierskiej, obejmująca dane termodynamiczne, korelacje kinetyczne oraz doświadczenia eksploatacyjne. Ułatwia to projektowanie nowych instalacji i adaptację technologii do kolejnych zastosowań. Ekstrakcja nadkrytyczna przestaje być postrzegana wyłącznie jako narzędzie niszowe, wykorzystywane w wyspecjalizowanych laboratoriach, a staje się integralnym elementem portfela technologii separacyjnych dostępnych dla inżynierów chemików i projektantów procesów. W perspektywie kolejnych lat można oczekiwać dalszego wzrostu znaczenia tej metody, szczególnie w segmentach produkcji wysokowartościowych substancji aktywnych, zaawansowanych materiałów i ekologicznych dodatków funkcjonalnych.