Proces kalcynacji surowców mineralnych stanowi kluczowy etap w produkcji klinkieru cementowego, a tym samym w całym łańcuchu technologii wytwarzania cementu portlandzkiego. Jednym z najważniejszych, a jednocześnie często niedocenianych parametrów wpływających na przebieg kalcynacji jest stopień rozdrobnienia surowca. Wielkość ziaren mieszaniny surowcowej oddziałuje zarówno na kinetykę reakcji dekarbonatyzacji, jak i na równomierność nagrzewania materiału, stabilność pracy pieca obrotowego, zużycie paliwa oraz emisje gazowe. Zrozumienie relacji między uziarnieniem a procesami fizykochemicznymi zachodzącymi podczas kalcynacji staje się niezbędne dla inżynierów i technologów pragnących optymalizować zużycie energii, poprawiać jakość klinkieru oraz dostosowywać zakłady przemysłowe do coraz ostrzejszych wymagań środowiskowych. Poniższy tekst omawia te zależności w kontekście nowoczesnego przemysłu cementowego, ze szczególnym uwzględnieniem aspektów energetycznych, technologicznych i eksploatacyjnych.
Znaczenie kalcynacji w przemyśle cementowym
Kalcynacja w przemyśle cementowym jest etapem, w którym surowa mąka wapienno-ilasta ulega przede wszystkim dekarbonatyzacji, czyli rozkładowi węglanu wapnia na tlenek wapnia i dwutlenek węgla. Jest to proces silnie endotermiczny, wymagający dużych nakładów energii cieplnej. Udział energii zużywanej na kalcynację w całkowitym bilansie energetycznym zakładu cementowego jest bardzo wysoki, dlatego każdy czynnik wpływający na jej przebieg ma znaczenie strategiczne. Stopień rozdrobnienia surowca kształtuje powierzchnię właściwą ziaren, grubość strefy reakcji, opory transportu ciepła i masy oraz dynamikę uwalniania gazów, co bezpośrednio przekłada się na sprawność energetyczną instalacji.
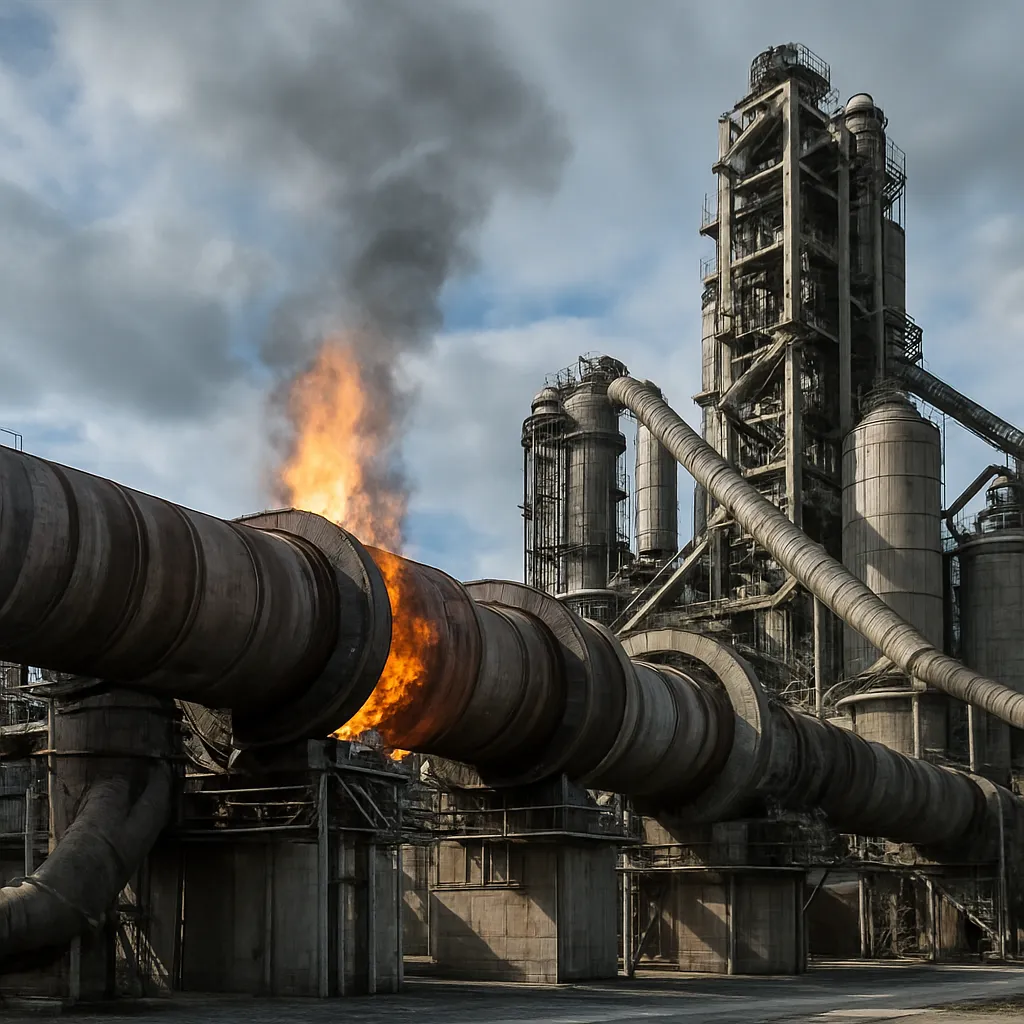
W nowoczesnych liniach wypałowych proces kalcynacji realizuje się w dwóch głównych obszarach: w cyklonie wielostopniowym (preheaterze) oraz w osobnej komorze kalcynacyjnej (precalcinerze) lub w górnej strefie pieca obrotowego. Wydzielenie strefy kalcynacji poza sam piec obrotowy umożliwia wykorzystanie paliw alternatywnych, intensyfikację wymiany ciepła i redukcję zużycia paliw kopalnych. Jednocześnie wymaga precyzyjnego sterowania parametrami mąki surowcowej, w tym jej uziarnieniem, aby zapewnić odpowiednio szybki i równomierny przebieg dekarbonatyzacji przy krótkim czasie przebywania w gorącej strefie gazowej.
Znaczenie kalcynacji nie ogranicza się jednak wyłącznie do aspektu energetycznego. Stopień i równomierność rozkładu węglanu wapnia w poszczególnych ziarnach wpływa na mikrostrukturę powstającego klinkieru, na sposób tworzenia się faz krzemianowych i glinokrzemianowych oraz na późniejsze właściwości użytkowe cementu, takie jak wytrzymałość, czas wiązania czy odporność na środowiska agresywne. Nadmierne zróżnicowanie kalcynacji w przekroju granul agregatów może prowadzić do powstawania ziarna częściowo surowego, zbyt miękkiego lub przeciwnie – nadmiernie przypalonego.
Dla przemysłu cementowego, który funkcjonuje w warunkach silnej konkurencji i restrykcyjnych wymagań emisyjnych, optymalne zaprojektowanie i sterowanie procesem kalcynacji, w powiązaniu z kontrolą rozdrobnienia surowca, staje się jednym z głównych obszarów innowacji technologicznych. Nowoczesne zakłady stosują zaawansowane systemy automatyki, modelowania procesowego i monitoringu online, aby dynamicznie dostosowywać parametry młynów surowca oraz pieca do zmieniających się warunków pracy i składu surowców.
Stopień rozdrobnienia surowca – parametry i metody oceny
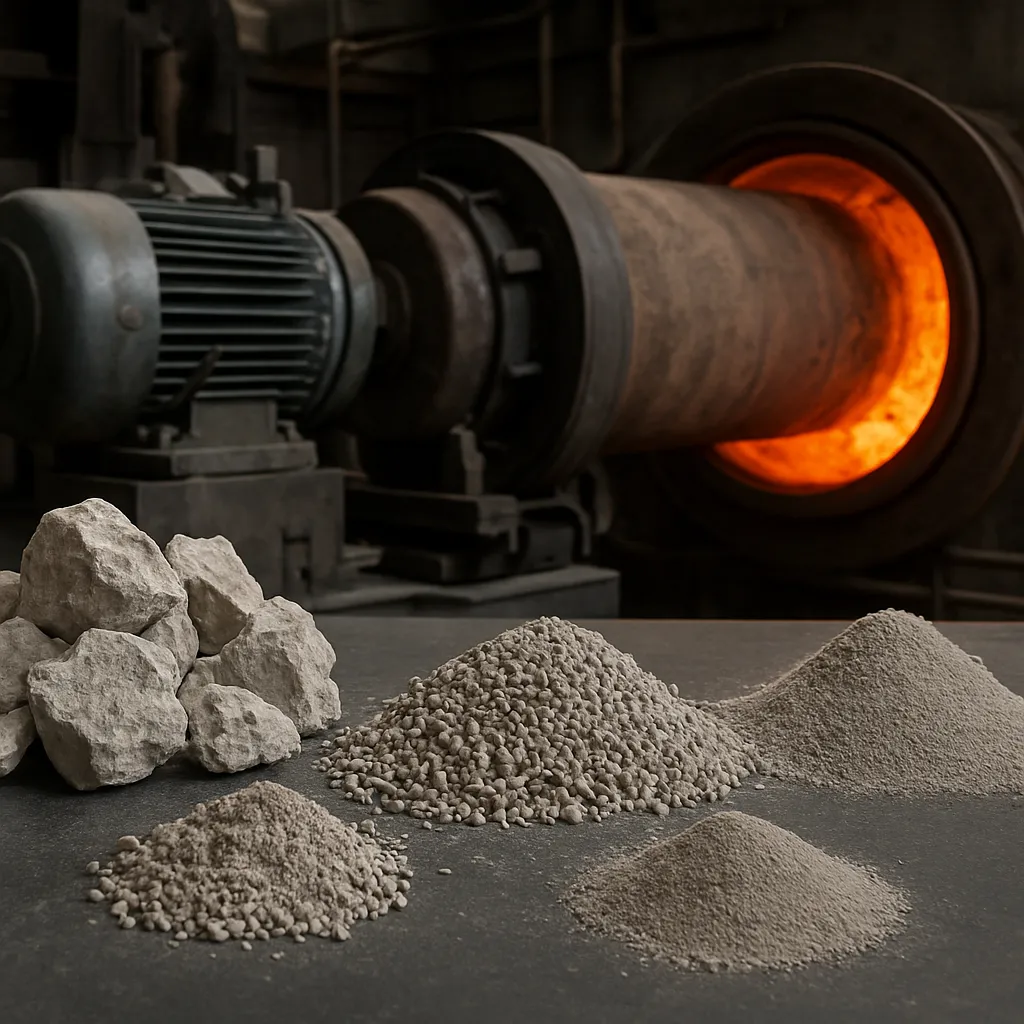
Stopień rozdrobnienia surowca do produkcji klinkieru cementowego określa się najczęściej za pomocą wskaźnika powierzchni właściwej oraz charakterystyki uziarnienia. Typowa mąka surowcowa charakteryzuje się dużym udziałem bardzo drobnych cząstek, jednak rzeczywisty rozkład wielkości ziaren może być zróżnicowany w zależności od technologii mielenia, rodzaju użytych młynów, twardości skał oraz wymogów procesu wypału. W bilansach technologicznych istotne jest nie tylko średnie uziarnienie, lecz także udział frakcji gruboziarnistych, gdyż to właśnie one są najmniej reaktywne i najtrudniej poddają się pełnej kalcynacji w krótkim czasie.
Ocena rozdrobnienia mąki surowcowej odbywa się za pomocą metod przesiewowych i laserowych metod dyfrakcyjnych. Klasyczne sito kontrolne, np. o oczkach 90 μm, pozwala na szybkie określenie udziału frakcji nadziarna, którego obecność bywa krytyczna dla równomierności nagrzewania. Metody laserowe umożliwiają znacznie dokładniejszą analizę rozkładu wielkości cząstek w zakresie od kilku mikrometrów do setek mikrometrów, co pozwala na lepsze zrozumienie związku między parametrami zmielenia a profilem temperatur i reakcji chemicznych w pionie cyklonów oraz w strefie kalcynacji.
Istotnym parametrem, oprócz uziarnienia, jest wilgotność mąki surowcowej. Drobne cząstki wykazują większą zdolność do adsorpcji wilgoci, a obecność wody wpływa na sposób nagrzewania i odparowania w wyższych partiach wieży wymiennikowej. Zbyt duża zawartość wilgoci powoduje nadmierne zużycie energii na jej odparowanie, przesuwając efektywną strefę kalcynacji niżej, a tym samym zmieniając wymagania co do czasu przebywania materiału i intensywności ogrzewania. W praktyce parametry mielenia surowca są więc dobierane w sposób, który uwzględnia nie tylko docelowe uziarnienie, lecz również możliwość utrzymania kontroli nad wilgotnością i reologią mąki w trakcie transportu i homogenizacji.
W analizie stopnia rozdrobnienia stosuje się także wskaźniki energii mielenia, takie jak współczynnik pracy według Bonda czy wskaźniki specyficznego zużycia energii elektrycznej w młynach. Koszt rozdrabniania jest istotny ekonomicznie: zbyt intensywne mielenie zwiększa zużycie energii elektrycznej oraz elementów mielących i klasyfikujących, podczas gdy zbyt gruba mąka prowadzi do problemów w piecu, wyższych emisji i potencjalnych zakłóceń produkcji. Optymalizacja musi zatem uwzględniać zarówno koszty elektryczne mielenia, jak i paliwowe kalcynacji.
Metodyka kontroli rozdrobnienia obejmuje systematyczne pobieranie próbek z linii mielenia surowca, a także z taśm transportowych przed homogenizacją i wejściem mąki do wieży wymiennikowej. Coraz częściej stosuje się online’owe analizatory przepływowe, które wykorzystują pomiary optyczne lub akustyczne do ciągłej oceny jakości uziarnienia. Takie rozwiązania umożliwiają bieżące sterowanie pracą młynów i separatorów powietrznych, co przekłada się na stabilniejsze warunki kalcynacji oraz większą powtarzalność procesu produkcji klinkieru.
Wpływ stopnia rozdrobnienia na kinetykę i mechanizm kalcynacji
Związek między rozdrobnieniem surowca a przebiegiem kalcynacji wynika przede wszystkim z oddziaływania na powierzchnię właściwą i długość drogi dyfuzji dla gazów oraz ciepła. Drobne cząstki charakteryzują się większą powierzchnią kontaktu z gorącymi gazami piecowymi, co przyspiesza nagrzewanie materiału i intensyfikuje wymianę ciepła. Jednocześnie mniejszy promień cząstek oznacza krótszą drogę, jaką musi przebyć ciepło, aby dotrzeć do wnętrza ziarna, oraz krótszą drogę dyfuzji dla uwalnianego dwutlenku węgla opuszczającego struktury krystaliczne węglanu wapnia.
Mechanizm dekarbonatyzacji można w uproszczeniu rozpatrywać jako proces przebiegający przez kolejne etapy: nagrzewanie cząstki do temperatury inicjacji rozkładu, tworzenie się porowatej warstwy tlenku wapnia na powierzchni ziarna, następnie dyfuzję dwutlenku węgla z wnętrza do powierzchni i jego odejście do fazy gazowej. Przy dużych średnicach ziaren pojawia się wyraźna strefa produktów reakcji, która może stanowić barierę dyfuzyjną dla dalszego przebiegu procesu. W przypadku drobnego rozdrobnienia warstwa ta jest cieńsza, mniej ciągła i nie stanowi tak istotnego ograniczenia migracji CO₂.
Kolejnym aspektem jest rozkład temperatur w przekroju cząstki. Przy dużych ziarnach, szczególnie w warunkach gwałtownego nagrzewania, powstają istotne gradienty temperatur między powierzchnią a rdzeniem. Może to prowadzić do nierównomiernej kalcynacji – zewnętrzna część ziarna ulega pełnemu rozkładowi, tworząc tlenek wapnia, podczas gdy wnętrze pozostaje częściowo nieprzereagowane. W efekcie do dalszych stref pieca obrotowego trafia materiał o zróżnicowanym stopniu kalcynacji, co komplikuję kontrolę procesu tworzenia się faz klinkierowych.
Stopień rozdrobnienia wpływa także na kinetykę reakcji przez oddziaływanie na tempo odparowania wilgoci i składników lotnych. Drobniejsze cząstki wykazują szybsze odparowanie wód wolnych i higroskopijnych, co umożliwia wcześniejsze osiąganie temperatur sprzyjających kalcynacji właściwej. Z drugiej strony, zbyt gwałtowne usuwanie wilgoci z powierzchni bardzo drobnych cząstek może powodować lokalne zaburzenia przepływu gazów oraz zagęszczenie pyłu w górnych cyklonach, sprzyjając ich okresowym zatkaniom i spadkowi efektywności wymiany ciepła.
Warto podkreślić, że kalcynacja mąki surowcowej jest procesem sprzężonym z ruchami mechanicznymi materiału w cyklonach oraz w komorze kalcynacyjnej. Rozdrobnienie wpływa na reologię strumienia mąki, skłonność do fluidyzacji, opór aerodynamiczny i tendencję do aglomeracji ziaren w warunkach wysokiej temperatury. Drobne, jednorodne ziarna sprzyjają stabilnemu przepływowi i równomiernemu obmywaniu przez strumień gorących gazów, natomiast obecność większych grudek może powodować powstawanie lokalnych stref zastoju, niedogrzania lub przegrzewu.
W praktyce przemysłowej obserwuje się, że zwiększenie stopnia rozdrobnienia, do pewnych granic, skraca czas potrzebny na uzyskanie wymaganego stopnia kalcynacji przy danej temperaturze gazów. Pozwala to na redukcję temperatury płomienia lub skrócenie długości strefy kalcynacji, co z kolei może przełożyć się na niższe zużycie paliwa i mniejsze obciążenia termiczne wyłożenia ogniotrwałego. Jednak dalsze, nadmierne zwiększanie rozdrobnienia może nie przynosić już proporcjonalnych korzyści, a wręcz powodować problemy eksploatacyjne i wzrost kosztów mielenia.
Wpływ uziarnienia na pracę pieca obrotowego i układu wymiennika ciepła
Stopień rozdrobnienia surowca wywiera istotny wpływ na stabilność pracy pieca obrotowego i wieży wymiennikowej. Jednym z podstawowych zadań projektanta linii wypałowej jest takie dobranie parametrów mąki surowcowej, aby zapewnić możliwie bliski ideałowi przepływ przeciwprądowy między gorącymi gazami a opadającym materiałem. Drobne i jednorodne ziarna ułatwiają proces wymiany ciepła, lecz jednocześnie zwiększają udział bardzo lekkich frakcji pyłowych, które mogą być unoszone wraz z gazem poza układ, zwiększając obciążenie filtrów i straty materiałowe.
W cyklonach wielostopniowych frakcje grubsze charakteryzują się większą bezwładnością i łatwiej opadają do niższych stopni, natomiast frakcje najdrobniejsze mogą podążać z gazem do kolejnych poziomów lub wręcz do odpylaczy końcowych. Zbyt duży udział ultradrobnych cząstek może powodować nierównomierne rozłożenie materiału między poszczególne stopnie cyklonów, zmniejszając efektywność odzysku ciepła i utrudniając sterowanie strumieniami recyrkulacyjnymi. Pojawia się wówczas ryzyko, że część materiału zostanie nadmiernie nagrzana i częściowo stopiona, podczas gdy inna część dopłynie do strefy wypałowej w stanie niedostatecznie kalcynowanym.
W piecu obrotowym rozdrobnienie wpływa na zachowanie się materiału w strefie przejścia z kalcynacji do klinkieryzacji. Grubsze ziarna, posiadające jeszcze częściowo nieprzereagowany węglan wapnia, mogą wydzielać dwutlenek węgla w dolnych strefach pieca, w których zaczyna się już intensywny rozwój fazy ciekłej. Powoduje to powstawanie pęcherzy gazowych w topiącej się masie, co utrudnia powstawanie jednolitej mikrostruktury klinkieru i może sprzyjać powstawaniu grudek lub pierścieni w piecu. Z drugiej strony, bardzo drobna mąka, ulegająca szybkiej kalcynacji i topieniu, może generować nadmiernie lepką fazę ciekłą, powodując przyklejanie się materiału do okładziny i zwiększone ryzyko zaburzeń mechanicznych.
Ważnym zagadnieniem jest także wpływ uziarnienia na rozkład temperatur wzdłuż pieca. Przy odpowiednio dobranym rozdrobnieniu można uzyskać bardziej stromy profil temperatur, z szybkim przyrostem w strefie kalcynacji i stosunkowo krótką strefą wysokotemperaturową odpowiedzialną za tworzenie się faz klinkierowych. Taki profil sprzyja ograniczeniu zużycia wyłożenia ogniotrwałego, obniżeniu emisji tlenków azotu oraz zwiększeniu elastyczności pracy pieca przy zmiennych obciążeniach. Niewłaściwe uziarnienie może natomiast prowadzić do rozciągnięcia strefy kalcynacji, co wymusza utrzymywanie wyższych temperatur i dłuższego czasu przebywania materiału w piecu.
W kontekście całego układu wymiany ciepła uziarnienie ma także znaczenie dla rozkładu obciążenia cieplnego między poszczególne urządzenia. Przy drobniejszym rozdrobnieniu większa część kalcynacji może zostać zrealizowana w preheaterze i precalcinerze, co odciąża piec obrotowy i pozwala na jego mniejsze wymiary przy tym samym wydajnościowym efekcie. Jest to szczególnie istotne przy modernizacji starszych instalacji, w których dodanie zewnętrznej komory kalcynacyjnej i optymalizacja uziarnienia mąki pozwala na znaczącą poprawę efektywności energetycznej bez konieczności wymiany całego pieca.
Energetyczne skutki zmian stopnia rozdrobnienia surowca
Energetyczne konsekwencje zmiany stopnia rozdrobnienia surowca można ocenić z punktu widzenia całego zakładu cementowego, obejmując zarówno zużycie energii elektrycznej w młynach surowca, jak i zużycie energii cieplnej w piecu obrotowym i komorze kalcynacyjnej. Podstawowy dylemat technologiczny polega na znalezieniu kompromisu między kosztami intensywnego mielenia a oszczędnościami paliwowymi i korzyściami eksploatacyjnymi wynikającymi z łatwiejszej i bardziej równomiernej kalcynacji.
Wzrost rozdrobnienia mąki powoduje zazwyczaj zwiększenie zapotrzebowania na energię elektryczną w młynach kulowych lub walcowych. Zależność ta jest nieliniowa – osiąganie coraz drobniejszej frakcji wiąże się z rosnącymi nakładami energetycznymi, szczególnie gdy dąży się do usunięcia ostatnich procentów frakcji powyżej określonej wielkości. Jednocześnie, wraz z poprawą uziarnienia, rośnie sprawność wymiany ciepła w wieży wymiennikowej, co przekłada się na niższe zapotrzebowanie na paliwo w piecu, a także na możliwość większego wykorzystania paliw o niższej wartości opałowej, w tym paliw alternatywnych.
Bilans energetyczny nie sprowadza się jednak do prostego porównania kilowatogodzin elektrycznych z megadżulami energii chemicznej paliw. Należy uwzględnić także koszty eksploatacyjne wynikające z częstości remontów, trwałości wyłożenia ogniotrwałego, stabilności pracy instalacji odpylania oraz strat materiałowych. Lepsza kalcynacja, wynikająca z optymalnego uziarnienia, może ograniczać powstawanie zakłóceń w pracy pieca, usprawniać kontrolę płomienia i obniżać ryzyko nieplanowanych postojów. Te czynniki mają znaczący wpływ na średni koszt jednostkowy produkcji klinkieru, często większy niż same różnice w nominalnym zużyciu paliwa.
Energia zużywana na kalcynację ma również wymiar środowiskowy. Spalanie paliw wiąże się z emisją dwutlenku węgla, tlenków azotu, tlenku węgla i innych zanieczyszczeń. Poprawa sprawności procesu poprzez właściwe uziarnienie mąki pozwala zredukować jednostkową emisję na tonę klinkieru, co jest szczególnie ważne w kontekście rosnących kosztów uprawnień do emisji CO₂ oraz oczekiwań społecznych wobec branży cementowej. Zmniejszenie koniecznej temperatury płomienia, możliwe przy lepszej kalcynacji, sprzyja także ograniczeniu powstawania termicznych tlenków azotu, co ułatwia spełnianie norm emisji.
W ujęciu systemowym optymalizacja rozdrobnienia surowca na etapie mielenia może być powiązana z innymi działaniami energooszczędnymi, takimi jak wprowadzenie młynów walcowych o wysokim ciśnieniu, modernizacja separatorów, poprawa izolacji cieplnej pieca czy zastosowanie bardziej zaawansowanych systemów automatyki regulujących stosunek paliwa do powietrza. Wspólne wdrożenie tych rozwiązań pozwala na uzyskanie synergicznych efektów, znacznie przekraczających to, co byłoby możliwe przy izolowanej zmianie tylko jednego parametru.
Jakość klinkieru a efektywność kalcynacji materiału o różnym uziarnieniu
Jakość klinkieru cementowego zależy bezpośrednio od stopnia i równomierności kalcynacji mąki surowcowej, a więc pośrednio od rozdrobnienia tego materiału. Ziarna klinkieru o dobrze rozwiniętej fazie krzemianu trójwapniowego i dwuwapniowego, równomiernie rozłożonych fazach glinokrzemianowych oraz niewielkim udziale wolnego wapna dają możliwość uzyskania cementów o przewidywalnych parametrach wytrzymałościowych i reologicznych. Niewłaściwe uziarnienie może prowadzić do zwiększonego udziału wolnego CaO, powstawania struktur niedopalonych lub przegrzanych oraz do większej podatności na defekty mikrostrukturalne.
Materiał z większym udziałem frakcji gruboziarnistych, który nie ulega pełnej kalcynacji w górnej części pieca, może po dotarciu do strefy tworzenia się fazy ciekłej wydzielać dwutlenek węgla w obecności topiących się składników ilastych. Powstające w ten sposób pęcherze gazowe prowadzą do porowatości wewnętrznej ziarna klinkierowego oraz do zaburzeń w procesie krystalizacji faz. Taki klinkier może wykazywać obniżone wytrzymałości początkowe, większą zmienność parametrów hydratacji oraz podwyższoną wrażliwość na warunki przechowywania i transportu.
Z kolei zbyt drobne rozdrobnienie, w połączeniu z agresywnymi warunkami termicznymi, może sprzyjać powstawaniu nadmiernie reaktywnych faz, co objawia się gwałtownym uwalnianiem ciepła hydratacji cementu, skróceniem czasu wiązania i zwiększoną skłonnością do rys skurczowych w betonie. Choć wysoka aktywność hydrauliczna jest z pozoru pożądana, wymaga ona odpowiedniego dostosowania receptur betonu, stosowania domieszek uplastyczniających i opóźniających oraz bardziej restrykcyjnej kontroli warunków dojrzewania elementów betonowych.
Stopień rozdrobnienia wpływa również na jednorodność składu chemicznego poszczególnych ziaren mąki surowcowej. Lepsze rozdrobnienie sprzyja homogenizacji wapienia, margla, gliny, popiołów lotnych i innych dodatków surowcowych. Jednorodna mąka ulega bardziej przewidywalnej kalcynacji, co prowadzi do równomiernego rozkładu faz klinkierowych w przekroju ziarna. W efekcie uzyskuje się klinkier o stabilnym module nasycenia wapnem, module krzemianowym i glinowym, co przekłada się na powtarzalność właściwości cementu niezależnie od zmian w parametrach produkcji.
W praktyce zakłady cementowe wykorzystują dane o uziarnieniu mąki oraz o parametrach kalcynacji do modyfikacji składu surowcowego i warunków wypału. Poprawa rozdrobnienia może umożliwić włączenie do surowca większego udziału trudno mielących się dodatków mineralnych, takich jak żużle hutnicze czy popioły o wysokiej zawartości szkliw krzemianowych, bez pogorszenia jakości klinkieru. W ten sposób uziarnienie staje się narzędziem nie tylko dla sterowania kalcynacją, ale także dla zwiększania elastyczności surowcowej i możliwości wykorzystania materiałów odpadowych.
Emisje gazowe i środowiskowe aspekty doboru rozdrobnienia
Przemysł cementowy jest istotnym emitentem dwutlenku węgla, zarówno ze spalania paliw, jak i z procesu dekarbonatyzacji surowca. Stopień rozdrobnienia mąki surowcowej ma wpływ na wielkość i charakter tych emisji poprzez kształtowanie kinetyki kalcynacji oraz wymaganego obciążenia cieplnego pieca. Lepsza kalcynacja przy optymalnym uziarnieniu oznacza możliwość pracy przy niższej temperaturze płomienia i mniejszym nadmiarze powietrza, co ogranicza zarówno emisje CO₂, jak i NOx. Ponadto drobniejsze cząstki umożliwiają bardziej intensywne wykorzystanie spalin w górnych cyklonach, co zwiększa stopień odzysku ciepła i redukuje zapotrzebowanie na świeże paliwo.
Rozdrobnienie ma także znaczenie dla emisji pyłowych. Drobna mąka daje większy udział cząstek zdolnych do unoszenia się z prądem gazów. O ile w samym układzie piec – wieża wymiennikowa większość tych cząstek zostaje zawrócona przez cyklony, o tyle w końcowym odcinku instalacji przekłada się to na wyższe obciążenie filtrów workowych lub elektrofiltrów. Wymaga to stosowania bardziej zaawansowanych technologii odpylania oraz częstszych przeglądów i wymiany materiałów filtracyjnych. Zbyt drobna mąka może więc zwiększać ryzyko wzrostu chwilowych emisji pyłowych podczas awarii lub rozruchów instalacji.
Istotnym zagadnieniem środowiskowym jest również współspalanie paliw alternatywnych w komorze kalcynacyjnej. Paliwa te, często o zmiennej wartości opałowej i składzie, wymagają stabilnych warunków termicznych, aby zapewnić ich całkowite spalenie i zminimalizować emisję związków niecałkowitego spalania, takich jak CO, lotne związki organiczne czy dioksyny. Odpowiednio dobrane uziarnienie mąki, ułatwiające równomierne nagrzewanie i kalcynację przy niższej temperaturze gazów, sprzyja utrzymaniu stabilnej strefy spalania paliw alternatywnych bez konieczności stosowania nadmiernego nadmiaru powietrza, który zwiększałby emisje NOx.
W kontekście strategii dekarbonizacji branży cementowej, wpływ rozdrobnienia na kalcynację nabiera dodatkowego znaczenia. Z jednej strony poprawa efektywności procesu, osiągana m.in. przez optymalizację uziarnienia, redukuje bezpośrednie emisje związane ze zużyciem paliw. Z drugiej strony, właściwe uziarnienie umożliwia lepszą integrację technologii wychwytu i wykorzystania dwutlenku węgla, gdyż stabilny i przewidywalny proces kalcynacji ułatwia projektowanie i prowadzenie instalacji odgazowujących spaliny oraz oddzielających CO₂ z mieszaniny gazów odlotowych.
Efektywne zarządzanie rozdrobnieniem i kalcynacją staje się więc jednym z narzędzi ograniczania śladu węglowego produkcji klinkieru. Inwestycje w bardziej zaawansowane systemy mielenia, klasowania oraz sterowania procesem, choć generują koszty początkowe, mogą przyczynić się do spełnienia przyszłych regulacji klimatycznych i utrzymania konkurencyjności zakładów cementowych w perspektywie wieloletniej.
Nowoczesne technologie mielenia a sterowanie procesem kalcynacji
Rozwój technologii mielenia surowca dostarcza przemysłowi cementowemu nowych narzędzi do precyzyjnego kształtowania uziarnienia mąki, a tym samym do bardziej świadomego zarządzania procesem kalcynacji. Tradycyjne młyny kulowe coraz częściej uzupełniane są lub zastępowane przez młyny walcowe wysokociśnieniowe oraz młyny pionowe, które cechują się wyższą sprawnością energetyczną i możliwością bardziej elastycznej regulacji rozkładu wielkości ziaren.
Młyny pionowe umożliwiają prowadzenie procesu mielenia, suszenia i klasyfikacji w jednym urządzeniu, co ułatwia kontrolę zarówno nad stopniem rozdrobnienia, jak i nad wilgotnością mąki surowcowej. Dzięki wbudowanym separatorom możliwe jest uzyskanie pożądanego profilu uziarnienia z ograniczonym udziałem frakcji skrajnych – zarówno nadmiernie grubych, jak i ultradrobnych. Tak przygotowana mąka zachowuje się bardziej przewidywalnie w układzie wymiennika ciepła, zapewniając stabilniejsze warunki kalcynacji i mniejsze wahania temperatur w poszczególnych stopniach cyklonów.
Wprowadzenie nowoczesnych systemów sterowania, opartych na modelach matematycznych procesu mielenia i kalcynacji, pozwala na tworzenie pętli sprzężenia zwrotnego między parametrami młyna a zachowaniem się pieca obrotowego. Na podstawie danych online z czujników temperatury, analizatorów składu gazów, pomiarów wydajności cyklonów oraz jakości klinkieru, system automatyki może korygować prędkość obrotową separatora, ciśnienie w młynie walcowym czy ilość recyrkulatu, tak aby utrzymać docelowy charakter uziarnienia sprzyjający optymalnej kalcynacji.
Coraz większą rolę odgrywają również rozwiązania z zakresu cyfrowej optymalizacji, takie jak modele predykcyjne, systemy sztucznej inteligencji i cyfrowe bliźniaki linii wypałowych. Umożliwiają one symulację wpływu zmian uziarnienia na kalcynację i jakość klinkieru przed wprowadzeniem rzeczywistych modyfikacji w instalacji. Dzięki temu inżynierowie mogą bezpieczniej poszukiwać kompromisów między zużyciem energii w młynie i piecu, redukcją emisji a stabilnością procesu.
Nowoczesne technologie mielenia i sterowania pozwalają także na szybsze reagowanie na zmiany jakości surowców naturalnych. Zmienność parametrów fizycznych i chemicznych złoża wapienia czy gliny jest nieunikniona, natomiast poprzez dynamiczną adaptację stopnia rozdrobnienia oraz warunków kalcynacji zakład może utrzymać jakość klinkieru na stałym poziomie. W tym sensie uziarnienie staje się jednym z głównych instrumentów kompensujących wahania właściwości surowców i paliw.
Praktyczne kierunki optymalizacji rozdrobnienia w kontekście kalcynacji
Praktyczna optymalizacja rozdrobnienia surowca pod kątem procesu kalcynacji wymaga podejścia kompleksowego, obejmującego zarówno analizy laboratoryjne, jak i obserwacje eksploatacyjne oraz symulacje numeryczne. Pierwszym krokiem jest zazwyczaj szczegółowe zbadanie rozkładu uziarnienia aktualnie produkowanej mąki, identyfikacja udziału frakcji problematycznych (zbyt grubych lub nadmiernie drobnych) oraz ocena ich wpływu na profil temperatur, stopień kalcynacji w poszczególnych stopniach cyklonów i w komorze kalcynacyjnej.
Następnie analizuje się bilans energetyczny: określa się, jakie są potencjalne oszczędności paliwa wynikające z poprawy kalcynacji oraz jaki wzrost zużycia energii elektrycznej jest niezbędny do osiągnięcia pożądanego rozdrobnienia. W tym etapie ważna jest także ocena kosztów pośrednich, takich jak zużycie części mielących, częstość remontów, wpływ na emisje i obciążenie systemów odpylania. Na podstawie tych danych definiuje się docelowe parametry uziarnienia oraz zakres zmian, które można wprowadzić w systemie mielenia.
Wdrożenie zmian wymaga przeważnie stopniowej korekty ustawień młynów i separatorów, przy ciągłym monitoringu reakcji pieca obrotowego i wieży wymiennikowej. Obserwuje się zmiany w stabilności płomienia, wielkości i barwie strefy kalcynacji, zachowaniu się materiału w dolnych częściach pieca oraz parametrach spalin. Równocześnie wykonuje się analizy jakości klinkieru, w tym oznaczenia wolnego wapna, analizę fazową oraz badania mikrostruktury. Dzięki temu można ocenić, czy nowy poziom rozdrobnienia przynosi zakładane korzyści bez pogorszenia jakości wyrobu finalnego.
Ważnym elementem optymalizacji jest także przeszkolenie obsługi pieca i młyna w zakresie rozumienia związków między uziarnieniem, kalcynacją, parametrami płomienia i jakością klinkieru. Nawet najlepiej zaprojektowany system automatyki wymaga świadomego nadzoru ze strony operatorów, potrafiących rozpoznawać symptomy niepożądanych zjawisk, takich jak tworzenie się pierścieni w piecu, niestabilności płomienia czy objawy niedostatecznej kalcynacji w analizach klinkieru.
W perspektywie rozwojowej można spodziewać się dalszego zacieśniania powiązań między technologią mielenia a sterowaniem kalcynacją, z wykorzystaniem coraz bardziej zaawansowanych narzędzi diagnostycznych i obliczeniowych. Umożliwi to jeszcze pełniejsze wykorzystanie potencjału, jaki daje świadome kształtowanie stopnia rozdrobnienia surowca dla osiągnięcia wysokiej efektywności energetycznej, stabilnej pracy pieca, ograniczenia emisji oraz poprawy jakości klinkieru i cementu.