Techniki natryskiwania cieplnego odgrywają coraz większą rolę w przemyśle maszynowym, umożliwiając regenerację zużytych elementów, zwiększenie trwałości nowych podzespołów oraz optymalizację parametrów pracy urządzeń. Metody te pozwalają nanosić powłoki o ściśle zdefiniowanych właściwościach, takich jak odporność na ścieranie, korozję, erozję czy wysoką temperaturę, bez konieczności pełnej wymiany kosztownych części maszyn. W efekcie przedsiębiorstwa mogą zmniejszyć koszty utrzymania ruchu, skrócić przestoje produkcyjne i wydłużyć cykl życia kluczowych komponentów. Natryskiwanie cieplne łączy w sobie osiągnięcia inżynierii materiałowej, automatyki i technologii spawalniczych, stając się integralnym elementem nowoczesnych strategii utrzymania i modernizacji parku maszynowego.
Podstawy technologii natryskiwania cieplnego w przemyśle maszynowym
Natryskiwanie cieplne to grupa procesów, w których materiał dodatkowy – w postaci proszku lub drutu – jest topiony lub silnie nagrzewany w strumieniu gazu, a następnie rozpędzany i osadzany na przygotowanej powierzchni elementu. Powstaje w ten sposób warstwa powłoki, trwale związana z podłożem, ale o właściwościach innych niż materiał bazowy. Rozdzielenie funkcji nośnej (rdzeń elementu) i funkcji ochronnej lub roboczej (powłoka) umożliwia projektowanie komponentów maszyn znacznie bardziej ekonomicznie i elastycznie.
W odróżnieniu od klasycznych metod takich jak hartowanie, azotowanie czy galwanizacja, natryskiwanie cieplne pozwala stosunkowo łatwo regenerować części już eksploatowane. Zamiast wymiany całego wału, tulei czy pierścienia, można odbudować wymiary nominalne i nałożyć powłokę o lepszych właściwościach niż oryginalny materiał. Ma to ogromne znaczenie w przemyśle ciężkim, energetyce, górnictwie czy transporcie szynowym, gdzie pojedyncze elementy są nie tylko drogie, ale też trudne do pozyskania i wymiany.
Kluczową zaletą natryskiwania cieplnego jest możliwość uzyskania bardzo szerokiego spektrum kombinacji materiałów: od stali niskostopowych, poprzez nadstopy niklu i kobaltu, aż po ceramikę tlenkową, węgliki spiekane i powłoki kompozytowe metal–ceramika. W jednym procesie technologicznym można nakładać różne warstwy, tworząc system wielowarstwowy: warstwę podkładową zwiększającą przyczepność, warstwę pośrednią kompensującą naprężenia oraz warstwę roboczą o wyspecjalizowanych właściwościach tribologicznych lub barierowych.
Istotnym aspektem, który odróżnia natryskiwanie cieplne od wielu innych procesów powierzchniowych, jest stosunkowo niewielkie nagrzewanie materiału bazowego. Temperatura rdzenia elementu zazwyczaj pozostaje poniżej granicy przemian strukturalnych stali, dzięki czemu zminimalizowane jest ryzyko odkształceń, pęknięć czy zmian twardości. To właśnie niska ingerencja cieplna sprawia, że techniki natryskowe są tak cenione w regeneracji precyzyjnych części maszynowych o skomplikowanych kształtach.
W przemysłowej praktyce maszynowej stosuje się kilka głównych grup procesów natryskiwania cieplnego:
- natryskiwanie płomieniowe (drutem lub proszkiem),
- natryskiwanie łukowe (arc spraying),
- natryskiwanie płomieniem plazmowym (APS – Atmospheric Plasma Spraying),
- natryskiwanie naddźwiękowe HVOF (High Velocity Oxy Fuel),
- natryskiwanie w osłonie próżni lub niskiego ciśnienia (VPS, LPPS),
- procesy pokrewne, takie jak tzw. cold spray (natryskiwanie na zimno z gazem sprężonym).
Dobór metody i materiału powłokowego zależy od wymaganej odporności na zużycie, warunków pracy (temperatura, środowisko korozyjne), wymiarów i kształtu elementu, a także możliwości technologicznych zakładu. W przemyśle maszynowym istotne znaczenie mają także wymagania dotyczące późniejszej obróbki mechanicznej – wiele powłok po natrysku wymaga szlifowania, toczenia lub polerowania do uzyskania odpowiedniej chropowatości i kształtu.
Nie można pominąć roli przygotowania powierzchni, które jest kluczowe dla uzyskania wysokiej przyczepności i długiej żywotności powłoki. Najczęściej stosuje się obróbkę strumieniowo-ścierną (śrutowanie, piaskowanie) w celu zwiększenia chropowatości oraz usunięcia zanieczyszczeń. W przypadku elementów krytycznych wykonuje się również dokładne odtłuszczanie, wygrzewanie odgazowujące i kontrolę chropowatości za pomocą profilometrów.
Przegląd głównych technik natryskiwania cieplnego i ich zastosowań
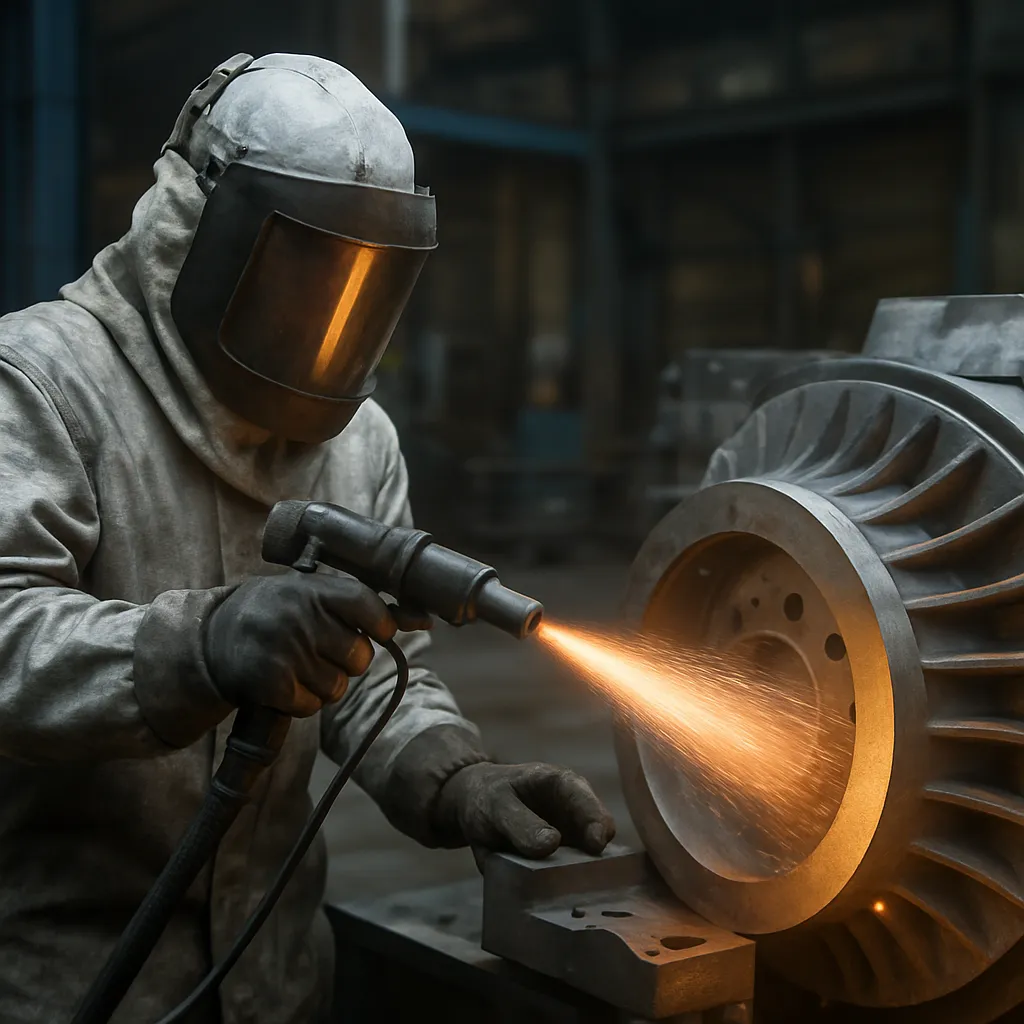
Natryskiwanie płomieniowe jest jedną z najstarszych i nadal szeroko stosowanych metod z tej grupy. W tej technice materiał powłokowy – w postaci drutu lub proszku – jest topiony w płomieniu palnika gazowego, a następnie rozpylany sprężonym powietrzem. Proces jest stosunkowo prosty, mobilny i tani w eksploatacji, co sprawia, że często wykorzystuje się go w warsztatach remontowych oraz do powłok o umiarkowanych wymaganiach. Pozwala on na nakładanie stali, brązów, stopów aluminium oraz niektórych stopów niklu. W przemyśle maszynowym korzysta się z natrysku płomieniowego m.in. do regeneracji wałów pomp, gniazd łożysk ślizgowych, tulei oraz różnych elementów osprzętu maszyn.
Natryskiwanie łukowe (arc spraying) używa dwóch drutów z materiału powłokowego, pomiędzy którymi wytwarzany jest łuk elektryczny. Topiony metal jest rozpylany strumieniem gazu procesowego i osadzany na podłożu. Technika ta charakteryzuje się wysoką wydajnością oraz relatywnie niskim kosztem materiału i energii. Jest szczególnie przydatna do powłok metalicznych i metaliczno-ceramicznych, stosowanych na dużych powierzchniach. W przemyśle maszynowym używa się jej np. do zabezpieczania konstrukcji stalowych przed korozją, powlekania walców w hutach i walcowniach, a także do napawania elementów wielkogabarytowych, takich jak korpusy przekładni czy czopy wałów generatorów.
Natryskiwanie plazmowe (APS) wykorzystuje łuk elektryczny w dyszy plazmowej do generowania strumienia plazmy o bardzo wysokiej temperaturze, sięgającej kilkunastu tysięcy stopni Celsjusza. W takim środowisku możliwe jest topienie nawet bardzo trudno topliwych materiałów, w tym ceramik tlenkowych, jak tlenek cyrkonu czy tlenek glinu. Plazma umożliwia precyzyjną kontrolę parametrów procesu, a co za tym idzie – właściwości strukturalnych powłoki. W przemyśle maszynowym technika ta jest stosowana m.in. do wykonywania powłok ceramicznych na tłokach, cylindrach, elementach turbin gazowych, łopatkach sprężarek i dyszach palników, gdzie wymagana jest wysoka odporność na temperaturę, erozję i korozję gazową.
Metoda HVOF (High Velocity Oxy Fuel) polega na spalaniu mieszaniny paliwa (np. propan, kerozyna, wodór) i tlenu w specjalnej komorze palnika, co generuje strumień gazów o bardzo dużej prędkości. W strumień ten wprowadza się proszek powłokowy, który jest topiony lub silnie podgrzewany, a następnie uderza w podłoże z prędkością naddźwiękową. Dzięki temu cząstki są silnie zagęszczane, a powłoki mają bardzo niską porowatość, wysoką gęstość i znakomitą przyczepność. HVOF jest szczególnie polecane do powłok przeciwzużyciowych na bazie węglików spiekanych (WC-Co, WC-Co-Cr), a także stopów niklu czy kobaltu. W przemyśle maszynowym wykorzystuje się je m.in. do zabezpieczania czopów wałów przed ścieraniem, regeneracji cylindrów hydraulicznych, powlekania części pras, wtryskarek, pomp wysokociśnieniowych oraz elementów pracujących w środowisku silnie erozyjnym.
W aplikacjach wymagających jeszcze większej czystości atmosfery natrysku oraz niższego utleniania cząstek stosuje się natryskiwanie w próżni (VPS) lub przy niskim ciśnieniu (LPPS). Komory te pozwalają na dokładną kontrolę atmosfery gazowej, co ma znaczenie szczególnie przy nakładaniu powłok na elementy krytyczne, takie jak łopatki turbin gazowych w energetyce i lotnictwie. W przemyśle maszynowym, rozumianym szeroko jako sektor urządzeń energetycznych, kompresorów czy turbin parowych, tego typu procesy stają się coraz bardziej istotne, gdy rosną wymagania co do sprawności i niezawodności całych układów.
Stosunkowo nową techniką jest tzw. cold spray, czyli natryskiwanie na zimno, w którym proszek jest rozpędzany do bardzo wysokich prędkości przez sprężony gaz (np. azot, hel) bez wyraźnego topienia. Cząstki przy zderzeniu z podłożem ulegają intensywnemu odkształceniu plastycznemu i tworzą powłokę o bardzo wysokiej gęstości oraz minimalnej utlenionej strefie. Z perspektywy przemysłu maszynowego ma to duże znaczenie przy naprawach elementów wykonanych z lekkich stopów, naprawie elementów elektronicznych, korpusów z aluminium czy elementów wymagających zachowania właściwości elektrycznych i cieplnych.
Szczególną grupę stanowią powłoki kompozytowe, w których faza metaliczna stanowi ciągłą matrycę, a dodatek fazy ceramicznej (np. węgliki, tlenki, azotki) tworzy sieć twardych cząstek zwiększających odporność na ścieranie i erozję. Przykładem są powłoki na bazie WC-Co lub Cr3C2-NiCr, szeroko stosowane na elementach pomp zawiesinowych, mieszadłach, wirnikach, ślimakach wytłaczarek, a także walcach w przemyśle papierniczym i stalowym. Tego typu powłoki, nanoszone najczęściej metodą HVOF lub plazmową, znacząco zwiększają trwałość eksploatacyjną części, które w przeciwnym razie zużywałyby się w bardzo krótkim czasie.
Dobór konkretnej techniki jest kompromisem pomiędzy kosztami inwestycyjnymi i operacyjnymi, wymaganymi właściwościami powłoki oraz geometrią elementu. Przykładowo, w zakładach remontowych taboru kolejowego często stosuje się natrysk łukowy i płomieniowy do regeneracji osi zestawów kołowych oraz czopów łożyskowych, podczas gdy w produkcji nowych turbin parowych czy sprężarek procesowych dominują bardziej zaawansowane technologie plazmowe i HVOF. Przemysł maszynowy coraz częściej integruje te procesy z robotyzacją i zautomatyzowanym sterowaniem parametrami natrysku, co pozwala uzyskać wysoką powtarzalność i dokładność grubości powłok oraz ich jakości powierzchniowej.
W ramach modernizacji istniejącego parku maszynowego techniki natryskowe stosuje się również do nadawania powierzchniom specjalnych właściwości funkcjonalnych. Przykładem są powłoki antyadhezyjne na elementach maszyn do przetwórstwa tworzyw, warstwy o kontrolowanej chropowatości poprawiające smarowanie w łożyskach ślizgowych, powłoki przewodzące lub izolujące elektrycznie w silnikach i generatorach, czy też powłoki o zwiększonej emisyjności cieplnej w wymiennikach ciepła. Elastyczność doboru materiału powłokowego i parametrów procesu sprawia, że natryskiwanie cieplne staje się nie tylko narzędziem naprawy, ale i inżynierii powierzchni ukierunkowanej na poprawę efektywności energetycznej i funkcjonalności maszyn.
Znaczenie natryskiwania cieplnego dla trwałości, ekonomiki i zrównoważonego rozwoju
Współczesny przemysł maszynowy funkcjonuje w warunkach silnej presji na redukcję kosztów eksploatacji, zwiększenie niezawodności oraz ograniczenie negatywnego wpływu na środowisko. W tym kontekście techniki natryskiwania cieplnego są jednym z kluczowych narzędzi, pozwalających wydłużać okres użytkowania komponentów bez konieczności ich wymiany. Regeneracja zamiast zakupu nowych części to nie tylko mniejszy koszt dla użytkownika, ale także istotne zmniejszenie zapotrzebowania na surowce i energię potrzebną do wytworzenia nowych detali. W cyklu życia maszyn i urządzeń oznacza to realne obniżenie śladu węglowego całych instalacji.
Korzyści ekonomiczne wynikające z zastosowania powłok natryskiwanych obejmują przede wszystkim wydłużenie czasu międzyremontowego oraz zmniejszenie ryzyka awarii. Przykładowo, zastosowanie powłok węglikowych na czopach wałów pomp pracujących w medium abrazyjnym może wydłużyć ich trwałość kilka-, a nawet kilkunastokrotnie. Zmniejsza to częstotliwość wymiany uszczelnień, łożysk oraz samych wałów, co w dużych instalacjach przemysłowych przekłada się na znaczące oszczędności. Podobnie, powłoki termobarierowe na elementach turbin umożliwiają pracę przy wyższych temperaturach spalin, zwiększając sprawność energetyczną bez utraty bezpieczeństwa eksploatacji.
Z punktu widzenia inżynierii niezawodności, powłoki natryskiwane pozwalają lepiej dostosować powierzchniowe właściwości elementów do lokalnych warunków obciążenia. Rdzeń komponentu może być wykonany z tańszego, łatwiejszego w obróbce materiału, natomiast obszary szczególnie narażone na zużycie czy korozję są chronione powłoką o wysokiej odporności. Pozwala to optymalizować konstrukcję pod kątem masy, wytrzymałości i kosztu, a jednocześnie zapewnić odpowiedni margines bezpieczeństwa w miejscach krytycznych. Inżynierowie utrzymania ruchu mogą na tej podstawie projektować strategie remontowe oparte na monitorowaniu stanu powłok i ich okresowym odtwarzaniu, zamiast nieprzewidywalnych, kosztownych awarii.
Nie bez znaczenia jest także aspekt jakościowy. Wiele powłok natryskiwanych umożliwia uzyskanie powierzchni o ściśle określonej chropowatości, współczynniku tarcia czy przewodności cieplnej. W maszynach o wysokiej precyzji, takich jak obrabiarki CNC, sprężarki wielostopniowe czy turbiny parowe, ma to kluczowe znaczenie dla stabilności parametrów pracy. Powłoki o niskim współczynniku tarcia zmniejszają straty energii w węzłach kinematycznych, a powłoki odporne na kawitację chronią powierzchnie łopatek i korpusów pomp przed gwałtowną degradacją. Natryskiwanie cieplne staje się więc narzędziem nie tylko utrzymania, ale i poprawy parametrów użytkowych istniejących maszyn.
Istotnym kierunkiem rozwoju jest integracja procesów natryskiwania cieplnego z technikami cyfrowymi, takimi jak skanowanie 3D, systemy CAD/CAM czy monitorowanie procesów w czasie rzeczywistym. W zakładach remontowych element może zostać zeskanowany przed naprawą, aby precyzyjnie określić ubytki materiału, następnie zaplanować grubość i geometrię powłoki, a po procesie potwierdzić zgodność wymiarową. Dodatkowo czujniki temperatury, przepływu i składu gazów pozwalają utrzymywać stałe warunki natrysku, co przekłada się na powtarzalność jakości. W miarę jak rośnie znaczenie koncepcji Przemysł 4.0 w sektorze maszynowym, technologie natryskiwania cieplnego wpisują się w cyfrowe łańcuchy wartości, obejmujące projektowanie, produkcję, eksploatację i serwis.
Aspekt środowiskowy technik natryskiwania cieplnego obejmuje zarówno redukcję odpadów, jak i ograniczenie stosowania szkodliwych technologii powierzchniowych, takich jak niektóre procesy galwaniczne bazujące na związkach chromu (VI). Powłoki nanoszone metodami HVOF czy plazmową coraz częściej zastępują tradycyjne powłoki galwaniczne w zastosowaniach silnie obciążonych mechanicznie, oferując porównywalną lub wyższą odporność na zużycie oraz korozję, przy jednoczesnym spełnieniu zaostrzonych wymagań środowiskowych. Dla producentów maszyn oznacza to możliwość projektowania rozwiązań zgodnych z aktualnymi i przyszłymi regulacjami prawnymi, bez konieczności kompromisów w zakresie trwałości.
Wdrażanie technologii natryskiwania cieplnego w przedsiębiorstwie wymaga jednak świadomego podejścia. Niezbędne jest przeszkolenie personelu, opracowanie procedur kwalifikacji powłok, wprowadzenie metod kontroli nieniszczącej oraz budowa bazy danych parametrów technologicznych dla poszczególnych kombinacji materiałów i metod. Ważna jest także współpraca producentów maszyn, zakładów remontowych i dostawców materiałów proszkowych, aby powstające rozwiązania były optymalne w całym cyklu życia produktu. W praktyce coraz częściej stosuje się standardy i wytyczne opracowane przez organizacje branżowe, które definiują minimalne wymagania dotyczące przyczepności, porowatości, składu chemicznego czy twardości powłok.
Perspektywy rozwoju technik natryskiwania cieplnego w przemyśle maszynowym wiążą się z dalszym doskonaleniem materiałów powłokowych, poprawą efektywności energetycznej procesów oraz automatyzacją. Badania nad nowymi kompozytami metaliczno-ceramicznymi, powłokami gradientowymi o zmiennym składzie chemicznym w przekroju czy warstwami funkcyjnymi zdolnymi do samoregeneracji otwierają drogę do jeszcze lepszego dostosowania powierzchni do ekstremalnych warunków pracy. W miarę jak rosną wymagania wobec maszyn pod względem mocy jednostkowej, sprawności i kompaktowości, rola zaawansowanej inżynierii powierzchni – w tym technik natryskiwania cieplnego – będzie systematycznie wzrastać.
W konsekwencji natryskiwanie cieplne z metody kojarzonej głównie z naprawą zużytych części przekształca się w strategiczne narzędzie projektowania trwałości i funkcjonalności maszyn. Pozwala inżynierom świadomie kształtować właściwości powierzchni w skali makro- i mikrostruktury, bilansować koszty inwestycyjne z kosztami eksploatacyjnymi oraz realizować założenia gospodarki cyrkularnej poprzez wydłużanie życia elementów i ograniczanie zużycia surowców. W tym sensie techniki natryskiwania cieplnego stają się jednym z filarów nowoczesnej, zrównoważonej produkcji w przemyśle maszynowym.